


Máquina de acabado por disco centrífugo: mecánica de cuba abierta, control de holgura y límites en taller

Desde el pasillo, una máquina de acabado por disco centrífugo de cuba abierta parece una tina compacta fija. Pero al mirar dentro de la cuba en marcha, un disco inferior giratorio lanza las piezas y el medio hacia afuera contra una pared fija de poliuretano en un apretado rollo toroidal. Ese rápido volteo corta rebabas mucho más rápido que una cuba vibratoria, siempre que las piezas salven la holgura inferior de giro.
Cómo se relaciona esta guía con nuestras otras páginas de equipos: Las búsquedas de máquina de acabado centrífugo, pulidora centrífuga o tambor centrífugo abarcan dos arquitecturas distintas que comparten un mismo nombre. Las unidades de tambor planetario cerrado corresponden a máquinas de acabado por tambor centrífugo, mientras que la elección entre discos abiertos y tambores cerrados está en comparación de acabado por disco centrífugo y tambor. Si aún compara unidades de alta energía con cubas estándar, comience con nuestra visión general del acabado vibratorio. Esta guía se centra estrictamente en el acabador centrífugo de cuba abierta: sellos de holgura, lavado húmedo de holgura, límites de atascamiento de piezas delgadas, rotación de lotes e inspección del desgaste del poliuretano.
Mecánica del flujo toroidal dentro de un acabador centrífugo de cuba abierta
Toda máquina de acabado por disco genera presión de corte combinando un fondo de giro rápido con una pared de freno vertical fija. Entender cómo se mueve la energía entre esas dos superficies explica tanto los tiempos de ciclo rápidos como los límites del proceso.
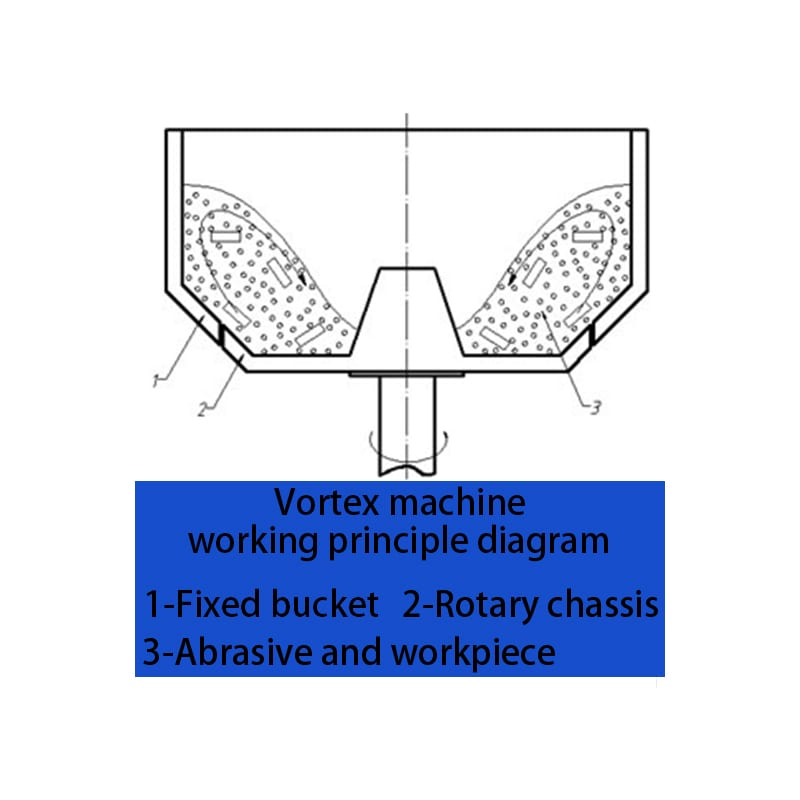
Cómo el rotor inferior giratorio acelera la carga hacia afuera
En la base de nuestras máquinas de acabado por disco, un rotor moldeado —el spinner— gira sobre un husillo vertical. La fuerza centrífuga lanza la capa inferior de medio y piezas hacia afuera, hacia la pared de la cuba. A diferencia de una tina vibratoria montada sobre resortes, la carcasa exterior se atornilla rígidamente al bastidor mientras el rotor inyecta energía directamente en la carga, dando a las piezas rígidas pequeñas un contacto deslizante intenso.
Cómo la pared fija de poliuretano frena y pliega la corriente
Cuando la corriente hacia afuera golpea la pared fija de poliuretano, la fricción frena su giro horizontal y empuja la pila hacia arriba siguiendo el contorno del revestimiento. El medio fresco que empuja desde abajo curva la columna ascendente hacia adentro en la cresta, de modo que cae de nuevo al centro del spinner. Casi todo el corte de rebabas y el redondeo de bordes ocurren en la zona de cizalladura donde el medio inferior rápido se encuentra con la pila superior más lenta.
Por qué la visibilidad superior abierta cambia la inspección en ciclo en el taller
Como la cuba permanece abierta por arriba, los operadores observan el rollo toroidal en vivo sin detener el husillo ni desatornillar una tapa sellada. Durante las pruebas de ajuste en racores de acero inoxidable mecanizado, los toolmakers sacan una pieza directamente de la pila rodante con guante, la enjuagan y verifican el rompimiento de borde bajo la luz del taller. El acceso abierto hace que un acabador centrífugo de cuba abierta sea fácil de monitorear y combinar con boquillas dosificadoras superiores en lotes pequeños.
Configuraciones de disco en seco frente a máquinas de disco de cuba abierta en húmedo
La mayoría del desbarbado de metales se realiza en húmedo con agua dosificada y compuesto líquido, aunque existen unidades de disco en seco dedicadas al pulido fino con cáscara de nuez tratada o clavijas de madera. Las cubas húmedas dependen de un flujo constante de agua para eliminar calor y virutas, mientras que las unidades secas usan velocidades de rotor más suaves y holguras de aire adecuadas para medios orgánicos ligeros. Nunca cargue gránulos orgánicos secos en una cámara húmeda, ni haga funcionar piedras cerámicas en seco dentro de una cuba húmeda, o la fricción ampollará el spinner de poliuretano.
El sello de holgura entre spinner y anillo: el corazón de toda máquina de disco
Pregunte a cualquier técnico de mantenimiento experimentado qué separa una máquina de acabado por disco centrífugo confiable de un dolor de cabeza crónico, y señalan un solo lugar: la holgura de giro entre el spinner inferior giratorio y el anillo de desgaste inferior fijo.

Geometría mecánica del disco giratorio y el anillo de desgaste fijo
El disco giratorio nunca puede rozar directamente la pared fija sin quemar ambas superficies. En su lugar, los fabricantes diseñan una estrecha holgura anular alrededor del perímetro donde el borde del rotor se encuentra con el anillo inferior fijo. En construcciones como nuestra máquina de acabado por disco centrífugo de alta energía y nuestra máquina de acabado por disco centrífugo serie CF, rodamientos de husillo de precisión mantienen el rotor concéntrico y plano para que el ancho de holgura se mantenga uniforme. Paquetes de calzas o alojamientos roscados permiten a los mecánicos restablecer la altura axial a medida que se desgastan los bordes de contacto.
Por qué la holgura debe ser más estrecha que las piezas y el medio
Esa ranura perimetral impone una regla estricta de taller: toda pieza de trabajo y toda piedra de tamboreo en la cámara deben ser más gruesas que la holgura de giro. Si una lámina plana, un pasador de alambre o una esquirla de piedra desgastada se desliza de canto entre el rotor giratorio y el anillo fijo, el disco la arrastra por la pista como una cuchilla de torno. En instantes, una pieza metálica atascada puede excavar una zanja alrededor del labio de uretano, sobrecargar el accionamiento o doblar piezas delgadas hasta convertirlas en chatarra.
Anillos de holgura cerámicos frente a sellos laberínticos de poliuretano moldeado
Los fabricantes configuran los sellos perimetrales con dos pares de materiales según el espesor de pieza y el grano. Los labios de poliuretano fundido en caliente ofrecen amortiguación resiliente y toleran el paso de grano menor durante el desbarbado pesado con piedras medianas, permitiendo reemplazo atornillado. Los anillos de desgaste de cerámica dura o acero combinan caras lapidadas con películas de agua presurizada para mantener holguras más estrechas en piezas de relojería, hallazgos de joyería o soportes finos.
Cómo los fragmentos finos de medio roto se acuñan y rayan la holgura de giro
Incluso cuando las piezas nuevas y el medio fresco salvan la holgura, las piedras fracturadas y el grano de tamaño insuficiente crean daño oculto. A lo largo de decenas de turnos, los pellets cerámicos y plásticos se abrasionan hasta que las esquirlas planas igualan el ancho de la ranura. Cuando los equipos omiten el cribado fino entre lotes, las esquirlas minerales afiladas se compactan en la holgura anular y desgastan el labio de uretano desde dentro.
Control del agua de lavado de holgura en húmedo y disciplina térmica
La acción centrífuga de alta energía concentra una potencia mecánica considerable en un volumen compacto de piezas, piedras y líquido. Sin un lavado constante de agua por la cuba, el calor por fricción sube lo bastante rápido para manchar el metal y ampollar los revestimientos de uretano.

Por qué el agua entra por la holgura o el anillo de aspersión en lugar de quedar estancada
En una pulidora centrífuga húmeda correctamente instalada, el agua limpia y el compuesto dosificado entran continuamente mientras el líquido sucio drena por tapones ranurados del fondo o una canaleta bajo el disco. En diseños con lavado de holgura, el agua presurizada fluye hacia arriba por la propia junta del sello inferior, formando una barrera líquida que empuja el limo fino de vuelta a la cuba antes de que alcance los laberintos del husillo. Las barras de aspersión superiores mojan la pila rodante desde arriba para que cada pieza quede cubierta de solución lubricante fresca.
Equilibrar lubricación, evacuación de virutas y tracción de corte
El flujo de agua dentro de un tambor centrífugo actúa como acelerador de corte más que como simple grifo de enjuague. Muy poca agua atrapa virutas grises dentro de la pila, bruñendo finos oscuros de vuelta sobre caras de acero inoxidable o aluminio. Demasiada agua inunda el spinner de modo que las piedras hidroplanean sobre el fondo de uretano en lugar de subir la pared. Los operadores ajustan las bombas dosificadoras hasta que la pila rueda nítidamente mientras las virutas oscuras escurren por el drenaje.
Qué ocurre con los revestimientos de poliuretano cuando el flujo de lavado se agota
El poliuretano absorbe bien el impacto de las piedras bajo flujo de agua fría, pero se degrada rápido cuando le falta líquido de enfriamiento. Si una manguera acodada, un colador obstruido o un tanque seco detienen el flujo a mitad de ciclo, la fricción deslizante dispara rápidamente el calor de la cuba. El uretano sobrecalentado se ablanda, se vuelve pegajoso en el borde del rotor y se despega de su placa de acero de respaldo; verificar el caudal de drenaje al arranque previene costosos daños al rotor.
Tanques de sedimentación con recirculación frente a sistemas de dosificación fresca
Los talleres que operan una máquina de acabado por disco centrífugo de cuba abierta eligen entre dosificación de agua de red de paso único y tanques de sedimentación en circuito cerrado o clarificadores centrífugos. La dosificación de paso único alimenta agua limpia y compuesto fresco a cada lote, evitando el arrastre de grano en piezas cosméticas destinadas a cromado o anodizado. Los tanques de recirculación reducen drásticamente el consumo de agua en celdas de desbarbado general, siempre que los operadores deslodan los deflectores de sedimentación según programa y repongan inhibidores de óxido; bombear agua con grano de vuelta por una holgura estrecha acelera el desgaste del anillo.
Límites de alojamiento en holgura para piezas delgadas y fronteras de geometría de pieza
Ninguna máquina termina todos los planos de un taller. Saber qué geometrías prosperan en una cuba de disco abierta —y cuáles pertenecen a un barril cerrado o a una tina vibratoria— evita sellos desgarrados y lotes arruinados.

Por qué las arandelas planas, calzas y estampados finos se hunden en la ranura
Los estampados planos, calzas de resorte, hojas de galga y arandelas finas representan el desajuste clásico para una máquina de acabado con disco estándar. Como el flujo toroidal barre hacia abajo por la pared directo hacia la junta del fondo, las piezas planas se alinean paralelas a la ranura como monedas deslizándose hacia un canal. Aun con cara ancha, un borde finísimo se hunde directo entre el labio giratorio y el anillo fijo. Los estampados finos pertenecen a tinas vibratorias con fluido antiadherente o a barriles cerrados sin junta en el fondo.
Piezas pesadas y compactas que frenan el giro toroidal o dañan a las vecinas
Las forjas macizas, ejes largos y piezas fundidas pesadas superan la pista compacta de una cámara de disco. Las piezas grandes se hunden en el fondo giratorio en vez de flotar en el colchón de medio, arrastrándose sobre el girador de uretano y mordiendo las piezas vecinas. Las acabadoras centrífugas de cuba abierta destacan en piezas rígidas pequeñas y medianas —soportes CNC, placas óseas, cajas de reloj, sujetadores e insertos de carburo— que viajan suspendidas en la corriente rodante.
Ajustar la densidad y forma del cuerpo del medio a la alta energía del disco
Como la fuerza centrífuga multiplica la presión de contacto, las piedras gruesas que cortan suave en una tina vibratoria pueden martillar caras o redondear en exceso las esquinas en una unidad de disco. La mayoría de las recetas bajan un grado de grano, combinando medio de pulido cerámico de corte fino para eliminar rebabas en acero o conos de plástico para refinado previo al plateado en latón y aluminio. Véase elegir entre cinco materiales de medio de pulido para comparar materiales.
Control de velocidad mediante variadores de frecuencia en etapas delicadas de abrillantado
Las máquinas de disco industriales accionan el husillo principal mediante un inversor de frecuencia variable para que los operadores ajusten la velocidad del rotor a cada etapa de la receta. La velocidad rápida del rotor durante el desbaste inicial elimina rebabas de fresado con rapidez, mientras que bajar la frecuencia del inversor durante el bruñido con porcelana suaviza el impacto para que las esquinas queden nítidas sin micromarcas. La velocidad variable en una sola cuba permite a los talleres de precisión combinar desbarbado y alisado sin mover piezas entre máquinas, siempre que la viruta gruesa se enjuague limpia antes de cambiar el compuesto.
| Categoría de pieza | Idoneidad para disco | Comportamiento en taller | Mejor alternativa |
|---|---|---|---|
| Soportes pequeños de acero inoxidable CNC | Alta idoneidad | Flota en el giro toroidal; corte rápido | Tina vibratoria para lotes enormes |
| Calzas y arandelas planas finas | Baja idoneidad | Se hunden en la ranura y atascan el rotor | Barril cerrado o tina vibratoria |
| Pasadores y agujas de alambre fino | Baja idoneidad | Se acuñan en el huelgo perimetral | Pulidora magnética o barril cerrado |
| Herrajes rígidos de latón y zinc | Alta idoneidad | Corte suave con medio plástico | Tina vibratoria para mangos largos |
| Insertos de carburo y brocas | Alta idoneidad | Afiliado uniforme de bordes bajo presión | Barril cerrado para fuerza extrema |
| Piezas fundidas pesadas y ejes largos | Baja idoneidad | Se hunden en el rotor; muerden a las vecinas | Tina con sujeción o vibrador de artesa |
| Piezas en bruto de joyería y relojería estampadas | Condicional | Seguro solo por encima del espacio del anillo duro | Barril cerrado para material ultrafino |
Rotación de lotes, descarga basculante y separación posterior
El corte rápido dentro de la cámara sirve de poco si los operarios tardan el doble en sacar las piedras húmedas a mano. Una rotación ágil combina el basculamiento rápido del tanque con cribado de doble piso y secado centrífugo inmediato.

Cámaras de inclinación manual frente a estaciones neumáticas de inclinación y cribado
Las acabadoras de disco compactas y de suelo montan el tanque sobre muñones de pivote accionados por engranaje de volante o cilindro neumático. Cuando el temporizador detiene el husillo, el operario inclina la cámara hacia adelante sobre una criba oscilante para volcar piezas y medio juntos. Las estaciones integradas recogen el medio de trabajo en una bandeja o tolva inferior de retorno para recargarlo rápidamente en el tanque vertical, manteniendo breve la rotación inactiva entre lotes.
Mantener limpia la clasificación del medio para que el grano fino nunca vuelva al tanque
El cribado tras un lote de disco realiza dos funciones a la vez. El piso superior separa las piezas acabadas del medio de trabajo, mientras que una malla fina de clasificación inferior deja caer las virutas rotas y las piedras desgastadas de tamaño inferior en una bandeja de rechazo antes de que el medio regrese al tanque. Omitir el cribado del piso inferior es la forma más rápida de arruinar el sello del espacio de una pulidora centrífuga: cada guijarro de tamaño inferior recargado en la tolva se convierte en una cuña lista para atascar la junta en el siguiente lote.
Enjuague y secado centrífugo inmediatamente después de la descarga de alta energía
Las piezas que salen de un tambor centrífugo húmedo llevan virutas finas y compuesto activo sobre el metal desnudo recién cortado. Dejar engranajes de acero o accesorios de inoxidable húmedos en un contenedor provoca óxido superficial, manchas de agua y residuo blanco en roscas ciegas antes de iniciar la inspección. Dirigir las piezas separadas directamente a un enjuague por aspersión limpio y a un secador centrífugo calentado fija la limpieza; consulte nuestra guía de taller sobre separación, lavado y secado posteriores al acabado.
Estructurar una prueba de muestra para fijar la relación de carga y el ritmo de ciclo
Antes de comprometer lotes de producción a una celda de disco, realice una prueba controlada con las piezas mecanizadas más desfavorables en lugar de cupones de desecho. La relación de volumen medio-pieza es implacable en un tanque de disco compacto: amontonar piezas priva del colchón de medio y causa muescas en las esquinas, mientras que la carga insuficiente desperdicia espacio del tanque. Registrar la altura de llenado, la velocidad del inversor, el caudal de agua, el código de compuesto y el tiempo crea una ficha de planta repetible; siga nuestra lista de verificación del comprador para preparar una prueba de muestra de acabado superficial.
Inspección de anillos de desgaste, revestimientos de poliuretano y rodamientos de accionamiento
Como una unidad de disco de tanque abierto concentra la velocidad de deslizamiento a lo largo de una junta perimetral compacta, una breve comprobación al final del turno evita semanas de reparación no planificada del husillo y del revestimiento.

Comprobaciones con galga de espesores y visuales a lo largo del perímetro rotor-pared
Al final de cada turno —o de inmediato si un operario oye un tic rítmico de raspado— vacíe el tanque, lave la junta con manguera e inspeccione todo el borde del rotor. Deslice una tira de galga de plástico no abrasiva en cuatro puntos horarios alrededor del rotor para confirmar una holgura uniforme. Lecturas desiguales de un lado a otro indican grano bajo el cubo, pernos flojos o juego del rodamiento del husillo, mientras que un ensanchamiento uniforme en todo el contorno muestra desgaste normal listo para ajuste axial con calzas.
Lectura de bandas asimétricas de desgaste de poliuretano en la pared de freno superior
Las paredes de poliuretano fundido muestran honestamente cómo operan los equipos. Una acabadora de disco húmeda en buen estado desgasta su pared fija suavemente en una banda uniforme justo por encima de la curva inferior donde el flujo hacia afuera gira hacia arriba. Las ranuras marcadas justo en la junta indican grano de tamaño inferior alojado crónicamente, mientras que el uretano pegajoso, oscurecido o agrietado en la cara del rotor demuestra que el tanque funcionó falto de agua de lavado. Detectar los puntos finos antes de que aparezca el acero desnudo permite un revestimiento limpio sin reparación de soldadura.
Protección de la carcasa del husillo principal y la ruta de drenaje del laberinto inferior
Bajo el disco giratorio hay una canaleta de drenaje y un escudo de laberinto que guían el agua sucia hacia la manguera mientras mantienen el lodo abrasivo lejos de los rodamientos del husillo. Cuando los operarios cortan el agua de lavado antes de la descarga, el sedimento cerámico se incrusta en esa canaleta y avanza hacia el sello del rodamiento. Lavar con manguera el tanque vacío y el conducto de drenaje cada turno preserva la rotación silenciosa de los rodamientos.
Planificar la re-adhesión del revestimiento y el cambio de anillos de repuesto antes de un rayado catastrófico
Los equipos de mantenimiento inteligentes almacenan rotores y anillos de desgaste como consumibles programados en lugar de esperar el contacto acero contra acero. Tener un rotor fundido o anillo de sello de repuesto en el estante permite a los mecánicos cambiar piezas del extremo húmedo durante una parada de fin de semana mientras envían el cubo desgastado a re-adhesión de poliuretano fundido en caliente antes de que el acero bruto muela acero bruto.
| Síntoma en planta | Causa raíz probable | Comprobación en piso | Acción correctiva |
|---|---|---|---|
| Tic rítmico de raspado | Fragmento o pieza fina en el espacio | Inspeccionar la junta perimetral | Despejar la cuña; cribar las virutas finas |
| Rodadura toroidal lenta | Exceso de agua inundando el rotor | Revisar drenaje y superficie | Reducir el caudal de agua hasta que la rodadura agarre |
| Borde de uretano oscuro pegajoso | Calor por falta de agua | Revisar colador y desagüe | Limpiar línea de agua; revisar unión del forro |
| Mellas en esquinas de piezas | Piezas amontonan el colchón de medio | Revisar proporción medio-pieza | Reducir carga o velocidad del rotor |
| Película gris opaca en metal | Agua sucia o compuesto débil | Secar pieza húmeda con paño | Limpiar tanque de sedimentación; revisar dosificación |
| Holgura perimetral desigual | Suciedad en cubo o juego de rodamiento | Medir en cuatro puntos cardinales | Limpiar asiento del cubo; revisar rodamientos |
| Lodo cerca de la base motriz | Lodo obstruye canal inferior | Inspeccionar canaleta bajo disco | Enjuagar canaleta cada turno |
Qué fabricamos y dónde está nuestro límite
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fundada en 1992 en Xiamen, fabricamos máquinas industriales de acabado masivo y consumibles en nuestra propia planta y declaramos con claridad qué fabricamos y dónde está nuestro límite.

Nuestra base de fabricación en Xiamen, plataformas de máquinas y registros de cumplimiento verificados
En nuestra planta de Xiamen fabricamos 21 plataformas de máquinas — 8 modelos verticales con certificado de atestación CE M.2023.206.C88121 y 13 modelos horizontales bajo M.2023.206.C88120, válido de 2023-07-25 a 2028-07-24 — bajo certificado ISO 9001 00726Q01571R001, válido de 2026-06-03 a 2029-06-02. Nuestra ingeniería posee 24 derechos de PI chinos otorgados: 1 patente de invención, 17 modelos de utilidad y 6 patentes de diseño; verifique nuestros registros en certificaciones. Las máquinas estándar se envían en veinticinco a treinta y cinco días y las personalizadas en cuarenta y cinco a sesenta días, combinadas estrictamente con nuestros ocho compuestos: HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 y MC8.
Cómo encaja nuestra línea de acabado de disco con barriles, tazones y unidades magnéticas
Como ninguna arquitectura de máquina sirve para todo plano de pieza, fabricamos acabadoras centrífugas de disco de tazón abierto junto con barriles centrífugos cerrados, tazones y cubas vibratorios, barriles rotativos, pulidoras magnéticas de agujas, separadores oscilantes y secadoras centrífugas de aire caliente, además de medios cerámicos, plásticos, de porcelana, acero y orgánicos. Cuando un comprador envía soportes CNC robustos junto con láminas delgadas, nuestros ingenieros nunca fuerzan ambos en un solo tazón de disco: adaptamos cada geometría a la familia de máquinas cuyas holguras encajen con seguridad.
Por qué fabricamos equipos en lugar de operar un taller de subcontratación
Los compradores que investigan una máquina de acabado centrífugo a veces piden enviar lotes recurrentes a nuestra planta para tamboreo subcontratado. Nuestro límite comercial es estricto: fabricamos máquinas de acabado, medios y compuestos para fábricas y talleres de acabado, y nunca aceptamos pedidos de acabado por contrato ni maquila. Operar un taller de trabajos competiría con nuestros clientes de equipos y desviaría el enfoque de ingeniería de soldaduras, moldes de uretano, ensambles de husillo y puesta en marcha previa al envío.
Procesos y tratamientos superficiales fuera de nuestro alcance de fabricación
Declarar límites técnicos claros ahorra tiempo a los compradores cuando los planos exigen tratamientos no mecánicos. Además de rechazar trabajos por contrato, no fabricamos líneas de galvanoplastia, tanques de anodizado, baños de pasivado, cabinas de pintura en polvo, recubridoras PVD al vacío, cabinas de arenado, turbinas de granallado, hornos de tratamiento térmico, amoladoras manuales, líneas de electropulido ni máquinas CNC. Si su planta necesita una celda centrífuga de disco, medios y química húmeda configurados para sus piezas, contacte a nuestros ingenieros vía contáctenos.
Preguntas frecuentes
¿En qué difiere una pulidora centrífuga de tazón abierto de un tazón vibratorio en piezas pequeñas?
Un tazón vibratorio agita su cuba montada sobre resortes para que el medio frote las piezas suavemente bajo gravedad normal, apto para cargas grandes mixtas y estampados delgados. Una pulidora centrífuga de tazón abierto gira un rotor inferior dentro de una pared fija de poliuretano, impulsando un rollo toroidal rápido que corta rebabas duras en una fracción del ciclo vibratorio, siempre que las piezas sean rígidas y más gruesas que la holgura perimetral inferior.
¿Por qué se atascan las piezas estampadas delgadas dentro de una acabadora centrífuga de disco?
Toda acabadora de disco de tazón abierto requiere una holgura estrecha entre el rotor inferior giratorio y el anillo de desgaste fijo inferior para que las superficies nunca rocen. Láminas planas, arandelas delgadas y pasadores finos se alinean de canto con el flujo descendente de la pared y se deslizan en esa ranura, atascando el rotor y rayando el labio de uretano; las piezas delgadas pertenecen a barriles cerrados o tazones vibratorios.
¿Puedo operar un tambor centrífugo húmedo en seco para ahorrar enjuagues?
No, nunca opere medios cerámicos o plásticos en seco dentro de un tazón centrífugo de disco configurado para húmedo. Sin agua y compuesto de enjuague constantes, la fricción deslizante intensa genera calor rápido que ablanda y ampolla los rotores de poliuretano fundido mientras hornea polvo metálico gris sobre las piezas; el pulido de disco en seco requiere máquinas secas dedicadas con medios orgánicos tratados ligeros a velocidades menores.
¿Con qué frecuencia deben los operadores inspeccionar el anillo de separación y el revestimiento de poliuretano?
Los operadores deben limpiar la junta con manguera y verificar visualmente la holgura en cada fin de turno, usando una tira de galga de plástico semanalmente en cuatro posiciones de reloj. Detectar temprano las esquirlas de piedra atascadas y cribar el abrasivo desgastado subdimensionado de la carga de medios tras cada lote evita el rayado profundo en el labio giratorio y la pared estacionaria.
¿Qué datos necesitan sus ingenieros para revisar la configuración de una máquina de disco?
Envíe planos o fotos de la pieza que muestren aleación, espesor mínimo de borde o pared, estado de rebaba inicial, acabado superficial objetivo, tamaño de lote por turno y pasos posteriores como galvanoplastia o ensamblaje. Verificar primero el espesor mínimo de la pieza permite a nuestros ingenieros confirmar si un acabador de disco de taza abierta, un barril centrífugo cerrado o una taza vibratoria se adapta a su planta antes de realizar pruebas con muestras.
 +86-592-2381506


 Compatible con red IPv6
