


Acabado vibratorio: qué es, qué sustituye y cuándo falla
El acabado vibratorio suele describirse como «rodar piezas en una cuba de piedras hasta quitar las rebabas», lo cual es tan exacto como inútil. Al comprador le importa su lugar en la planta: va tras el mecanizado y antes del recubrimiento o galvanizado para entregar al siguiente paso una superficie uniforme y sin rebabas.
Esta página ofrece una visión general: qué es el proceso, qué logra frente a otras alternativas, cómo encaja en la cadena productiva y qué piezas no deben entrar en una máquina. Definida la ruta, las decisiones específicas se abordan en sus propias páginas: selección de maquinaria, selección de abrasivos, equipos de desbarbado, pulido multietapa, disco centrífugo frente a tambor y las tres rutas de acabado.
Qué es realmente el acabado vibratorio
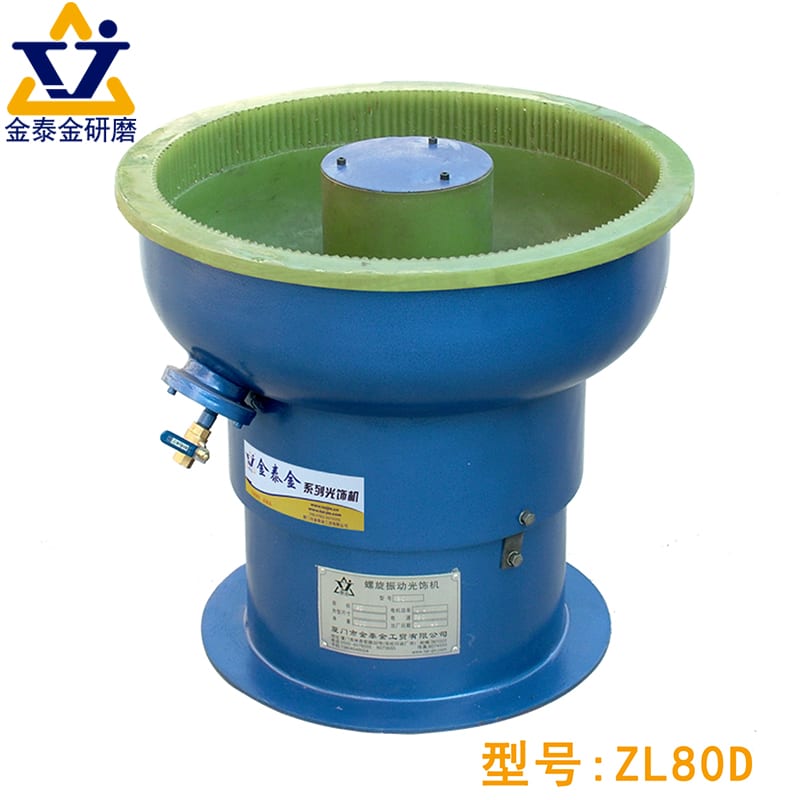
Cuando los ingenieros especifican acabado vibratorio en un plano, solicitan un proceso de acabado en masa donde las piezas se sumergen en un lecho vibrante de abrasivos preformados, agua y compuesto. En nuestra categoría de máquinas de acabado vibratorio, el equipo parece simple por fuera, pero la acción dentro de la cuba equilibra tres fuerzas mecánicas.
Una cuba, un lecho abrasivo y un accionamiento
Todo equipo de acabado vibratorio se basa en tres conjuntos principales:
- Recipiente revestido de poliuretano: Una cuba circular toroidal o una batea rectangular en vibradores de cuba rectangular.
- Lecho abrasivo fluido: Gránulos preformados cerámicos, plásticos, de acero u orgánicos mezclados con compuesto líquido.
- Accionamiento excéntrico: Motor sobre resortes con contrapesos ajustables que agita la cámara en tres dimensiones.
Tres movimientos, no uno: impacto, deslizamiento y rodadura
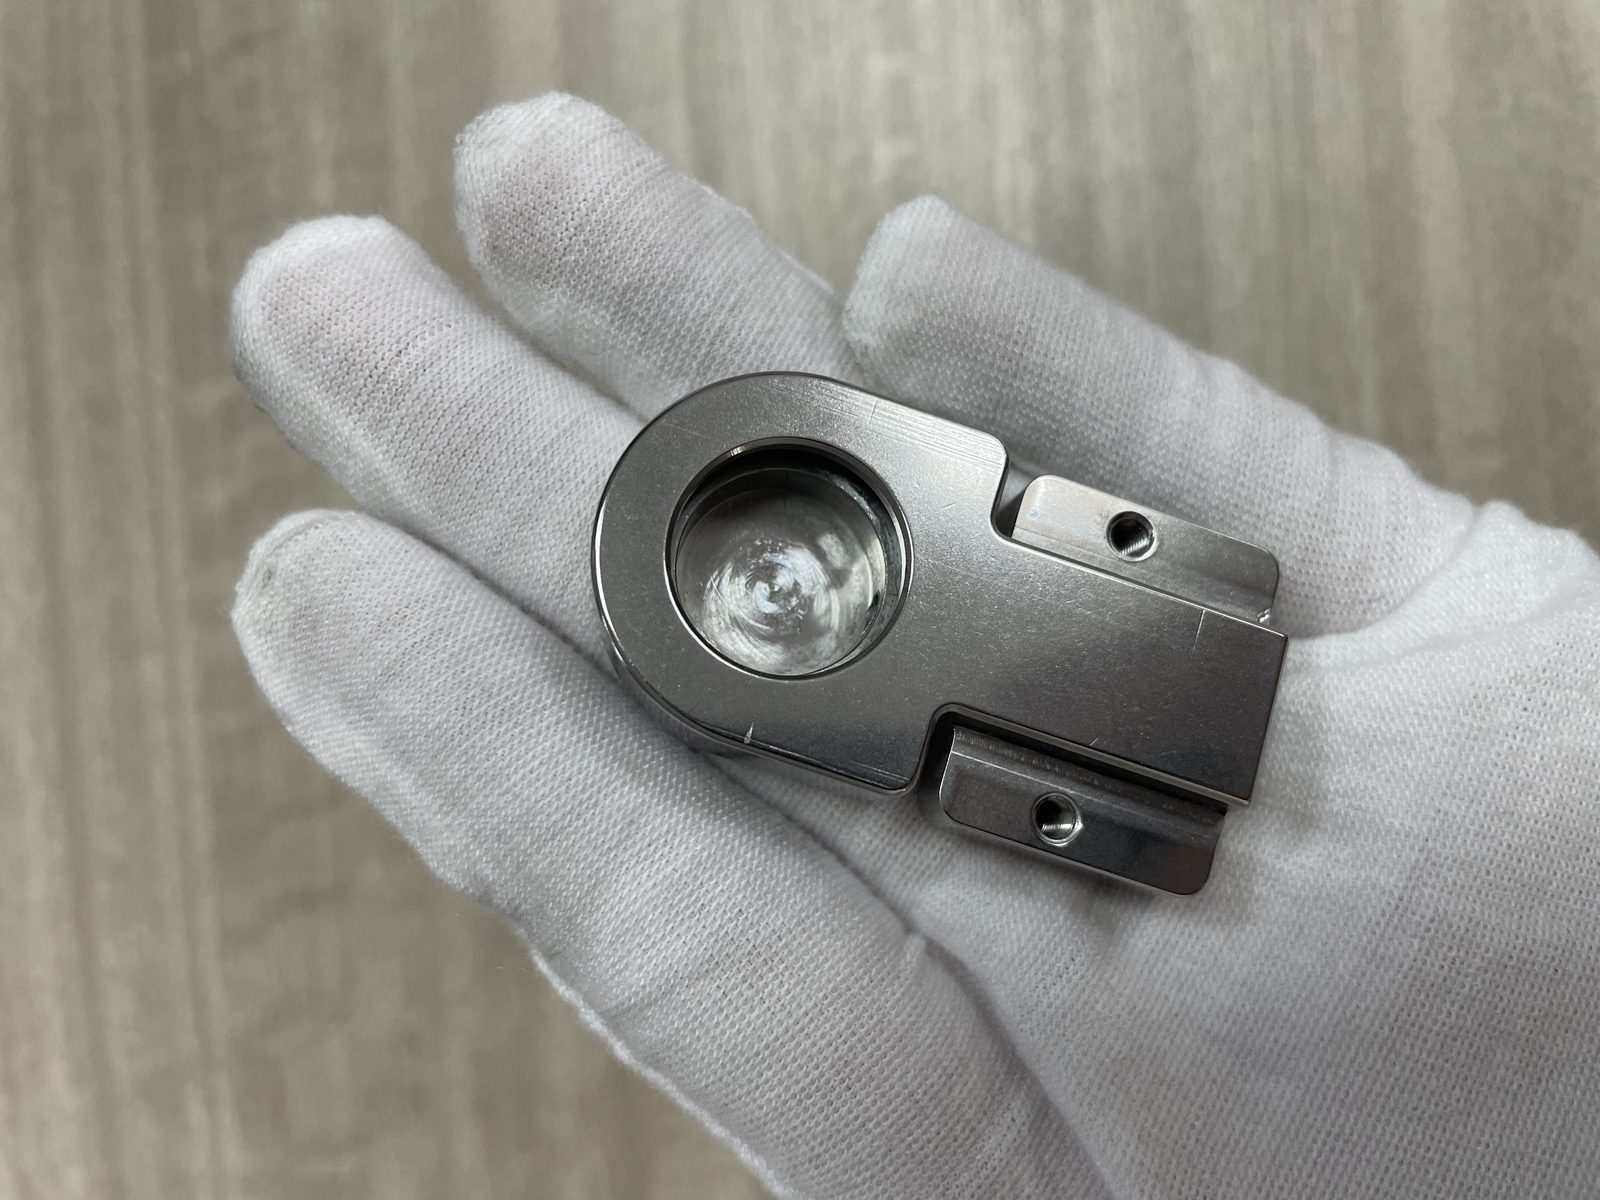
Una máquina vibratoria no se limita a sacudir piezas contra piedras. En el lecho abrasivo en espiral ocurren tres acciones de contacto a la vez:
- Microimpacto: Aristas angulares del abrasivo golpean y desprenden rebabas salientes.
- Cizallamiento deslizante: Las caras abrasivas rozan piezas bajo el peso del lecho, rebajando picos de corte.
- Rodadura compresiva: Esferas o cilindros lisos aplanan micropicos por rodadura para dar mayor brillo.
El movimiento dominante depende de la forma y densidad del abrasivo y de la lubricidad del compuesto en la cuba.
Por qué es un proceso de acabado y no de mecanizado
Un vibrador de acabado refina la topografía superficial en lugar de cortar la geometría de la pieza. A diferencia de una herramienta CNC rígida referenciada a un punto de origen, el lecho abrasivo fluido presiona todas las caras expuestas a la vez. Elimina rebabas, redondea aristas y reduce la rugosidad manteniendo intactos espesores de pared y distancias entre agujeros. Al carecer de referencia rígida, no puede enderezar un soporte deformado ni corregir un eje sobredimensionado.
Lo que ningún otro proceso logra
Los talleres no compran maquinaria vibratoria solo para ahorrar lija. El acabado vibratorio resuelve tres problemas de producción que el trabajo de banco manual y las trayectorias rígidas de CNC no pueden solucionar económicamente.
Alcanza superficies inaccesibles para una herramienta
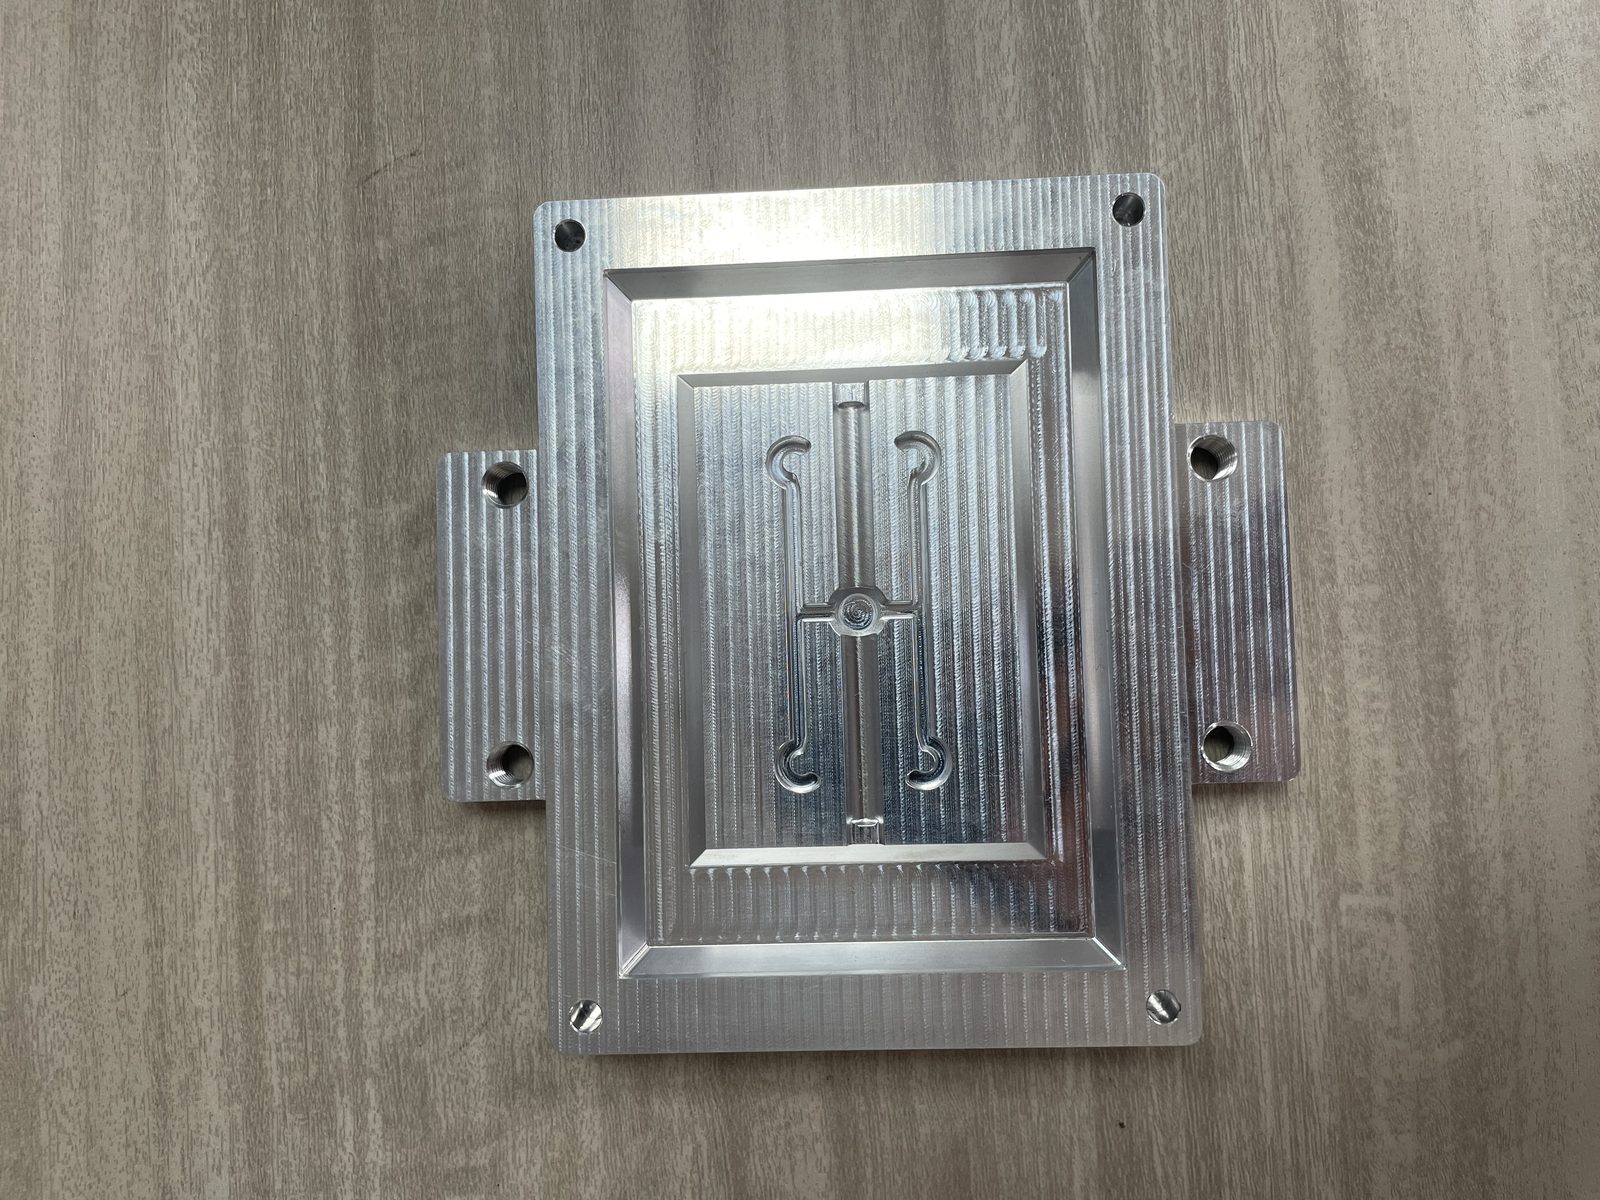
Una banda de lija o muela abrasiva solo toca caras exteriores que se adaptan a su radio, pasando por alto cavidades rebajadas, orificios transversales y raíces de soldadura. Al componerse de abrasivos sueltos y fluidos, el lecho vibratorio penetra en cavidades, rodea nervaduras y frota ranuras abiertas mientras homogeniza la superficie exterior.
Procesa lotes en una sola operación
En un banco de desbarbado manual o una celda de rectificado robotizada, el tiempo de ciclo escala linealmente con la cantidad de piezas. Desbarbar soportes estampados a mano exige un ciclo de manipulación por cada pieza.
En una cuba o batea vibratoria, todo el lote se carga junto en el lecho abrasivo y se procesa en una sola operación. Mientras el lote circula, el operario queda libre para atender otras máquinas, inspeccionar piezas o preparar envíos.
Consistencia por diseño, no por destreza del operario
La mayor ventaja del acabado vibratorio es la garantía de consistencia. Al desbarbar piezas a mano con lima o lijadora, el lote del lunes por la mañana difiere del viernes por la tarde debido a variaciones en la presión, el ángulo y la fatiga del operario.
En los equipos vibratorios, la consistencia proviene de la estructura del lecho abrasivo y no de la pericia del operario. Cada pieza de la carga recorre la misma trayectoria helicoidal, soporta el mismo peso de abrasivo y recibe el mismo contacto por fricción desde todos los ángulos. No es solo «mejor» que el trabajo artesanal: es una garantía distinta donde cada pieza del lote sale de la cuba con idéntico radio de arista y textura.
Su lugar en la cadena de procesos
Las guías de la competencia casi siempre presentan el acabado vibratorio como un paso final independiente. En una ruta de fabricación real, se sitúa a mitad de la cadena como puente entre el corte del metal y la protección superficial final.
Suele ser un pretratamiento, no un acabado final
A menos que suministre herrajes de acero inoxidable tamboreados sin recubrir o racores de latón en bruto, el acabado vibratorio es principalmente un pretratamiento. No sustituye a la galvanoplastia, el anodizado, la pintura en polvo ni el PVD: es la etapa de preparación superficial que permite la adherencia de dichos recubrimientos.
Consulte la siguiente tabla del proceso de seis etapas para ver la función del acabado vibratorio en el flujo de planta.
| Etapa de producción | Equipo típico | Función del acabado vibratorio |
|---|---|---|
| Conformado y mecanizado | Fresadoras CNC, tornos, prensas | Las piezas salen con rebabas, marcas de mecanizado, cascarilla y aceites |
| Preparación superficial mecánica | Tazones y cubas vibratorias | Elimina rebabas, redondea aristas y genera un perfil uniforme |
| Limpieza en proceso | Dosificación de compuesto y enjuague | Emulsiona aceites y evacua finos metálicos por el drenaje |
| Pasivado químico | Tanques de pasivado ácido | Elimina trazas de hierro libre tras el tamboreo para restaurar la resistencia a la corrosión |
| Recubrimiento final o galvanoplastia | Galvanoplastia, anodizado, pintura | Se adhiere limpiamente al sustrato uniforme preparado en el tamboreo |
| Secado y embalaje | Secadores de aire caliente o de mazorca | Evapora rápidamente el agua de enjuague evitando manchas |
Lo que debe entregar a la siguiente etapa
Cuando una pieza sale del área de vibrado hacia anodizado, galvanoplastia o pintura en polvo, la línea de recubrimiento depende de tres condiciones del vibrado:
- Bordes redondeados: La pintura se retrae en aristas vivas y el galvanizado se acumula en rebabas; el redondeo vibratorio suaviza bordes para un recubrimiento uniforme.
- Textura isotrópica: El anodizado, cromo y PVD resaltan marcas de mecanizado; el matizado vibratorio sustituye huellas de herramienta por una base mate uniforme.
- Poros sin cascarilla: El frotado elimina óxido láser, cascarilla térmica y virutas adheridas que impiden la adherencia.
Por qué importa el orden
Omitir pasos en esta cadena provoca fallos inmediatos. Enviar soportes cortados por láser directamente a pintura en polvo sin desbarbado ni desincrustado vibratorio causa desprendimiento de pintura en bordes oxidados frágiles ante impactos. En cambio, procesar piezas de acero inoxidable con abrasivos genéricos sin pasivado ácido posterior deja restos de hierro libre oxidables en ambientes húmedos. No altera el color metálico, no añade barreras químicas anticorrosivas y exige pasivado posterior en acero inoxidable.
Su lugar frente al granallado, galvanizado y recubrimiento
Nunca trate el acabado vibratorio y el granallado como opciones idénticas de prepintado. El granallado proyecta abrasivo en línea recta para eliminar cascarilla gruesa y crear un perfil de anclaje rugoso en grandes piezas soldadas, pero no redondea rebabas vivas suavemente. El acabado vibratorio procesa lotes de piezas pequeñas a medianas, redondeando cantos y afinando superficies antes del galvanizado, dejando color y protección anticorrosiva a las líneas de recubrimiento.
Cuándo el acabado vibratorio no es la solución
Un fabricante honesto le advertirá qué planos nunca deben entrar a una cuba vibratoria. Si el acabado vibratorio falla, se debe a uno de tres límites estrictos: geometría de la pieza, tolerancia dimensional o rentabilidad del lote.
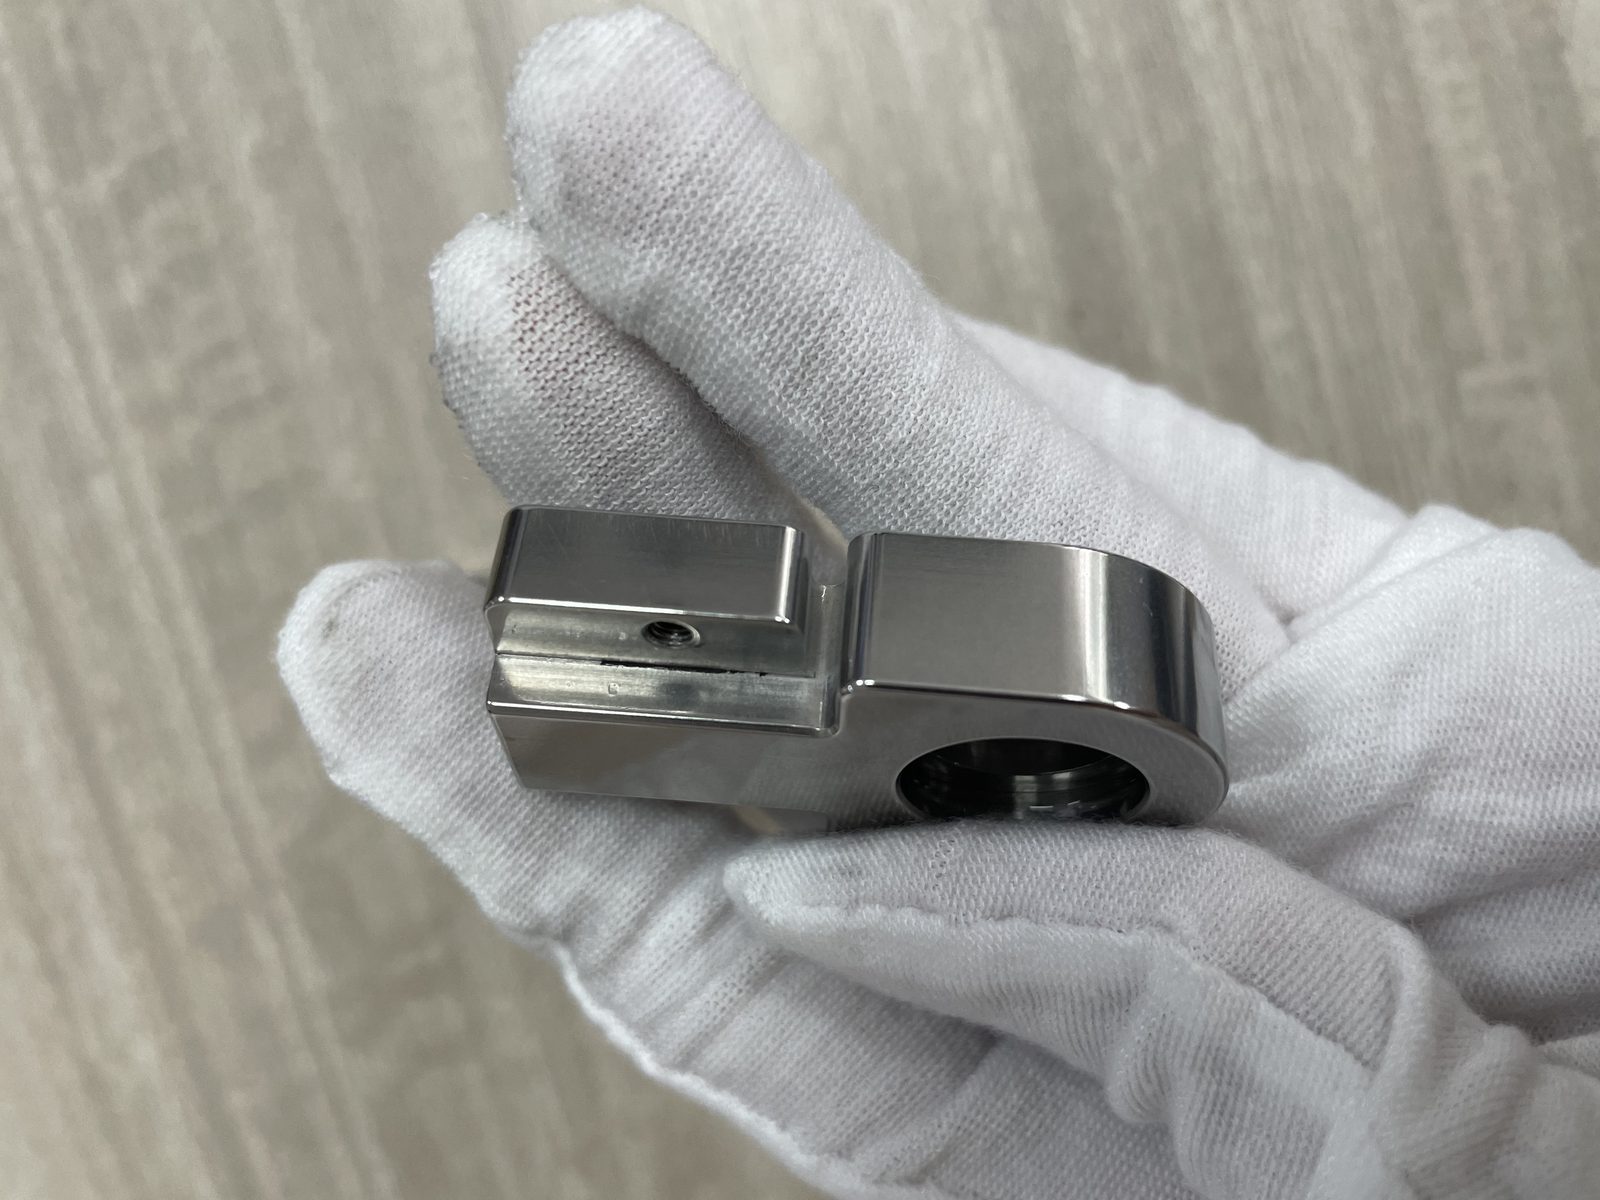
Límites geométricos — donde no llega el abrasivo
Las piedras abrasivas solo procesan una superficie si logran entrar en la cavidad, deslizarse sobre ella y salir. Agujeros ciegos profundos, roscas internas finas y ranuras más estrechas que el abrasivo más pequeño forman puentes de inmediato; el exterior queda limpio pero el fondo ciego queda en bruto. Paneles finos y anchos de chapa también fallan: las caras planas húmedas se adhieren por succión a la pared del revestimiento y detienen su circulación.
Límites dimensionales — donde la tolerancia es más estricta que el proceso
Dado que el abrasivo frota toda superficie expuesta en la cuba, una máquina vibratoria sin fijaciones no puede eliminar rebabas gruesas de una esquina sin alterar un muñón o un asiento de estanqueidad vivo adyacente sin enmascarar. Someter ajustes a presión ultraprecisos o aristas funcionales de sellado al volteo a granel sin protección redondeará los bordes fuera de tolerancia.
Límites de volumen — donde el ajuste no compensa
El acabado vibratorio es un proceso por lotes basado en una carga fija de abrasivos. Preparar una cuba con abrasivo y compuesto para desbarbar un único soporte prototipo o un gran bastidor soldado no tiene sentido económico. Prototipos unitarios corresponden al banco manual; las estructuras soldadas sobredimensionadas, a la cabina de granallado.
Piezas que deben remitirse a un proceso distinto
Use la siguiente tabla de decisión de cuatro columnas para descartar piezas que requieren otra máquina antes de realizar pruebas.
| Su pieza u objetivo final | ¿Apto para vibrado? | Por qué funciona o falla | Mejor opción si no |
|---|---|---|---|
| Piezas mecanizadas tridimensionales complejas | Sí — ideal | El abrasivo envuelve nervaduras y contornos a la vez | No requerida |
| Estampados en lote que requieren redondeo de aristas | Sí — ideal | Acaba lotes completos en una operación | Disco centrífugo para ciclos más rápidos |
| Orificios cruzados intersecantes accesibles | Condicional | Funciona solo si el abrasivo fluye libremente | Desbarbado por agujas magnéticas |
| Fondos de orificios ciegos profundos y estrechos | No | El abrasivo puentea orificios ciegos | Agujas magnéticas o chorro de agua |
| Paneles de chapa planos, anchos y finos | No | Láminas húmedas se adhieren a paredes o alabean | Lijadora de banda ancha |
| Prototipo único o gran conjunto soldado | No | Preparación antieconómica para una pieza | Banco manual o granallado |
| Ajustes precisos sin enmascarar o filos vivos | No | Abrasivo suelto redondea todo borde expuesto | Enmascarado o acabado por arrastre |
| Estampados frágiles ultrafinos | Condicional | Impacto de alta frecuencia puede doblar paredes finas | Tambor rotativo |
| Espejo óptico ultraplano en placas | No | El volteo redondea bordes y pierde planicidad | Lapeado plano o pulido con disco |
| Cambiar color o añadir barrera anticorrosión | No | La abrasión solo afina metal desnudo | Anodizado, galvanizado o pintura |
Las variables que realmente controla
Confirmada la aptitud de su pieza para acabado vibratorio, la calidad depende de tres variables de taller: medios, compuesto y carga de máquina.
[FIGURA: Cuatro formas comunes de medios cerámicos junto a una tabla de especificación de medios abrasivos]
Medios — forma, tamaño y material
Los medios de acabado vibratorio son la herramienta de corte en la cuba. El material define el corte: los cerámicos eliminan rebabas de acero y titanio, los plásticos afinan aluminio y latón sin mellarlos, y el acero o porcelana no abrasivos abrillantan las superficies. Forma y tamaño determinan el alcance: los triángulos alcanzan esquinas, los cilindros ruedan sobre curvas y las piedras deben dimensionarse para no atascarse en orificios. Nuestro catálogo de medios de desbaste cubre todas estas calidades.
Compuesto — su función en cada etapa
Usar medios sin compuesto embota las piedras con viruta y oscurece las piezas. Dosificar insumos líquidos y compuestos de acabado en el flujo de agua controla la química del lecho. Los jabones limpiadores eliminan aceites, los compuestos de corte abren los poros de la piedra, los compuestos de abrillantado crean un colchón deslizante para alto brillo y los inhibidores evitan la oxidación instantánea.
Tiempo y carga — los dos errores más comunes
Aun con el medio y jabón correctos, dos errores operativos arruinan lotes a diario: una relación de carga inadecuada y tiempos fijados a ciegas.
Cargar demasiadas piezas y pocos medios elimina el colchón amortiguador: las piezas chocan entre sí y mellan sus bordes. Sobrecargar la cuba frena el giro en espiral e inmoviliza las piezas. La relación de carga debe mantener los medios fluyendo con suavidad alrededor de las piezas.
La única forma de fijarlos: una prueba con sus piezas
No existe una tabla universal con amplitud, frecuencia, relación medio-pieza y tiempo de ciclo exactos para una pieza inédita. Como el espesor de rebaba y la dureza de aleación varían entre talleres, cada pauta fiable de producción se define ensayando con sus piezas reales.
Comparación honesta con otros métodos
El acabado vibratorio convive con otros seis métodos de acabado mecánico. Conocer sus diferencias evita forzar una máquina a hacer siete trabajos distintos.
[FIGURA: Máquina centrífuga de disco de alta energía junto a una pieza fundida con acabado de espejo de alto brillo]
Frente al tambor rotativo — mecanismo de contacto, no edad
Comparar una cuba vibratoria con nuestras máquinas de tamboreo rotativo no es lo nuevo contra lo viejo: es fricción por impacto frente a deslizamiento en cascada. El acabado vibratorio agita el lecho a alta frecuencia para desbarbar contornos con rapidez, mientras que el tambor rotativo desliza la carga suavemente para proteger piezas estampadas finas contra deformaciones por choque.
Frente al centrífugo — energía y facilidad de carga
Las máquinas centrífugas de disco y tambor multiplican la presión de contacto muy por encima de la gravedad normal. Eliminan rebabas tenaces en titanio o acero templado y abrillantan piezas pequeñas en una fracción del ciclo vibratorio, sacrificando capacidad y facilidad de carga por velocidad.
Frente al acabado magnético y por arrastre — alcance
Cuando las rebabas se ocultan en orificios transversales de inyectores o fondos de rosca donde no entran las piedras, los pulidores magnéticos de agujas impulsan finas agujas inoxidables a la cavidad. Cuando engranajes o implantes pesados de gran valor no pueden rozarse en absoluto, las máquinas de arrastre fijan las piezas en husillos y las arrastran por un lecho abrasivo.
Frente al granallado — trabajo totalmente distinto
El granallado proyecta abrasivo a gran velocidad para eliminar óxido pesado o cascarilla de soldadura y crear un perfil de anclaje rugoso para recubrimientos gruesos. A diferencia del acabado vibratorio, el granallado no redondea cantos suavemente ni abrillanta el metal.
Por qué un taller suele tener dos de estos
Use la siguiente tabla de cinco columnas para ver cómo las siete rutas mecánicas se reparten el trabajo del taller.
| Ruta | Mecanismo de contacto | Fortaleza clave | Limitación clave | Piezas idóneas |
|---|---|---|---|---|
| Acabado vibratorio | Fricción en lecho espiral | Versátil en lotes; alcanza contornos abiertos | Presión moderada en aleaciones tenaces | Piezas mecanizadas, estampados, fundiciones |
| Tambor rotativo | Deslizamiento por avalancha | Suave en paredes finas; bajo desgaste de medio | Lento; no alcanza cavidades internas | Estampados finos, tubos, forjas |
| Tambor centrífugo | Deslizamiento en tambor sellado a alto G | Desbasta aleaciones duras rápido; bruñe a espejo | Carga más lenta; el tambor limita el tamaño de pieza | Implantes, álabes, cajas de reloj |
| Disco centrífugo | Flujo toroidal por disco rotativo | Ciclos rápidos con descarga en cuba abierta | Holgura del disco no admite láminas ultrafinas | Estampados pequeños y engranajes en serie |
| Pines magnéticos | Agujas inoxidables magnéticas | Alcanza orificios cruzados diminutos y roscas | Solo piezas pequeñas no magnéticas y microrebabas | Conectores torneados, joyería, válvulas |
| Acabado por arrastre | Husillos arrastrados por el abrasivo | Sin colisión de piezas; alta presión en aristas | Coste de utillaje; lotes más pequeños | Engranajes de alto valor, implantes de rodilla, herramientas |
| Chorreado abrasivo | Chorro de abrasivo a alta velocidad | Elimina cascarilla pesada y óxido en cualquier tamaño | Solo línea de visión; crea superficies rugosas | Piezas soldadas, piezas fundidas, carcasas |
Ningún taller de acabado productivo compra un solo tipo de máquina para todas las tareas. Es normal ver una cuba vibratoria procesando soportes estándar junto a una máquina centrífuga o un tambor rotativo, ya que geometrías distintas exigen una física de contacto diferente.
Coste: qué lo determina realmente
Al presupuestar una celda de acabado vibratorio, fijarse solo en el precio de la máquina base genera un presupuesto incompleto.
Cinco partidas de coste
Toda instalación interna de acabado vibratorio asume cinco partidas de coste distintas:
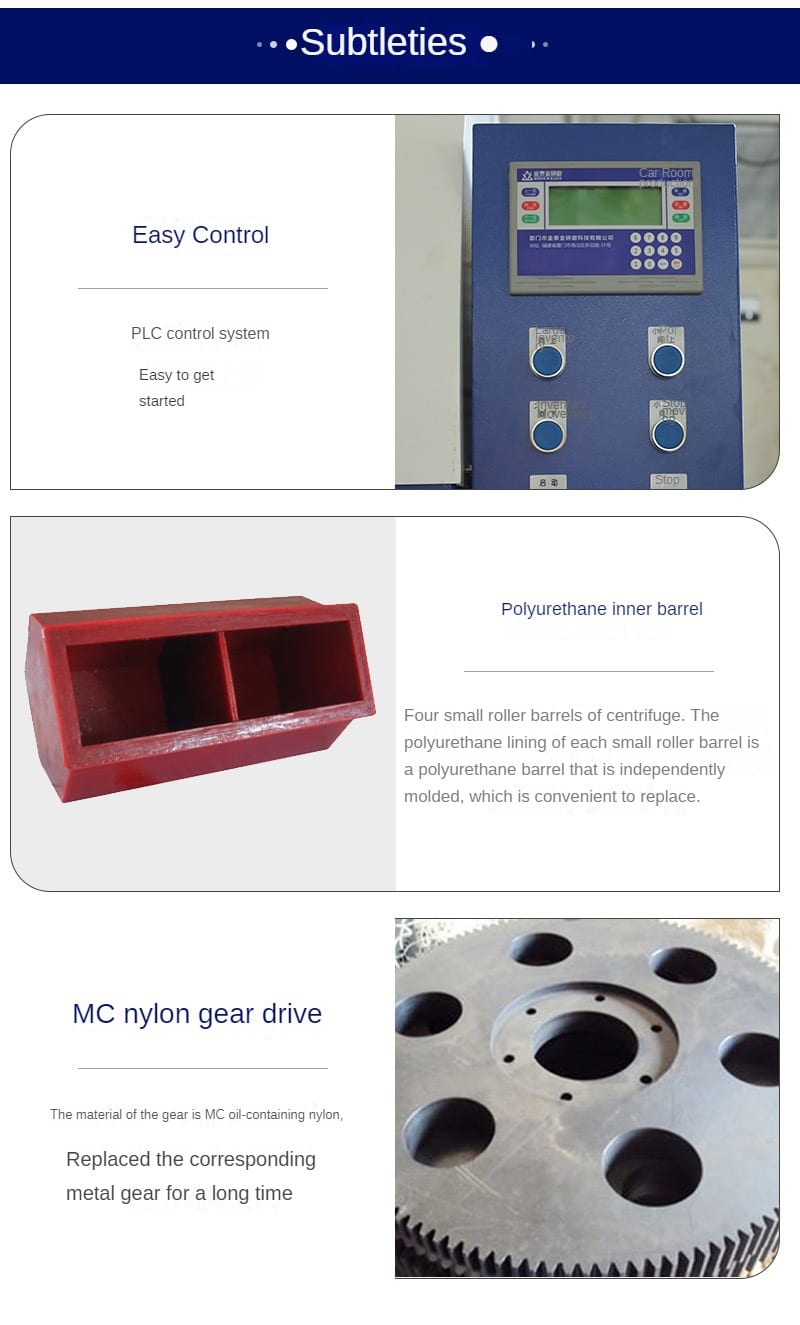
- Estructura de la máquina y automatización: Cuba o batea vibratoria, tapa acústica, variador de frecuencia, panel PLC, bomba dosificadora y tamiz de separación o secador opcionales.
- Carga inicial de medios de trabajo: Primera carga completa de medios cerámicos, plásticos o de acero necesaria para llenar la cuba hasta su nivel de trabajo.
- Reposición continua de medios y compuestos: Medios de recambio para compensar el desgaste, además de bidones de compuesto líquido y suministros para tratamiento de agua.
- Mano de obra del operario: Tiempo dedicado a cargar lotes, accionar la compuerta de separación y trasladar lotes al secado.
- Prevención de piezas defectuosas y reprocesos: Ahorro al eliminar fallos de amolado manual, aristas irregulares y defectos de recubrimiento.
Por qué la carga de abrasivo es mayor de lo esperado
Los compradores primerizos suelen fijarse en el precio de la máquina y olvidar la carga inicial de medios. Dado que la cuba o batea debe llenarse hasta su nivel operativo antes de procesar una sola pieza, esa primera carga de medios y compuestos es un gasto independiente del equipo. Como a menudo se omite en las cotizaciones básicas, solicite siempre al proveedor el paquete inicial de medios y compuesto por adelantado.
Dónde el volumen cambia la rentabilidad
Para lotes pequeños esporádicos, una cuba circular de separación manual mantiene baja la inversión y sustituye horas de limado a mano. Al escalar la producción a varios lotes diarios, incorporar una criba neumática integrada, bomba dosificadora y secador en línea se amortiza rápido al reducir la atención del operario a minutos por lote.
Cómo evaluar a un proveedor o un ensayo
Como las recetas de vibración no se deducen de un catálogo, evaluar a un proveedor depende de cómo ejecuta el ensayo de muestras y la honestidad con que expone sus límites.
Qué enviar
Envíe cuatro elementos al proveedor para un ensayo real: piezas de muestra en bruto, planos con tolerancias críticas y zonas protegidas, una muestra patrón terminada o especificación objetivo y su volumen de lote diario.
En qué consiste un ensayo real
Un ensayo real procesa sus piezas y las devuelve con un informe de proceso escrito. Dicho informe detalla el modelo de máquina, grado y forma del abrasivo para cada fase, tipo de compuesto, caudal de agua e inspección previa y posterior que certifica que las aristas críticas quedaron intactas.
Qué debe poder explicarle un proveedor
Un fabricante competente explica por qué eligió cuba circular o lineal, cómo el tamaño de abrasivo evita atascos en taladros, su velocidad de desgaste y el secado posterior.
Respuestas ante las que descartar al proveedor
Descarte a cualquier proveedor que afirme que su máquina lo acaba todo en un solo paso o prescinda de ensayos de muestra. Todo proveedor que afirme no tener límites de proceso aboca la instalación al fracaso.
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certificados bajo normas ISO 00726Q01571R001 y CE, fabricamos sistemas de acabado en masa respaldados por 21 plataformas de máquinas y 24 derechos de PI en seis líneas de productos. Declaramos nuestros límites con claridad: fabricamos cubas circulares, cubas lineales, máquinas centrífugas, tambores rotativos, equipos de acabado magnético, abrasivos y compuestos. No construimos líneas de galvanoplastia, anodizado, pintura en polvo, granallado o tratamiento térmico, no vendemos herramientas manuales ni operamos como taller de subcontratación. Para conocer todos nuestros límites de fabricación y alcance, consulte nuestra guía en lo que fabricamos y lo que no.
Preguntas frecuentes sobre el acabado vibratorio
¿Qué diferencia hay entre acabado vibratorio y pulido vibratorio?
El acabado vibratorio es la familia amplia de procesos que abarca todo trabajo en cuba circular o lineal: desbarbado, desincrustado, redondeo de aristas, matizado y alisado. El pulido vibratorio es un objetivo específico dentro de ella: configurar la máquina con abrasivos finos o no abrasivos y compuesto abrillantador en varias fases para lograr una superficie de alto brillo.
¿Puede el acabado vibratorio sustituir al pulido manual?
Sustituye el desbarbado, lijado manual y suavizado previo al recubrimiento en lotes de piezas pequeñas o medianas, aportando gran uniformidad a menor coste de mano de obra. No obstante, si un panel plano grande o fundición compleja exige un espejo óptico sin distorsión en caras amplias, el pulido con disco o lapeado plano logra lo que el volteo suelto no alcanza.
¿Qué piezas no deben procesarse en una máquina vibratoria?
Evite cargar piezas con rebabas en el fondo de orificios ciegos estrechos y profundos, chapas finas que se adhieran por succión al revestimiento o piezas soldadas sobredimensionadas que no circulen. Las piezas de precisión sin enmascarar con zonas de estanqueidad afiladas que deban conservarse vivas requieren fijación en utillaje o banco manual.
¿Cuánto dura el acabado vibratorio?
No existe un tiempo de ciclo universal fijo porque la duración depende del estado superficial inicial, la dureza de la aleación, el acabado objetivo, la configuración de abrasivos y el volumen de carga. El desbarbado ligero en aluminio se completa rápido en una etapa, mientras que el refinado multietapa de acero inoxidable toma mucho más tiempo. Los tiempos de ciclo siempre deben definirse probando sus piezas reales.
¿Altera el acabado vibratorio las dimensiones de las piezas?
El acabado vibratorio refina la topografía superficial en lugar de mecanizar dimensiones. Con una selección adecuada de abrasivos y control del ciclo, elimina rebabas, redondea aristas vivas exteriores y nivela micropicos, manteniendo intactos los espesores nominales de pared, diámetros interiores y ubicación de orificios.
¿Puede el acabado vibratorio lograr un acabado espejo?
Sí, en superficies curvas exteriores y piezas rígidas pequeñas mediante una secuencia multietapa finalizada con esferas de porcelana no abrasivas, medios de acero templado o medios orgánicos secos tratados. Para probar sus piezas y fijar una especificación verificada de máquina y abrasivos, visite nuestra página de contacto e inicie una prueba de muestras con nuestro equipo de ingeniería.
 +86-592-2381506


 Compatible con red IPv6
