


Máquina de acabado centrífugo de tambor: cómo funciona y cómo especificarla
Una máquina de tambor centrífugo no es una máquina vibratoria más rápida. Es una geometría distinta que cambia comodidad de carga por presión de contacto, y ese intercambio cambia qué piezas le corresponden.
Si todavía está decidiendo entre las tres vías de acabado — tambor rotativo, vibratorio o centrífugo —, esa decisión corresponde a otra página: máquinas de pulido por tambor. Si ya la ha reducido a la familia centrífuga y ahora necesita elegir entre el tipo de disco y el de tambor, la comparación está aquí: disco centrífugo frente a tambor centrífugo. Esta página supone que el tipo de tambor es su candidato y cubre cómo funciona, cuándo es la elección equivocada y cómo redactar una especificación.
Qué hace realmente una máquina de tambor centrífugo
Quien busca una máquina de acabado centrífugo de tambor suele tener piezas que tardan demasiado en una cuba vibratoria o que sufren muescas en un tambor estándar. Una acabadora de tambor centrífugo — o un tambor centrífugo — resuelve ambas cosas mediante fuerza centrífuga planetaria, con la mayor presión de contacto entre nuestras máquinas de acabado por tambor.
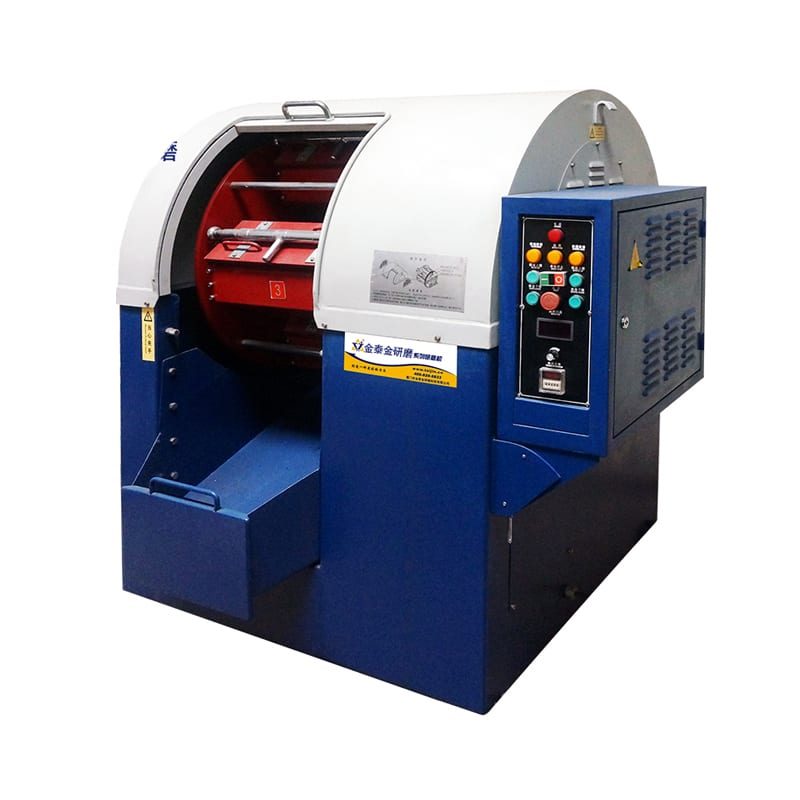
Los tres movimientos en una sola máquina: torreta, tambores, medios
Una máquina de tambor centrífugo funciona como una noria de alta velocidad y combina tres movimientos simultáneos dentro de un mismo bastidor:
- Giro de la torreta principal: Una torreta central gira sobre un eje horizontal y lleva tambores sellados en su periferia.
- Contrarrotación de los tambores: Correas, cadenas o engranajes accionan cada tambor sobre su propio eje, en sentido opuesto al de la torreta principal.
- Deslizamiento de los medios compactados: Dentro de cada tambor, las piezas, los medios, el agua y el compuesto presionan contra la pared exterior mientras se deslizan con suavidad.
Por qué contrarrotan los tambores
Si los tambores quedaran fijos en la torreta, la fuerza centrífuga clavaría piezas y medios contra la pared exterior como la ropa en un tambor de centrifugado. La contrarrotación de cada tambor devuelve la masa compactada alrededor del eje del tambor y la convierte en un paquete denso que desliza, lo que da abrasión por deslizamiento puro sin colisiones de piezas en el aire.
Qué cambia la alta gravedad frente a una máquina vibratoria
Dentro de una cuba vibratoria, la presión de corte proviene solo de la gravedad normal y del peso de los medios. Dentro de un tambor centrífugo, la rotación planetaria genera varias veces la gravedad normal en cada tambor, lo que cambia el comportamiento del proceso de tres maneras:
- Arranque de material más rápido: La presión de contacto multiplicada introduce el grano abrasivo en rebabas duras de acero inoxidable o titanio que las cubas vibratorias apenas pulen.
- Separación entre piezas: Como el paquete de medios se comprime bajo una fuerza alta, las piezas quedan atrapadas y amortiguadas dentro de la matriz de medios en lugar de golpear las piezas vecinas.
- Textura superficial isotrópica: El deslizamiento multidireccional a alta presión produce un acabado uniforme y no direccional, a menudo llamado acabado iso centrífugo, en engranajes, cojinetes e implantes médicos.
De dónde viene el nombre «Harperizing»
Los planos antiguos de aeroespacial y medicina suelen especificar «Harperizing» en lugar de acabado centrífugo de tambor. El término, que viene de la empresa Harper, se refiere simplemente al volteo planetario centrífugo dentro de un tambor sellado de contrarrotación.
Las dos familias bajo el nombre centrífugo
Quien busca una máquina de acabado centrífugo o una pulidora centrífuga suele confundir las dos arquitecturas distintas que comparten la etiqueta centrífuga: las máquinas de tambor y las de disco.
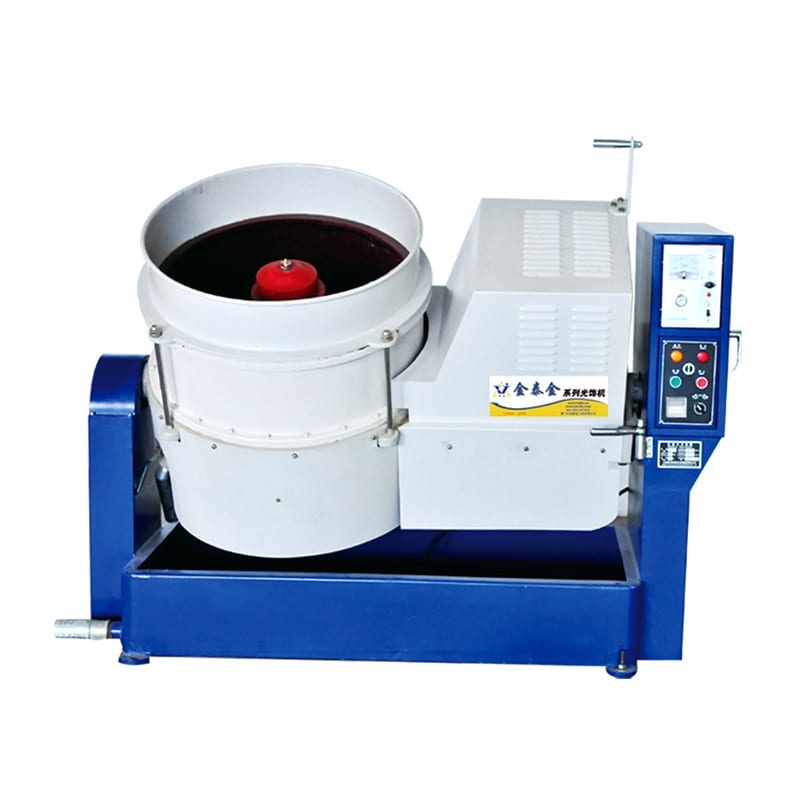
Máquinas de tambor: tambores sellados sobre una torreta
En una máquina de tambor centrífugo, como nuestra serie OBD-BJ, las cámaras son tambores poligonales cerrados con revestimiento de goma, montados alrededor de una torreta giratoria. El operador carga una cantidad medida de medios, piezas, agua y compuesto, cierra la tapa estanca y ejecuta un ciclo por lotes sellado.
Máquinas de disco: cuba abierta con un disco giratorio en el fondo
En una máquina de acabado de disco centrífugo — o acabadora de disco centrífugo, como nuestra serie CF dentro de máquinas de acabado por disco — una cuba abierta de poliuretano se asienta sobre un disco de fondo giratorio. Ese disco impulsa piezas y medios en un rollo continuo.
Por qué no son intercambiables
Estas dos máquinas no son intercambiables. Una máquina de disco abierta enjuaga de forma continua, carga rápido y se automatiza con facilidad, pero la holgura entre el disco giratorio y la pared fija puede pellizcar piezas finas como papel.
Una máquina de tambor sella el lote dentro de un tambor cerrado sin holgura de disco y genera mayor presión de deslizamiento para corte pesado o bruñido espejo. La contrapartida es una descarga del lote más lenta entre ciclos.
Qué pieza corresponde a cada una
Elija una máquina de disco para lotes grandes de estampados o racores pequeños y robustos que necesitan desbarbado rápido y plazos cortos. Elija un tambor centrífugo cuando las piezas sean delicadas, finas o de alto valor, cuando necesite un radio grande o un bruñido espejo, o cuando los bordes finos obstruirían la holgura de un disco.
Cuándo un tambor centrífugo es la respuesta correcta (y cuándo no)
La mayoría de los folletos de equipos da por hecho que una máquina de desbarbado centrífuga puede procesar cualquier pieza del taller. En realidad, el volteo planetario de alta energía tiene límites físicos muy marcados.
Cuatro condiciones que apuntan al tambor centrífugo
Una pulidora centrífuga es la candidata más fuerte cuando su trabajo cumple una o más de estas cuatro condiciones:
- Piezas pequeñas y de alto valor que no toleran muescas: Placas óseas, brackets dentales, cajas de reloj y racores aeroespaciales quedan separados dentro de los medios compactados.
- Aleaciones duras que bloquean las cubas vibratorias: Titanio, Inconel, aceros de herramienta y nitinol responden con rapidez a la presión de deslizamiento de alta gravedad.
- Pulido previo isotrópico o bruñido espejo: Álaves de turbina, implantes y dientes de engranaje reciben un suavizado uniforme en raíces y flancos.
- Estampados finos que atascan la holgura abierta de un disco: Válvulas de láminas, chapas de ajuste y arandelas diminutas permanecen seguras dentro de un tambor sellado.
Tres condiciones que apuntan en contra
A la inversa, tres condiciones de la pieza le dicen de inmediato que un tambor centrífugo es la máquina equivocada:
- Fundiciones grandes, voluminosas o pesadas: La boca de los tambores y su diámetro limitan el tamaño de pieza. Una pieza sin holgura suficiente de medios golpeará el revestimiento o chocará con la pared.
- Ejes largos, extrusiones o placas planas anchas: Las piezas alargadas no pueden girar de punta a punta dentro de un tambor compacto y corresponden a una vibradora de artesa rectangular.
- Taladros ciegos profundos y estrechos que necesitan desbarbado en el fondo: Los medios cerámicos o plásticos compactados no circulan hasta el fondo muerto de un taladro ciego profundo; use agujas magnéticas en su lugar.
Use la tabla de decisión de cuatro columnas que sigue para verificar si su pieza corresponde a un tambor centrífugo.
| Su situación de pieza | ¿Usar tambor centrífugo? | Por qué funciona o falla | Mejor alternativa si la respuesta es no |
|---|---|---|---|
| Piezas de precisión pequeñas que necesitan un brillo espejo sin muescas | Sí | Los medios compactados amortiguan las piezas y evitan colisiones | Ninguna para procesamiento por lotes suelto |
| Orificios transversales y ranuras rebajadas que necesitan desbarbado | Sí | La alta fuerza de deslizamiento empuja medios finos a través de las ranuras | Acabadora de agujas magnéticas para orificios ultrafinos |
| Fundiciones grandes y pesadas o carcasas estructurales | No | El diámetro del tambor y la abertura de la tapa limitan la envolvente de la pieza | Vibradora de artesa rectangular o acabadora de arrastre |
| Ejes largos, barras o paneles de chapa planos | No | Longitud de tambor insuficiente para que las piezas rueden libremente | Vibradora de artesa lineal o lijadora de banda ancha |
| Estampados pequeños uniformes de gran volumen que necesitan desbarbado rápido | Sí | La alta presión de contacto elimina rebabas en ciclos cortos | Acabadora de disco centrífugo para una descarga más rápida |
| Piezas complejas de pared fina propensas a aplastarse | Condicional | Una velocidad de torreta excesiva o medios pesados pueden abollar las paredes | Tambor de velocidad variable a baja velocidad o tambor rotativo |
| Taladros ciegos profundos con rebabas en el fondo | No | Los medios compactados puentean sobre aberturas ciegas profundas | Acabado con agujas magnéticas o desbarbado térmico |
La comparación honesta frente al acabado vibratorio
A menudo se pregunta si un tambor centrífugo sustituirá su máquina de acabado vibratorio existente. Ninguna de las dos sustituye a la otra.
El acabado vibratorio trabaja a menor energía y con ciclos más largos en una cámara abierta, lo que conviene a piezas medianas y grandes con carga fácil por polipasto. El acabado centrífugo de tambor concentra una alta fuerza de deslizamiento en un tambor sellado y compacto para piezas pequeñas, duras o delicadas. Tener ambas máquinas en el mismo taller es normal: las cubas vibratorias se ocupan del desbarbado general y de las fundiciones grandes, mientras que el tambor centrífugo se ocupa de aleaciones duras, piezas quirúrgicas y bruñido fino.
Cómo especificar la máquina
Cuando trabaja con una empresa de pulido centrífugo o un fabricante de equipos, la especificación empieza por su pieza y no por un código de folleto. En nuestra planta de Xiamen, fundada en mil novecientos noventa y dos, fabricamos equipos en veintiuna plataformas de máquinas y seis líneas de producto, respaldados por veinticuatro derechos de propiedad intelectual chinos autorizados.
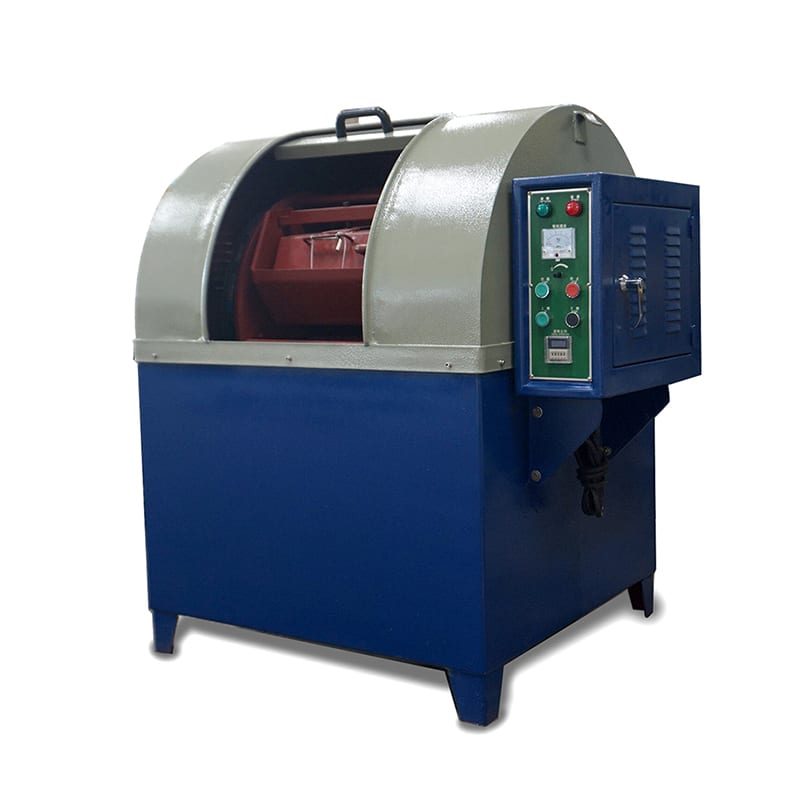
Empiece por la pieza, no por la máquina
Antes de mirar tamaños de torreta, fije cuatro datos sobre su pieza de producción:
- Tamaño máximo de pieza: El diámetro y la longitud interiores del tambor deben dejar holgura suficiente de medios alrededor de la diagonal más larga de la pieza.
- Peso del lote y productividad: El volumen total por turno y el tamaño de lote determinan la capacidad del tambor.
- Aleación y rigidez de pared: Los estampados finos de latón y el acero de herramienta templado requieren presiones de contacto distintas.
- Grado superficial objetivo: El desbarbado de una sola etapa necesita un grado de medio, mientras que el acabado espejo requiere cambios de medios en varias etapas.
Número de tambores y volumen: qué significan las cifras
Las máquinas de tambor centrífugo suelen construirse con dos, cuatro o seis tambores en la torreta. Un error habitual es suponer que más tambores significan automáticamente más producción.
Más tambores no siempre significan una máquina mejor. Añadir tambores reduce el diámetro individual de cada uno y limita el tamaño de pieza, aunque permite a un taller procesar lotes distintos en un ciclo equilibrado. Fíjese en la carga útil total por lote y en la frecuencia de cambio de lote.
Velocidad y rango de control: qué necesita realmente
Una máquina de velocidad fija solo es aceptable si su fábrica procesa exactamente la misma pieza de acero estampado todos los días. En cuanto procesa varias geometrías, alterna entre corte y bruñido o trabaja piezas de pared fina, un variador de frecuencia es obligatorio.
La velocidad variable permite al operador usar una velocidad de torreta alta para el desbarbado inicial y una más baja para el refinado suave o las piezas delicadas, mientras que el avance por impulsos del PLC detiene los tambores a la altura de carga.
Carga, descarga y separación
Nunca especifique un tambor centrífugo sin planificar cómo entran y salen las piezas y los medios de los tambores. A diferencia de una cuba vibratoria abierta, los tambores centrífugos sellados deben abrirse y vaciarse entre lotes.
Las unidades pequeñas usan tambores desmontables, mientras que las unidades industriales como nuestra plataforma OBD-BJ con separación automática inclinan los tambores sobre una criba vibratoria motorizada. Cuando los lotes cambian a menudo, la velocidad de descarga determina la producción diaria.
La lista de verificación de la especificación
Antes de solicitar una cotización formal, confirme estos ocho puntos en su hoja de especificación:
- Dimensiones y peso de la pieza: Planos de su pieza más grande, más pequeña y más frágil.
- Estado del material de entrada: Mecanizado, estampado, fundido, corte por láser o tratado térmicamente.
- Objetivo superficial: Desbarbado de bordes, preparación mate previa al recubrimiento o bruñido espejo.
- Volumen y frecuencia del lote: Tamaños de lote y rotaciones diarias.
- Estilo de descarga del tambor: Tambores extraíbles para lotes pequeños o tambores basculantes con cribado motorizado.
- Controles VFD y PLC: Almacenamiento de recetas para velocidades de torreta y temporizadores de ciclo.
- Divisores de tambor: Particiones internas para aislar piezas delicadas.
- Servicios de planta: Suministro eléctrico, agua de enjuague y desagüe de decantación.
Medios y compuesto en una máquina de alta energía
No se puede sacar medios vibratorios gruesos y jabón de una vibradora de artesa y verterlos en un tambor centrífugo. El entorno de alta gravedad dentro de un tambor sellado cambia cómo se desgastan los medios y cómo se comporta el compuesto.
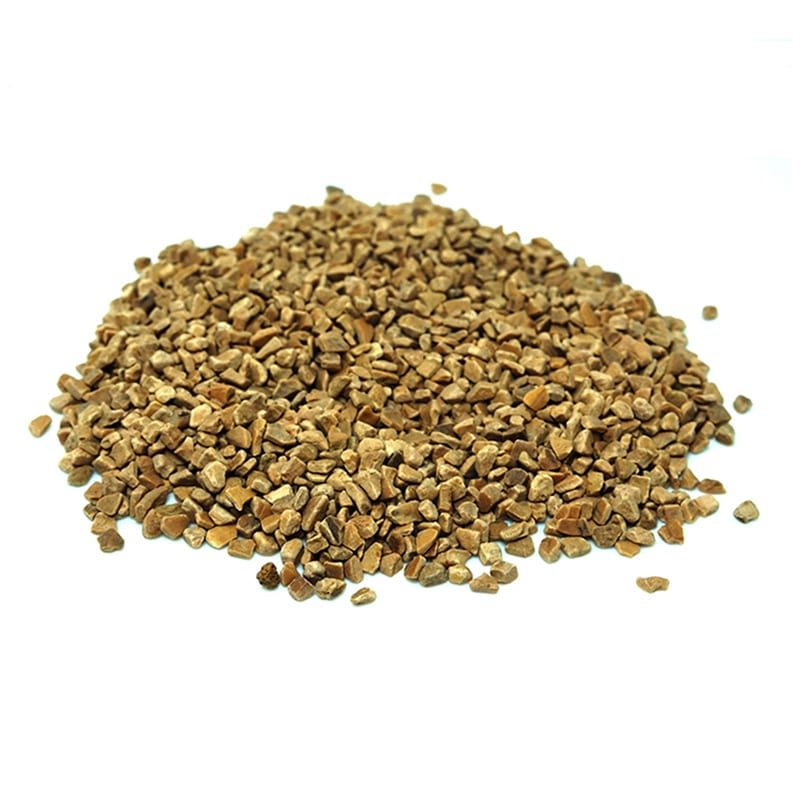
Por qué la elección de medios es más estrecha que en una máquina vibratoria
Las cuñas cerámicas gruesas y afiladas que funcionan en una cuba vibratoria se trituran hasta convertirse en grava y marcan las piezas bajo la presión centrífuga de alta energía.
Los tambores centrífugos requieren medios abrasivos más pequeños, densos y lisos — como cilindros cerámicos finos, esferas, conos de corte inclinado o medios plásticos de alta densidad para aluminio y latón. Como la fuerza de la torreta multiplica la presión de contacto, los medios finos en un tambor centrífugo cortan rápido y dejan un perfil superficial mucho más liso. Para más información sobre formas de medios, consulte nuestra guía de selección de medios de tamboreo vibratorio.
Medios no abrasivos para trabajo espejo
Para un brillo espejo en joyería, biseles de reloj o instrumentos médicos, los talleres cambian a medios de acabado de acero no abrasivos, bolas de porcelana o cáscara de nuez seca. Los medios no abrasivos no eliminan metal: laminan en frío los micropicos y los convierten en una reflexión especular.
Qué debe hacer distinto el compuesto a alta gravedad
Dentro de un tambor sellado, sin flujo de desagüe continuo durante el ciclo, el agua y los compuestos de acabado deben soportar una fricción intensa y una fuerte generación de viruta:
- Alta estabilidad térmica y lubricidad: La fuerza de deslizamiento multiplicada genera calor rápido dentro de un tambor cerrado con revestimiento de goma, lo que exige una película lubricante resistente que evite el vitrificado.
- Fuerte suspensión de viruta: Como los finos metálicos abrasionados no pueden drenar mientras gira, el compuesto debe mantenerlos en suspensión para que no se prensen de nuevo contra las piezas.
- Química de baja espuma: El exceso de espuma o de gas acumulado dentro de un tambor sellado crea presión bajo la tapa y deja la zona de deslizamiento sin lubricación.
La secuencia de tres etapas
Alcanzar un acabado previo al recubrimiento o un acabado espejo en un tambor centrífugo sigue una secuencia estricta de tres etapas que no puede saltarse:
- Etapa uno — Corte: Medios cerámicos densos de grano fino y compuesto de corte eliminan rebabas y marcas de mecanizado.
- Etapa dos — Refinado: Medios plásticos lisos o cerámica fina refinan la superficie hasta una base satinada uniforme.
- Etapa tres — Bruñido: Porcelana no abrasiva, medios de acero o cáscara de nuez seca comprimen la base satinada hasta un brillo espejo.
Modos de fallo propios de las máquinas centrífugas
Cuando un lote en tambor centrífugo sale mal, la alta energía amplifica el error con rapidez. Un ajuste erróneo que apenas se nota en una cuba vibratoria puede doblar piezas finas o desgastar revestimientos en pocas tandas.
Diagnosticar defectos de alta energía antes de desechar piezas
Antes de alterar su receta de medios, revise siempre tres fundamentos mecánicos en un tambor centrífugo. Verifique el nivel total de llenado del tambor, el ajuste de velocidad de la torreta y el equilibrio de peso entre tambores opuestos en la torreta.
La tabla de resolución de problemas de cuatro columnas
Use la tabla de diagnóstico que sigue para identificar y corregir fallos propios del equipo de tambor centrífugo.
| Síntoma de superficie o de máquina | Causa raíz | Comprobación en planta | Acción correctiva |
|---|---|---|---|
| Las piezas salen dobladas o abolladas en paredes finas | La velocidad de torreta es demasiado alta, el tambor está poco lleno o los medios son demasiado pesados | Compare las zonas deformadas con el espesor de pared y la proporción de llenado | Baje la velocidad de torreta con el VFD, aumente la proporción de medios o use medios plásticos más ligeros |
| Los orificios o ranuras internas aún conservan rebabas | El tamaño de medio es demasiado grande para entrar en los orificios o las piezas se anidan entre sí | Compruebe si las piedras puentean las bocas de los orificios | Cambie a conos o agujas más pequeños y reduzca la densidad de carga de piezas |
| Aparecen marcas profundas o rayones gruesos | El medio es demasiado afilado para la presión de alta gravedad o contiene fragmentos triturados | Cribe un cubo de medios para comprobar si hay fragmentos rotos | Cribe los fragmentos triturados y pase a un grado cerámico más fino y redondeado |
| La superficie se vuelve turbia en lugar de alcanzar el espejo | La etapa final usó medios abrasivos o la viruta sucia contaminó el tambor | Compruebe si el medio final contiene grano abrasivo | Enjuague bien los revestimientos del tambor y use medios no abrasivos para el bruñido |
| El revestimiento de poliuretano del tambor se desgasta prematuramente | Trabajar con volumen de llenado insuficiente o con grano sin lubricar | Mida la altura total de la carga dentro del tambor antes de cerrar | Mantenga el nivel de llenado correcto y dosifique compuesto lubricante suficiente |
| Los resultados varían de un tambor a otro | Dosificación de agua desigual, correas de accionamiento flojas o desgaste desigual de los medios | Muestree y compare piezas de cada tambor por separado | Compruebe la tensión de la correa de contrarrotación y estandarice la dosificación de compuesto |
Coste: qué lo determina
Cuando los equipos de ingeniería evalúan una instalación de tambor centrífugo, mirar solo el precio de compra de la máquina deja fuera el panorama operativo. El coste total del proceso proviene de cinco líneas de coste que se comportan de forma distinta a las de una línea vibratoria abierta.
Cinco líneas de coste en una instalación centrífuga
Toda operación con tambor centrífugo paga cinco componentes de coste continuos:
- Amortización del equipo: Coste de capital fijo de la torreta, el accionamiento de contrarrotación y la criba, repartido sobre el volumen de lote.
- Desgaste de medios: Los medios cerámicos o de acero de alta densidad cuestan más por adelantado y se desgastan más rápido bajo presión multiplicada.
- Dosificación de compuesto: Compuestos líquidos de alta lubricidad y agua dosificados por lote.
- Mano de obra de cambio: Tiempo de operador dedicado a abrir tapas, vaciar tambores y cribar piezas.
- Desechos y retrabajo: Riesgo de sobrecorte o de doblar piezas si la velocidad y los temporizadores están mal configurados.
Por qué el tiempo de ciclo no lo explica todo
Los folletos suelen presumir de que un tambor centrífugo acaba las piezas en una fracción de un ciclo vibratorio. Eso es cierto físicamente mientras la torreta gira, pero los responsables de planta pagan el tiempo total, no solo el tiempo de giro.
Un tambor centrífugo tiene un ciclo corto, pero cargar, cerrar las tapas, vaciar y cribar lleva más tiempo que descargar un disco centrífugo o una cuba vibratoria. Cuando los lotes son pequeños y cambian con frecuencia, el tiempo ahorrado durante el giro se lo come la manipulación manual de los tambores.
Dónde el volumen cambia la economía
La economía del tambor centrífugo brilla en piezas de precisión de alto valor como implantes y álabes de turbina, donde las cubas vibratorias se quedan cortas, y en lotes recurrentes con tambores basculantes automáticos y cribado vibratorio.
Recuerde nuestros límites de fabricación al planificar su presupuesto: fabricamos máquinas de acabado en masa, medios y compuestos. No ofrecemos procesamiento de piezas por contrato, galvanoplastia, anodizado, arenado, tratamiento térmico ni herramientas de pulido manuales.
Preguntas frecuentes sobre el acabado centrífugo de tambor
¿Cuál es la diferencia entre tambor centrífugo y disco centrífugo?
Una máquina de tambor centrífugo monta tambores sellados alrededor de una torreta vertical y presiona piezas y medios en un paquete deslizante de alta presión, ideal para componentes delicados, finos o de alta precisión. Una máquina de disco centrífugo usa una cuba abierta y fija con un disco de fondo giratorio, que cambia presión máxima por carga más rápida y automatización más sencilla en piezas pequeñas y robustas.
¿Puede una máquina de tambor centrífugo producir un acabado espejo?
Sí, dentro de los límites del acabado en masa. Pasar del corte con cerámica fina al refinado con plástico y terminar con porcelana no abrasiva, medios de acero o cáscara de nuez seca produce un brillo espejo luminoso en cajas de reloj, joyería e implantes. Las placas ópticas perfectamente planas siguen necesitando lapeado plano.
¿Qué piezas no deben entrar en un tambor centrífugo?
No cargue fundiciones grandes que excedan la holgura del tambor, ejes largos o paneles planos que no puedan girar dentro del tambor, ni piezas con rebabas ocultas en el fondo de taladros ciegos profundos. Los tubos de pared fina y delicados también deben funcionar a velocidades de torreta reducidas para que el peso de los medios compactados no abolle las paredes.
¿En qué se diferencia el acabado centrífugo de tambor del acabado vibratorio?
El acabado vibratorio agita una cuba abierta a gravedad normal para un desbarbado suave y de uso general en muchas piezas. El acabado centrífugo de tambor hace girar tambores sellados de contrarrotación a varias veces la gravedad normal, corta rebabas duras más rápido y amortigua las piezas delicadas dentro de un paquete de medios comprimido.
¿Necesito un tambor o varios?
Las máquinas de tambor centrífugo montan siempre al menos dos tambores opuestos (normalmente cuatro) para mantener equilibrada la torreta de alta velocidad. Cuatro tambores permiten ejecutar un lote combinado mayor o cuatro lotes de piezas equilibrados en peso a la vez.
¿Qué medios usan las máquinas de tambor centrífugo?
Los tambores centrífugos usan medios densos y lisos que resisten la trituración, como cilindros cerámicos finos para acero, conos plásticos para aluminio y bolas de acero no abrasivas, porcelana o cáscara de nuez para el bruñido espejo. Para dimensionar el volumen del tambor y las recetas de medios para sus piezas, escríbanos a través de nuestra página de contacto para revisar sus planos.
 +86-592-2381506


 Compatible con red IPv6
