Una prueba de acabado es difícil de aprobar cuando “se ve más suave” es el único resultado. La eliminación de rebabas, la conservación del borde y la textura superficial son preguntas diferentes, por lo que necesitan comprobaciones separadas. Este plan práctico de medición ayuda a compradores y proveedores a comparar piezas entrantes con muestras de prueba sin inventar un límite de aceptación universal.
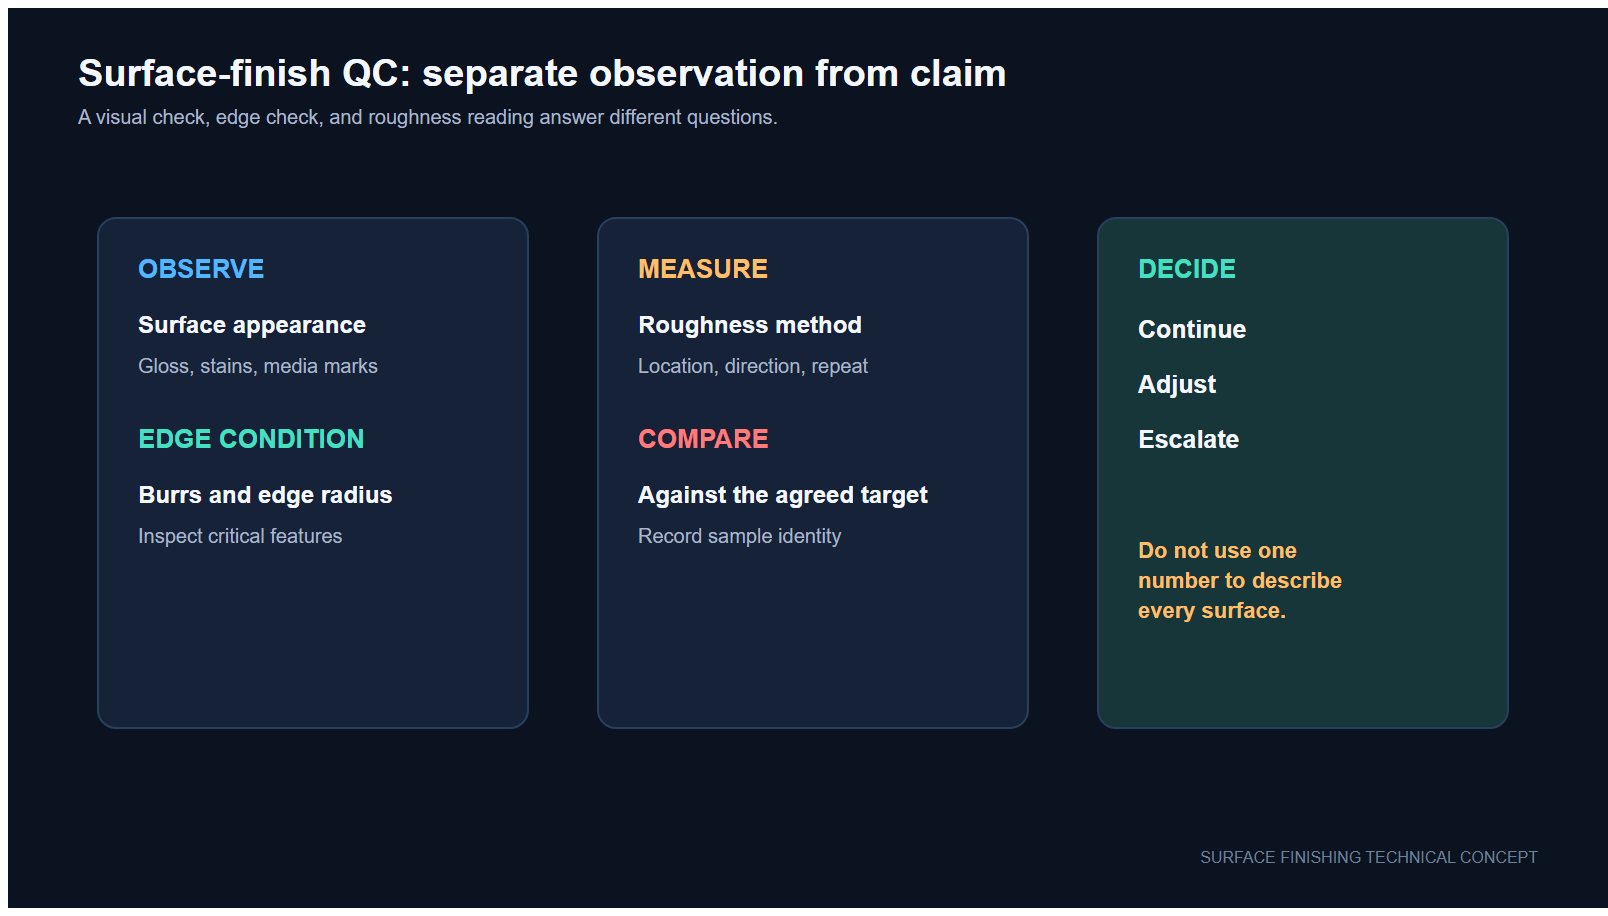
Flujo de trabajo conceptual de medición. El dibujo no representa un resultado medido del cliente.
Marque las características que afectan al ajuste, sellado, recubrimiento, ensamblaje o manipulación. Una rebaba en un orificio transversal puede necesitar una comprobación de altura; un borde funcional puede necesitar una comparación de radio o perfil; una cara de sellado puede necesitar un parámetro de textura superficial especificado. No sustituya el requisito del dibujo por un objetivo genérico de “pulido”.
Utilice una dirección de observación definida y un método óptico o de perfil repetible. Registre la ubicación de la característica, el aumento o instrumento, la iluminación, el dispositivo de fijación y si el resultado es una lectura máxima, un valor de perfil o una regla visual de aprobado/rechazado. Fotografía la misma característica antes y después de la prueba cuando sea práctico.
Mida el borde donde la función requiera control. Dependiendo del dibujo y del acceso, esto puede ser un radio de borde, una dimensión de chaflán o una comparación de perfil. Registre la referencia, sección o plano de inspección para que la siguiente muestra se mida en el mismo lugar. La rugosidad superficial no puede sustituir esta comprobación geométrica.
Informe el parámetro especificado, como Ra u otro parámetro de perfil definido en el dibujo, junto con el instrumento y los ajustes del método. La documentación de NIST muestra que la geometría del palpador, el filtrado, el muestreo y la calibración afectan a una medición de perfil superficial. Mantenga constantes el método y la dirección de medición entre las muestras entrantes y procesadas.
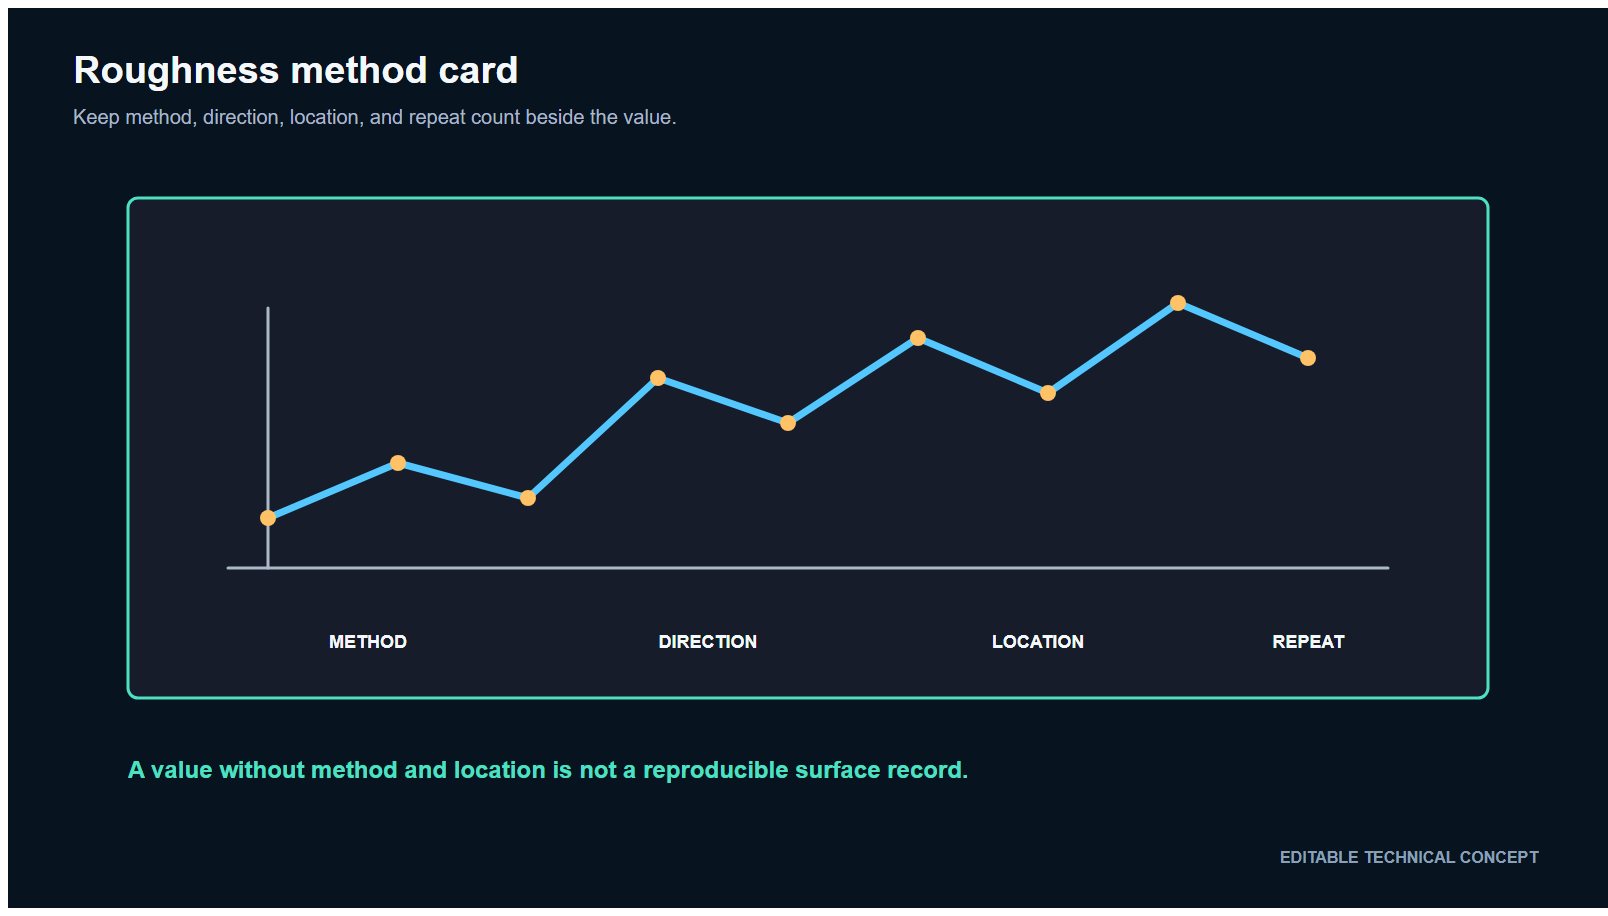
Registre el método junto con el número; no compare lecturas aisladas de ajustes desconocidos.
| Campo | Qué registrar | Por qué importa |
|---|---|---|
| Pieza y característica | ID de pieza, revisión del dibujo, ID de característica y ubicación de inspección | Evita que las mediciones se desplacen a un área más fácil |
| Condición entrante | Dirección de la rebaba, daños visibles y lecturas de referencia | Separa el cambio del proceso de la variación entrante |
| Método de rebaba | Método óptico/de perfil, dispositivo de fijación, dirección y regla de informe | Hace repetible la decisión sobre la rebaba residual |
| Método de borde | Método de radio, chaflán o perfil y referencia | Comprueba si se conservó la geometría funcional |
| Método de textura | Parámetro, instrumento, método de punta u óptico, filtro/corte, longitud de evaluación y dirección | Permite comparar las lecturas de textura antes y después |
| Muestreo | Número de piezas, ubicaciones por pieza y regla de manipulación | Evita aprobar un lote a partir de un único punto conveniente |
| Decisión | Límite del dibujo o criterio de prueba acordado, resultado y disposición | Crea un registro de liberación auditable |
Las comparaciones de NIST muestran que las mediciones ópticas y de rugosidad con palpador pueden no coincidir en algunas superficies. Si la pieza entrante se mide con un método y la muestra de prueba con otro, trate la diferencia como un cambio de método hasta que un estudio de correlación demuestre lo contrario. La comparación más segura entre proveedores utiliza la misma familia de instrumentos verificada, ajustes, dirección y ubicaciones.
Conserve una muestra de entrada identificada y una muestra procesada aprobada cuando el programa lo permita. Un accesorio, una zona de inspección marcada o una indicación en el plano ayudan al proveedor a volver a la misma ubicación. Para piezas complejas, use un pequeño mapa de características en lugar de promediar caras no relacionadas.
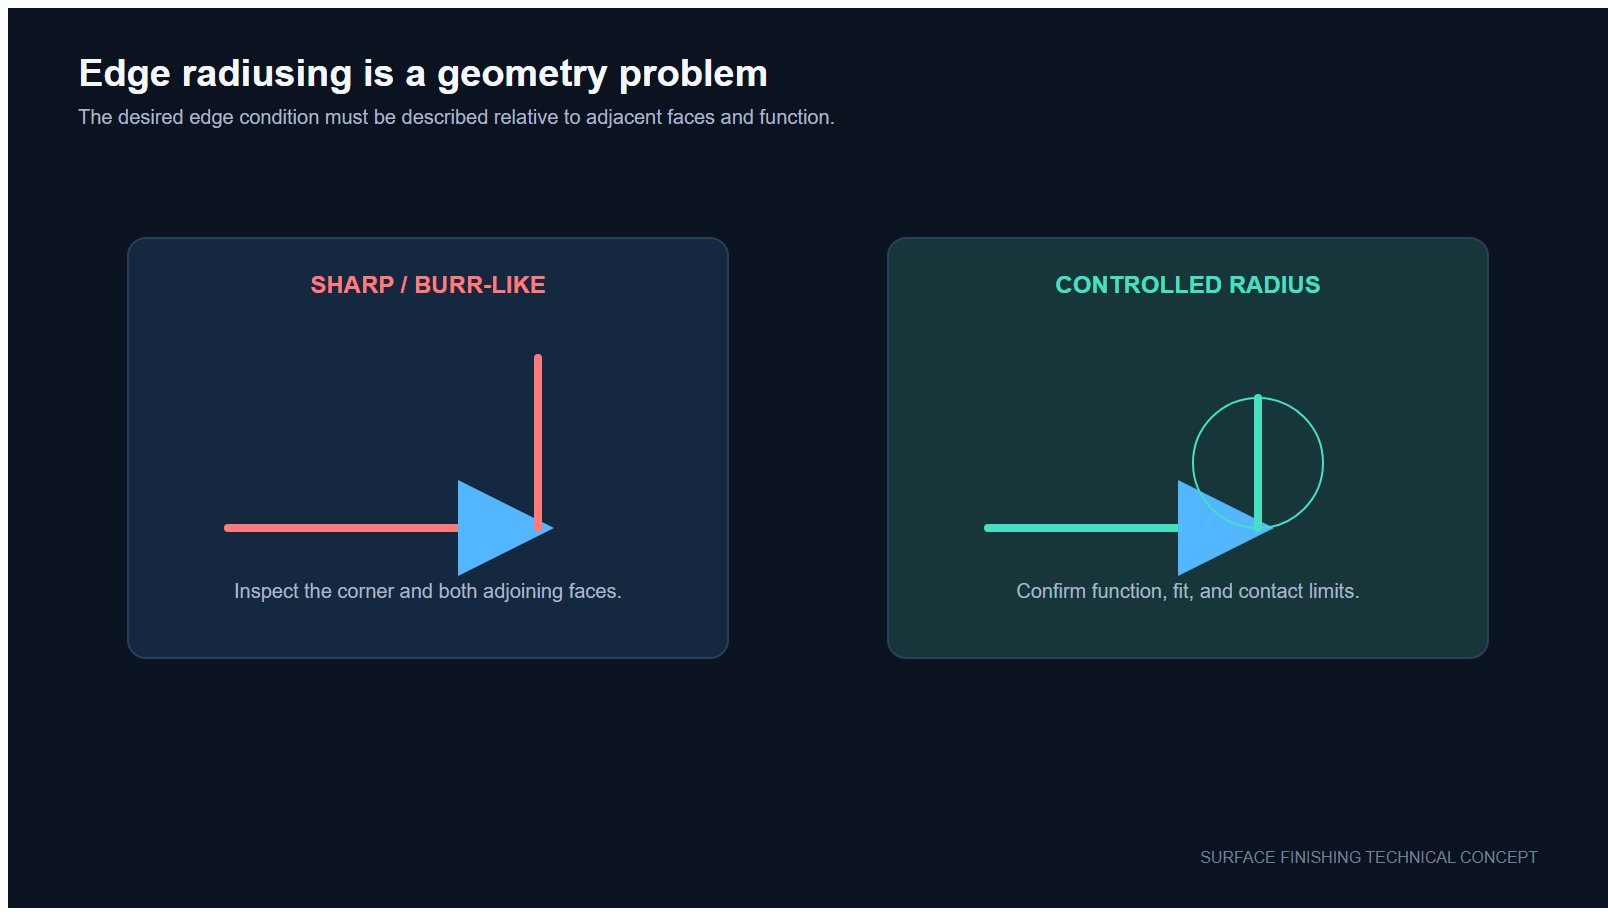
El cambio de borde es una cuestión de geometría y debe comprobarse de forma independiente de la textura superficial.
Registre la familia de máquinas, el medio, el compuesto, la condición del agua, la carga, el tiempo y el intervalo de inspección junto con el resultado de la medición. El registro de prueba de muestras de acabado en masaproporciona una hoja de trabajo para este contexto. Para las variables del proceso húmedo, use el método de prueba de control de agua y compuesto. Los compradores que aún estén seleccionando equipos pueden revisar la guía de máquinas de acabado vibratorio.
Antes de enviar las piezas, proporcione la revisión del plano, la condición de entrada, las características protegidas, el método de medición requerido y la regla de aceptación. Si el método aún no está definido, solicite al proveedor que proponga una tarjeta de medición de prueba para su aprobación antes del procesamiento.
¿Necesita una prueba de acabado documentada? Envíe el material de la pieza, la geometría, la condición de rebaba de entrada y los requisitos de inspección basados en el plano. El plan de prueba debe confirmarse con la pieza real antes de prometer cualquier resultado del proceso.
Correo electrónico : info@surface-polish.com


 Compatible con red IPv6


 +86-592-2381506