


Rectificadora vibratoria y máquina de pulido vibratorio: cómo elegir formatos de cuba, artesa y separación
Ya sea que su equipo de ingeniería la llame rectificadora vibratoria, máquina de pulido vibratorio o cuba vibratoria de acabado masivo, la máquina realiza el mismo trabajo fundamental: utilizar vibración excéntrica controlada dentro de una cámara revestida de poliuretano para frotar medio suelto contra un lote completo de piezas simultáneamente. Sin embargo, los compradores que comparan equipos de acabado vibratorio a menudo compran la geometría de cuba equivocada—ya sea atascando ejes largos dentro de un canal circular o comprando una máquina sin plataforma de separación y convirtiendo el pulido vibratorio automatizado en clasificación manual.
Esta guía desglosa cómo funcionan una rectificadora vibratoria industrial y una máquina de pulido vibratorio en el taller, cómo elegir entre cubas circulares (serie `ZL`) y artesas rectangulares (serie `L`), y cómo los medios, los compuestos líquidos y las secadoras centrífugas completan la celda. Para una nomenclatura más amplia de equipos, consulte nombres de máquinas de acabado y acabado vibratorio.
Cómo una rectificadora vibratoria mueve piezas y medios
Una rectificadora vibratoria monta un motor excéntrico debajo de una tina o cuba circular pesada suspendida por resortes. A diferencia de un tambor rotatorio que eleva y deja caer las piezas por gravedad, la vibración mantiene toda la carga fluida y en movimiento continuo.

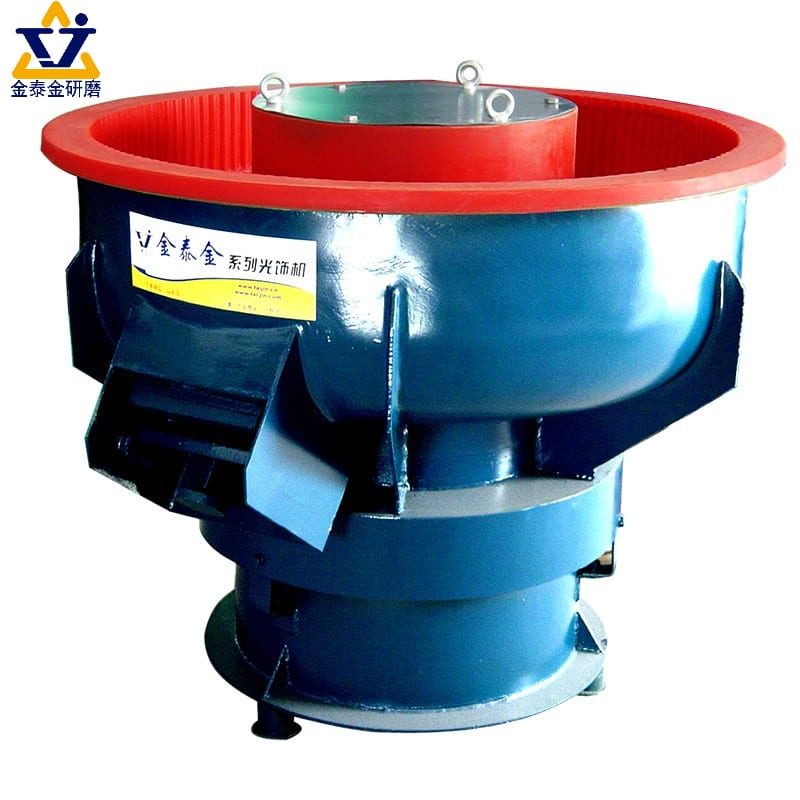
Rectificadora vibratoria circular industrial con cuba revestida de poliuretano y criba de separación integrada lista para el acabado de lotes metálicos
Flujo de medios en espiral y helicoidal dentro de cubas circulares
En una máquina de pulido vibratorio circular—como nuestras series `ZL80`, `ZL100C`, `ZL150`, `ZL200C`, `ZL250`, `ZL300C`, `ZL600C` y `ZL900C`—un eje excéntrico descentrado impulsa una trayectoria espiral tridimensional alrededor de la cuba. Las piezas y los medios ascienden suavemente por la pared exterior y ruedan hacia adentro hacia el domo central, exponiendo cada cara a un frotamiento constante y multiangular. El flujo espiral continuo evita que los soportes estampados planos se peguen cara a cara.
Acción de rodamiento lineal en artesas vibratorias rectangulares
Las artesas rectangulares largas (`L1300`, `L1500`, `L1800`) generan una circulación de sección transversal rodante a lo largo de un canal recto en lugar de un bucle circular. Como no hay columna central que obstruya el movimiento, las barras alargadas, los marcos soldados y los tubos largos voltean suavemente sin formar puentes. Los divisores de compartimento desmontables permiten que las piezas fresadas pesadas se procesen lado a lado sin colisión.
Por qué el lavado con compuesto húmedo previene el vitrificado abrasivo
La rectificación en seco dentro de una cuba vibratoria compacta el polvo metálico en los poros cerámicos en cuestión de minutos. El agua corriente continua y el compuesto líquido arrastran las rebabas cortadas y los finos de medios desgastados hacia la criba de drenaje de la cuba mientras mantienen las piezas frías y lubricadas durante turnos largos. El drenaje limpio del compuesto es lo que separa el acabado vibratorio repetible de los lotes opacos y rayados.

Criba de drenaje de cuba vibratoria limpia que arrastra el agua del compuesto y la viruta metálica fina lejos de los triángulos cerámicos
Inspección con tapa abierta versus tambores rotatorios cerrados
Como una rectificadora vibratoria funciona con la tapa abierta, los operadores pueden sacar una pieza de muestra directamente del lecho de medios en movimiento a mitad del ciclo para verificar la eliminación de rebabas o el radio de borde sin detener ni desatornillar la tapa de un tambor. Ese acceso abierto reduce drásticamente las conjeturas de ajuste al configurar nuevas familias de piezas.
Elegir el formato correcto de máquina de pulido vibratorio
A través de nuestras líneas de máquinas y máquinas de acabado vibratorio, cuatro configuraciones vibratorias cubren diferentes tamaños de piezas y necesidades de automatización.
| Formato de máquina | Forma de cámara y descarga | Familias de piezas ideales | Beneficio clave de automatización |
|---|---|---|---|
| Cuba circular con separador (`ZL100C`–`ZL900C`) | Cuba toroidal de poliuretano + criba y compuerta integradas | Soportes estampados, bisagras, manguitos de válvula, sujetadores | Separación automatizada de piezas y medios al final del ciclo |
| Cuba circular estándar (`ZL80`, `ZL150`, `ZL250`–`ZL600`) | Cuba toroidal abierta sin criba interna | Lotes pequeños, descarga magnética/manual, pruebas flexibles | Huella compacta para talleres de múltiples etapas |
| Artesa rectangular larga (`L1300`, `L1500`, `L1800`) | Tina recta revestida de poliuretano + divisores opcionales | Ejes largos, extrusiones, bielas, tubos largos | Maneja piezas alargadas que se atascan en cubas circulares |
| Celda emparejada de cuba húmeda / cuba seca | Dos cubas dedicadas (cerámica húmeda + orgánica seca) | Herrajes de latón, cubiertos de acero inoxidable, gafas/acrílico | Mantiene el abrasivo húmedo completamente aislado de los medios secos |

Comparación lado a lado de un vibrador circular ZL con plataforma de separación integrada y un canal vibratorio rectangular de la serie L larga
Cubas circulares con plataformas de separación integradas
Para herrajes repetitivos de alto volumen, sacar las piezas manualmente de los triángulos cerámicos desperdicia más mano de obra que el ciclo de acabado vibratorio ahorrado. Los modelos construidos con compuertas de descarga neumáticas o manuales y plataformas de separación (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) elevan una compuerta a través del recorrido espiral para que las piezas pasen a una criba vibratoria mientras el medio cae de vuelta a la cuba. Siempre verifique la abertura de la malla contra las dimensiones del medio desgastado en lugar de los tamaños de chip nuevos.
Cubas circulares estándar para trabajos de taller flexibles
En un taller de lotes mixtos que ejecuta series cortas de piezas variadas, las cubas circulares estándar (`ZL80`, `ZL80W`, `ZL150`, `ZL250`, `ZL350`, `ZL400`, `ZL450`, `ZL600`, `ZL900`) ofrecen una huella compacta y una descarga externa simple por criba. Los operadores pueden cambiar las cestas rápidamente y mantener contenedores de medio dedicados cerca para diferentes aleaciones. Consulte nuestra guía de acabado para talleres de trabajos por pedido para distribuciones de planta multi-aleación.
Canales rectangulares largos para ejes, barras y placas pesadas
Siempre que la longitud de una pieza se aproxima al ancho del canal de una cuba circular, esta se puentea entre la pared exterior y la cúpula central, deteniendo la circulación del medio. Los canales rectangulares (`L1300`, `L1500`, `L1800`) dan a los ejes largos, soportes estructurales y rieles fresados un espacio de rodadura limpio, mientras que los divisores desmontables con revestimiento de poliuretano aíslan los componentes pesados de colisionar durante ciclos agresivos de desbaste.
Canal vibratorio rectangular largo equipado con divisores desmontables procesando ejes y rieles de acero alargados
Separación del pulido vibratorio húmedo del abrillantado orgánico en seco
Algunos talleres utilizan cáscara de nuez o mazorca de maíz seca dentro de cubas vibratorias calentadas para el brillo final del pulido vibratorio. Si su flujo de trabajo utiliza tanto corte cerámico húmedo como abrillantado orgánico en seco, nunca vierta piezas húmedas directamente en medio seco ni comparta una cuba sin una preparación completa de lavado y secado. Consulte nuestra guía de lavado y secado separados posteriores al acabado para una separación adecuada de celdas.
Vibrador vs Tambor Rotativo vs Disco Centrífugo
Los compradores que comparan un vibrador con tambores rotativos y unidades centrífugas deben ajustar la energía de la cámara al peso de la rebaba y la fragilidad de la pieza.
| Factor de comparación | Vibrador (series `ZL` / `L`) | Tambor rotativo | Disco centrífugo (`LLF120`) / Tambor |
|---|---|---|---|
| Velocidad de corte y desbarbado | Frotamiento continuo rápido en toda la carga | Acción de cascada por gravedad más lenta | Corte de alta G muy rápido en piezas compactas |
| Separación de estampados planos | Excelente — la vibración espiral separa las placas planas | Deficiente — las placas planas delgadas tienden a pegarse entre sí | Buena — la alta circulación separa las placas pequeñas |
| Ruido y huella en el piso | Vibración moderada; tapa superior abierta para inspección | Muy silencioso; tambor rotativo cerrado | Huella compacta; alta energía de lote |
| Preservación de bordes delicados | De suave a agresivo según el medio | Redondeo de bordes muy ajustado y suave | Presión fuerte — pruebe primero los bordes delgados |
[DISEÑO: Comparación de equipos de tres vías que muestra un vibrador circular, un tambor rotativo octagonal y un acabador de disco centrífugo LLF120]
Por qué el acabado vibratorio supera a los tambores en estampados planos
Dentro de un tambor rotativo lento de nuestra línea de máquinas de acabado por tambor, las arandelas planas cortadas con láser y las bisagras estampadas se pegan cara a cara por la tensión superficial del agua, dejando sombras sin pulir. La vibración de alta frecuencia del acabado vibratorio rompe continuamente esa tensión superficial para que el medio frote cada cara plana de manera uniforme.
Cuándo los tambores rotativos siguen siendo mejores para el redondeo silencioso de bordes
Si su taller procesa forjas pesadas, sujetadores resistentes o pulido orgánico en seco con cáscara de nuez y mazorca de maíz, los tambores rotativos ofrecen una presión de cascada silenciosa y constante con un granallado mínimo. Los tambores de doble barril y doble piso también permiten a los operadores ejecutar dos etapas de medio seco en paralelo de forma limpia.
Cuándo las unidades centrífugas o los acabadores de arrastre toman el relevo
Las piezas de precisión diminutas que flotan en una cuba vibratoria se aceleran rápidamente dentro de un disco centrífugo (`LLF120`) o una máquina de tambor centrífugo. Por el contrario, los engranajes de precisión pesados o las palas de turbina que no pueden arriesgar un solo muescas entre piezas pertenecen a husillos de acabado por arrastre de alta velocidad sujetados en lugar del pulido vibratorio suelto.
Límites honestos frente a ruedas de pulir de tela y granallado
Una máquina de pulido vibratorio ofrece acabados mate, satinado o brillante-bruñido uniformes y no direccionales en formas complejas. No fabricamos ruedas de pulir de tela, amoladoras angulares manuales, lijadoras de banda, cabinas de granallado ni líneas de electropulido, y no operamos un taller de maquila por contrato.
Medios, compuestos y secadoras para acabado vibratorio
Una rectificadora vibratoria depende de medios preformados de nuestras líneas de medios de rectificado y medios de acabado en seco, además de compuestos líquidos verificados, para cortar limpiamente y prevenir la oxidación.

Matriz de medios de cinco bandejas para rectificadoras vibratorias que muestra triángulos cerámicos, conos de plástico con aglomerante de resina, bolas de alta alúmina, medios de acero y cáscara de nuez/olote de maíz secos
Medios cerámicos para desbarbado de acero y eliminación de calamina
Las rebabas de acero al carbono, hierro fundido y acero inoxidable requieren triángulos cerámicos densos o cilindros con corte en ángulo para cizallar bordes duros y escoria láser sin desintegrarse en lodo. Elija formas de corte en ángulo agudo para alcanzar filetes y ranuras estrechas de forma limpia. Nunca use virutas de plástico blando para eliminar rebabas pesadas de acero o calamina de laminación.
Conos de plástico con aglomerante de resina para aluminio, latón y acrílico
Los metales blandos no ferrosos —como carcasas de aluminio, accesorios de latón y piezas de fundición a presión de zinc— se abollan bajo triángulos cerámicos pesados. Cambie a conos y pirámides ligeros de plástico con aglomerante de resina que amortiguan los impactos mientras alisan uniformemente las marcas de herramienta CNC. Consulte nuestras guías de acabados de aluminio y acabado de aleaciones de cobre para consejos específicos por aleación.
Medios de alta alúmina y acero para pulido vibratorio brillante
Una vez que las superficies son uniformes, las esferas cerámicas no abrasivas de alta alúmina o los medios de acero endurecido comprimen los picos superficiales hasta lograr un brillo luminoso durante los ciclos de pulido vibratorio. Recuerde que los medios de bruñido nunca eliminan rayones profundos: nivele primero las marcas mecánicas aguas arriba, tal como se describe en marcas de rectificado y lijado. Las cargas de medios abrillantadores dedicados mantienen el polvo abrasivo grueso fuera de las pasadas de pulido final.

Esferas cerámicas lisas de alta alúmina y medios de bruñido de acero endurecido utilizados para ciclos de pulido vibratorio brillante
Compuestos Jings Polish verificados y secadoras centrífugas de giro
Nunca realice acabado vibratorio en húmedo con agua de grifo simple. Empareje nuestros compuestos líquidos verificados directamente con su trabajo:
- `compound-LC10` & `compound-MC8`: Desbarbado pesado y eliminación de óxido/calamina en piezas ferrosas.
- `compound-JTJ20` & `compound-JTJ25`: Soporte de corte grueso para acero inoxidable y alisado general de metales.
- `compound-JTJ50` & `compound-JTJ60`: Abrillantado de acero inoxidable y pulido fino de metales en ferretería mixta.
- `compound-JTS5` & `compound-HM3`: Acabado de precisión de lámina delgada y soporte de abrillantado final.
Suministramos compuestos líquidos para sistemas de medios húmedos y pastas selectas para tamboreo en seco, sin diseñar nunca fórmulas químicas de limpieza personalizadas. Combine cada máquina de pulido vibratorio en húmedo con una secadora centrífuga de giro por calor (modelos `35`, `35A`, `70` o `70A`) para que las piezas enjuagadas se sequen rápidamente sin manchas de agua ni óxido superficial.
Flujo de trabajo paso a paso en una máquina de pulido vibratorio
Siga esta rutina de cuatro etapas para que su rectificadora vibratoria produzca lotes consistentes y sin manchas en cada turno.
| Etapa del flujo de trabajo | Acción en el piso de taller | Medios y compuesto | Control de calidad antes del siguiente paso |
|---|---|---|---|
| 1. Prelimpieza y clasificación | Desengrasar el aceite de corte; separar acero al carbono del inoxidable | Lavado limpio antes de cargar el tazón | Cero películas de aceite o lotes mixtos de ferrosos/no ferrosos |
| 2. Corte vibratorio en húmedo | Desbarbar y nivelar los escalones de mecanizado hasta obtener un mate uniforme | Cerámico (acero) o plástico (Al/latón) + `LC10`/`JTJ20` | Bordes lisos; cero rebabas o escalones de herramienta restantes |
| 3. Pulido vibratorio brillante | Elevar el brillo no direccional en una carga abrillantadora dedicada | Alta alúmina / acero + `JTJ50`/`JTJ60` u olote de maíz seco | Brillo uniforme en superficies planas y recesos |
| 4. Separar, enjuagar y secar | Descargue a través de la pantalla, enjuague bien y seque por centrifugación de inmediato | Separador integrado + secadora centrífuga (serie `35` / `70`) | Piezas completamente secas y sin manchas, sin virutas atascadas |
[DISEÑO: Flujo de trabajo de acabado vibratorio de cuatro etapas que traslada herrajes metálicos estampados desde el estado inicial con rebabas pasando por desbarbado cerámico, pantalla de separación y secadora centrífuga]
Verificación del estado del revestimiento de poliuretano y del flujo de drenaje
Antes de cargar un lote de turno, revise el revestimiento de poliuretano fundido de la cámara y las pantallas de drenaje. Un drenaje obstruido atrapa lodo de óxido negro dentro de la cuba, opacando los acabados y rayando los metales blandos, mientras que los revestimientos desgastados dejan al descubierto la carcasa de acero desnudo que abolla las piezas. Drenajes despejados y revestimientos en buen estado son el mantenimiento más económico en el acabado vibratorio.
Ajuste de la proporción medio-pieza para que las piezas nunca colisionen
Sobrecargar una rectificadora vibratoria con piezas para aumentar la producción del turno provoca impactos metal contra metal que dejan abolladuras en media luna en las caras planas. Mantenga un colchón generoso de medio alrededor de cada pieza para que estas floten suspendidas en el lecho en espiral en lugar de chocar entre sí.
Verificación de la abertura de la pantalla de separación con medio desgastado
Cada chip cerámico y plástico se encoge a medida que trabaja. Una plataforma de separación que retiene limpiamente triángulos nuevos dejará pasar chips desgastados directamente al contenedor de piezas terminadas semanas después, o permitirá que fragmentos de tamaño insuficiente se atasquen dentro de los orificios de las piezas. Dimensione tanto el medio como las pantallas de separación según las dimensiones del medio desgastado.
Secado por centrifugación rápido inmediatamente después de la descarga
Las piezas de acero al carbono se oxidan superficialmente y las piezas de acero inoxidable o latón desarrollan manchas de agua mineral si se dejan húmedas en contenedores. Mueva las piezas separadas directamente a través de un enjuague con agua limpia y hacia una secadora centrífuga térmica (modelos `35`, `35A`, `70` o `70A`) para un secado sin manchas antes del almacenamiento, recubrimiento o ensamblaje. El secado por centrifugación rápido protege el acabado superficial que su rectificadora vibratoria acaba de crear.

Secadora centrífuga térmica descargando soportes estampados secos y sin manchas inmediatamente después del enjuague vibratorio
Errores comunes al comprar u operar una rectificadora vibratoria
Evite estas cuatro trampas en el taller al especificar u operar una máquina de pulido vibratorio.
[DISEÑO: Matriz de solución de problemas que muestra cuatro defectos del acabado vibratorio: chips cerámicos atascados en ranuras, abolladuras pieza contra pieza por bajo volumen de medio, óxido superficial naranja y floraciones de óxido por aleaciones mezcladas]
Comprar volumen de cuba sin verificar el ancho del canal
Un gran volumen de cuba en papel no garantiza que soportes largos o tubos soldados puedan girar limpiamente alrededor de la cúpula central. Mida su pieza más larga contra el ancho del canal radial de la cuba; si se acerca, pase a una artesa rectangular (`L1300`, `L1500`, `L1800`).
Mezclar acero al carbono y acero inoxidable en una misma carga de medio
Procesar soportes de acero al carbono en una rectificadora vibratoria y luego cargar herrajes de acero inoxidable 304 en el mismo lecho cerámico transfiere hierro libre a las piezas de acero inoxidable, provocando manchas de óxido posteriormente. Dedique cargas de medio separadas por familia de aleación.
Esperar un pulido vibratorio brillante a partir de chips de corte grueso
Los triángulos cerámicos gruesos combinados con `compuesto-LC10` cortan rebabas agresivamente y dejan un acabado mate limpio, no un brillo espejo. Planifique una segunda etapa dedicada de abrillantado con bolas de alta alúmina, medio de acero o mazorca de maíz seca cuando se requiera lustre brillante.
Ignorar el cribado del medio desgastado y la dosificación del compuesto
Dejar que se acumulen fragmentos de medio roto en la carga obstruye los drenajes y atasca los orificios de las piezas, mientras que usar agua simple en lugar de compuesto dosificado causa óxido superficial y chips vidriados. Criba el medio y verifica la dosificación del compuesto regularmente.
Cómo Xiamen Jin Tai Jin construye líneas vibratorias y de acabado
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marca: Jings Polish), nuestro taller comenzó en 1992 y nuestra empresa se estableció formalmente en 2002, entregando más de 200,000+ conjuntos de soluciones de rectificado y pulido a clientes en todo el mundo. A través de nuestro catálogo, fabricamos 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual chinos otorgados—incluyendo 1 patente de invención, 17 patentes de modelo de utilidad y 6 patentes de diseño—bajo la certificación ISO 9001 `00726Q01571R001` (válida de 2026-06-03 a 2029-06-02) y certificaciones CE `M.2023.206.C88121` (modelos Vertical, 8) y `M.2023.206.C88120` (modelos Horizontal, 13), válidas hasta 2028-07-24.

Planta de ensamblaje de la fábrica Jings Polish mostrando rectificadoras vibratorias ZL, artesas rectangulares serie L, secadoras centrífugas y medio de volteo empaquetado
Cubas vibratorias, artesas, secadoras y medio que fabricamos
Fabricamos cubas vibratorias circulares (`ZL80` hasta `ZL900C` con opciones de separación), artesas rectangulares largas (`L1300`, `L1500`, `L1800`), máquinas de acabado por barril, unidades de disco y barril centrífugas (serie `LLF120`, `LX`), acabadoras de arrastre, pulidoras magnéticas (series `OBD` y `HBPG`), secadoras centrífugas térmicas (`35`, `35A`, `70`, `70A`) y limpiadores de medio. También fabricamos medio cerámico, plástico, de alta alúmina, de acero, de cáscara de nuez y de mazorca de maíz junto con nuestros compuestos verificados `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` y `MC8`.
Límites honestos sobre lo que no ofrecemos
En consonancia con nuestra lista de verificación para elegir un proveedor de acabado masivo, declaramos nuestros límites con claridad antes de cotizar cualquier equipo. No operamos un taller de servicios por contrato ni aceptamos piezas de clientes para pulido remunerado; no ofrecemos galvanoplastia, anodizado, pasivado, recubrimiento PVD, sellado con capa transparente ni tratamiento térmico; no vendemos ruedas de pulir de tela, barras de cera sólida para ruedas de tela, amoladoras manuales, lijadoras de banda ni abrasivos para chorro de arena; y no diseñamos fórmulas químicas de limpieza personalizadas.
Plazos de entrega para construcciones estándar y personalizadas
Los modelos estándar de rectificadora vibratoria y máquina de pulido vibratorio se envían dentro de un plazo de producción de 25 a 35 días una vez confirmadas las especificaciones. Las artesas rectangulares de ingeniería personalizada, los divisores compartimentados y las líneas integradas de separación y secado por centrifugación tienen un plazo de construcción de 45 a 60 días.
Solicitud de una evaluación inicial a partir de fotos de piezas
No prometemos pruebas gratuitas de muestras por correo ni garantizamos tiempos de ciclo antes de inspeccionar su pieza de trabajo. Envíe fotos claras de cerca de sus piezas mostrando rebabas, tamaños de orificios, dimensiones generales, peso de la pieza, grado de aleación, acabado objetivo y meta de lote diario a través de nuestra página de solución de pulido personalizada—nuestros ingenieros pueden evaluar sus fotos y planos para recomendar el tamaño correcto de cuba o artesa, incluso para acabados de acero inoxidable.
Preguntas frecuentes
¿Cuál es la diferencia entre una rectificadora vibratoria y una máquina de pulido vibratorio?
Ambos términos se refieren a la misma familia de máquinas centrales: una cuba o artesa vibratoria montada sobre resortes y revestida de poliuretano, accionada por un motor excéntrico. Cuando se carga con medio cerámico o plástico de corte, los talleres la llaman rectificadora vibratoria para desbarbado y redondeo de bordes; cuando se carga con alta alúmina, acero o medio orgánico seco para abrillantado, los talleres la llaman máquina de pulido vibratorio.
¿Cómo elijo entre un bowl circular y un canal vibratorio rectangular?
Elija un bowl circular (serie `ZL`) para piezas pequeñas y medianas que se beneficien del flujo en espiral y de las pantallas de separación integradas. Elija un canal rectangular (`L1300`, `L1500`, `L1800`) para ejes largos, extrusiones, bielas o piezas pesadas que necesiten divisores de compartimento para evitar colisiones.
¿Puede el acabado vibratorio manejar soportes estampados planos sin que se peguen entre sí?
Sí. La vibración de alta frecuencia del acabado vibratorio rompe continuamente la tensión superficial del agua entre las placas planas, manteniendo los soportes estampados separados dentro del lecho de medios para que ambas caras y todos los bordes del perímetro se acaben uniformemente sin sombras.
¿Cómo evito que los medios se queden atascados en los orificios de las piezas durante el pulido vibratorio?
Mida el orificio o ranura más pequeño en su plano y seleccione medios cuyas dimensiones de chip desgastado pasen directamente sin obstrucción o se mantengan de forma segura más grandes que la abertura. Evite los medios esféricos cuando los orificios coincidan estrechamente con el diámetro de la bola, y tamice los fragmentos rotos con regularidad.
¿Por qué se oxidaron mis piezas de acero después de descargarlas de la rectificadora vibratoria?
El acero al carbono recién desbarbado no tiene ninguna capa de óxido protector. Realice ciclos en húmedo con compuesto inhibidor de óxido (`MC8`, `LC10` o `JTJ25`), enjuague bien para eliminar el sedimento de óxido oscuro y seque las piezas inmediatamente dentro de una secadora centrífuga por calor (serie `35` o `70`) antes del almacenamiento.
¿Qué detalles debo enviar antes de pedir una máquina de pulido vibratorio?
Envíe fotos claras de cerca de sus piezas mostrando rebabas y condición superficial, dimensiones generales, anchos de ranura más pequeños, peso de la pieza, tipo de aleación, acabado objetivo y volumen de lote diario. Nuestros ingenieros pueden recomendar el modelo de máquina adecuado, la configuración del revestimiento y la carga de medios a partir de fotos y planos antes de cotizar.
[DISEÑO: Lista de verificación anotada para consultas de compradores que muestra ángulos de fotos de piezas, medidas de ranuras y requisitos de lote diario para una máquina de pulido vibratorio]
 +86-592-2381506


 Compatible con red IPv6
