


`Desbarbado de chapa estampada`: cómo evitar el apilamiento de arandelas, el doblado de rebabas y la oxidación instantánea
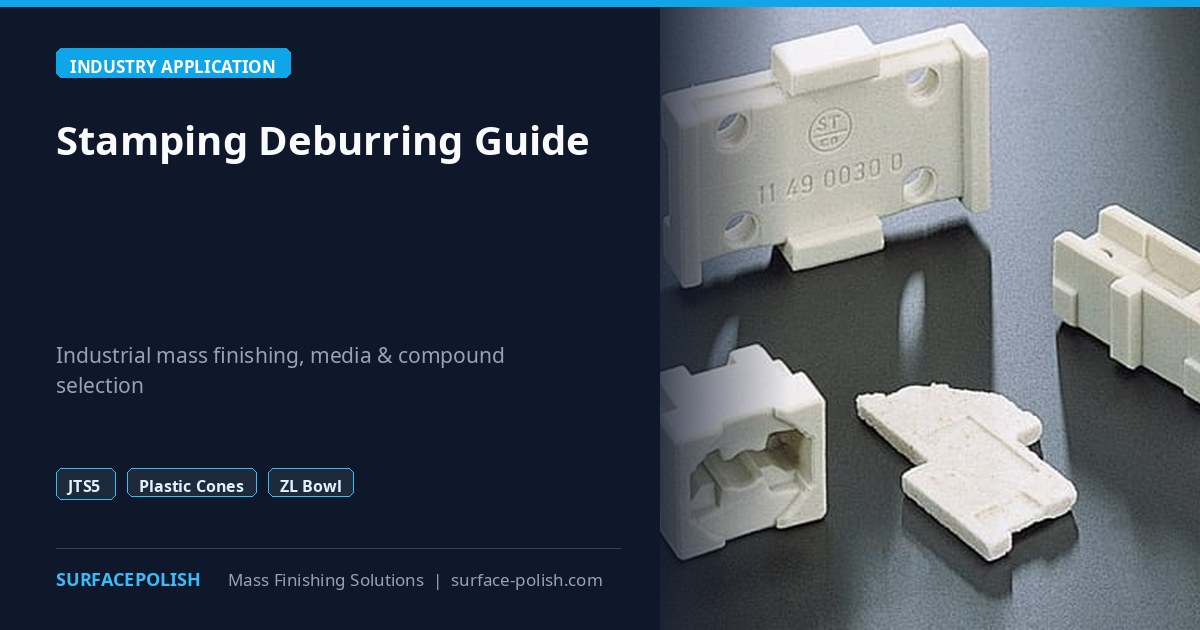
Los responsables de planta de estampación y los ingenieros de acabado que abordan el `desbarbado de chapa estampada` en arandelas planas de acero al carbono, suplementos de motor de acero inoxidable `304` y clips de acero para muelles se enfrentan a tres problemas persistentes en producción: piezas planas que se adhieren cara con cara como naipes mojados, soportes delgados doblados o plegados y oxidación instantánea de color ámbar en piezas estampadas de acero al carbono desnudo. Los jabones convencionales de alta espuma y los triángulos cerámicos de caras planas en realidad empeoran el apilamiento, creando una fuerte succión capilar que impide desbarbar las caras internas de las arandelas. La combinación de medios cerámicos tri-estrella curvos de `alta frecuencia` con el compuesto de pulido para chapa metálica antiadherente y de baja espuma `compound-JTS5`, una alimentación controlada de piezas, un dimensionamiento preciso de la criba separadora vibratoria y un secado centrífugo inmediato con calentamiento `35A`/`70A` resuelve limpiamente cada cuello de botella de estampación.
Por qué se pegan las piezas estampadas delgadas y cómo lo detiene `JTS5` + tri-estrella
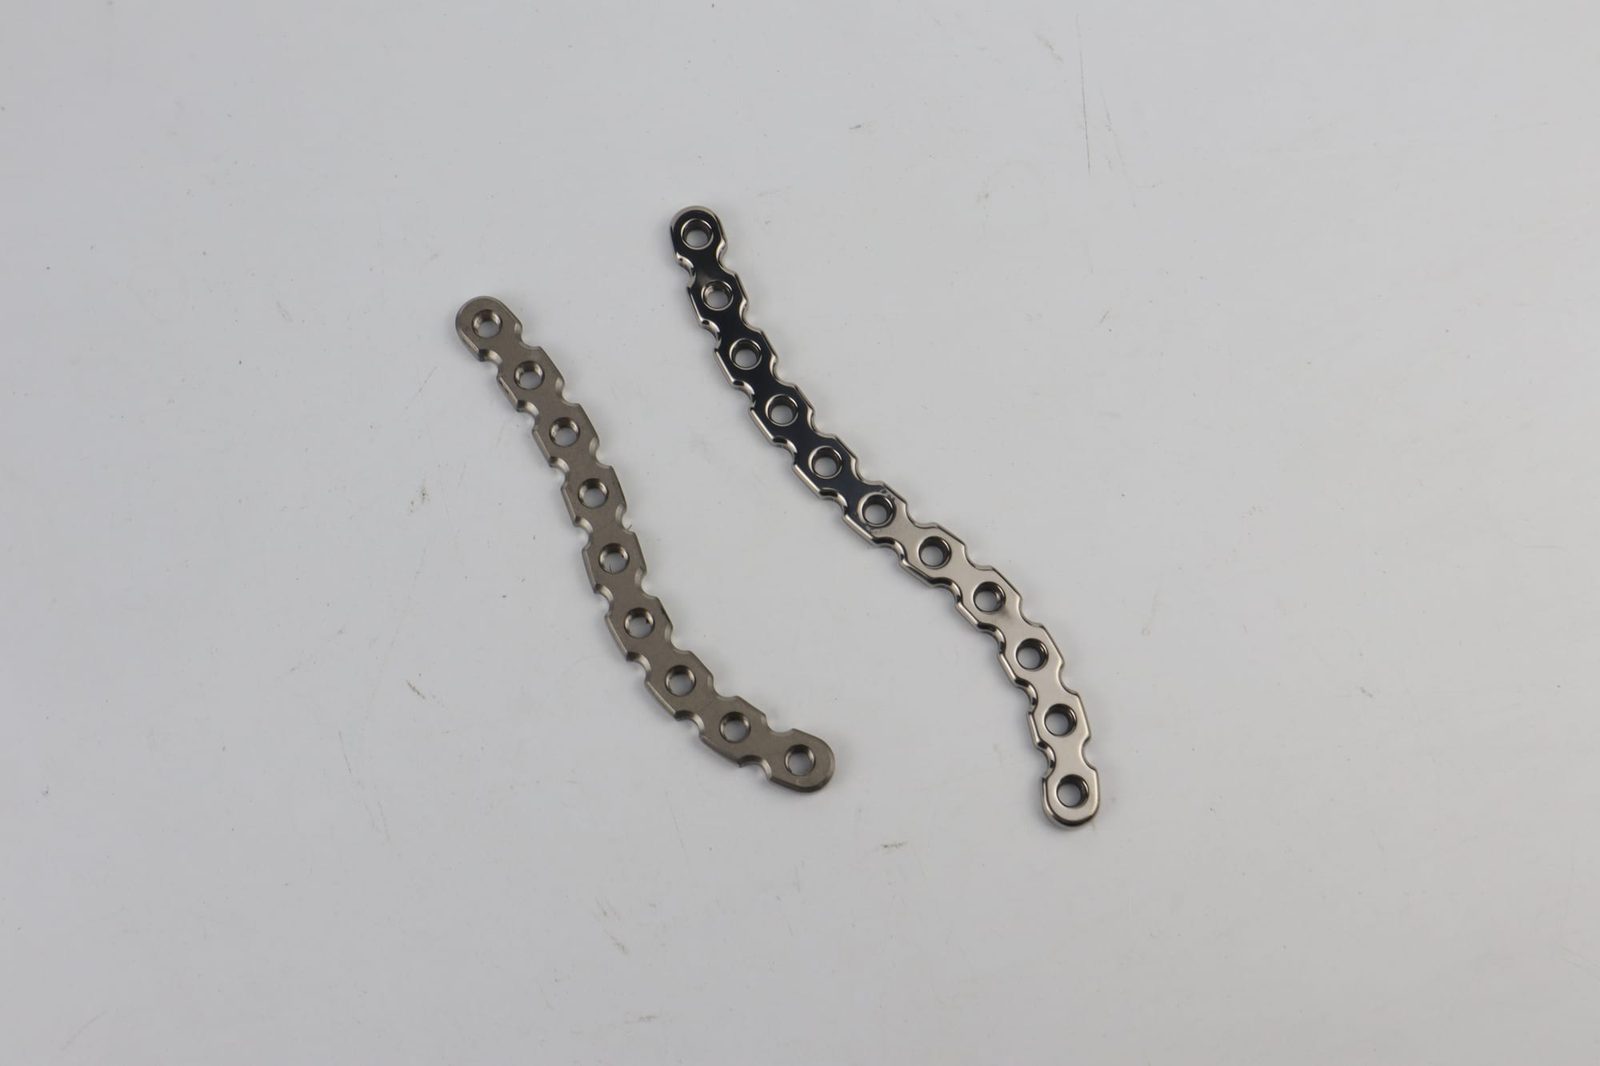
Cómo romper la succión capilar del líquido con cerámica tri-estrella curva
Cuando las arandelas planas estampadas giran junto a triángulos cerámicos de caras planas, las superficies planas amplias se presionan firmemente entre sí bajo la tensión superficial del líquido, bloqueando las piezas sobre los abrasivos o sobre las arandelas vecinas durante todo el ciclo. Los abrasivos cerámicos tri-estrella curvos de `alta frecuencia` solo establecen contacto puntual tangencial contra el metal plano, lo que permite que `compound-JTS5` fluya continuamente entre las piezas apiladas para romper la succión capilar y cizallar uniformemente las rebabas de corte del troquel.
Cómo evita `Compound-JTS5` la aglomeración de arandelas inducida por la espuma
Los detergentes alcalinos estándar de tamboreado generan espuma densa dentro de las cubas `ZL` de alta amplitud, que rellena el estrecho espacio entre suplementos planos y hace flotar las piezas estampadas ligeras fuera del lecho de medios. El compuesto de pulido para chapa metálica `Compound-JTS5` reduce la tensión superficial del líquido con espuma ultrabaja, arrastrando limpiamente el lodo metálico cizallado a través de las rejillas de drenaje inferiores en flujo de paso único. Consulte nuestra guía de compuestos de pulido para chapa metálica.
Alimentación gradual de piezas frente a volcado de pilas densas de arandelas
Volcar una caja completa de arandelas planas estampadas en una esquina de una cuba `ZL` crea un bloque metálico pesado antes de que la cerámica tri-estrella pueda dispersar las piezas individuales. Alimente las piezas estampadas planas de forma gradual en un lecho tri-estrella ya en marcha y completamente humedecido sobre la zona ascendente activa, de modo que cada arandela entre separada dentro de la cortina rodante de medios.
Eliminación previa de aceites de embutición de troquel progresivo
Los lubricantes de corte clorados o sintéticos pesados actúan como pegamento entre las piezas estampadas planas y provocan el vidriado de los medios cerámicos en los poros tri-estrella. Pase siempre las piezas estampadas aceitadas de troquel progresivo por un prelavado alcalino previo siguiendo nuestra guía de desengrase antes del acabado vibratorio.
| Familia de piezas estampadas | Defecto común de desbarbado | Selección recomendada de medios | Química `SurfacePolish` | Secado y control de oxidación |
|---|---|---|---|---|
| Arandelas planas de acero al carbono | Apilamiento cara con cara; oxidación instantánea | Cerámica tri-estrella de `alta frecuencia` | `JTS5` en flujo suavizado de paso único | Enjuague suave + `35A`/`70A` + `corncob` |
| Suplementos y clips inoxidables `304` | Apilamiento; rebabas de borde; objetivo brillante | Tri-estrella de `alta frecuencia` (`Etapa 1`) | `JTS5` (Etapa 1) -> `JTJ20` (bolas `304`) | Enjuague suave/OI + secado centrífugo `35A` |
| Rieles estampados largos y delgados | Soportes doblados; ganchos enredados | Tri-estrella / cilindro en canal `ZXL` | `JTS5` / `LC10` flujo multiboquilla | Enjuague limpio + secado `70A` + bandejas planas |
| Suplementos de aluminio ultrasuave | Martillado de bordes; esquinas dobladas | Conos plásticos de resina ligeros | `LC10` suave baja espuma (`sin cerámica`) | Enjuague suave + `35A` + guantes limpios |
| Clips de resorte perforados | Atasco de medios en orificios de pernos | Tri-estrella `non-lodging` / cilindro en ángulo | `JTS5` flujo limpio de paso único | Criba ajustada + secado centrífugo `35A` |
Ajuste de máquina, `relación medio-pieza` y dimensionamiento de criba separadora
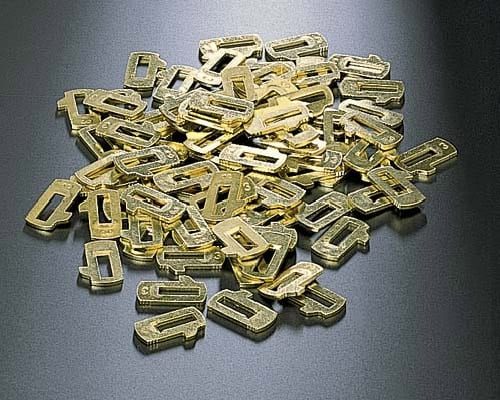
Selección de formas de medios `non-lodging` para orificios y ranuras
Las arandelas estampadas y los soportes de montaje siempre presentan orificios centrales para pernos, aligeramientos o ranuras de fijación que atrapan abrasivos mal dimensionados. Compruebe cada diámetro de orificio frente a nuestra guía de dimensionamiento de medios antiatasco —utilizando cilindros cerámicos de corte en ángulo cuando los orificios se acerquen al ancho tri-estrella— y cribe semanalmente las astillas desgastadas según nuestro POE de cribado y reposición de medios.
Protección de soportes delgados con `relación medio-pieza` y canales `ZXL`
Los soportes en L estampados delgados y los clips de resorte en voladizo se doblan fácilmente si se sobrecargan en un lecho de medios bajo o se tamborean con ángulos de motor excéntrico agresivos. Mantenga un colchón generoso de relación medio-pieza, reduzca los ángulos de avance del motor para un rodado suave y cargue los rieles estampados largos en canales lineales divididos `ZXL`/`L1300`–`L1800`.
Dimensionamiento de mallas de criba separadora vibratoria para arandelas planas delgadas
Las piezas estampadas planas y delgadas se cuelan en diagonal por aberturas de criba separadora sobredimensionadas y vuelven directamente a la cámara de retorno de cerámica. Instale mallas de separación de poliuretano ranurado o malla metálica dimensionadas con precisión según el diámetro exterior y el espesor de la arandela, e inspeccione las rampas de descarga de poliuretano desgastadas según nuestra guía de sustitución del revestimiento de poliuretano de cuba.
Manipulación suave de piezas estampadas ultrasuaves de aluminio `6061` o latón
Nunca procese suplementos delgados de aluminio `6061` o latón en abrasivos cerámicos pesados de `alta frecuencia`. Cambie las piezas estampadas no ferrosas ultrasuaves a conos plásticos sintéticos ligeros aglomerados con resina (`compound-LC10`) con ángulos de avance suaves para que los bordes blandos se desbarben sin doblarse ni abollarse.
Flujo de paso único, ablandamiento de agua y `dosificación peristáltica de compuesto`
Flujo continuo de paso único frente a recirculación sucia en circuito cerrado
Recircular lodos sucios en circuito cerrado en líneas de `desbarbado de chapa estampada` espesa el agua con polvo de acero cizallado y residuos de jabón, haciendo que las arandelas planas se peguen aún más. Opere con acabado en masa de flujo continuo de paso único canalizado por rejillas de drenaje inferiores limpias hacia un tanque de sedimentación multideflector.
`Dosificación peristáltica de compuesto` calibrada y agua de aporte ablandada
Una dosificación peristáltica de compuesto constante mantiene uniforme la concentración de `compound-JTS5` sin inundación de espuma, mientras que el agua de aporte ablandada evita que los anillos blancos de jabón cálcico peguen las arandelas secas dentro de los contenedores de recogida. Consulte nuestra guía de dureza del agua en el acabado en masa y nuestra guía para evitar la espuma en cubas vibratorias.
Por qué los antiespumantes de silicona arruinan el cincado en herrajes estampados
La mayoría de las arandelas y soportes de acero al carbono estampados pasan directamente a cincado electrolítico o imprimación por cataforesis tras el desbarbado. Nunca vierta antiespumantes de silicona en cubas con espuma: los residuos de silicona provocan ampollas y desprendimientos en los baños de recubrimiento.
Revisión diaria de las rejillas de drenaje inferiores para evitar el anegamiento de la cuba
Las astillas cerámicas subdimensionadas encajadas en las ranuras inferiores de drenaje de poliuretano retienen el líquido `JTS5` dentro de la cuba, haciendo flotar las piezas estampadas delgadas y deteniendo el desbarbado. Cepille y despeje las rejillas de drenaje al inicio de cada turno.
Detención de la oxidación instantánea y abrillantado opcional de Etapa 2
Transferencia directa a secadores centrífugos calentados `35A`/`70A`
Las arandelas de acero al carbono estampadas y húmedas apiladas en cubetas sólidas se oxidan formando anillos de corrosión marrón oscuro en cuestión de minutos. Monte una barra de enjuague por aspersión con agua ablandada limpia sobre la criba separadora vibratoria y transfiera las piezas enjuagadas directamente a un secador centrífugo precalentado `35`, `35A`, `70` o `70A`, realizando después un pulido en seco con `corncob` tibio siempre que se requiera cero velo de manchas. Consulte nuestra guía de secadores centrífugos y nuestra guía de inhibición de la corrosión tras el tamboreado.
Transición de piezas estampadas inoxidables `304` a bolas `304` o pines `OBD` de Etapa 2
Una vez que `compound-JTS5` y la cerámica tri-estrella eliminan limpiamente las rebabas de corte en piezas estampadas inoxidables `304`/`316`, enjuague a fondo y transfiera a bolas inoxidables `304` dedicadas de Etapa 2 (`JTJ20`/`JTJ60`) —o pines magnéticos `OBD-30`..`100` (`JTJ50`/`HM3`) para clips de joyería o electrónica ranurados— para lograr un brillo espejo nítido.
Aislamiento estricto de celdas entre piezas estampadas de acero al carbono e inoxidable
Nunca procese arandelas de acero al carbono y clips inoxidables `304` en cubas, cribas separadoras o cestas de secador `35A` compartidas. El polvo de hierro libre procedente del acero dulce provoca focos puntuales de óxido en piezas estampadas inoxidables pasivadas.
Descarga con guantes limpios y embalaje VCI para arandelas de acero al carbono desnudo
Exija guantes limpios de algodón o nitrilo al descargar las cestas de los secadores `35A`/`70A` y embale inmediatamente las piezas estampadas de acero al carbono secas en contenedores revestidos con VCI si se almacenan antes del recubrimiento o montaje.
Resolución de defectos de desbarbado de estampación entre turnos

Corrección de arandelas pegadas, paso por criba y soportes doblados
Asocie cada defecto de estampación directamente con su solución: las arandelas pegadas indican grasa de embutición, triángulos planos o volcado en bloque; las arandelas que caen por la criba apuntan a ranuras de malla sobredimensionadas; y los soportes doblados señalan una `relación medio-pieza` baja o ángulos de avance del motor excesivos.
| Defecto de estampación | Causa raíz probable | Corrección inmediata | Estándar preventivo |
|---|---|---|---|
| Arandelas planas fuertemente pegadas | Aceite de embutición, medios planos o volcado en bloque | Predesengrasar; cargar tri-estrella + `JTS5` gradualmente | Prelavado alcalino + tri-estrella + `JTS5` |
| Arandelas que pasan a través de la criba | Abertura de malla separadora demasiado ancha | Instalar malla más cerrada ajustada a la pieza | Verificar ranura de criba frente al DE de la arandela al ajustar |
| Soportes delgados doblados o plegados | `Relación de medios` baja o ángulo de motor alto | Subir la `relación medio-pieza`; bajar el ángulo de avance | Cargar rieles largos y delgados en canales `ZXL` |
| Anillos de oxidación instantánea en arandelas de carbono | Arandelas húmedas apiladas en cubeta sin secar | Extender fino en `35A`/`70A` + `corncob` tibio | Transferencia directa de rampa a secador; cero pila húmeda |
| Astillas cerámicas encajadas en orificios de pernos | Astillas tri-estrella desgastadas sin cribar | Purgar medios desgastados; verificar tamaño `non-lodging` | `Cribado de medios` semanal + cilindros en ángulo |
Restauración de cerámica tri-estrella vidriada con lavados de decapado tibios con `LC10`
Cuando el aceite de embutición de troquel progresivo supera el prelavado y vidria los poros de la cerámica tri-estrella, descargue todas las piezas estampadas y realice un lavado de decapado en vacío con agua ablandada tibia y `compound-LC10` hasta que el efluente de drenaje salga limpio.
Bombeo semanal del lodo de cizallado del tanque de sedimentación
El polvo fino metálico de cizallado se deposita de forma constante en la cámara uno de su tanque de sedimentación multideflector: bombee semanalmente el lodo decantado para que el drenaje de paso único de `JTS5` permanezca sin obstrucciones.
Colocación de fichas plastificadas de ajuste de estampación junto a cada máquina
Coloque hojas plastificadas de ajuste junto a cada cuba de estampación `ZL` y `ZXL` detallando el grado de cerámica tri-estrella, el dial peristáltico de `compound-JTS5`, la referencia de criba separadora, el ritmo de alimentación gradual y el temporizador del secador `35A`/`70A`.
Integración de estampación de alto volumen, preparación para recubrimiento y auditorías de calidad
Automatización de la alimentación gradual de arandelas con alimentadores vibratorios de tolva
El volcado manual con cubos casi siempre crea pilas densas de arandelas que se adhieren entre sí dentro de las cubas `ZL` antes de que `compound-JTS5` pueda dispersarlas. Acoplar un sencillo alimentador vibratorio de tolva sobre el cuadrante ascendente activo de la cuba dosifica suavemente las arandelas y suplementos planos sobre el lecho tri-estrella humedecido, eliminando el apilamiento cara con cara y reduciendo limpiamente los tiempos de ciclo entre turnos.
Equilibrio de la uniformidad del radio de borde entre el lado de entrada del punzón y el de salida del troquel
Las piezas metálicas estampadas siempre presentan una esquina ligeramente redondeada en la entrada del punzón y un borde afilado con rebaba de corte en la salida del troquel. Los abrasivos cerámicos tri-estrella curvos de `alta frecuencia` (`compound-JTS5`) ruedan suavemente sobre ambas caras planas, eliminando las rebabas afiladas de salida para lograr radios de borde uniformes y seguros al tacto sin deformar las arandelas delgadas en forma de plato.
Preparación de piezas estampadas desbarbadas para cincado, pasivado y montaje
Las arandelas de seguridad de acero al carbono estampadas y los clips de resorte inoxidables `304` pasan habitualmente directamente del `desbarbado de chapa estampada` al cincado electrolítico, al pasivado nítrico o a alimentadores automáticos de montaje robótico. Imponer cero antiespumantes de silicona, enjuague por aspersión ablandado en la criba separadora, secado centrífugo inmediato `35A`/`70A` y dimensionamiento estricto de la criba separadora vibratoria garantiza piezas estampadas limpias, sin dobleces y sin rebabas que alimentan suavemente sin atascar los clasificadores de cuba.
Manipulación de lengüetas perforadas, dedos de resorte y piezas estampadas entrelazadas
Las piezas estampadas con ganchos abiertos o dedos de resorte largos se enredan mecánicamente dentro de cubas circulares incluso cuando se rompe la succión capilar de caras planas. Reduzca la carga de piezas de la `relación medio-pieza`, verifique que las dimensiones de la cerámica no puedan pasar por los calados o cargue los rieles estampados delicados dentro de canales divididos `ZXL`.
Auditoría semanal del desgaste tri-estrella, ranuras de drenaje y existencias de bidones `JTS5`
Cribe semanalmente las astillas tri-estrella desgastadas subdimensionadas para que los fragmentos diminutos nunca se encajen en los orificios de pernos estampados ni bloqueen las ranuras inferiores de drenaje de la cuba, y registre el consumo semanal de bidones `JTS5` junto con el mantenimiento de los secadores `35A`/`70A`.
Verificación de la limpieza del lote bajo luz rasante de taller antes del embalaje
Inspeccione arandelas y clips de muestra del fondo de cada cesta de secador `35A`/`70A` bajo luz rasante de taller para confirmar cero manchas de agua, cero oxidación instantánea y un radio de borde uniforme antes de sellar los contenedores revestidos con VCI.
Equilibrio del caudal de `JTS5` frente al volumen de agua en cuba en suplementos delgados
Hacer circular demasiada agua a manguera abierta dentro de una cuba de estampación `ZL` desperdicia `compound-JTS5` y convierte la mezcla en un lavado turbulento que hace flotar los suplementos ultradelgados sobre el vertedero de descarga. Mantenga el agua ablandada entrante regulada con precisión a una película húmeda brillante y constante sobre el lecho cerámico tri-estrella mientras las rejillas de drenaje inferiores evacuan sin cesar el polvo fino de cizallado de acero.
Prevención de manchas galvánicas entre piezas estampadas de acero al carbono y latón
Nunca procese terminales eléctricos de latón estampados y arandelas de seguridad de acero al carbono en la misma cuba `ZL`, malla separadora o cesta de secador centrífugo `35A`. El polvo de hierro del acero al carbono se incrusta en el latón blando, mientras que los iones de cobre disueltos manchan el acero; mantenga las celdas de estampación ferrosas y no ferrosas estrictamente codificadas por colores y aisladas.
Pulido en seco con `corncob` tibio tras el secado térmico de arandelas
Cuando los biseles decorativos inoxidables estampados o los suplementos de motor de precisión de acero al carbono exigen cero velo de manchas de agua, siga el secado centrífugo con calentamiento `35A`/`70A` con una breve pasada en seco en medio de `corncob` tibio dentro de una cuba seca dedicada, sin verter nunca agua ni `JTS5` en lechos orgánicos secos.
Seguimiento semanal de la orientación de rebabas de estampación y tendencias de desgaste del troquel
Registre semanalmente los tiempos de ciclo vibratorio junto con los programas de afilado de troqueles de prensa; un aumento repentino de rebabas residuales de corte suele indicar utillaje de punzonado desafilado aguas arriba más que medios tri-estrella de `alta frecuencia` defectuosos.
Capacidades de fábrica y suministro verificado de acabado para estampación
Fundada en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) diseña y fabrica 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual concedidos en China y más de 200,000+ soluciones en instalaciones certificadas (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` y `CE M.2023.206.C88120`). Junto con cubas circulares `ZL`, canales divididos `ZXL`/`L1300`–`L1800`, pulidoras magnéticas `OBD-30`..`100`, acabadoras centrífugas `LLB50`/`LLF120` y secadores centrífugos con calentamiento `35`/`35A`/`70`/`70A`, suministramos los compuestos `compound-JTS5`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `HM3` y el aislado `MC8`, combinados con cerámica curva tri-estrella y cilíndrica de `alta frecuencia`, conos plásticos de resina, bolas inoxidables `304` y pines magnéticos, esferas de `alta alúmina` sin hierro, `corncob` y `cáscara de nuez` (`8#-80#`). Las máquinas estándar se envían en 25–35 días y las líneas personalizadas en 45–60 días. Envíe muestras de arandelas, suplementos o soportes estampados a `surface-polish.com` para una validación antiadherente gratuita. Se aplican límites honestos: no suministramos prensas de estampación, troqueles progresivos ni rectificadores de cincado electrolítico.
Preguntas frecuentes sobre el `desbarbado de chapa estampada`
¿Por qué se pegan entre sí las arandelas planas delgadas durante el `desbarbado de chapa estampada`?
Las piezas planas se adhieren por succión capilar del líquido, especialmente cuando se tamborean con triángulos cerámicos de caras planas, aceites pesados de embutición de troquel progresivo o jabón muy espumoso. Combinar cerámica tri-estrella curva con `compound-JTS5` de baja espuma rompe limpiamente la succión capilar.
¿Cómo deben cargar los operarios las arandelas planas en una cuba vibratoria `ZL`?
Nunca vuelque una caja entera de una sola vez. Alimente gradualmente las piezas estampadas lavadas en un lecho cerámico tri-estrella ya en marcha y humedecido para que cada arandela entre separada dentro de la cortina rodante de medios.
¿Por qué a veces caen las arandelas delgadas a través de la criba separadora vibratoria?
Si las ranuras de la criba separadora igualan o superan el espesor o diámetro de la arandela junto con astillas cerámicas desgastadas, las piezas caen con los medios. Instale una malla de separación más cerrada ajustada con precisión a las dimensiones de la arandela.
¿Puedo desbarbar suplementos delgados de aluminio `6061` o latón con medios cerámicos tri-estrella?
Los abrasivos cerámicos pesados pueden doblar o abollar suplementos ultrasuaves de aluminio y latón. Pruebe en su lugar conos plásticos sintéticos ligeros aglomerados con resina junto con `compound-LC10` y ángulos de avance del motor suaves.
¿Cómo evito que las arandelas de acero al carbono estampadas sufran oxidación instantánea tras el desbarbado húmedo?
Enjuague las arandelas salientes bajo una barra de aspersión ablandada limpia en la criba separadora, transfiéralas directamente a un secador centrífugo con calentamiento `35A` o `70A` —sin dejar nunca que las arandelas húmedas se apilen en cubetas de recogida— y embálelas con guantes limpios en contenedores VCI.
¿Puede `compound-JTS5` dar un acabado espejo en un solo paso a piezas estampadas inoxidables `304`?
No: `JTS5` respalda el desbarbado antiadherente y el nivelado satinado de Etapa 1. Transfiera las piezas estampadas inoxidables bien enjuagadas a bolas inoxidables `304` de Etapa 2 (`JTJ20`/`JTJ60`) o pines magnéticos `OBD` (`JTJ50`/`HM3`) para obtener brillo espejo.
¿Sigo necesitando prelavar las piezas estampadas aceitadas de troquel progresivo antes de usar `JTS5`?
Sí. Los lubricantes pesados de embutición pegan las arandelas entre sí y vidrian los poros cerámicos a menos que se eliminen previamente en una lavadora alcalina de piezas aguas arriba.
¿Cómo puedo probar el desbarbado antiadherente `JTS5` + tri-estrella en mis piezas estampadas antes de pedir?
Envíe arandelas, suplementos o clips estampados en bruto representativos a `surface-polish.com` para pruebas de laboratorio gratuitas; nuestros ingenieros validan la combinación tri-estrella, el flujo limpio `JTS5` y el secado `35A`/`70A` y devuelven las piezas acabadas antes de que realice el pedido.
 +86-592-2381506


 Compatible con red IPv6
