


Repulir acero inoxidable en producción: cuándo el acabado masivo puede restaurar y revivir lotes
Cuando los herrajes de acero inoxidable salen del almacenamiento opacos, recogen rayones por manipulación en una línea de ensamblaje o muestran decoloración por soldadura tras la fabricación, los compradores buscan formas de repulir acero inoxidable, devolver el brillo a la cubertería o restaurar accesorios corroídos a su estado original. La mayoría de los consejos en línea suponen que estás limpiando un fregadero de cocina con pasta doméstica. En un piso de fábrica, intentar revivir cientos de bisagras rayadas, manguitos de válvulas o soportes estampados a mano destruye los márgenes del turno.
Esta guía explica cuándo el acabado masivo por lotes puede repulir acero inoxidable limpiamente, cómo separar los herrajes desmontables de los paneles arquitectónicos fijos y qué máquinas, medios y compuestos restauran un lustre uniforme. Para las reglas base del proceso con acero inoxidable, consulte acabados de acero inoxidable y eliminación de rayones del acero inoxidable.
Por qué el acero inoxidable pierde su acabado en primer lugar
Antes de elegir una máquina para restaurar un lote, identifique qué opacó realmente el metal. La cascarilla oxidada, el polvo de hierro incrustado y las marcas mecánicas por manipulación requieren etapas completamente diferentes dentro de la cámara.

Cuatro muestras de herrajes de acero inoxidable que muestran rayones por manipulación, óxido superficial por manchas de té, tinte térmico de soldadura en arcoíris y velo opaco de compuesto seco
Rayones por manipulación y rozaduras entre contenedores
Los soportes sueltos de acero inoxidable, las cucharas y los casquillos torneados vertidos en contenedores metálicos se rozan entre sí durante el transporte. Esos microrayones dispersan la luz, haciendo que un lote antes brillante parezca turbio y desgastado. Los rayones superficiales por manipulación responden bien a un breve desbaste con medio plástico seguido de un abrillantado con alúmina de alta pureza o acero para devolver el brillo a todo el lote.
Óxido superficial, manchas de té y hierro incrustado
El acero inoxidable resiste la corrosión solo cuando su superficie rica en cromo se mantiene limpia y libre de hierro extraño. Las piezas mecanizadas con herramientas de acero al carbono desgastadas o almacenadas cerca de chispas de esmerilado recogen partículas de hierro sueltas que florecen en manchas de té anaranjadas. Antes de que cualquier medio abrillantador toque la pieza, la eliminación de óxido con `compound-MC8` elimina el óxido de hierro superficial para que la corrosión no regrese.
Tinte térmico por soldadura o pulido en seco
La soldadura por puntos, el punteado láser y el pulido excesivamente agresivo con rueda en seco dejan bandas de óxido amarillas, azules o color paja sobre las superficies de acero inoxidable. El tinte térmico es una fina capa de óxido químico más que un rayón, por lo que la pasta abrillantadora sola pasa por encima sin efecto. Eliminar el tinte térmico mecánicamente requiere medios de corte (`compound-LC10` o `compound-JTJ20`) en lugar de un abrillantado ligero.
Película seca de compuesto y manchas minerales de agua dura
Muchos lotes de acero inoxidable "opacos" no están rayados en absoluto: están cubiertos de residuo de jabón seco o manchas de calcio de agua dura por un enjuague deficiente. Ejecutar un ciclo limpio de lavado y secado centrífugo por centrifugación puede revivir el brillo original sin cortar nada de metal. Consulte nuestra guía de lavado y secado separados posteriores al acabado para una separación de enjuague adecuada.
Acabado masivo por lotes vs. reacondicionamiento de pieza única
No todo trabajo que solicita repulir acero inoxidable pertenece dentro de un tazón vibratorio o un barril rotativo. Separe primero los lotes de producción desmontables de las instalaciones fijas en campo.
| Escenario de repulido | Mejor enfoque en taller | ¿Pueden las cámaras por lotes manejarlo? | Regla de decisión clave |
|---|---|---|---|
| Bisagras, sujetadores, válvulas y cubertería rayados | Tazón vibratorio, barril rotativo o pulidora magnética | Sí — ideal para restauración por lotes | Separe las piezas por aleación y profundidad de rayón inicial |
| Surcos profundos de CNC o cordones de soldadura gruesos | Reparación previa con banda/disco seguida de acabado masivo | Parcial — la cámara alisa después de nivelar las marcas profundas | El acabado masivo no puede borrar surcos profundos sin redondear las esquinas |
| Pasamanos, fregaderos o paneles de cocina instalados | Almohadillas manuales en sitio o ruedas de pulido estacionarias | No — no caben dentro de una cámara de volteo cerrada | Mantenga los paneles arquitectónicos fijos con herramientas manuales/portátiles |
| Piezas que requieren galvanoplastia, pasivación o recubrimiento transparente | Proveedor químico o de galvanoplastia dedicado después del pulido | No — no suministramos galvanoplastia, pasivación ni lacas | El acabado masivo entrega únicamente acabado mecánico de metal desnudo |
[DISEÑO: Diagrama de flujo de decisión que separa los herrajes de acero inoxidable desmontables por lotes aptos para cámaras vibratorias/de barril de los paneles arquitectónicos fijos que requieren trabajo en sitio]
Lotes de herrajes desmontables que las cámaras restauran limpiamente
Los componentes de acero inoxidable pequeños y medianos —como bisagras, cuerpos de válvulas, cubiertos, resortes helicoidales, contactos eléctricos y soportes estampados— caben fácilmente dentro de tazones vibratorios, barriles rotativos o unidades centrífugas. Como el medio rodea cada cara simultáneamente, las cámaras por lotes restauran acabados mate, satinados o abrillantados uniformes en cientos de piezas por carga. El procesamiento por lotes convierte el retrabajo manual de varias horas en un solo ciclo cronometrado.
Marcas profundas que necesitan nivelación mecánica previa
Si una pieza de acero inoxidable cayó sobre hormigón o sufrió una marca profunda por vibración del torno, tumbarla directamente en medios finos de abrillantado solo pulirá el fondo de la marca. Nivele primero las marcas profundas localizadas mediante esmerilado previo, tal como se detalla en marcas de esmerilado y lijado. El acabado masivo refina superficies uniformes; no sustituye la eliminación de daños mecánicos profundos.
Por qué el acero inoxidable arquitectónico fijo no puede usar cámaras de volteo
Los contratistas suelen buscar repulir acero inoxidable esperando encontrar almohadillas manuales para revivir puertas de ascensor instaladas, mostradores de restaurante o barandillas marinas. Los equipos de volteo requieren piezas sueltas dentro de una cámara en movimiento, por lo que las estructuras fijas quedan fuera de nuestro alcance. No fabricamos amoladoras manuales, lijadoras de banda, ruedas de pulido de tela ni kits de reacondicionamiento en sitio.
Alcance honesto: sin servicios de maquila por contrato ni recubrimientos
Algunos compradores quieren enviar inventario de acero inoxidable opaco a un fabricante de equipos para una restauración pagada única, o solicitan después una capa de laca transparente para fijar el brillo. No operamos un taller de maquila por contrato, y no prometemos sellado con capa transparente, aplicación de laca, pasivación ni servicios de reacondicionamiento—fabricamos las máquinas que las fábricas y los talleres de maquila operan internamente.
Elegir la máquina correcta para repulir acero inoxidable
Seleccionar la cámara correcta de nuestro portafolio de máquinas depende de si sus piezas necesitan eliminación agresiva de óxido, abrillantado cosmético suave o limpieza de taladros internos.
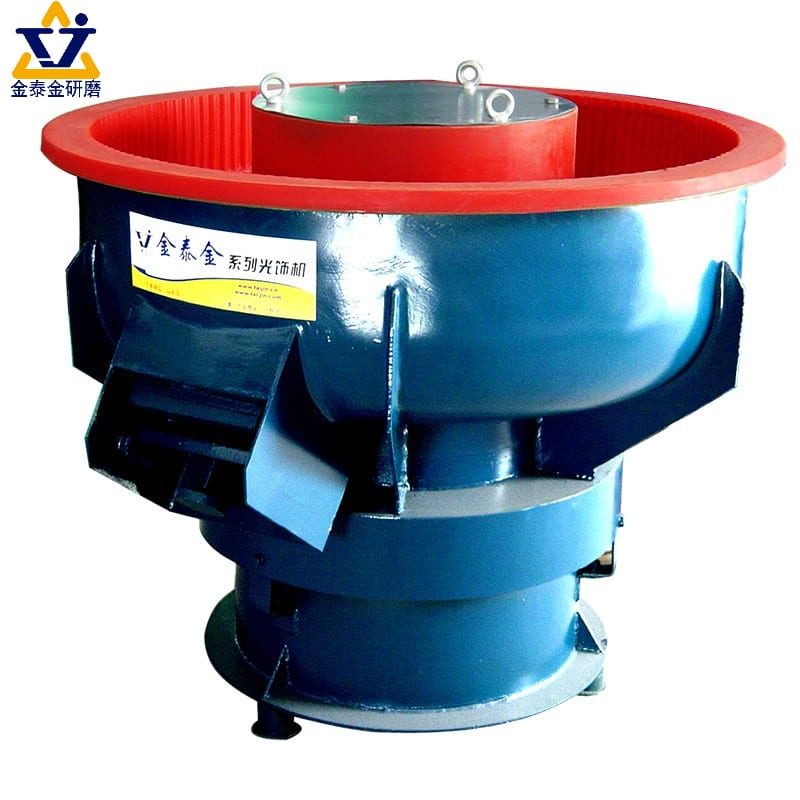
Línea de máquinas Jings Polish utilizadas para la restauración de acero inoxidable: tazón vibratorio circular con separador, tambor de doble barril y pulidora de precisión magnética
Tazones vibratorios para eliminación general de rayones y reabrillantado
Una máquina de acabado vibratorio (serie `ZL`) es la herramienta más versátil para repulir acero inoxidable por lotes. Los tazones de tapa abierta permiten a los operadores inspeccionar la recuperación de la superficie a mitad del ciclo sin detener toda la línea, mientras que las pantallas de separación integradas descargan limpiamente los herrajes restaurados. Consulte nuestra guía de acabado vibratorio para saber cómo el movimiento del tazón mezcla uniformemente los rayones leves.
Barriles rotativos para restauración silenciosa y de tolerancia ajustada
Cuando placas estampadas delgadas o accesorios de precisión ya cumplen tolerancias dimensionales ajustadas y solo necesitan un reabrillantado suave, un tambor lento de nuestra línea de máquinas de acabado por barril evita la vibración severa. Los medios en cascada se deslizan suavemente sobre las superficies, restaurando el lustre mientras mantienen los radios de borde ajustados. Las configuraciones de doble barril también permiten a un taller realizar suavizado húmedo en un tambor y abrillantado en seco en el siguiente.
Unidades centrífugas para herrajes pequeños deslustrados
Los componentes pequeños de acero inoxidable—como eslabones de reloj, conectores de cadena, hebillas y sujetadores en miniatura—a menudo carecen del peso individual suficiente para cortar rápidamente en un tazón estándar. Las unidades de disco centrífugo (`LLF120`) y las máquinas de barril centrífugo multiplican la presión efectiva de los medios, eliminando el deslustre y restaurando el brillo rápidamente. Ciclos centrífugos cortos y controlados reviven lotes de herrajes pequeños sin enredarse.
Pulidoras magnéticas para roscas deslustradas y taladros ciegos
Cuando los manguitos de válvula de acero inoxidable, las carcasas de interruptores o los accesorios roscados acumulan incrustaciones o decoloración dentro de orificios ciegos, las virutas cerámicas no pueden llegar al interior. Una pulidora de precisión magnética (serie `OBD-30` hasta `OBD-100` o `OBD-HBPG`) hace girar pasadores finos de acero inoxidable dentro de taladros y ranuras internas. La acción de los pasadores magnéticos restaura el brillo interno mientras mantiene afiladas las crestas de las roscas externas.

Primer plano de un tazón de pulido de precisión magnética restaurando roscas internas y taladros transversales en manguitos de válvula de acero inoxidable
Medios y compuestos que restauran y reviven el acero inoxidable
Elegir la carga de consumibles correcta es lo que convierte un lote opaco y oxidado de nuevo en acero inoxidable limpio y listo para enviar. Iguale la dureza de los medios y la química líquida estrictamente al defecto de entrada.

Disposición de consumibles en cinco etapas mostrando triángulos cerámicos de corte, conos plásticos de resina, bolas de abrillantado de alta alúmina, medios secos de mazorca de maíz y compuestos líquidos verificados Jings Polish
Medios de corte para oxidación severa y rayones profundos
Si las piezas presentan marcas de mecanizado visibles, tinte térmico o rayones profundos por manipulación, comience con triángulos cerámicos preformados o cilindros de corte angular de nuestra línea de medios de esmerilado. Las virutas cerámicas de corte cizallan la piel dañada de la superficie para que toda la pieza parta de una base mate uniforme y pareja. Nunca intente abrillantar sobre rayones profundos—corte primero la superficie de forma uniforme.
Medios plásticos para suavizado suave previo al pulido
Cuando las piezas solo sufren rozaduras leves por manipulación en contenedores o neblina superficial menor, las virutas cerámicas pesadas eliminan más metal del necesario. Los conos plásticos de resina suavizan las marcas superficiales con delicadeza mientras protegen esquinas afiladas y grabados delicados. Los medios plásticos son el puente más seguro entre el daño bruto y el abrillantado final del acero inoxidable.
Medios de alta alúmina, acero y mazorca seca para reabrillantar
Una vez que la superficie es uniforme, cambie a medios de abrillantado no abrasivos—bolas cerámicas de alta alúmina o medios de acero endurecido—para comprimir los picos superficiales en un lustre brillante. Para cubiertos o herrajes decorativos de acero inoxidable que necesitan un brillo seco cálido, continúe con cáscara de nuez seca o mazorca de maíz de nuestra línea de medios de acabado en seco. Los medios de abrillantado nunca eliminan rebabas; solo abrillantan una superficie correctamente preparada.
Compuestos verificados Jings Polish para la restauración de acero inoxidable
Usar solo agua mancha el acero inoxidable de gris y permite que los finos de hierro se depositen de nuevo sobre el metal. Iguale nuestros códigos químicos verificados a cada etapa de la restauración:
- `compound-MC8`: Elimina óxido superficial, manchas de té y cascarilla de óxido ligera.
- `compound-LC10`: Favorece el desbarbado agresivo y la limpieza intensa de bordes.
- `compound-JTJ20`: Proporciona acción de corte grueso en superficies de acero inoxidable.
- `compound-JTJ50`: Restaura el lustre brillante durante las pasadas de abrillantado de acero inoxidable.
- `compound-JTJ60` & `compound-JTS5`: Soporte de pulido fino para herrajes mixtos y acero inoxidable de chapa delgada.
- `compound-HM3`: Soporte de pulido final para un brillo limpio y uniforme.

Bidones de compuesto Jings Polish etiquetados (`MC8`, `LC10`, `JTJ20`, `JTJ50`) dispuestos junto a un lote de prueba de restauración de acero inoxidable
Flujo de trabajo paso a paso para restaurar un lote de acero inoxidable opaco
Seguir una secuencia disciplinada garantiza que restaures el lote en la primera pasada en lugar de perseguir rayas a través de múltiples repeticiones.
| Etapa | Defecto objetivo | Elección de medio y compuesto | Punto de inspección antes de la siguiente etapa |
|---|---|---|---|
| 1. Desengrase y eliminación de óxido | Película de aceite, manchas de té, óxido ligero | Medio cerámico o plástico + `compound-MC8` | Cero óxido naranja o rotura de agua aceitosa en la superficie |
| 2. Desbaste uniforme | Arañazos por manipulación, tinte térmico, marcas de herramienta | Triángulos cerámicos o conos plásticos + `compound-JTJ20` | Acabado mate uniforme sin sombras de arañazos profundos |
| 3. Abrillantado brillante | Superficie mate opaca que necesita lustre | Cerámica de alta alúmina o medio de acero + `compound-JTJ50` | Brillo uniforme en superficies planas y recesos |
| 4. Enjuague limpio y secado por centrifugación | Compuesto residual y agua mineral | Enjuague con agua limpia + secadora centrífuga térmica (`35`/`70` series) | Piezas completamente secas y sin manchas bajo luz angular |
[DISEÑO: Tablero de progresión de cuatro pasos que muestra una bisagra de acero inoxidable rayada pasando de estado crudo deslustrado a través de eliminación de óxido, corte mate uniforme y acabado brillante secado por centrifugación]
Inspección de lotes entrantes y clasificación por profundidad de daño
Mezclar piezas ligeramente rayadas con piezas fuertemente corroídas en la misma cámara desperdicia la vida útil del medio y redondea en exceso las piezas buenas mientras espera que las peores se limpien. Clasifique los lotes entrantes por severidad del defecto antes de cargar. Una condición entrante consistente produce un brillo saliente consistente.
Eliminación primero de aceite, suciedad de taller y óxido superficial
El aceite de taller, la grasa antióxido y los fluidos de corte recubren el medio de tamboreo inmediatamente, convirtiendo las virutas abrasivas en piedras resbaladizas e inútiles. Lave las piezas aceitosas y use `compound-MC8` si hay manchas de té naranja presentes. El metal limpio y el medio limpio no son negociables antes de que comience cualquier etapa de pulido.
Nivelación de arañazos antes de cambiar a medio abrillantador
Ejecute la etapa de desbaste hasta que cada arañazo por manipulación y sombra de tinte térmico desaparezca en un acabado mate uniforme. Cambiar a bolas de acero o `compound-JTJ50` demasiado pronto simplemente hace que los arañazos sean más brillantes y obvios. Consulte buffing stainless steel para entender por qué el brillo nunca oculta una mala preparación.
Enjuague rápido y secado por centrifugación para fijar el reabrillantado
Sacar acero inoxidable brillante de un tazón vibratorio y dejarlo secar al aire deja anillos minerales turbios en minutos. Enjuague los lotes rápidamente con agua limpia y séquelos dentro de una secadora centrífuga térmica (modelos `35`, `35A`, `70` o `70A`). El secado rápido por centrifugación preserva el reabrillantado nítido que su máquina acaba de crear.

Secadora centrífuga térmica descargando soportes de acero inoxidable brillantes y sin manchas justo después del enjuague con agua limpia
Prevención del deslustre y re-rayado después de la restauración
Restaurar un lote significa poco si las piezas se opacan de nuevo antes de llegar al cliente. Proteja la superficie recién acabada justo en la salida de la máquina.

Piezas de acero inoxidable limpias saliendo de una secadora centrífuga térmica hacia bandejas de transporte revestidas y compartimentadas para prevenir rayados por transporte
Eliminación de la contaminación cruzada de hierro en tazones compartidos
Nunca repulir acero inoxidable dentro de un tazón vibratorio o carga de medio que recientemente procesó soportes de acero al carbono. El polvo microscópico de acero al carbono se incrusta en las superficies de acero inoxidable y provoca nuevas manchas de óxido días después. Dedique cargas de medio separadas y limpie a fondo las cámaras para trabajo en acero inoxidable—una regla fundamental en job shop finishing.
Detención de colisiones entre piezas durante la descarga
El acero inoxidable recién abrillantado muestra cada pequeña muesca si las piezas caen desde una tolva de descarga alta sobre cestas de acero duro. Forre las bandejas de recogida con poliuretano blando o goma, mantenga las alturas de caída cortas y evite volcar lotes pesados sobre contenedores duros como el concreto. El manejo cuidadoso en la descarga protege horas de pulido en cámara.
Mantener el medio orgánico seco limpio y libre de humedad
Si su paso final de revitalización utiliza cáscara de nuez seca o mazorca de maíz en un barril rotativo, nunca cargue piezas húmedas directamente de un enjuague. La humedad aglutina los gránulos secos en una pasta pegajosa que mancha el acero brillante. Confirme que las piezas estén completamente secas antes de entrar en cualquier tambor de pulido orgánico seco.
Entender por qué el acero inoxidable desnudo necesita almacenamiento limpio
Debido a que no ofrecemos lacas de recubrimiento transparente, galvanoplastia ni pasivación química, sus piezas de acero inoxidable restauradas salen de la máquina como metal mecánico limpio y desnudo. Almacene los lotes terminados en bandejas secas, cubiertas y compartimentadas, lejos del polvo de rectificado de acero al carbono y los vapores ácidos del taller. El almacenamiento limpio y seco mantiene el acero inoxidable restaurado brillante hasta el ensamblaje final.
Errores comunes al intentar revitalizar acero inoxidable
Evite estas cuatro trampas del taller al configurar una línea para repulir inventario de acero inoxidable.
[DISEÑO: Cuadrícula de solución de problemas que muestra cuatro muestras fallidas de restauración de acero inoxidable: rayones profundos brillantes por omisión del desbaste, manchas de agua mineral, floraciones de óxido por contaminación de hierro y esquinas redondeadas por sobretamboreo]
Usar compuesto abrillantador para ocultar rayones profundos
Los compradores a menudo piden un líquido mágico que vuelva a brillar el metal profundamente rayado en una sola pasada rápida. Los compuestos abrillantadores como `compound-JTJ50` y `compound-HM3` solo bruñen la capa microscópica superior—no pueden rellenar ni borrar surcos profundos. Siempre elimine primero los rayones mecánicos antes de intentar abrillantar.
Usar medio desgastado o de tamaño insuficiente que se atasca en los orificios
Las cargas cerámicas viejas llenas de fragmentos rotos se atascan dentro de orificios de tornillos, ranuras y puertos de válvulas durante los ciclos de restauración. Tamice su carga de medio regularmente y verifique el tamaño de las virutas desgastadas contra la abertura más pequeña de su pieza. Reemplazar el medio desgastado según el programa evita costosas desobstrucciones manuales.
Sobretamborear piezas de precisión para buscar brillo espejo
Dejar piezas de acero inoxidable mecanizadas de precisión en medio cerámico agresivo durante demasiado tiempo redondea bordes críticos y reduce las dimensiones exteriores mientras se intenta borrar un rayón obstinado. Inspeccione lotes de prueba regularmente y establezca temporizadores de ciclo fijos una vez que se establezca el acabado objetivo. Proteja primero las tolerancias dimensionales, luego optimice el brillo.
Esperar que el acabado masivo iguale láminas planas pulidas a mano
En placas arquitectónicas grandes y planas como espejo, el medio de tamboreo produce un lustre uniforme y no direccional en lugar de un reflejo óptico de lámina sin distorsión. Conozca el requisito del plano de su cliente antes de cotizar—consulte nombres de máquinas de acabado y acabados de aluminio para comparar acabados no direccionales versus direccionales.
Cómo Xiamen Jin Tai Jin construye equipos de restauración de acero inoxidable
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marca: Jings Polish), nuestro taller comenzó en 1992 y nuestra empresa se estableció formalmente en 2002, entregando más de 200,000+ conjuntos de soluciones de rectificado y pulido a clientes en todo el mundo. A través de nuestro catálogo, fabricamos 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual chinos otorgados—incluyendo 1 patente de invención, 17 patentes de modelo de utilidad y 6 patentes de diseño—bajo la certificación ISO 9001 `00726Q01571R001` (válida de 2026-06-03 a 2029-06-02) y las certificaciones CE `M.2023.206.C88121` (modelos Verticales, 8) y `M.2023.206.C88120` (modelos Horizontales, 13), válidas hasta 2028-07-24.

Planta de fabricación de Jings Polish mostrando tazones vibratorios, pulidoras magnéticas y secadoras centrífugas por calor construidas para líneas de acabado de acero inoxidable
Equipos, medios y compuestos que suministramos
Fabricamos tazones y canales vibratorios (series `ZL` y `L`), barriles rotativos, unidades de disco y barril centrífugas (series `LLF120`, `LX`), acabadoras de arrastre, pulidoras magnéticas de precisión (series `OBD` y `HBPG`), secadoras centrífugas por calor (series `35`, `35A`, `70`, `70A`) y limpiadores de medio. También fabricamos medios de cerámica, plástico, alta alúmina, acero, cáscara de nuez y mazorca de maíz junto con nuestros compuestos verificados `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` y `MC8`.
Límites claros sobre lo que no ofrecemos
De acuerdo con nuestra política de elegir un proveedor de acabado masivo, declaramos nuestros límites desde el principio. No operamos un taller de trabajos por contrato ni aceptamos piezas para restauración pagada; no ofrecemos sellado de recubrimiento transparente, recubrimiento de laca, galvanoplastia, pasivación, electropulido ni servicios de limpieza en sitio; no vendemos pulidoras de mano, amoladoras angulares, ruedas de pulir de tela ni barras de cera sólida para ruedas; y no suministramos abrasivos de chorro de arena ni diseñamos fórmulas químicas personalizadas.
Plazos de entrega de equipos estándar y personalizados
Las máquinas estándar de acabado y secado de acero inoxidable tienen un plazo de producción de 25 a 35 días. Los canales de ingeniería personalizada, tambores compartimentados y líneas integradas de múltiples etapas requieren de 45 a 60 días.
Solicitar una evaluación inicial a partir de fotos de piezas
No prometemos pruebas gratuitas de muestras por correo ni garantizamos tiempos de ciclo sin verificar sus piezas reales. Envíe fotos claras que muestren los rayones, la oxidación, la geometría de las piezas y el acabado objetivo de su acero inoxidable a través de nuestra página de solución de pulido personalizada—nuestros ingenieros pueden evaluar sus fotos y planos para recomendar el equipo y el flujo de trabajo de medios adecuados, o asesorar sobre talleres de metales mixtos junto con acabado de aleaciones de cobre.
Preguntas frecuentes
¿Puede un tambor vibratorio repulir piezas de acero inoxidable que están rayadas?
Sí, para marcas de manejo de leves a medias en lotes de herrajes desmontables. El medio cerámico o plástico con aglomerante de resina nivela la superficie rayada hasta un acabado mate uniforme, y una segunda etapa con medio de alta alúmina o acero restaura el lustre brillante. Los surcos mecánicos profundos aún necesitan rectificado previo.
¿Cómo elimino el óxido superficial y las manchas de té antes de abrillantar el acero inoxidable?
Use un ciclo húmedo de desoxidación con `compound-MC8` y medio cerámico o plástico limpio para eliminar el óxido de hierro naranja sin picar el metal. Enjuague a fondo después para que los finos de hierro sueltos se eliminen antes de pasar al medio abrillantador.
¿Pueden restaurar un acabado espejo en láminas grandes de acero inoxidable dentro de un tambor?
No. Las cámaras de tamboreo están diseñadas para lotes sueltos de piezas pequeñas a medianas y producen un lustre uniforme y no direccional. Las láminas arquitectónicas grandes y planas o los paneles de cocina fijos deben pulirse con equipos dedicados de pulido de láminas o ruedas de mano, que no fabricamos.
¿Por qué mis piezas de acero inoxidable se veían opacas justo después de descargarlas de la pulidora?
La opacidad después del pulido húmedo generalmente se debe a una película seca de compuesto o a manchas minerales de agua dura en lugar de un pulido incompleto. Enjuague las piezas inmediatamente en agua limpia y séquelas dentro de una secadora centrífuga por calor (series `35` o `70`) para mantener el brillo nítido.
¿El acabado masivo eliminará la coloración térmica de soldadura tipo arcoíris de los accesorios de acero inoxidable?
La decoloración ligera de soldadura se puede eliminar usando medio cerámico denso combinado con `compound-LC10` o `compound-JTJ20`, porque esos medios cortan una capa superficial fresca. Los cordones de soldadura pesados y la escama gruesa aún deben prepararse mecánicamente antes.
¿Qué fotos debo enviar para una cotización de equipo de restauración de acero inoxidable?
Envíe fotos de primer plano claras y bien iluminadas que muestren los rayones, la coloración por calor o la oxidación actuales, las dimensiones generales de la pieza, el grado de acero inoxidable y la cantidad diaria por lote. Nuestros ingenieros pueden proporcionar una recomendación inicial de proceso y máquina a partir de fotos y planos.
[DISEÑO: Guía anotada de consulta del comprador que muestra ángulos de iluminación en primer plano para piezas de acero inoxidable rayadas y con coloración por calor]
 +86-592-2381506


 Compatible con red IPv6
