


Tabla de acabado superficial Ra: ajuste de medios vibratorios, compuestos y ciclos a los objetivos Ra del plano
Una tabla de acabado superficial Ra convierte cifras abstractas de rugosidad media aritmética en un plano CAD en una secuencia práctica de medios abrasivos, compuestos líquidos y ciclos de pulido en tambor. Tanto si su planta acaba soportes automotrices estampados, carcasas de aluminio `6061` o herrajes quirúrgicos inoxidables `304`, elegir el medio inicial incorrecto desperdicia horas de máquina o daña tolerancias delicadas. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) calibra cada escalón de rugosidad con nuestros `200,000+` ensayos verificados de acabado para que los ingenieros puedan asociar directamente las líneas base entrantes con resultados predecibles de `Ra`.
Comprender `Ra` en los planos de ingeniería antes del pulido en tambor
La rugosidad media aritmética (`Ra`) calcula la desviación vertical media de picos y valles microscópicos a lo largo de una longitud de evaluación normalizada del rugosímetro. Como `Ra` promedia cada punto por igual, ofrece una métrica limpia y estable para supervisar la deriva constante de producción en fresado CNC, torneado, estampado y líneas de acabado en masa. Sin embargo, lograr un valor `Ra` más bajo depende siempre de la profundidad inicial de las marcas de herramienta previas, no solo de prolongar un ciclo de pulido.
Por qué las marcas de herramienta entrantes dictan el tiempo total de ciclo `Ra`
Los surcos profundos de avance de torno, las crestas gruesas de fresa frontal y las estrías de corte por láser requieren cizallamiento mecánico antes de que pueda producirse un bruñido suave. Cargar piezas mecanizadas rugosas directamente en `medios plásticos` finos o bolas de acero inoxidable `304` solo pule las crestas de los picos dejando intactos los valles profundos, estancando `Ra` muy por encima del objetivo. Ajuste siempre la agresividad abrasiva de la Etapa 1 a la peor pieza en bruto entrante y no a la mejor muestra de la caja.
Qué captura `Ra` y qué detectan en cambio `Rz` y `Rq`
Aunque `Ra` sigue con fiabilidad la lisura general de la superficie, promedia arañazos aislados, picaduras de forja sin nivelar y golpes por colisión entre piezas. Dos lotes pueden registrar valores idénticos de `Ra` aunque uno muestre claridad especular nítida y el otro presente rayas direccionales turbias o valores atípicos dispersos de `Rz`. Combinar su tabla `Ra` con controles de medición de rugosidad superficial para `Rz` y acabado superficial RMS Rq protege tanto la estanqueidad como la uniformidad estética.
Traducción de los niveles de la tabla `Ra` a energía real de máquina
Los objetivos `Ra` más bajos exigen un cizallamiento superficial progresivamente más fino combinado con lubricación química más limpia y amortiguación mecánica más suave. Las piezas pesadas de fundición de acero toleran agitación de alto impacto en cubas `ZL` y `ZXL` o barriles centrífugos `LLB50`/`LLF120`, mientras que el latón blando, el `zamak` y las carcasas de aluminio de pared delgada requieren medios plásticos más ligeros o velocidades controladas de bombo rotativo para que las piezas nunca se marquen al bajar por la escala `Ra`.
| Nivel de tabla `Ra` | Línea base bruta típica | Objetivo principal | Medios y compuesto Etapa 1 | Medios y compuesto Etapa 2 | Aspecto visual esperado |
|---|---|---|---|---|---|
| Desbarbado grueso (`N9`–`N10`) | Cascarilla de fundición, estampaciones pesadas | Eliminar rebabas y cascarilla térmica | `Medios cerámicos` de corte rápido + `MC8` / `LC10` | Enjuague + secado centrífugo `35A`/`70A` | Mate limpio, aristas redondeadas |
| Mecanizado estándar (`N7`–`N8`) | Crestas de fresado, planos torneados | Nivelar marcas de herramienta uniformemente | `Medios cerámicos` de corte medio + `LC10` | Refinado opcional con `medios plásticos` | Mate isotrópico satinado uniforme |
| Precisión fina (`N5`–`N6`) | Acabado CNC fino, perfiles extruidos | `Ra` estrecho y baja dispersión `Rz` | Cerámicos de `alta frecuencia` o `medios plásticos` finos | `Medios plásticos` no abrasivos + `JTJ50` | Semisatinado suave de bajo reflejo |
| Previo a recubrimiento / anodizado (`N4`) | Fundición a presión de `zamak`, aluminio `6061` | Cero líneas direccionales | `Medios plásticos` de resina + `HM3` | `Medios plásticos` finos + enjuague limpio | Base satinada brillante sin poros |
| Bruñido espejo (`N1`–`N3`) | Inoxidable `304` / latón prenivelado | Brillo especular trabajado en frío | `Medios plásticos` finos + `JTJ25` | Bola inoxidable `304` + `JTJ60` o `mazorca de maíz` (`8#-80#`) | Espejo profundo sin distorsión |
Correspondencia entre su tabla de acabado superficial `Ra` y medios cerámicos, plásticos y bolas
Descender limpiamente por la tabla de acabado superficial `Ra` requiere emparejar cada banda de rugosidad con el aglomerante, la densidad y la geometría de medios correctos. Saltar de forma demasiado agresiva crea hoyuelos de martilleo en metales blandos, mientras que empezar demasiado fino frena la productividad durante horas. Utilice una progresión disciplinada de dos o tres etapas adaptada a su familia de aleaciones.
Etapa 1: nivelación gruesa con `medios cerámicos` (`N7`–`N10`)
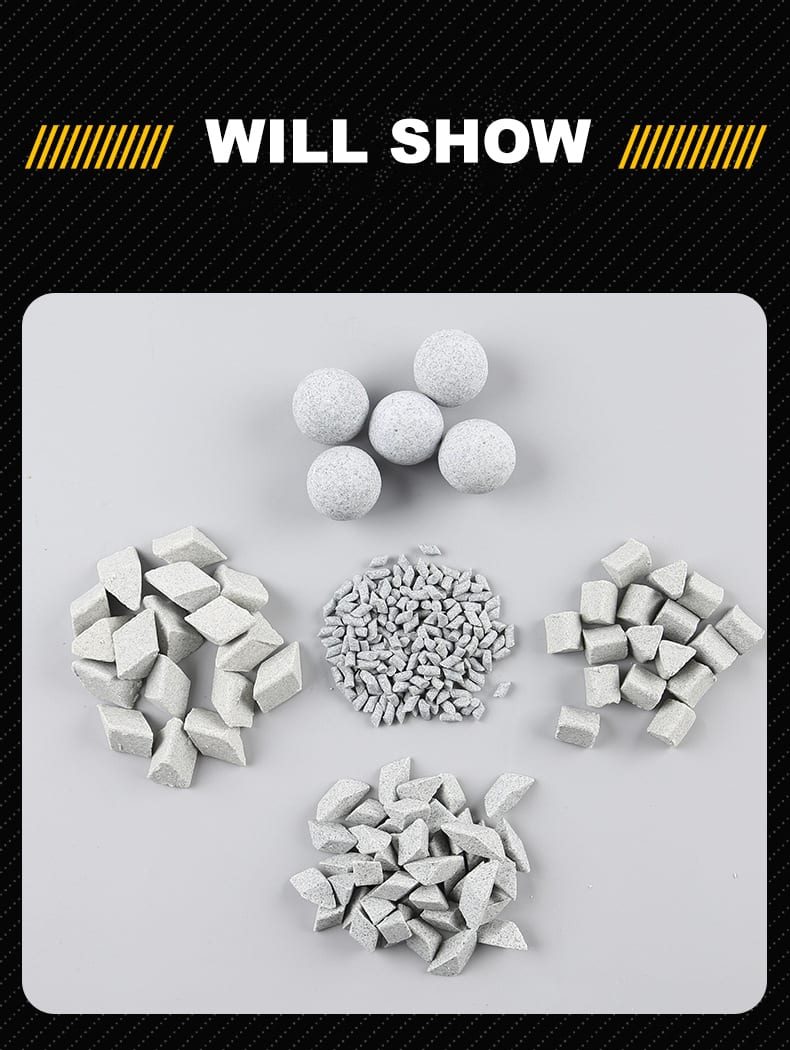
Los medios cerámicos afilados de óxido de aluminio y carburo de silicio cortan rápidamente rebabas de mecanizado tenaces, salpicaduras de soldadura y crestas gruesas de CNC. Elija triángulos cerámicos de corte rápido o cilindros de corte angular para acero pesado y hierro fundido, o cambie a formulaciones cerámicas de `alta frecuencia` y alta densidad al nivelar piezas inoxidables de precisión con mínimo redondeo de aristas. El cribado y reposición de medios periódico elimina las cuñas subdimensionadas antes de que se alojen en ranuras o frenen la circulación.
Etapa 2: alisado previo al recubrimiento con `medios plásticos` de resina (`N4`–`N6`)
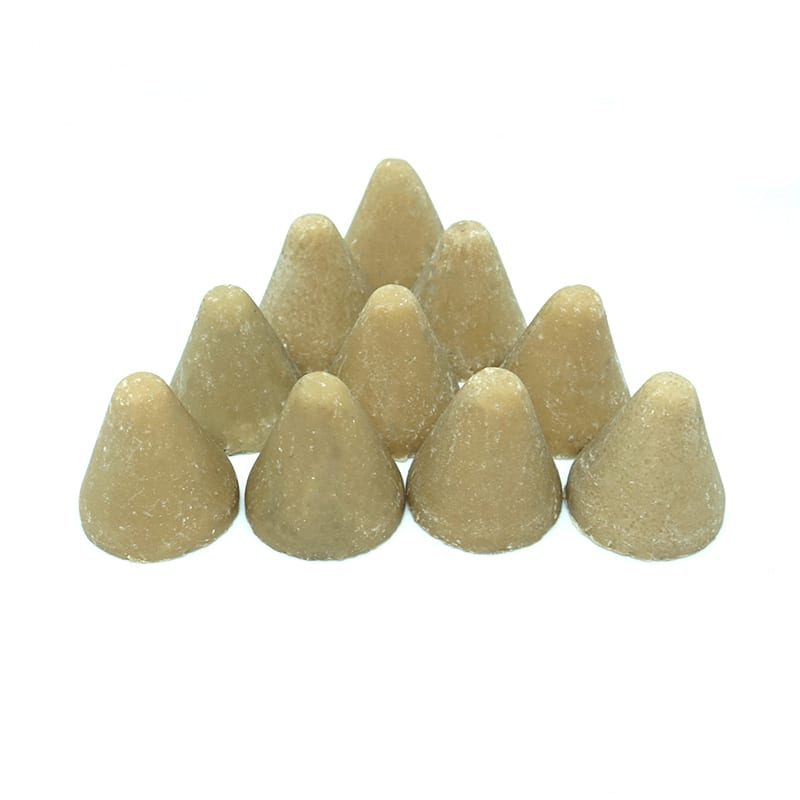
Una vez eliminadas las rebabas y marcas gruesas de herramienta, transferir las piezas a conos o pirámides de `medios plásticos` aglomerados con resina borra suavemente las marcas residuales de rayado cerámico. Como los medios plásticos pesan aproximadamente la mitad que las piedras cerámicas densas, amortiguan el aluminio `6061`, el latón, el cobre y las piezas fundidas de `zamak` frente a marcas por impacto mientras reducen `Ra` limpiamente hasta la preparación previa al recubrimiento `N4`–`N6`. Verifique el dimensionamiento de medios anti-alojamiento en cada diámetro de orificio antes de cargar lotes de producción.
Etapa 3: bruñido por deformación en frío con bolas inoxidables `304` y orgánicos secos (`N1`–`N3`)
Alcanzar acabados de clase espejo `N1`–`N3` requiere bruñido no abrasivo en lugar de más corte abrasivo. Las bolas densas de acero inoxidable `304` combinadas con película jabonosa de `JTJ60` o `JTJ20` se deslizan sobre las mesetas metálicas preniveladas, forjando en frío los picos microscópicos hasta lograr reflectividad de alto brillo sin eliminar material dimensional. Para latón delicado, herrajes chapados o piezas sensibles al agua, los lechos secos de `mazorca de maíz` y `cáscara de nuez` (`8#-80#`) pulen las superficies limpiamente tras el secado calentado.
Control de química de compuestos, agua y dinámica de máquina para un `Ra` estable
Incluso el mejor medio abrasivo falla en alcanzar los objetivos `Ra` del plano si el agua sucia de planta, bombas dosificadoras con falta de caudal o cubas espumosas amortiguan la acción de corte. La lubricación química y la amplitud de la máquina rigen la constancia con que los medios cizallan los picos en series multiturno. Fijar estas variables mantiene la varianza `Ra` de lote a lote sumamente ajustada.
Ajuste de `LC10`, `MC8`, `HM3`, `JTJ50` y `JTJ60` a cada nivel `Ra`
Seleccionar el compuesto adecuado garantiza una exposición abrasiva activa y una metalurgia superficial limpia en cada nivel de la tabla. Utilice `LC10` para desbarbado general de acero, `MC8` para purga rápida de óxido y cascarilla de tratamiento térmico, `HM3` para protección brillante no ferrosa de cobre/latón/aluminio, y `JTJ50` o `JTJ60` para alisado fino y bruñido espejo con bolas. Automatizar los caudales de alimentación mediante dosificación peristáltica de compuestos elimina las oscilaciones del vertido manual con cubo entre turnos.
Control de agua de flujo continuo y prevención de espuma
El agua dura de planta reacciona con los limpiadores alcalinos recubriendo los `medios cerámicos` de espuma jabonosa gomosa, lo que provoca el vidriado de los medios cerámicos que congela la reducción de `Ra` a mitad de ciclo. Mantenga un enjuague de flujo continuo estable junto con agua de suministro ablandada según nuestra lista de verificación de dureza del agua en el acabado en masa para que los finos metálicos abrasivos se evacúen continuamente por el desagüe. Un drenaje equilibrado también evita que capas gruesas de espuma amortigüen el cizallamiento dentro de cubas rápidas de `máquina de acabado vibratorio`.
Selección de cubas `ZL`/`ZXL` frente a barriles centrífugos `LLB50`/`LLF120`
Las cubas redondas estándar `ZL` y las cubas de pared recta `ZXL` destacan en el alisado continuo y suave `N6`–`N8` y en grandes estructuras soldadas o fundidas donde la separación entre piezas es crítica. Para componentes compactos de acero endurecido, carburo o titanio que requieren una nivelación ultrarrápida hasta `N4`–`N5`, las máquinas de acabadora centrífuga de barriles `LLB50` y `LLF120` ofrecen un cizallamiento de alta fuerza G que reduce drásticamente los tiempos de ciclo.
Prevención de fallos comunes de `Ra` en aleaciones metálicas y manipulación posterior al pulido
La metalurgia del material y la manipulación posterior al pulido determinan si las lecturas `Ra` recién logradas sobreviven intactas hasta el ensamblaje final del cliente. Una receta validada en acero inoxidable `304` puede embarrar zinc `zamak` o corroer acero al carbono en cuestión de horas si fallan la química o los protocolos de secado. Adaptar los flujos de trabajo por aleación protege la integridad superficial de principio a fin.
Limpieza ultrasónica previa y secado centrífugo posterior al pulido
Los refrigerantes de mecanizado, aceites de embutición y pastas de pulido aíslan las rebabas de la humectación con `LC10` y contaminan los `medios cerámicos` porosos en cuestión de minutos. Prelavar las piezas aceitosas en un limpiador ultrasónico elimina las películas de aceite ocultas en agujeros ciegos antes de que las piezas entren en las cubas de la Etapa 1. Tras el enjuague final, transfiera los lotes de inmediato a un secador centrífugo calentado `35A` o `70A` —junto con protección inhibidora según nuestra guía de inhibición de óxido tras el pulido húmedo en acero— para que las manchas de agua o el óxido instantáneo nunca disparen el `Ra` acabado.
Prevención de arrastre de grano residual y colisión entre piezas
Arrastrar incluso una sola esquirla cerámica fracturada de la Etapa 1 a una cuba de bolas `304` de la Etapa 2 arruina lotes de `Ra` espejo con arañazos aleatorios profundos. Imponga cubetas dedicadas codificadas por colores para la Etapa 1 frente a la Etapa 2, inspeccione los revestimientos de la cuba según nuestra guía de sustitución de revestimientos de poliuretano y mantenga una carga estricta de relación volumen de medios a piezas para que las piezas pesadas nunca choquen entre sí en la masa.
Calibración de trazos de rugosímetro y paneles patrón visuales en línea
Dado que los rugosímetros portátiles de palpador miden pistas de evaluación diminutas, los operarios deben muestrear múltiples orientaciones en planos mecanizados y hombros curvos, nunca solo un punto pulido destacado. Monte tarjetas de configuración plastificadas junto a cada unidad `ZL`, `ZXL`, `LLB50` y `LLF120` indicando el grado de medio, el dial de compuesto, el caudal de agua, el temporizador de ciclo y los límites de liberación `Ra` junto con probetas patrón visuales selladas.
Selección de objetivos `Ra` por aplicación: sellado, recubrimiento, anodizado y desgaste
No todos los planos de ingeniería exigen reflectividad espejo `N2`; sobreacabar superficies funcionales desperdicia capacidad de máquina e incluso puede perjudicar la adherencia del recubrimiento o la retención de lubricación. Ajustar cada nivel de la tabla `Ra` a su operación de fabricación posterior optimiza tanto el coste como la fiabilidad del componente.
Perfiles de anclaje previos a pintura y recubrimiento en polvo (`N7`–`N8`)
Los recubrimientos en polvo y las pinturas húmedas industriales se adhieren mejor sobre texturas de anclaje mate limpias y uniformes que sobre caras espejo lisas. Apuntar a `N7`–`N8` con `medios cerámicos` de corte medio y `LC10` elimina la cascarilla láser suelta y las rebabas afiladas dejando un diente microscópico uniforme para una adherencia duradera del recubrimiento.
Preparación previa al anodizado y galvanoplastia decorativa (`N4`–`N5`)
El anodizado brillante en aluminio `6061` y el cromado decorativo en zinc `zamak` o latón magnifican cada línea residual de vibración CNC o picadura cerámica. Avanzar suavemente mediante `medios plásticos` de resina con `HM3` y `JTJ50` elimina limpiamente los arcos direccionales de herramienta para que las capas chapadas y anodizadas luzcan uniformes bajo iluminación de exposición.
Superficies de sellado dinámico con junta tórica y sellado hidráulico (`N3`–`N5`)
Las correderas de válvulas hidráulicas y las pistas de sellado alternativo requieren un control estricto de `Ra` combinado con baja altura de pico `Rz` para que las crestas afiladas nunca desgarren los sellos elastoméricos en la carrera inicial. Los `medios plásticos` finos seguidos de un bruñido ligero con bolas de acero inoxidable `304` redondean los micropicos hasta convertirlos en mesetas suaves de baja fricción.
Acero inoxidable estético y herrajes médicos (`N1`–`N3`)
La cubertería de consumo, los herrajes arquitectónicos y las fijaciones quirúrgicas exigen un brillo especular limpio que resista la retención bacteriana y las manchas de huellas dactilares. La nivelación cerámica de `alta frecuencia` multietapa, el refinado con `medios plásticos` finos y el bruñido con bolas `304` con `JTJ20` o `JTJ60` ofrecen un brillo espejo uniforme en contornos complejos.
Resolución de discrepancias específicas de la tabla `Ra` en operaciones multiturno
Incluso las células `Ra` cuidadosamente diseñadas sufren derivas ocasionales cuando cambia la química del agua, los medios se desgastan por debajo del tamaño o los avances de mecanizado entrantes varían entre lotes. Una resolución de problemas estructurada aísla si una lectura fuera de especificación refleja rugosidad superficial real o un artefacto metrológico o de proceso.
Diagnóstico de por qué `Ra` cae rápido al principio y luego se estanca por completo
Una mejora rápida inicial de `Ra` seguida de una meseta dura casi siempre indica piedras de `medios cerámicos` vidriadas o una profundidad de valle entrante poco cortada que los medios finos no pueden alcanzar. Inspeccione las superficies de los medios en busca de embarrado metálico y ejecute una purga con `MC8` o verifique de inmediato los pasos de vidriado de los medios cerámicos.
Eliminación de líneas direccionales de herramienta que permanecen tras el tiempo de ciclo completo
Cuando las piezas acabadas muestran un `Ra` bajo en zonas planas pero conservan arcos de fresado paralelos visibles bajo luz rasante de inspección, el corte de la Etapa 1 se detuvo antes de nivelar por completo los surcos de herramienta. Prolongar el tiempo cerámico de corte rápido de la Etapa 1 o el tiempo centrífugo de alta energía `LLB50` borra las crestas profundas antes de que el bruñido de la Etapa 2 selle las mesetas.
Detener el redondeo de aristas en engranajes de precisión y hombros de referencia
Usar `medios cerámicos` sobredimensionados o ciclos demasiado largos para forzar piezas en bruto rugosas hasta `N4` puede erosionar asientos de rodamiento afilados y crestas de rosca. Dividir el desbaste pesado en un breve desbarbado con `medios cerámicos` seguido de un alisado amortiguado con `medios plásticos` conserva aristas nítidas y alcanza limpiamente los objetivos `Ra`.
Auditoría de espuma jabonosa por agua dura y efectos de amortiguación por espuma
El exceso de espuma dentro de las cubas `ZL` y `ZXL` hace flotar piezas y medios separándolos, reduciendo drásticamente el cizallamiento mecánico y dejando residuos minerales turbios en las superficies acabadas. Comprobar la dureza del agua en el acabado en masa y reducir la `dosificación peristáltica de compuestos` restablece un contacto nítido de los medios y un brillo visual luminoso.
Integración de controles de calidad `Ra` en la inspección de entrada, en proceso y final
Tratar `Ra` como un punto de control de proceso de tres fases —en lugar de una única comprobación pasa/falla en expedición— mantiene el desecho cerca de cero en líneas OEM de alto volumen. Puntos de inspección claros conectan directamente el mecanizado previo con el rendimiento de la cuba de acabado.
Auditoría de líneas base entrantes de CNC, estampado y fundición
Verifique por muestreo el `Ra` de la pieza en bruto y la altura de rebaba siempre que llegue un nuevo lote de mecanizado desde células anteriores. Detectar a tiempo fresas desafiladas o avances gruesos de torno permite a los responsables de acabado seleccionar el grado de medio correcto de la Etapa 1 antes de que ciclos insuficientes generen lotes de retrabajo.
Verificación de la nivelación de la Etapa 1 antes de pasar al bruñido de la Etapa 2
Nunca pase piezas a bolas de acero inoxidable `304` o cubas finas con `JTJ50`/`JTJ60` hasta que la ampliación visual y comprobaciones puntuales de `Rz` confirmen que las marcas brutas de mecanizado han desaparecido por completo. Controlar la salida de la Etapa 1 evita desperdiciar tiempo de ciclo de la Etapa 2 en valles sin nivelar.
Protección de la higiene de los medios con cribado semanal y cubetas codificadas por color
Imponga cubetas de transferencia estrictamente codificadas por colores entre el corte de la Etapa 1 y el bruñido de la Etapa 2, inspeccione las mallas de descarga semanalmente según nuestra guía de cribado y reposición de medios y audite las costillas de la cuba para que el grano residual nunca raye lotes destinados a espejo.
Documentación de dosificación peristáltica y registros de rugosímetro para auditorías de clientes
Mantener registros sencillos de turno que vinculen tasas de `dosificación peristáltica de compuestos`, reposiciones de medios, temperaturas de secador `35A`/`70A` y trazos de rugosímetro de primera pieza proporciona trazabilidad completa para auditorías de calidad OEM aeroespaciales, automotrices y médicas.
Protección de la consistencia `Ra` con limpieza ultrasónica previa y control de pulido en seco
Los refrigerantes aceitosos de CNC y lubricantes de embutición aíslan los picos metálicos de la humectación con `LC10` y `HM3`, estancando la nivelación `Ra` durante los minutos iniciales críticos de cada lote. Prelavar las piezas en un limpiador ultrasónico calentado garantiza contacto inmediato con metal desnudo. Asimismo, siempre que un pulido en seco con `mazorca de maíz` o `cáscara de nuez` (`8#-80#`) siga al acabado húmedo, asegúrese de que las piezas salgan de los secadores `35A`/`70A` completamente secas para que la humedad nunca convierta los medios orgánicos en lodo apelmazado.
Auditoría de revestimientos de poliuretano y relaciones volumen de medios a piezas
Las costillas desgastadas del revestimiento de poliuretano de la cuba atrapan esquirlas cerámicas fracturadas de la Etapa 1 que luego rayan lotes espejo de la Etapa 2 y disparan la dispersión de `Ra` y `Rz` de forma impredecible. Inspeccione los revestimientos semanalmente mediante nuestra guía de sustitución de revestimientos de poliuretano y mantenga niveles generosos de llenado de relación volumen de medios a piezas para que piezas pesadas de acero o aluminio nunca choquen a mitad del ciclo. Registrar fechas de reposición de medios, intervalos de sustitución de mallas y calibraciones de bombas dosificadoras junto a cada máquina evita que una deriva mecánica sutil erosione la repetibilidad de `Ra` en series OEM multiturno de alto volumen.
Estandarización de tarjetas de configuración del operario entre turnos y muestras patrón visuales
Monte tarjetas de configuración resistentes a la intemperie junto a cada unidad `ZL`, `ZXL`, `LLB50` y `LLF120` indicando aleación de pieza entrante, nivel objetivo `Ra`, formas de medios de la Etapa 1 y Etapa 2, ajustes del dial de `dosificación peristáltica de compuestos`, caudales de agua y temporizadores de ciclo junto con probetas patrón visuales selladas. Una documentación clara en línea elimina las conjeturas de receta entre turnos de día y de noche y mantiene cada cesta de producción cómodamente dentro de las tolerancias del plano.
| Problema en la tabla `Ra` | Causa raíz probable | Corrección inmediata en línea | Estándar preventivo a largo plazo |
|---|---|---|---|
| `Ra` se estanca pronto por encima del objetivo | Medios cerámicos vidriados o aceite residual | Desengrasar piezas; purga de medios con `MC8` | `Limpiador ultrasónico` previo + enjuague de flujo continuo |
| Aprueba `Ra` pero luce turbio/rayado | Nivelación incompleta de valles CNC en la Etapa 1 | Ampliar corte cerámico/plástico de la Etapa 1 | Condicionar la finalización de la Etapa 1 a la eliminación de marcas brutas |
| El `Ra` del aluminio blando empeora en la cuba | Piedras cerámicas pesadas que marcan la aleación | Cambiar a `medios plásticos` de resina + `HM3` | Ajustar la densidad del medio a la tabla de dureza de la aleación |
| Valores atípicos aleatorios de `Ra` entre cestas | Baja relación medios/piezas o arrastre de grano | Aumentar volumen de medios; limpiar cuba de la Etapa 2 | Cubetas codificadas por color + inspección semanal de mallas |
| El `Ra` del acero sube durante la espera en caja | Oxidación instantánea por secado lento al aire | Relavar en `LC10`; inhibidor + secado `35A`/`70A` | Secado centrífugo calentado obligatorio tras el enjuague |
Capacidades de fábrica y suministro verificado de acabado en masa
Cada nivel de conversión `Ra` y secuencia de proceso anterior está respaldado por equipos de grado industrial, medios de ingeniería y control de calidad certificado de SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Nuestro equipo de ingeniería ayuda a los fabricantes a traducir las cotas `Ra` de los planos en células de planta llave en mano y repetibles basadas en `200,000+` ensayos de acabado documentados.
Integración llave en mano de equipos, medios y compuestos
En nuestras `21 plataformas de máquinas` —que abarcan cubas vibratorias `ZL` y `ZXL`, barriles centrífugos `LLB50`/`LLF120`, líneas de `bombo rotativo`, secadores centrífugos `35A`/`70A` y tanques de `limpiador ultrasónico`— suministramos `medios cerámicos`, `medios plásticos`, bolas de acero inoxidable `304`, medios orgánicos de `mazorca de maíz`/`cáscara de nuez` (`8#-80#`) y compuestos `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60` emparejados desde una única fuente integrada. La compatibilidad de fuente única elimina la formación de espuma química, el desgaste prematuro de los medios y el brillo superficial inconsistente en operaciones OEM multiturno.
Fabricación certificada y ensayos gratuitos con piezas
SurfacePolish mantiene la certificación de calidad `ISO 00726Q01571R001` junto con la conformidad de maquinaria `CE M.2023.206.C88121` y `CE M.2023.206.C88120`, respaldada por `24 derechos de propiedad intelectual chinos concedidos`. Envíe sus muestras en bruto mecanizadas, estampadas o fundidas con su especificación `Ra` del plano a nuestro laboratorio para realizar ensayos gratuitos de acabado multietapa, informes verificados de rugosímetro y parámetros de producción listos para ejecutar.
 +86-592-2381506


 Compatible con red IPv6
