


Pulido en masa con acabado espejo: nivelación multietapa, bruñido y pulido en seco para metales especulares
Lograr un acabado espejo sin distorsiones mediante pulido en masa requiere una progresión multietapa disciplinada, nunca un único compuesto mágico ni un ciclo nocturno en tambor. La verdadera reflectividad especular (`N1`–`N3`) solo aparece cuando las marcas gruesas de mecanizado y las picaduras de forja se nivelan primero hasta quedar planas, seguidas de un bruñido por deformación en frío libre de grano abrasivo o un pulido orgánico en seco. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) se apoya en `200,000+` ensayos verificados de acabado para ayudar a los fabricantes a sustituir los costosos discos de pulido manual por células espejo vibratorias y centrífugas repetibles.

Por qué el pulido espejo en masa falla sin nivelación multietapa
El error más común en los talleres de pulido industrial es volcar piezas recién mecanizadas por CNC o estampadas directamente en bolas de acero inoxidable `304` o `mazorca de maíz` seca esperando obtener un espejo brillante. Los medios de bruñido no cortan el metal; laminan en frío los picos microscópicos existentes sobre los valles adyacentes. Si permanecen crestas profundas de fresa o cascarilla térmica en la superficie, el bruñido simplemente vuelve brillantes las colinas rugosas dejando atrás microvalles oscuros y turbios.
Separación de la eliminación abrasiva de picos del bruñido no abrasivo
Toda línea espejo fiable divide el trabajo limpiamente en dos fases mecánicas distintas: nivelación abrasiva en la Etapa 1 y bruñido no abrasivo en la Etapa 2. La Etapa 1 utiliza medios cerámicos afilados o medios plásticos progresivos para borrar las líneas direccionales de herramienta hasta lograr una línea base satinada fina y uniforme. Solo después de que la inspección confirme que no queda ninguna marca bruta de mecanizado pasan las piezas al bruñido de la Etapa 2.
Inspección de `Rz` y `Rq` antes de entrar en las cubas espejo de la Etapa 2
Los promedios estándar de `Ra` con rugosímetro engañan con frecuencia a los operarios haciéndoles avanzar demasiado pronto lotes poco nivelados, porque las mesetas lisas bajan el promedio mientras persisten valles profundos aislados. Auditar la altura pico-valle `Rz` mediante nuestra lista de verificación de medición de rugosidad superficial y los límites de acabado superficial RMS Rq detecta los surcos ocultos de herramienta antes de que las piezas toquen los costosos lechos de bruñido espejo.
Ajuste del número de etapas a la dureza de la aleación y rugosidad entrante
Las fundiciones blandas de aluminio `6061`, latón y zinc `zamak` suelen pasar limpiamente de `medios plásticos` de resina directamente a `medios plásticos` finos o bruñido con bolas de acero `304`. En cambio, el acero inoxidable duro `304`, el acero al carbono forjado y el instrumental quirúrgico de titanio requieren habitualmente nivelación con cerámica de corte rápido o piedras de `alta frecuencia`, refinado intermedio con `medios plásticos` y bruñido final con bolas de acero inoxidable `304` con `JTJ60` o `JTJ20`.
| Aleación objetivo | Superficie entrante | Medios de nivelación Etapa 1 | Refinado Etapa 2 | Bruñido espejo / Pulido seco Etapa 3 | Control crítico de calidad |
|---|---|---|---|---|---|
| Acero inoxidable `304` / `316` | Mate mecanizado o estampado | Cerámica de `alta frecuencia` + `LC10` | `Medios plásticos` finos + `JTJ25` | Bolas de acero `304` + `JTJ20` / `JTJ60` | Cero grano de corte residual de la Etapa 1 |
| Acero al carbono / aleado | Forjado o torneado CNC | Cerámica de corte rápido + `MC8`/`LC10` | `Medios plásticos` de resina + `JTJ50` | Bolas de acero `304` + `JTJ60` + inhibidor | Secado inmediato `35A`/`70A` tras enjuague |
| Latón, bronce y cobre | Fundido o torneado CNC | `Medios plásticos` de resina + `HM3` | `Medios plásticos` finos + `JTJ50` | Bolas `304` + `JTJ60` o `mazorca de maíz` (`8#-80#`) | Enjuague de pH neutro que evita el deslustre |
| Aluminio `6061` / `7075` | Extruido o fresado CNC | `Medios plásticos` de resina + `HM3` | `Medios plásticos` extrafinos + `JTJ50` | Bola ligera `304` o `mazorca de maíz` seca | Medios blandos evitan hoyuelos de piel de naranja |
| Herrajes de titanio | CNC de precisión / `DMLS` | Cerámica de `alta frecuencia` + `LC10` | `Medios plásticos` finos + `JTJ25` | Bolas de acero `304` + `JTJ60` | Compartimentado / alto llenado de medios |
Medios Etapa 1 y Etapa 2: cerámica, plástico y bolas de acero `304`
Seleccionar la progresión exacta de medios protege la geometría frágil de las aristas mientras comprime los tiempos de ciclo en producción multiturno. Cada paso deja una textura isotrópica más fina y uniforme para que la deformación en frío final se deslice suavemente sobre cada contorno.
Nivelación de la Etapa 1 con `medios cerámicos` y `medios plásticos` de resina
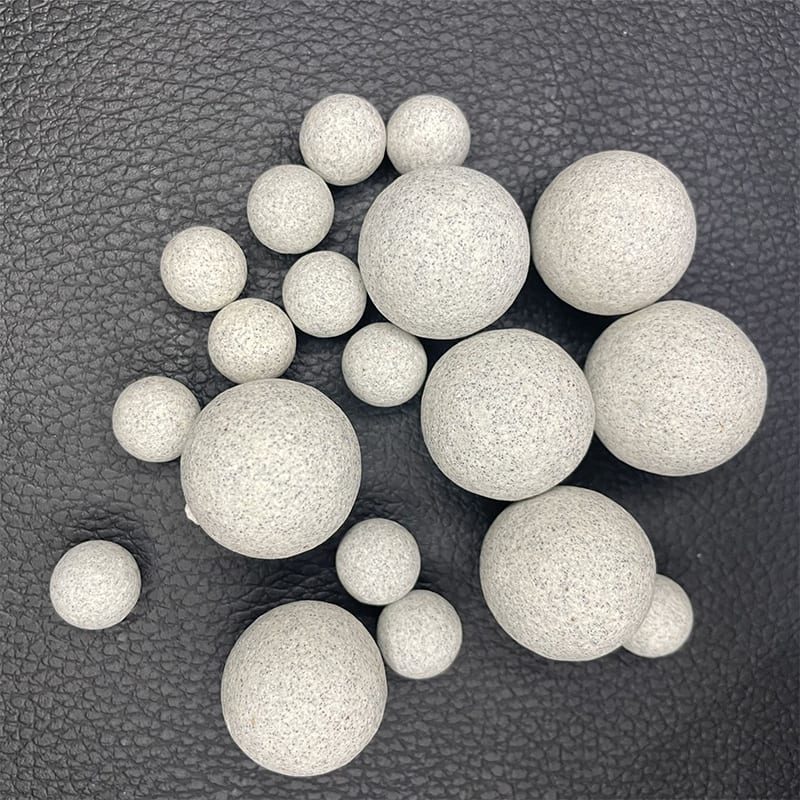
Utilice `medios cerámicos` de corte rápido o corte medio en piezas en bruto de acero duro y titanio para rebajar con rapidez rebabas afiladas y crestas gruesas de fresado, y luego pase a conos o pirámides finas de `medios plásticos` de resina para borrar limpiamente las líneas de rayado cerámico. En fundiciones blandas de aluminio, latón y `zamak`, empiece directamente en `medios plásticos` de resina para que la elevada densidad cerámica nunca martillee caras estéticas planas. Verifique siempre el dimensionamiento de medios anti-alojamiento en orificios transversales y roscas antes de cargar lotes de producción.
Trabajo en frío de la Etapa 2 con bolas de acero inoxidable `304`
Las bolas de acero inoxidable `304` no abrasivas —a menudo mezcladas en esferas, agujas y formas satélite para alcanzar acuerdos rebajados— ofrecen un auténtico brillo espejo forjado en frío sin eliminar material dimensional. La alta densidad de las bolas presiona suavemente los picos satinados microscópicos hasta convertirlos en planos especulares brillantes cuando se lubrican con un colchón jabonoso limpio de `JTJ60` o `JTJ20`. Mantenga impecables las cargas de bolas mediante ciclos periódicos de lavado con `LC10` para que el tizne metálico oxidado nunca agrise el brillo espejo.
Pulido en seco con `mazorca de maíz` y `cáscara de nuez` (`8#-80#`) para piezas sensibles a la humedad
Para joyería delicada, racores de latón chapados o carcasas no ferrosas de pared delgada propensas a manchas de agua, los lechos secos de `mazorca de maíz` y `cáscara de nuez` (`8#-80#`) dentro de cubas calentadas aportan un cálido brillo óptico tras la nivelación húmeda y el secado centrífugo `35A`/`70A`. Nunca cargue piezas húmedas ni `LC10` líquido en medios orgánicos: la humedad convierte al instante los lechos secos de mazorca de maíz en lodo apelmazado.
Selección de máquina, química de compuestos y calidad del agua para brillo espejo
El pulido espejo no perdona el agua sucia, la sobredosificación espumosa de compuestos ni los revestimientos desgastados de poliuretano de la cuba. Incluso una ligera turbidez deja un velo lechoso sobre planos de acero inoxidable y latón que luce apagado bajo las luces de inspección de exposición. Un control químico y mecánico estricto mantiene el brillo impecable lote tras lote.

Cubas `ZL`/`ZXL` frente a barriles centrífugos `LLB50`/`LLF120`
Las cubas estándar de máquina de acabado vibratorio `ZL` y `ZXL` proporcionan una acción rodante suave ideal para grandes soportes estéticos, cubertería y series continuas de bruñido con bolas de acero con fácil separación por criba. Cuando los componentes duros de acero inoxidable o titanio necesitan un alisado multietapa rápido antes del bruñido con bolas, las máquinas de acabadora centrífuga de barriles `LLB50` y `LLF120` reducen drásticamente las horas de nivelación de la Etapa 1 y Etapa 2. Los anillos frágiles de precisión también se benefician de la rotación amortiguada de un bombo rotativo para eliminar el machacado de aristas de alta energía.
Dosificación limpia de `LC10`, `HM3`, `JTJ20`, `JTJ25`, `JTJ50` y `JTJ60`
Ajuste estrictamente la química del compuesto a la etapa y aleación: `LC10` para corte ferroso de la Etapa 1, `HM3` para limpieza brillante no ferrosa, `JTJ25` para alisado grueso inoxidable, `JTJ50` para abrillantado fino previo al espejo y `JTJ20` o `JTJ60` para bruñido ultralimpio con bolas. Usar dosificación peristáltica de compuestos automatizada mantiene constante el espesor de la película lubricante, evitando tanto el gripado metal con metal por subdosificación como el aspecto apagado amortiguado por exceso de espuma.
Agua ablandada de flujo continuo y desengrase ultrasónico previo
Los minerales del agua dura de planta reaccionan con los jabones de bruñido depositando películas blancas turbias sobre las superficies espejo. Combine agua de suministro ablandada según nuestra lista de verificación de dureza del agua en el acabado en masa con un enjuague de flujo continuo estable para que los finos abrasivos se evacúen continuamente. Igualmente vital es prelavar las piezas CNC aceitosas en un limpiador ultrasónico para que el refrigerante residual nunca contamine los lechos porosos cerámicos o de bolas de acero.
Prevención de arañazos espejo, velo turbio y corrosión posterior al pulido
Un solo grano abrasivo suelto o cinco minutos de espera húmeda en cesta pueden destruir horas de cuidadoso trabajo espejo multietapa. Una segregación disciplinada entre las zonas de corte y bruñido, combinada con un secado calentado rápido, preserva una claridad especular impecable hasta el embalaje final.

Aislamiento de tolerancia cero entre el grano de corte de la Etapa 1 y las cubas de bolas de la Etapa 2
Una sola esquirla cerámica fracturada de la Etapa 1 arrastrada dentro de una cuba de bolas inoxidables `304` raya decenas de piezas casi espejo en segundos, arruinando `Rq` y la claridad óptica en todo el lote. Dedique cubetas de transferencia estrictamente codificadas por colores a cada etapa, inspeccione las mallas de descarga según nuestro programa de cribado y reposición de medios y audite periódicamente los revestimientos de cuba con nuestra guía de sustitución de revestimientos de poliuretano.
Mantenimiento de relaciones medios-piezas para eliminar mellas por colisión
Los planos pulidos a espejo exponen de inmediato cada diminuta mella en media luna por impacto entre piezas. Imponga niveles generosos de llenado de relación volumen de medios a piezas dentro de las cámaras `ZL`, `ZXL` y `LLB50` para que las piezas permanezcan amortiguadas dentro de lechos densos de bolas o plástico durante la carga, el pulido activo y la descarga.
Secado centrífugo calentado `35A`/`70A` y almacenamiento sin óxido
Las gotas de agua que se dejan secar lentamente sobre acero inoxidable espejo, latón o acero al carbono graban cercos minerales permanentes y manchas de deslustre en planos de alto brillo. Centrifugue cada cesta enjuagada de inmediato dentro de un secador centrífugo calentado `35A` o `70A` —utilizando un enjuague inhibidor limpio según nuestra guía de inhibición de óxido tras el pulido húmedo en acero al carbono— para que las piezas espejo acabadas salgan completamente secas y sin rayas.
Flujos de trabajo de pulido espejo en masa específicos por aleación en producción
Los distintos metales de ingeniería responden de forma muy diferente a la presión mecánica de bruñido y al pH químico. Una receta espejo optimizada para cubertería dura de acero inoxidable `304` martilleará aluminio blando `6061` o deslustrara racores de latón si se aplica a ciegas. Adaptar cada etapa a la metalurgia de la aleación garantiza una reflectividad profunda y sin distorsiones sin dañar la superficie.
Cubertería, instrumental quirúrgico y herrajes marinos de acero inoxidable `304` y `316`
El acero inoxidable se endurece por deformación bajo impacto pesado, por lo que los acabados espejo limpios dependen de una nivelación exhaustiva con cerámica de `alta frecuencia` en la Etapa 1 seguida de `medios plásticos` finos (`JTJ25`) hasta que no quede ningún arco de fresa. Transfiera limpiamente a bolas de acero inoxidable `304` dosificadas con `JTJ20` o `JTJ60` dentro de una cuba `ZL` para laminar en frío las mesetas satinadas hasta lograr un profundo brillo espejo blanco azulado.
Racores decorativos e instrumentos musicales de latón, bronce y cobre
Las aleaciones de cobre se pulen con rapidez pero se deslustraron o pican si se exponen a limpiadores alcalinos fuertes o agua sucia estancada. Pase las piezas de latón fundidas o CNC por conos de `medios plásticos` de resina con `HM3`, enjuague a fondo con agua ablandada y bruña suavemente con bolas de acero `304` más `JTJ60` o centrifugue en seco limpiamente en secadores `35A`/`70A` seguido de un pulido en seco caliente con `mazorca de maíz` (`8#-80#`).
Carcasas de aluminio `6061`/`7075` y biseles de electrónica de consumo
El aluminio se raya con facilidad y se oscurece en soluciones de pH elevado, exigiendo nivelación acolchada con `medios plásticos` de resina con `HM3` neutro y refinado con `medios plásticos` extrafinos (`JTJ50`). Para biseles estéticos de alto brillo, ejecute un bruñido breve y ligero con bolas `304` o un pulido en seco con `cáscara de nuez` y `mazorca de maíz` (`8#-80#`) solo después de que las piezas estén completamente secas y libres de manchas de agua.
Fijaciones de titanio y herrajes aeroespaciales de alta resistencia
Las aleaciones gomosas de titanio se embarran sobre piedras cerámicas embotadas y se gripan con facilidad contra piezas vecinas en cubas poco llenas. Utilice medios cerámicos afilados de `alta frecuencia` con enjuague constante de flujo continuo `LC10`, refine en `medios plásticos` limpios y bruña en lechos de bolas `304` de alto llenado dentro de unidades `ZL` o `LLB50` para mantener una geometría de rosca nítida junto con hombros estéticos espejo.
Sustitución de discos de pulido manual por células espejo automatizadas
El pulido tradicional con disco de tela depende de mano de obra cualificada escasa, llena los talleres de polvo grasiento de pasta roja y deja un redondeo de aristas inconsistente en geometrías complejas. Convertir el acabado espejo a células vibratorias y centrífugas cerradas reduce el coste laboral mientras mejora la uniformidad de pieza a pieza.
Eliminación del polvo de pasta, riesgos de incendio y cuellos de botella ergonómicos
Los discos manuales de sisal y algodón lanzan pelusa en suspensión y compuesto de pulido ceroso por todas partes, obligando a un costoso lavado posterior con disolvente antes del recubrimiento o ensamblaje en sala limpia. El bruñido húmedo con bolas `304` y las líneas vibratorias cerradas con `JTJ60` mantienen limpios los suelos mientras ofrecen brillo uniforme dentro de acuerdos rebajados a los que los discos de tela no pueden llegar.
Compresión de ciclos de varias horas con unidades centrífugas `LLB50` y `LLF120`
Mientras que las cubas estándar `ZL` ejecutan grandes lotes espejo suavemente durante la noche o a lo largo de turnos completos, las máquinas de acabadora centrífuga de barriles `LLB50` y `LLF120` multiplican la fuerza G abrasiva para comprimir la nivelación de la Etapa 1 y Etapa 2 en ciclos rápidos por lotes para pequeños herrajes de precisión.
Integración de secado `35A`/`70A` y estaciones de prelavado con `limpiador ultrasónico`
Las células espejo automatizadas combinan el desengrase previo con limpiador ultrasónico aguas arriba con el secado centrífugo `35A`/`70A` aguas abajo para que las piezas aceitosas nunca ensucien los lechos de bolas y las piezas húmedas nunca formen manchas de agua durante la descarga.
Control de calidad, paneles patrón y estandarización multiturno
Dado que los defectos espejo —microarañazos, piel de naranja y cercos tenues de agua— resaltan con crudeza bajo luces de inspección angulares, una calidad constante exige una disciplina estricta de proceso entre turnos en lugar de clasificación al final de la línea.
Inspección bajo iluminación angular difusa y muestras patrón selladas
Monte muestras patrón físicas espejo selladas dentro de cabinas de luz difusa junto a cada célula de acabado para que los operarios comprueben de forma constante en todos los turnos la uniformidad satinada de la Etapa 1 y la claridad de brillo de la Etapa 2.
Auditoría conjunta de `Rq`, `Rz` y `Ra` en lotes de calificación espejo
Verifique siempre los lotes espejo con trazos tanto de `Ra` como de acabado superficial RMS Rq sensible a picos o `Rz` durante la aprobación de primera pieza para confirmar que ningún valle CNC oculto ni arañazo por grano residual aceche bajo mesetas brillantes.
Mantenimiento limpio de lechos de bolas inoxidables `304` con lavados periódicos `LC10`
Incluso las cubas de bolas libres de grano abrasivo acumulan gradualmente pasta metálica oxidada microscópica que apaga la claridad espejo. Programe ciclos regulares de lavado limpio de bolas con `LC10` y purgue los desagües hasta quedar limpios para que las bolas `304` se mantengan brillantes y rueden libremente.
Documentación de caudales de bomba peristáltica y registros de dureza del agua
Registre diariamente los ajustes de `dosificación peristáltica de compuestos`, comprobaciones de agua ablandada y temperaturas de secador `35A`/`70A` junto a cada unidad `ZL`, `ZXL`, `LLB50` y `LLF120` para garantizar un brillo espejo idéntico en cada serie de producción.
Gestión de la disciplina de humedad en `mazorca de maíz` y `cáscara de nuez` orgánicas (`8#-80#`)
Al ejecutar un pulido final en seco en latón, cobre o herrajes decorativos chapados, mantenga los lechos de `mazorca de maíz` y `cáscara de nuez` (`8#-80#`) estrictamente separados de las zonas de acabado húmedo. Centrifugue en seco las piezas a fondo en secadores centrífugos `35A`/`70A` primero: incluso una humedad residual mínima apelmaza los medios orgánicos y arruina la uniformidad espejo.
Auditoría de revestimientos de poliuretano y mallas de cribado entre etapas
Las costillas agrietadas del revestimiento de poliuretano de la cuba y las mallas de descarga fatigadas albergan grano de corte residual de la Etapa 1 que luego cae en las cubas de bolas inoxidables `304` de la Etapa 2 y raya decenas de piezas destinadas a espejo. Programe comprobaciones semanales mediante nuestra guía de sustitución de revestimientos de poliuretano para mantener cada cámara de bruñido libre de contaminación.
Formación de operarios en criterios visuales de rechazo por etapa
Incluso el mejor sistema de dosificación automatizado depende de que los operarios distingan transiciones satinadas turbias de la Etapa 1 frente a brillo espejo forjado en frío luminoso de la Etapa 2. Mostrar lado a lado probetas patrón físicas de "Aceptar" y "Retener para renivelar" en cada máquina faculta a cada jefe de turno para detectar una nivelación incompleta antes de que avancen las piezas.
Mantenimiento de segregación estricta entre líneas ferrosas y no ferrosas
Nunca pase acero al carbono, acero inoxidable, latón y aluminio `6061` por las mismas cubas de bruñido de la Etapa 2 sin enjuagar ni por cestas de transferencia compartidas. Las partículas de acero incrustadas provocan manchas antiestéticas de óxido en herrajes inoxidables y picaduras galvánicas en biseles de aluminio, destruyendo la claridad espejo a las pocas horas del secado. Dedicar cargas de medios específicas por aleación, mangueras y cestas codificadas por color mantiene la contaminación cruzada cerca de cero en plantas de acabado de alta mezcla.
Validación de ciclos espejo de primera pieza tras reposición de medios
Añadir `medios cerámicos` frescos, `medios plásticos` de resina o bolas de acero inoxidable `304` nuevas altera ligeramente la agresividad de corte y la densidad de empaquetamiento del lecho hasta que los medios nuevos se asientan limpiamente. Ejecute siempre un breve lavado de rodaje y verifique los trazos `Ra`/`Rq` de primera pieza más la inspección con luz angular cada vez que reponga lechos de medios, para que los lotes de producción mantengan una reflectividad especular uniforme sin picos inesperados de arañazos ni deriva en el redondeo de aristas. Registrar las adiciones de lotes de medios junto con los registros diarios de `dosificación peristáltica de compuestos` ofrece a los ingenieros de proceso visibilidad histórica completa cuando aparecen cambios sutiles de brillo superficial en células de pulido espejo multiturno de alto volumen.
Prevención de recontaminación por manchas de agua durante descarga manual y embalaje
Los operarios con manos desnudas o guantes de taller polvorientos dejan aceites ácidos de huellas dactilares y manchas de pelusa sobre planos acabados a espejo de acero inoxidable, latón y aluminio segundos después de descargar cestas calentadas de secadores `35A` o `70A`. Imponga guantes de nitrilo limpios sin polvo en cada mesa de descarga y recubra las bandejas de tránsito con papel VCI no abrasivo o tisú sin pelusa para que el brillo espejo recién bruñido llegue impecable al ensamblaje.

| Defecto de pulido espejo | Causa principal en planta | Acción correctiva inmediata | Control preventivo de línea |
|---|---|---|---|
| Alto brillo con microporos ("piel de naranja") | Nivelación de la Etapa 1 omitida o corta | Reejecutar corte plástico/cerámico de la Etapa 1 | Condicionar salida de la Etapa 1 mediante comprobación `Rz`/`Rq` |
| Arañazos profundos aleatorios en planos espejo | Grano de corte residual de la Etapa 1 en lecho de bolas | Limpiar cuba y criba; lavado de bolas `LC10` | Cubetas codificadas por color + auditoría semanal de mallas |
| Velo turbio lechoso en inoxidable `304` | Espuma jabonosa por agua dura o exceso de espuma | Reducir dosificación; ejecutar enjuague limpio `JTJ60` | Agua ablandada + `dosificación peristáltica de compuestos` |
| Mellas de impacto en media luna en caras planas | Baja `relación volumen de medios a piezas` | Subir llenado de medios; reducir carga del lote | Publicar peso máximo de piezas por ficha de cuba |
| Cercos de agua o manchas oscuras tras secado | Secado al aire o lecho húmedo de `mazorca de maíz` | Reabrillantar en `JTJ50`; centrifugado en `35A`/`70A` | Secado centrífugo calentado obligatorio |
Capacidades de fábrica y suministro verificado de acabado en masa
Sustituir los discos de pulido manual por pulido en masa espejo automatizado requiere máquinas emparejadas, medios sin contaminación y dosificación química fiable de SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Respaldados por `200,000+` ensayos verificados con clientes, nuestros ingenieros construyen células espejo multietapa repetibles diseñadas para herrajes estéticos, fijaciones médicas y componentes industriales de precisión.
Líneas integradas de equipos, medios y secadores
Desde cubas vibratorias `ZL` y `ZXL` hasta barriles centrífugos `LLB50`/`LLF120`, tambores de `bombo rotativo`, secadores centrífugos `35A`/`70A` y líneas de `limpiador ultrasónico`, SurfacePolish integra `21 plataformas de máquinas` con `medios cerámicos` de precisión, `medios plásticos`, bolas de acero inoxidable `304`, medios orgánicos de `mazorca de maíz`/`cáscara de nuez` (`8#-80#`) y compuestos `LC10`/`MC8`/`HM3`/`JTJ20`/`JTJ25`/`JTJ50`/`JTJ60`. El suministro unificado evita la incompatibilidad de espuma y garantiza un brillo especular constante en turnos OEM de alto volumen.
Certificaciones de calidad, derechos de PI y ensayos gratuitos espejo
SurfacePolish opera bajo gestión de calidad certificada `ISO 00726Q01571R001` junto con conformidad de maquinaria `CE M.2023.206.C88121` y `CE M.2023.206.C88120`, respaldada por `24 derechos de propiedad intelectual chinos concedidos`. Envíe sus piezas en bruto mecanizadas, estampadas o fundidas a nuestro laboratorio para ensayos gratuitos de pulido espejo multietapa, verificación de rugosidad con rugosímetro y hojas de parámetros documentadas listas para el despliegue completo en producción.
 +86-592-2381506


 Compatible con red IPv6
