


`Alisado de Aluminio Extruido`: Difuminado de Líneas de Matriz sin Doblar Perfiles Largos en Canales `ZXL`
Los fabricantes de extrusión y supervisores de anodizado que gestionan el `alisado de aluminio extruido` en molduras arquitectónicas `6061` y `6063`, carriles disipadores LED y camisas de cilindros neumáticos se enfrentan a dos peligros mecánicos inmediatos dentro de cubas circulares estándar: los perfiles largos y esbeltos chocan punta con punta produciendo arcos doblados y bridas melladas, mientras que las piedras cerámicas vitrificadas pesadas martillean el aluminio extruido blando formando cráteres irregulares que destacan de forma evidente tras el anodizado sulfúrico. Trasladar las extrusiones alargadas a canales lineales divididos `ZXL` o `L1300`–`L1800` cargados con conos plásticos sintéticos ligeros aglomerados con resina (`compuesto LC10`), flujo por aspersión blanda de un solo paso, enjuague limpio en el separador y secado en caliente `70A` difumina suavemente las líneas de matriz de extrusión en un acabado satinado isotrópico listo para anodizar.
Por Qué las Extrusiones Largas de Aluminio Fallan Dentro de Cubas Circulares `ZL`
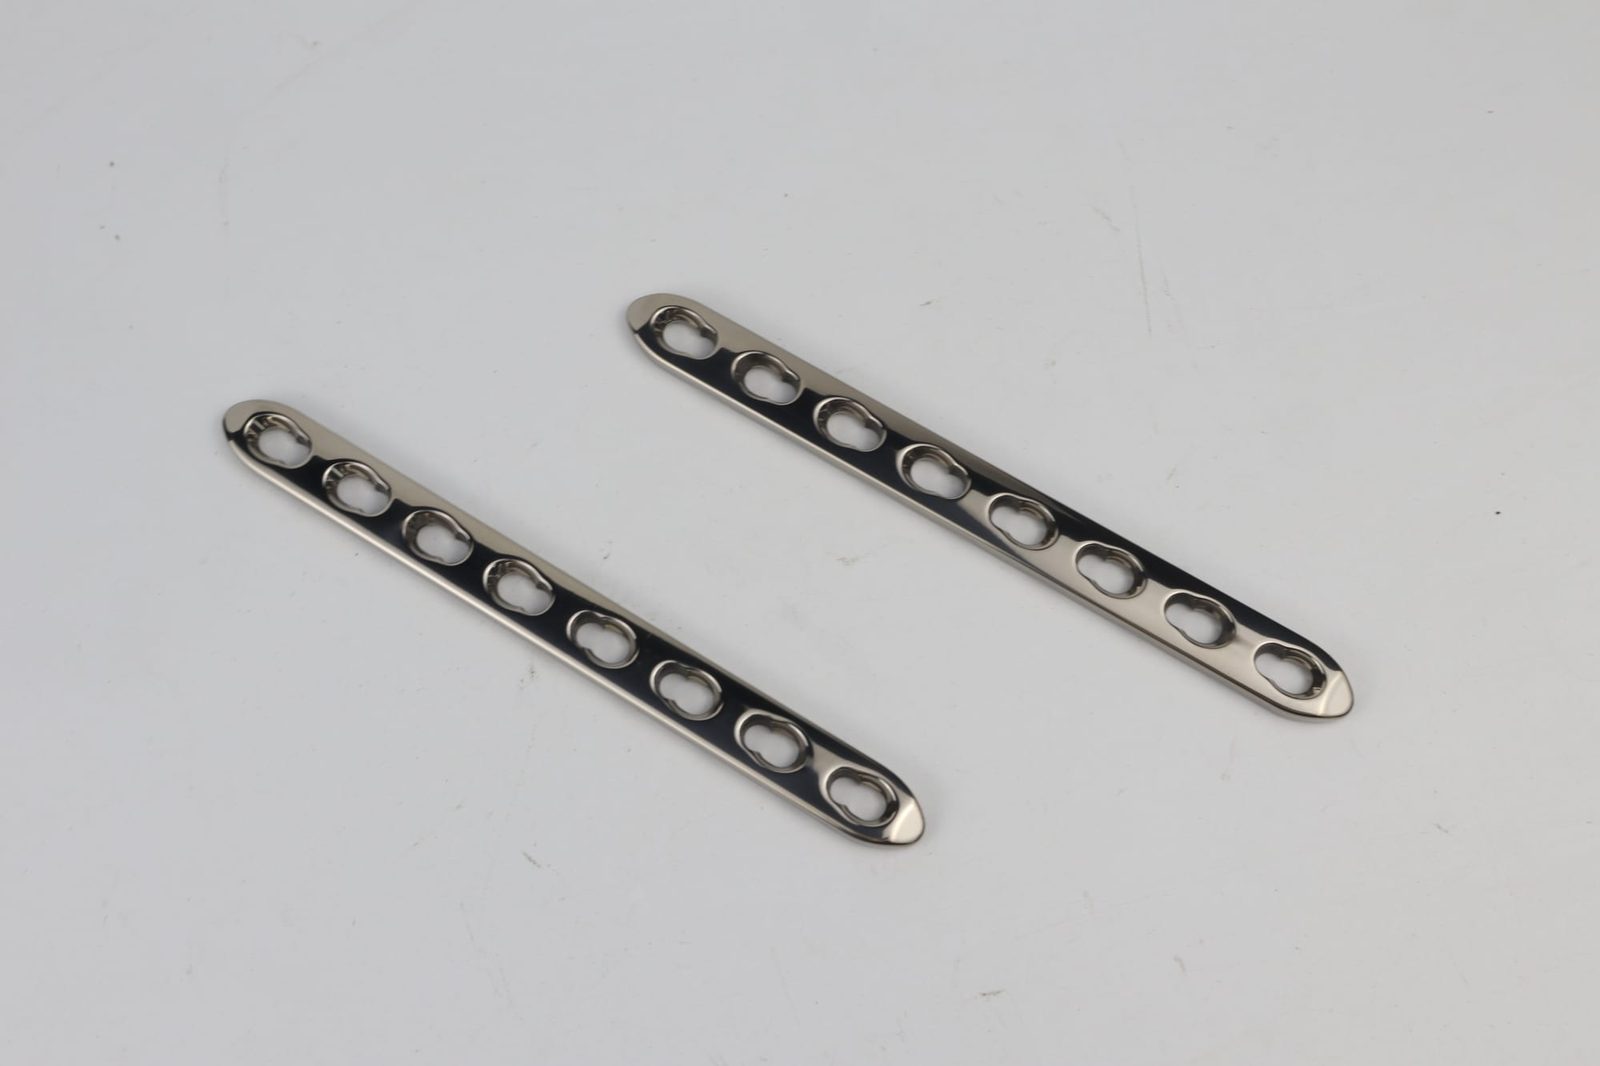
Colisiones Punta con Punta, Enredos y Perfiles Arqueados en Espirales Circulares
Las cubas vibratorias circulares `ZL` destacan en piezas fundidas compactas y estampaciones pequeñas, pero los carriles largos de aluminio extruido (`aletas disipadoras`, `parteluces de ventana`, `barras de tiradores`) hacen puente a través del canal en espiral curvo, chocan punta con punta contra perfiles vecinos y doblan las delgadas aletas de refrigeración contra las rampas de descarga. Los canales lineales divididos `ZXL` y `L1300`–`L1800` mantienen los perfiles largos paralelos dentro de compartimentos acolchados de poliuretano, permitiendo una circulación toroidal suave del medio alrededor de cada carril sin colisión pieza contra pieza.
Eliminación de Líneas de Matriz de Extrusión y Rebabas de Sierra sin Martilleo Cerámico
Las extrusiones de aluminio salen de la prensa de extrusión con finas líneas longitudinales de matriz a lo largo de su longitud más rebabas afiladas de corte transversal de sierra en ambos extremos. Las piedras cerámicas vitrificadas pesadas de `alta frecuencia` martillean el aluminio blando `6061` y `6063` generando cráteres brillantes de piel de naranja que arruinan el anodizado decorativo transparente o negro. Los conos plásticos sintéticos ligeros aglomerados con resina (`compuesto LC10`) cizallan las rebabas de sierra y difuminan limpiamente las líneas longitudinales de matriz en una piel satinada aterciopelada e isotrópica. Consulte nuestra guía de acabado mate en aluminio y la guía de medios de acabado en tambor de plástico sintético.
Preservación de Puntas Afiladas de Aletas Disipadoras y Ranuras Estrechas de Montaje
Los carriles disipadores LED y las extrusiones neumáticas de precisión presentan aletas de refrigeración delgadas y delicadas y canales con ranura en T que se doblan o atrapan piedras encajadas si el tamaño del medio y la elevación del motor están mal ajustados. Seleccione conos plásticos de resina compactos dimensionados con seguridad mediante nuestra guía de dimensionamiento de medios antiatasco y ajuste los ángulos de avance del motor excéntrico para un rodamiento suave y uniforme.
Cuándo Aplica la Etapa Opcional 2 de Bruñido Espejo con `Alta Alúmina` + `HM3`
Cuando las molduras arquitectónicas de aluminio o las barras de techo automotrices exigen aluminio espejo brillante en lugar de mate satinado, transfiera los perfiles nivelados con plástico de la Etapa 1 y enjuagados limpiamente a esferas de porcelana de `alta alúmina` libres de hierro dosificadas con `compuesto HM3` o `JTJ50`—nunca bolas pesadas de acero inoxidable `304`. Consulte nuestra guía de medios de pulido de alta alúmina y la guía de compuestos para pulido de latón.
| Tipo de Extrusión de Aluminio | Riesgo Clave de Acabado | Medio y Química Recomendados | Plataforma de Máquina | Secado y Preparación para Anodizado |
|---|---|---|---|---|
| Moldura Arquitectónica Larga `6063` | Abolladura punta con punta; líneas de matriz visibles | Conos plásticos de resina (`LC10`) | `ZXL` dividida / `L1300`–`L1800` | Enjuague blando/RO + secado `70A` + guantes |
| Carriles Disipadores de Aleta Delgada `6061` | Aletas de refrigeración dobladas; conos atascados | Conos plásticos finos `antiatasco` (`LC10`) | `ZXL` dividida (`ángulo de avance bajo`) | Enjuague blando + soplado de aire + secado `70A` |
| Soportes Cortos de Aluminio Cortados por Sierra | Rebabas de salida de sierra; martilleo circular | Conos plásticos de resina (`LC10`) | Cuba `ZL` o `LLB50` (`sin cerámico`) | Enjuague blando/RO + secado `35A`/`70A` |
| Biseles de Aluminio Brillo Espejo | Neblina de piel de naranja; picaduras negras | Etapa 1 plástico -> Etapa 2 `alta alúmina` | `ZXL` dividida / `ZL` + `HM3` | Enjuague RO + `35A` + `mazorca de maíz` seca |
| Carriles Extruidos Taladrados por CNC | Aceite refrigerante de roscado vitrificando medio | Prelavado -> conos plásticos de resina (`LC10`) | Canal dividido `ZXL` | Enjuague blando/RO + `70A` + guantes limpios |
Configuración de Canal Dividido `ZXL`, `Relación de Medios del Tambor` y Flujo Multiboquilla
Posicionamiento de Colectores de Aspersión Multiboquilla a lo Largo de Canales Lineales `ZXL`
A diferencia de las cubas circulares `ZL` regadas por un único colector compacto de aspersión, los canales lineales largos `ZXL` y `L1300`–`L1800` requieren colectores superiores de aspersión multiboquilla espaciados uniformemente a lo largo de toda la longitud del canal para que la dilución del `compuesto LC10` se mantenga uniforme de pared extrema a pared extrema, evitando el rozamiento en seco en el extremo lejano. Combine los colectores con dosificación peristáltica de compuesto calibrada.
`Flujo Continuo` de un Solo Paso frente a Colectores Cerrados con Tizne de Aluminio
Los conos plásticos de resina desgastan el aluminio `6061`/`6063` en un polvo fino gris de óxido-polímero que convierte el agua recirculada en circuito cerrado en barro negro que mancha en cuestión de horas. Opere los canales `ZXL` en acabado en masa de flujo continuo de un solo paso drenando a través de rejillas inferiores limpias de poliuretano hacia un tanque de sedimentación multideflector.
Mantenimiento de Colchones de `Relación de Medios del Tambor` y Almohadillas Divisorias de Poliuretano
Inspeccione regularmente los divisores compartimentales extraíbles de poliuretano dentro de los canales `ZXL`/`L1300`–`L1800` para que los bordes desgastados del divisor nunca expongan placas de acero desnudo contra perfiles blandos de aluminio. Mantenga colchones generosos de relación de medios del tambor para que cada extrusión permanezca rodeada de conos plásticos rodantes.
Auditoría de Revestimientos de la Cuba, Ranuras de Drenaje y Tamizado Semanal de Plástico
Tamice semanalmente las astillas desgastadas de conos plásticos mediante nuestro POE de tamizado y reposición de medios para que las puntas diminutas nunca se atasquen dentro de las ranuras en T ni bloqueen las rejillas inferiores de drenaje, e inspeccione las paredes del revestimiento mediante nuestra guía de reemplazo de revestimiento de poliuretano de la cuba.
Química Previa al Anodizado, Calidad del Agua e Higiene Libre de Silicona
Eliminación de Cera de Sierra y Refrigerantes CNC con Limpiadores Seguros para Aluminio
Las sierras frías de extrusión utilizan barras de cera o neblinas refrigerantes, y el fresado CNC aguas abajo añade aceites de corte emulsionables. Elimine siempre los aceites aguas arriba utilizando un limpiador inhibido seguro para aluminio siguiendo nuestra guía de desengrase previo al acabado vibratorio—nunca limpiadores agresivos muy cáusticos para acero ni el `compuesto MC8` ácido, que atacan y ennegrecen el aluminio agresivamente.
Prevención del Tizne Galvánico de Cobre Procedente de Celdas de Latón/Cobre
Nunca comparta canales `ZXL`, lechos de conos plásticos ni tanques de sedimentación entre herrajes de latón con cobre y extrusiones de aluminio `6061`/`6063`. Los iones de cobre disueltos depositan de inmediato un tizne oscuro irregular sobre las superficies frescas de aluminio.
Agua Blanda, Control de Espuma y Cero Antiespumantes de Silicona
El agua dura del grifo deja anillos blancos de incrustación de calcio que se transparentan en el anodizado claro, mientras que el exceso de espuma de jabón hace flotar los conos plásticos de resina ligeros y detiene el difuminado de líneas de matriz. Alimente agua blanda, mantenga despejadas las ranuras inferiores de drenaje y prohíba por completo los antiespumantes de silicona antes del anodizado o la pintura en polvo. Consulte nuestra guía sobre la dureza del agua en el acabado en masa y la guía para prevenir espuma en cubas vibratorias.
Secado Centrífugo Inmediato `35A`/`70A`, Cuchillas de Aire y Pulido con `Mazorca de Maíz` Tibia
Enjuague a fondo las extrusiones de aluminio alisadas con agua blanda o RO, centrifugue los soportes cortos en secadores centrífugos calientes `35A`/`70A` (o pase los carriles largos por túneles de soplado con cuchilla de aire caliente) y continúe con un pulido de limpieza en `mazorca de maíz` tibia y seca cuando se requiera cero neblina óptica, sin añadir jamás agua a los lechos orgánicos secos. Consulte nuestra guía de secadores centrífugos y la guía de grados de medio de secado de mazorca de maíz.
Solución de Problemas de Defectos en Aluminio Extruido en Líneas Multiturno
Corrección de Sombras de Líneas Longitudinales de Matriz, Aletas Dobladas y Manchas de Anodizado
Relacione cada defecto del aluminio extruido directamente con su solución: las líneas de matriz sin difuminar indican `LC10` subdosificado, conos plásticos vitrificados o ciclos cortos; las aletas dobladas apuntan a sobrecarga en `ZL` circular en lugar de canales divididos `ZXL`; y las manchas de anodizado se deben directamente a antiespumantes de silicona, huellas dactilares de manos desnudas o manchas de agua dura.
| Defecto de Extrusión | Causa Raíz Probable | Corrección Inmediata | Estándar Preventivo |
|---|---|---|---|
| Líneas de matriz tenues visibles tras anodizado | Ciclo corto o conos plásticos vitrificados | Lavado en vacío con `LC10`; ampliar ciclo plástico | Temporizador de ciclo verificado + flujo limpio `LC10` |
| Aletas de refrigeración dobladas / extremos mellados | Colisión en cuba circular `ZL` | Trasladar perfiles a canal dividido `ZXL` | `ZXL`/`L1300`–`L1800` dividida + acolchado |
| Tizne gris oscuro de aluminio | Colector cerrado sucio o intercambio de iones de cobre | `LC10` de un solo paso; aislar aluminio | Celda dedicada solo para aluminio + tanque de sedimentación |
| Picaduras blancas calcáreas por ataque químico | Ácido `MC8` o prelavado cáustico para acero | Purgar baño; cambiar a limpiador para aluminio | Bloquear `MC8` fuera; lavado inhibido para aluminio |
| Manchas de anodizado / ojos de pez | Antiespumante de silicona o aceites de manos desnudas | Eliminar silicona; enjuague RO + guantes de nitrilo | Cero silicona + POE de descarga con guantes limpios |
Restauración de Conos Plásticos Vitrificados con Lavados Tibios de Limpieza `LC10`
Siempre que la cera de sierra o el refrigerante CNC vitrifiquen los conos plásticos de resina, descargue todos los perfiles y ejecute un lavado de limpieza en vacío con agua blanda tibia y `compuesto LC10` hasta que el efluente de drenaje salga limpio.
Auditoría de la Isotropía Lista para Anodizar Bajo Luz Rasante de Taller
Inspeccione extrusiones alisadas de muestra de cada lote bajo luz difusa rasante antes de colgar en bastidores de anodizado, confirmando una cobertura mate satinada uniforme no direccional y extremos de sierra sin rebabas.
Colocación de Fichas Plastificadas de Ajuste `ZXL` Junto a Cada Canal
Instale hojas de ajuste plastificadas junto a cada máquina `ZXL`/`L1300`–`L1800` y `ZL` indicando el grado de cono de resina, el dial peristáltico de `compuesto LC10`, la presión de agua multiboquilla, el ajuste de contrapeso del motor, el temporizador de ciclo y las normas de embalaje con guantes limpios.
Diseño de Celda de Extrusión de Alta Mezcla y Prácticas de Carga Automatizada
Carga y Descarga Segura de Perfiles Largos sin Rayarlos
Nunca arrastre carriles de aluminio `6063` recién alisados sobre rodillos transportadores de acero ni los vuelque en contenedores sin revestimiento. Revista las mesas de descarga con fieltro limpio o tiras blandas de poliuretano, exija guantes limpios de nitrilo sin polvo en la descarga y coloque limpiamente los perfiles en carros particionados de anodizado o montaje de inmediato.
Combinación de Canales Divididos `ZXL` con Cubas Compactas `ZL` para Soportes Cortados
Los talleres de extrusión de alta mezcla suelen acabar tanto barras estructurales largas como soportes cortos de esquina cortados por sierra del mismo lote de aleación. Procese los perfiles largos dentro de canales divididos `ZXL`/`L1300`–`L1800` mientras dirige los soportes cortos por cubas circulares `ZL` o acabadoras centrífugas de disco `LLB50`, compartiendo limpiamente la misma química `LC10` exclusiva para aluminio y el colector de agua blanda.
Bombeo Semanal de Lodo Gris Pálido de Aluminio en Tanques de Sedimentación
El óxido de aluminio desgastado y el aglutinante de resina se sedimentan formando una capa densa gris pálido dentro de la Cámara Uno de su tanque de sedimentación multideflector. Bombee el lodo sedimentado semanalmente para que el drenaje continuo de un solo paso del canal `ZXL` nunca se acumule formando mantos de espuma.
Validación de la Respuesta al Anodizado Mediante Pruebas de Muestra Gratuitas
Envíe secciones brutas representativas de extrusión cortadas por sierra `6061` o `6063` a `surface-polish.com` antes de realizar un pedido de equipos para que nuestros ingenieros confirmen la velocidad de difuminado de líneas de matriz, cero deformación de aletas y uniformidad superficial para anodizado claro/negro.
Integración de Línea de Anodizado Multiturno y Estandarización de Proceso
Coordinación del Desbarbado de Sierra, Alisado `ZXL` y Bastidores de Anodizado
Los fabricantes de extrusión que producen molduras arquitectónicas y carriles disipadores de alto volumen eliminan los arañazos de manipulación ubicando canales divididos de alisado `ZXL`/`L1300`–`L1800` directamente entre las estaciones de sierra/taladrado CNC y las mesas de bastidores de anodizado. Pasar los perfiles de aluminio prelavados y alisados con conos plásticos (`LC10`) a través de un enjuague limpio por aspersión con agua blanda/RO y secado tibio con cuchilla de aire directamente hacia las barras portadoras de anodizado evita el polvo de taller, las huellas dactilares de manos desnudas y las manchas de agua húmeda entre turnos.
Control de la `Dosificación Peristáltica de Compuesto` en Canales `ZXL` de Varios Metros
Los canales lineales largos `L1300`–`L1800` requieren una distribución química constante desde la pared de entrada hasta la pared de salida. Mida semanalmente el caudal de la bomba de `dosificación peristáltica de compuesto` en una probeta graduada, inspeccione a diario cada abanico de boquilla del colector de aspersión para que ninguna extrusión trabaje en seco a mitad del canal y mantenga los bidones de reserva de `compuesto LC10` almacenados en interiores por encima de temperaturas de congelación.
Protección de Ranuras en T Extruidas Delgadas y Aletas de Refrigeración Durante la Descarga
Incluso un alisado impecable en `ZXL` puede arruinarse en la descarga si los operarios deslizan perfiles `6063` recién acabados sobre mesas de acero desnudo o apilan barras pesadas directamente sobre aletas sin protección. Revista los carros de recogida con fieltro limpio o tiras blandas de poliuretano, exija guantes limpios de nitrilo sin pelusa y coloque separadores de papel tisú o espuma entre extrusiones listas para anodizar.
Transición de Extrusiones Lisas a Brillo Espejo Opcional con `Alta Alúmina`
Cuando los carriles decorativos de electrónica de consumo o las molduras automotrices exigen reflejo espejo plateado brillante en lugar de mate satinado para anodizado, transfiera los perfiles nivelados con plástico de la Etapa 1 y enjuagados limpiamente a un lecho de esferas de `alta alúmina` exclusivo para aluminio dosificado con `compuesto HM3` o `JTJ50`—evitando estrictamente bolas pesadas de acero inoxidable `304` y el `MC8` ácido.
Auditoría Semanal del Tamizado de Medio Plástico de Resina y Estado del Descalcificador
Tamice cada viernes las astillas desgastadas de conos plásticos para que las puntas diminutas nunca se atasquen dentro de estrechas ranuras en T ni obstruyan las rejillas inferiores de drenaje del canal, y compruebe con tira reactiva la dureza del descalcificador de agua cada lunes por la mañana para garantizar superficies de aluminio impecables y libres de calcio.
Capacidades de Fábrica y Suministro Verificado de Acabado para Aluminio
Fundada en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) diseña y fabrica 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual chinos concedidos y más de 200,000+ soluciones en instalaciones certificadas (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` y `CE M.2023.206.C88120`). Junto con canales lineales divididos `ZXL`/`L1300`–`L1800`, cubas circulares `ZL`, acabadoras centrífugas `LLB50`/`LLF120`, pulidoras magnéticas `OBD-30`..`100` y secadores centrífugos calientes `35`/`35A`/`70`/`70A`, suministramos los compuestos `LC10`, `HM3`, `JTJ50`, `JTS5`, `JTJ20`, `JTJ25`, `JTJ60` y `MC8` aislado ajustados a conos plásticos sintéticos aglomerados con resina, esferas de `alta alúmina` libres de hierro, cerámico de `alta frecuencia`, bolas inoxidables `304` y agujas magnéticas, `mazorca de maíz` y `cáscara de nuez` (`8#-80#`). Las máquinas estándar se envían en 25–35 días y las líneas personalizadas en 45–60 días. Envíe extrusiones brutas de aluminio de muestra a `surface-polish.com` para una validación gratuita del proceso. Aplican límites honestos: no suministramos prensas de extrusión de aluminio, rectificadores de anodizado sulfúrico ni líneas automáticas de sierra para extrusión.
Preguntas Frecuentes Sobre el `Alisado de Aluminio Extruido`
¿Por qué se doblan o abollan las extrusiones largas de aluminio dentro de cubas vibratorias circulares `ZL`?
Los perfiles largos y esbeltos hacen puente a través de los canales circulares curvos y chocan punta con punta. Los canales lineales divididos `ZXL` y `L1300`–`L1800` sujetan cada extrusión dentro de su propio compartimento acolchado de poliuretano para que las piezas se alisen con seguridad sin doblarse.
¿Puede el medio cerámico de `alta frecuencia` alisar extrusiones de aluminio `6061` o `6063`?
No: las piedras cerámicas vitrificadas pesadas martillean el aluminio blando formando cráteres hoyuelados que destacan de forma evidente tras el anodizado. Utilice siempre conos plásticos sintéticos ligeros aglomerados con resina (`compuesto LC10`) para el alisado de aluminio extruido.
¿Cómo elimino limpiamente las líneas longitudinales de matriz de extrusión antes del anodizado claro?
Opere conos plásticos de resina (`LC10`) en agua blanda de un solo paso dentro de un canal dividido `ZXL` hasta que la inspección con luz rasante muestre una textura mate isotrópica uniforme en todas las caras.
¿Por qué se volvieron gris oscuro mis extrusiones de aluminio dentro del canal?
El tizne gris oscuro indica recirculación de lodo sucio de circuito cerrado, cera de sierra/refrigerante sin lavar o iones de cobre disueltos dejados en canales compartidos con piezas de latón. Dedique canales exclusivos para aluminio y opere con `flujo continuo` de un solo paso.
¿Puedo utilizar `compuesto MC8` para eliminar óxido oscuro de laminación de extrusiones de aluminio?
¡Nunca! El `compuesto MC8` es un decapante ácido para acero al carbono que pica y ennegrece agresivamente el aluminio. Utilice en su lugar prelavadores inhibidos seguros para aluminio y `compuesto LC10`.
¿Cómo mantengo las puntas de conos plásticos fuera de las ranuras en T estrechas de extrusión?
Seleccione las dimensiones del cono plástico de resina siguiendo las reglas de `dimensionamiento de medios antiatasco` respecto a las aberturas de la ranura en T, y tamice las puntas desgastadas cada semana.
¿Qué causa vetas irregulares de anodizado en perfiles de aluminio alisados?
Las manchas de anodizado se deben directamente a antiespumantes de silicona usados en el canal, anillos de secado de agua dura del grifo o huellas dactilares de manos desnudas. Prohíba la silicona, enjuague con agua blanda/RO, seque de inmediato y manipule con guantes limpios de nitrilo.
¿Cómo puedo probar el difuminado de líneas de matriz en canal `ZXL` sobre mis extrusiones de aluminio antes de pedir?
Envíe secciones brutas representativas de extrusión cortadas por sierra `6061` o `6063` a `surface-polish.com` para pruebas gratuitas de laboratorio; nuestros ingenieros validan el alisado con conos plásticos en `ZXL` dividida y le devuelven muestras listas para anodizar antes de realizar su pedido.
 +86-592-2381506


 Compatible con red IPv6
