


`Tamboreo de cobre y bronce`: logro de satinado sin picaduras y brillo espejo intenso sin deslustre
Los ingenieros de aparamenta eléctrica y fabricantes de herrajes marinos que gestionan el `tamboreo de cobre y bronce` para barras colectoras de cobre, sujetadores de bronce al silicio y bujes de bronce fosforado enfrentan dos retos claros: el cobre dúctil blando se embarra y martilla fácilmente bajo piedras cerámicas pesadas, mientras que el cobre y el bronce recién acabados se deslustraron rápidamente en óxido marrón irregular si se enjuagan con agua dura o se dejan húmedos en gavetas de taller. Combinar conos ligeros de plástico sintético aglomerados con resina (`compound-LC10`) para eliminar rebabas en Etapa 1 con esferas de porcelana de `alta alúmina` libres de hierro o pines magnéticos `OBD-30`..`100` (`compound-HM3` / `JTJ50`), enjuague ablandado de paso único y secado centrífugo caliente inmediato `35A`/`70A` ofrece cobre brillante sin deslustre y bronce dorado cálido en cada turno.
Mecánica de metales blandos en cobre, latón rojo y bronce marino
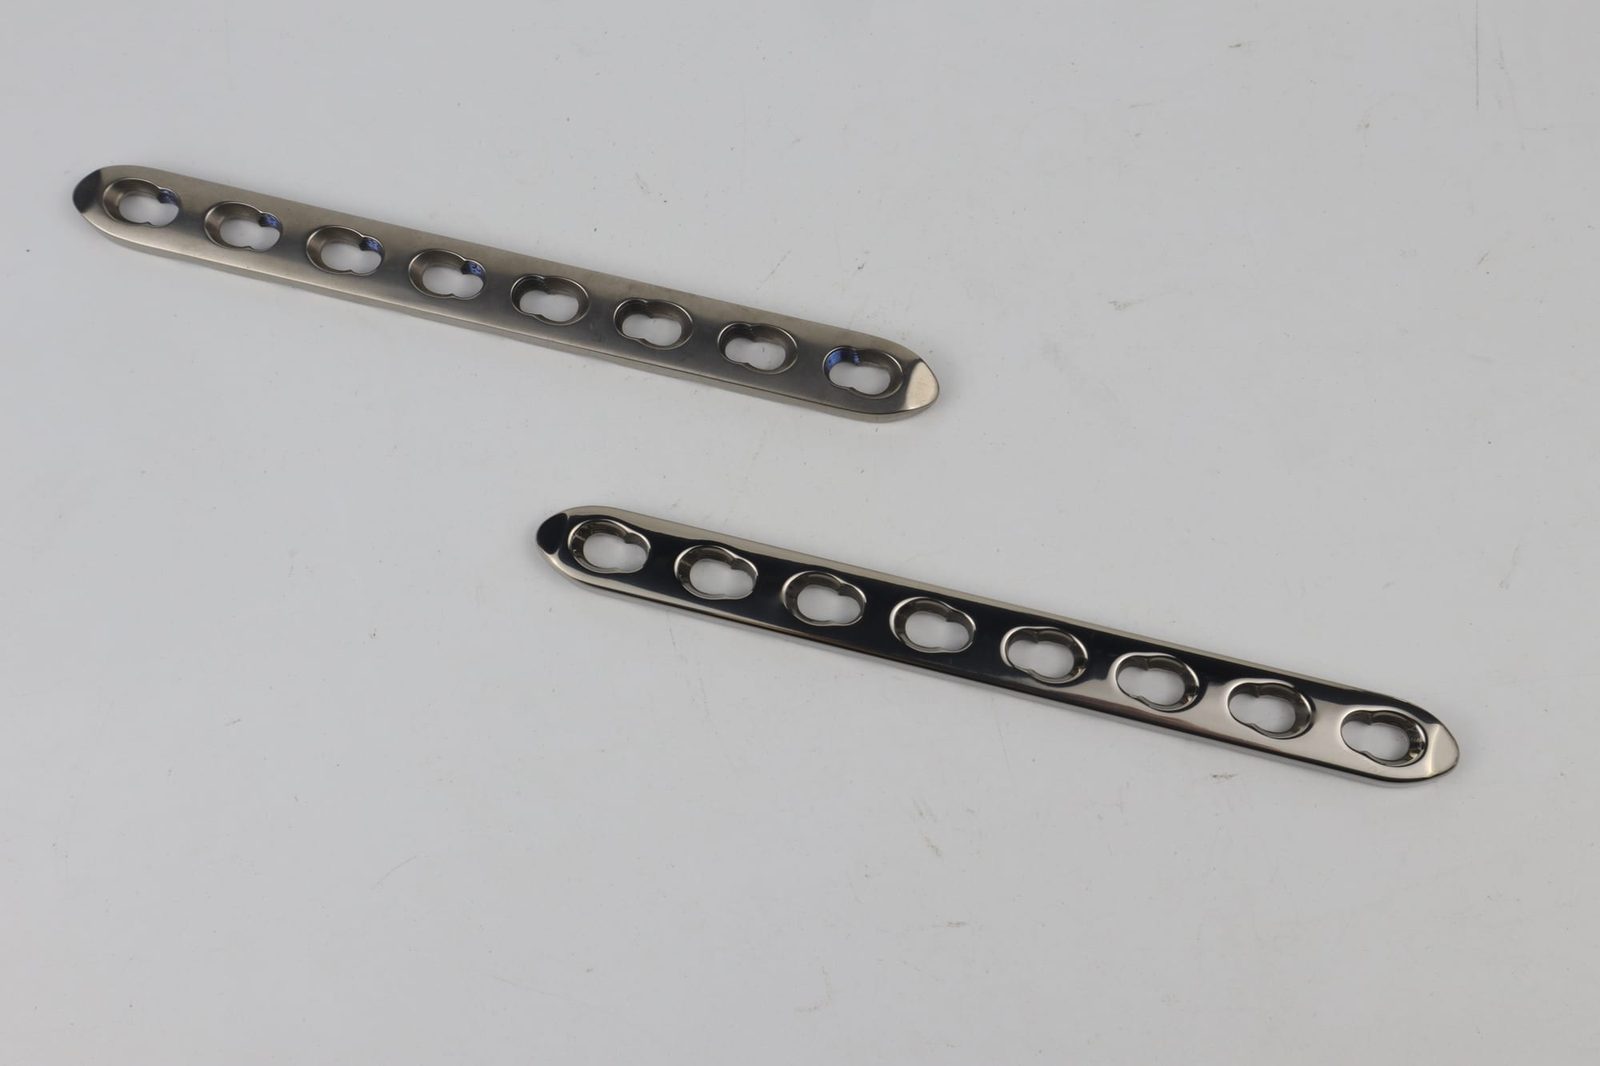
Por qué el cobre dúctil se embarra y martilla bajo medios cerámicos pesados
El cobre electrolítico puro (`C110`) y las aleaciones blandas de bronce recocido se deforman plásticamente con mucha mayor facilidad que el acero al carbono o el acero inoxidable `304`. Arrojar barras colectoras de cobre estampadas en bruto en triángulos cerámicos vitrificados pesados de `alta frecuencia` golpea cráteres superficiales a lo largo de las caras de contacto planas y dobla los bordes blandos hacia afuera formando labios elevados. Los conos ligeros de plástico sintético aglomerados con resina (`compound-LC10`) cortan limpiamente las rebabas CNC y los bordes cizallados mientras preservan las zonas planas de contacto eléctrico.
Comparación entre cobre blando y bronce al silicio o fosforado más tenaz
Mientras que el cobre puro exige exclusivamente conos suaves de plástico de resina en la Etapa 1, las cornamusas marinas más duras de bronce al silicio fundido y los asientos de válvula mecanizados de bronce fosforado toleran brevemente piedras cerámicas de `alta frecuencia` de corte fino cuando hay que rebajar rebabas gruesas de fundición, seguidas de inmediato por un alisado con conos plásticos finos antes del bruñido de Etapa 2. Consulte nuestra guía de medios de tamboreo de plástico sintético.
Prohibición absoluta de `MC8` ácido y contaminación cruzada con acero al carbono
Nunca permita que el desincrustante ácido para acero al carbono `compound-MC8` —ni virutas de acero al carbono ni cucharones de acero dulce— se acerque a los tazones de `tamboreo de cobre y bronce`. El `MC8` ácido graba el cobre rojo tornándolo negro rosado y deszincifica el bronce de manera desigual, mientras que el polvo parásito de acero al carbono incrusta motas oscuras de óxido en el cobre blando. Mantenga el `MC8` guardado bajo llave estrictamente dentro de celdas aisladas de acero al carbono.
Aislamiento de celdas de cobre y bronce respecto a líneas de aluminio y `Zamak`
Así como el acero al carbono arruina el acero inoxidable, los iones de cobre disueltos transportados en agua compartida de sumidero cerrado o costillas sucias del tazón de poliuretano depositan manchas oscuras por contacto sobre aluminio `6061` y piezas fundidas a presión de zinc `Zamak`. Dedique gavetas, cestas colectoras y lechos de medios separados y codificados por color estrictamente a aleaciones con contenido de cobre.
| Aleación de cobre / bronce | Medios y química de nivelación Etapa 1 | Medios de abrillantado Etapa 2 | Compuesto `SurfacePolish` | Secado y control de deslustre |
|---|---|---|---|---|
| Barras colectoras de cobre puro (`C110`) | Conos de plástico de resina (`LC10`) | Esferas de `alta alúmina` libres de hierro | Flujo ablandado `HM3` o `JTJ50` | Enjuague RO/blando + `35A`/`70A` + `mazorca de maíz` |
| Bronce marino al silicio fundido | Conos plásticos finos (o cerámica fina breve) | Esferas de `alta alúmina` libres de hierro | Flujo ablandado `HM3` / `JTJ50` | Enjuague blando/RO + `35A` + `cáscara de nuez` |
| Bujes mecanizados de bronce fosforado | Conos de plástico de resina (`LC10`) | `Alta alúmina` o `304` (bronce `pesado`) | `HM3` / `JTJ25` (seguro no ferroso) | Enjuague blando + `35A` + gavetas secas limpias |
| Terminales y pines intrincados de cobre | Conos finos de plástico de resina (`LC10`) | Pines magnéticos `OBD-30`..`100` | Baño de agua DI fresca `HM3` / `JTJ50` | Enjuague limpio + `35A` + `mazorca de maíz` seca |
| Bronce arquitectónico decorativo | Conos de plástico de resina (`LC10`) | `Cáscara de nuez` seca (`8#-80#`) post-secado | Cero líquido (`estrictamente en seco`) | Secadora `35A` -> tazón seco de `cáscara de nuez` |
Nivelación plástica de Etapa 1 frente a abrillantado con `alta alúmina` y `OBD` de Etapa 2
Esferas de `alta alúmina` libres de hierro + `Compound-HM3` para cobre brillante
Una vez que los conos de plástico de resina (`LC10`) nivelan las marcas de mecanizado en un acabado satinado mate uniforme, transfiera las piezas de cobre o bronce enjuagadas limpiamente a esferas de porcelana de `alta alúmina` libres de hierro dosificadas con compuesto de pulido para latón `compound-HM3` o `JTJ50`. Las esferas lisas de `alta alúmina` laminan en frío suavemente las crestas blandas del cobre hasta lograr un brillo oro rosa intenso y sin picaduras sin martillar las caras planas de las barras colectoras. Revise nuestra guía de medios de pulido de alta alúmina y nuestra guía de compuestos de pulido para latón.
Uso de pulidoras magnéticas `OBD-30`..`100` en racores moleteados de bronce y terminales
Los terminales eléctricos estampados de cobre, las espigas moleteadas para manguera y los racores de bronce con rosca fina contienen hendiduras estrechas inaccesibles para las esferas de bruñido redondas. Ciclos cortos dentro de una pulidora magnética `OBD-30`..`100` usando pines inoxidables ferromagnéticos y química de baño limpia `compound-HM3` o `JTJ50` abrillantan roscas y recesos rápidamente sin redondear las esquinas externas.
Dimensionamiento de medios frente a orificios y ranuras (`sin atasco`)
Los terminales de cobre y las jaulas de válvulas de bronce presentan orificios de montaje y puertos de fluido que atrapan puntas de medios subdimensionadas. Dimensione cuidadosamente los conos plásticos y las esferas de `alta alúmina` mediante nuestra guía de dimensionamiento de medios sin atasco y descarte las astillas desgastadas semanalmente siguiendo nuestro POE de cribado y reposición de medios.
Artesas divididas `ZXL` y `proporción medio-pieza` para barras colectoras largas de cobre
Las barras colectoras largas de cobre estampadas o fresadas se doblan y mellan entre sí dentro de los tazones circulares. Cargue las barras colectoras alargadas en artesas lineales divididas `ZXL` o `L1300`–`L1800` con amplios colchones de proporción medio-pieza en tambor para que cada barra permanezca plana y libre de mellas.
Química, hidráulica de paso único y prevención del deslustre
`Flujo continuo` de paso único frente a sumideros cerrados con óxido de cobre sucio
El cobre y el bronce se desgastan en un fino limo de óxido marrón rojizo oscuro que convierte el líquido recirculado de un sumidero cerrado en lodo turbio en un solo turno, depositando de nuevo una película opaca de deslustre sobre el metal brillante. Opere los tazones vibratorios en acabado en masa de flujo continuo de paso único conectado a través de rejillas de drenaje inferiores limpias hacia un tanque de sedimentación multideflector.
`Dosificación peristáltica de compuestos` calibrada y agua de reposición ablandada
La dosificación peristáltica de compuestos precisa mantiene estables las concentraciones de `compound-LC10` y `HM3` sin desbordamientos de espuma que hagan flotar los conos plásticos ligeros, mientras que el agua ablandada por intercambio iónico evita anillos de escoria de jabón cálcico que opacan la reflectividad del cobre. Consulte nuestra guía sobre dureza del agua en acabado en masa y nuestra guía para prevenir espuma en tazones vibratorios.
`Desengrase previo al acabado vibratorio` para aceites de estampado y CNC
Las barras colectoras de cobre y los racores de bronce suelen llevar fluidos de roscado sulfurados pesados o grasa de embutición, ¡y los aceites sulfurados reaccionan directamente con el cobre para formar deslustre negro de sulfuro de cobre! Elimine siempre limpiamente los aceites de mecanizado aguas arriba siguiendo nuestra guía de desengrase antes del acabado vibratorio.
Cómo evitar el deslustre por huellas dactilares tras el secado
Las manos desnudas sudorosas dejan huellas dactilares ricas en cloruros que deslustraron el cobre y el bronce recién pulidos convirtiéndolos en manchas oscuras permanentes en cuestión de horas. Exija guantes limpios de algodón o nitrilo libres de pelusa siempre que descargue las secadoras `35A`/`70A` y empaque los herrajes acabados.
Secado centrífugo `35A`/`70A`, `mazorca de maíz` / `cáscara de nuez` en seco y preparación para chapado de plata/estaño
Enjuague limpio por aspersión de agua ablandada / RO en la `criba separadora vibratoria`
Monte una barra dedicada de enjuague por aspersión con agua ablandada o RO directamente sobre la criba separadora vibratoria para que las piezas salientes de cobre y bronce eliminen por completo la película residual de `HM3` o `LC10` antes de entrar a las secadoras calientes.
Secado centrífugo caliente inmediato `35A`/`70A` para bloquear manchas de oxidación
Las piezas húmedas de cobre y bronce que permanecen en bandejas colectoras abiertas desarrollan rápidamente antiestéticas manchas marrones de oxidación en anillo bajo el aire tibio del taller. Transfiera las cestas enjuagadas directamente a una secadora centrífuga caliente `35`, `35A`, `70` o `70A` para que el flujo de aire cálido seque las piezas sin manchas en cuestión de segundos. Consulte nuestra guía de secadoras centrífugas.
Pulido final en seco con `mazorca de maíz` o `cáscara de nuez` (`8#-80#`) tibias
Siga el secado centrífugo caliente `35A`/`70A` con una breve pasada en seco en `mazorca de maíz` tibia o `cáscara de nuez` fina (`8#-80#`) dentro de un tazón seco dedicado siempre que el bronce arquitectónico de exhibición o los terminales de cobre de precisión necesiten cero neblina residual de agua, ¡sin verter nunca agua ni compuestos líquidos en medios orgánicos secos! Revise nuestra guía de grados de medios de secado de mazorca de maíz y nuestra guía de tamboreo con medios de cáscara de nuez.
Cómo evitar antiespumantes de silicona antes del chapado de plata, estaño o níquel
Las barras colectoras eléctricas de cobre y los conectores de bronce pasan habitualmente a galvanoplastia de plata, estaño o níquel, y el bronce decorativo entra a lacado transparente. Nunca utilice antiespumantes de silicona en el tazón vibratorio; los residuos de silicona causan desprendimiento del chapado y ojos de pez en la laca aguas abajo.
Resolución de defectos en cobre y bronce en líneas de múltiples turnos
Diagnóstico de deslustre negro, suciedad opaca y martillado de bordes
Relacione cada defecto de cobre o bronce directamente con su solución: el deslustre marrón oscuro/negro apunta a arrastre de aceite CNC sulfurado, exposición a ácido `MC8` o secado retrasado; la suciedad gris opaca indica lechada sucia de sumidero cerrado o baños `OBD` sin drenar; y los bordes martillados de barras colectoras indican piedras cerámicas pesadas o baja `proporción medio-pieza`.
| Defecto en cobre / bronce | Causa raíz probable | Corrección inmediata | Estándar preventivo |
|---|---|---|---|
| Manchas de deslustre marrón oscuro/negro | Aceite CNC sulfurado, `MC8` o secado lento | Predesengrase; aislar `MC8`; secado `35A` | Prelavado no ferroso + secado inmediato `35A` |
| Suciedad gris opaca en piezas brillantes | Sumidero cerrado sucio o baño `OBD` agotado | Flujo de paso único; drenar `OBD` por lote | Tanque de sedimentación multideflector + baños frescos |
| Cráteres martillados en planos blandos de cobre | Piedras cerámicas pesadas o baja `proporción de medios` | Cambiar a conos de resina + `alta alúmina` | Conos de resina + amplia proporción de colchón |
| Anillos minerales blancos tras secado | Agua dura de red secándose al aire en piezas | Enjuague blando/RO + `35A` + `mazorca de maíz` tibia | Aspersión blanda/RO en separador + secadora caliente |
| Manchas de huellas dactilares tras empaque | Descarga con manos desnudas de piezas tibias | Repasar rápido con `HM3`/`35A` usando guantes | Guantes limpios sin pelusa obligatorios al descargar |
Limpieza de esferas de `alta alúmina` y conos plásticos oscurecidos con `LC10`
Siempre que las esferas de `alta alúmina` o los conos de plástico de resina se oscurezcan por limo de óxido de cobre, descargue todas las piezas y ejecute un lavado de limpieza en vacío con agua ablandada tibia y `compound-LC10` hasta que el efluente de drenaje salga cristalino.
Inspección semanal de costillas de poliuretano del tazón y rejillas de drenaje
Cepille las rejillas de drenaje inferiores de poliuretano al inicio de cada turno para que los conos plásticos ligeros nunca floten en la espuma, e inspeccione periódicamente las rampas de descarga del tazón mediante nuestra guía de reemplazo de revestimientos de poliuretano para tazones.
Publicación de hojas de configuración plastificadas para cobre y bronce junto a cada máquina
Documente el grado del cono de resina, el llenado de esferas de `alta alúmina`, el dial peristáltico `LC10`/`HM3`, el caudal de agua ablandada, el temporizador de ciclo y la temperatura de secado `35A`/`70A` en tarjetas de configuración plastificadas junto a cada máquina `ZL`, `ZXL`, `LLB50` y `OBD`.
Preparación pre-chapado, higiene de baños `OBD` y diseño de celdas para barras colectoras
Preparación de barras colectoras de cobre para galvanoplastia de plata, estaño y níquel
Las barras colectoras de cobre para aparamenta de potencia y los terminales de alta corriente requieren almohadillas de contacto limpias, libres de óxido y sin picaduras antes de la galvanoplastia de plata o estaño. Operar conos ligeros de plástico de resina (`LC10`) para eliminar rebabas, enjuagar bajo una barra de aspersión RO/ablandada en la criba separadora vibratoria, centrifugar en seco de inmediato en una secadora caliente `35A`/`70A` y descargar con guantes limpios sin pelusa garantiza una adherencia de chapado libre de rotura de película de agua y con cero ojos de pez por silicona.
Renovación de baños magnéticos `OBD-30`..`100` entre lotes de cobre y bronce
Dado que las pulidoras magnéticas `OBD-30`..`100` mantienen un baño estático de `compound-HM3` o `JTJ50` durante cada ciclo, drene la solución agotada y enjuague limpiamente los pines inoxidables ferromagnéticos después de cada lote de cobre o bronce para que los finos metálicos rojos desgastados nunca oscurezcan las piezas entrantes.
Manejo seguro de barras colectoras largas y piezas fundidas pesadas de bronce
Las barras colectoras de cobre alargadas y las cornamusas marinas pesadas de bronce chocan violentamente dentro de los tazones circulares `ZL`, creando caras de contacto melladas. Cargue las barras largas dentro de artesas divididas `ZXL`/`L1300`–`L1800` con amplios colchones de `proporción medio-pieza en tambor`, y reduzca los ángulos de avance de los contrapesos del motor para un rodado suave.
Auditoría semanal del lodo de cobre en el tanque de sedimentación y regeneración del ablandador
El limo de desgaste de cobre y resina se asienta de forma constante en la Cámara Uno de su tanque de sedimentación multideflector. Bombee el lodo sedimentado semanalmente, verifique las tiras de regeneración del ablandador de agua cada lunes por la mañana y revise las ranuras de drenaje inferiores diariamente para que el brillo intenso del cobre nunca se apague a mitad de turno.
Prevención del deslustre post-secado durante la espera en almacenes húmedos
Nunca deje herrajes tibios y secos de cobre o bronce sin cubrir cerca de bahías de lavado húmedas. Transfiera las piezas centrifugadas en seco de inmediato a gavetas limpias y secas forradas con papel inhibidor de deslustre hasta su ensamblaje o chapado.
Restauración segura de material de cobre en bruto deslustrada sin `MC8` ácido
El material de barras colectoras de cobre en bruto o piezas fundidas de bronce marino que ya se oxidaron en marrón en estanterías húmedas de almacén nunca debe sumergirse en el ácido `compound-MC8`. En su lugar, elimine los aceites de taller aguas arriba con un limpiador inhibido no ferroso, ejecute una pasada limpia de Etapa 1 con conos de plástico de resina (`compound-LC10`) para cizallar el deslustre superficial limpiamente, enjuague bajo aspersión de agua ablandada/RO y abrillante dentro de esferas de `alta alúmina` (`HM3`/`JTJ50`).
Control de `proporción medio-pieza` y ángulos del motor en válvulas pesadas de bronce
Las cornamusas marinas de bronce al silicio fundido y los impulsores de bomba mecanizados de bronce fosforado tienen un alto peso por pieza que puede abollar las superficies de sellado más blandas si se tamborean en un lecho de medios con poca carga. Mantenga amplios colchones de `proporción medio-pieza en tambor`, reduzca los ángulos de avance de los contrapesos del motor vibratorio para un rodado suave y aísle las piezas fundidas de bronce sobredimensionadas dentro de artesas divididas `ZXL`.
Auditoría de aberturas de criba separadora y cestas de secadora `35A`/`70A`
Ajuste cuidadosamente las ranuras de la criba separadora vibratoria a su terminal de cobre o buje de bronce más pequeño para que las piezas salientes pasen limpiamente bajo la barra de enjuague por aspersión de agua ablandada antes de caer en cestas acolchadas de secadora centrífuga `35A`/`70A`.
Prevención del martillado superficial en láminas y terminales delgados de cobre estampado
Las láminas eléctricas delgadas de cobre estampado y las lengüetas conectoras planas se doblan y se pegan cara con cara si se arrojan en montones apilados a un tazón circular agresivo. Alimente los estampados delgados de cobre gradualmente en un lecho húmedo de conos de plástico de resina de baja espuma (`compound-LC10`) con amplio amortiguamiento de `proporción medio-pieza en tambor` y ángulos bajos de avance del motor para que las zonas planas permanezcan rectas y sin rebabas.
Verificación semanal de calibración de `dosificación peristáltica de compuestos` y almacenamiento de tambores
Mida semanalmente la salida de la bomba de `dosificación peristáltica de compuestos` en una probeta graduada para que la dilución de `compound-LC10` y `HM3` nunca derive hacia un desbordamiento espumoso ni hacia un roce seco metal con metal, y almacene los tambores químicos de reserva en interiores por encima de temperaturas de congelación sobre tarimas de contención de derrames.
Verificación de limpieza antes del chapado de plata, estaño o níquel brillante
Antes de liberar barras colectoras de cobre secadas en `35A`/`70A` a bastidores de galvanoplastia de plata o estaño, inspeccione las almohadillas de muestra bajo aspersión limpia de agua RO para comprobar una humectación uniforme sin rotura de película de agua, confirmando cero residuos de antiespumante de silicona, cero escoria de jabón de agua dura y cero aceites de huellas dactilares.
Capacidades de fábrica y suministro verificado para acabado no ferroso
Fundada en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) diseña y fabrica 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual concedidos en China y más de 200,000+ soluciones en instalaciones certificadas (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` y `CE M.2023.206.C88120`). Junto con tazones circulares `ZL`, artesas divididas `ZXL`/`L1300`–`L1800`, acabadoras centrífugas `LLB50`/`LLF120`, pulidoras magnéticas `OBD-30`..`100` y secadoras centrífugas calientes `35`/`35A`/`70`/`70A`, suministramos compuestos `LC10`, `HM3`, `JTJ50`, `JTS5`, `JTJ20`, `JTJ25`, `JTJ60` y `MC8` aislado, combinados con conos de plástico sintético aglomerados con resina, esferas de `alta alúmina` libres de hierro, cerámica de `alta frecuencia`, bolas inoxidables y pines magnéticos `304`, `mazorca de maíz` y `cáscara de nuez` (`8#-80#`). Las máquinas estándar se envían en 25–35 días y las líneas personalizadas en 45–60 días. Envíe piezas en bruto de cobre o bronce de muestra a `surface-polish.com` para una validación gratuita del proceso. Aplican límites honestos: no suministramos rectificadores de galvanoplastia de plata/estaño, tanques de inmersión ácida brillante ni ruedas de pulido de tela en seco.
Preguntas frecuentes sobre el `tamboreo de cobre y bronce`
¿Qué medio es mejor para el `tamboreo de cobre y bronce` sin abollar el cobre blando?
Utilice conos ligeros de plástico sintético aglomerados con resina (`compound-LC10`) para el desbarbado y nivelación de Etapa 1, seguidos de esferas de `alta alúmina` libres de hierro (`compound-HM3` o `JTJ50`) para un bruñido espejo brillante sin martillado.
¿Puedo usar `compound-MC8` para eliminar el deslustre de óxido oscuro del cobre o el bronce?
¡Nunca! El `compound-MC8` es un desincrustante ácido para acero al carbono que graba y pica el cobre y el bronce de manera desigual. Elimine los aceites aguas arriba, tamboree con `LC10`/`HM3` y mantenga el `MC8` estrictamente aislado en celdas de acero al carbono.
¿Por qué mis barras colectoras de cobre se deslustraron en marrón justo después del tamboreo húmedo?
El deslustre ocurre cuando las piezas húmedas de cobre permanecen sin secar en aire húmedo de taller, arrastran aceite de corte CNC sulfurado al tazón o se enjuagan con agua dura de red. Predesengase las piezas, enjuague con agua ablandada/RO y centrifugue en seco de inmediato en `35A`/`70A`.
¿Puedo tamborear piezas de cobre y aluminio en el mismo tazón vibratorio?
No: los iones de cobre disueltos depositan manchas oscuras e irregulares por contacto sobre el aluminio y el zinc `Zamak`. Dedique tazones, gavetas y cargas de medios separados para aleaciones con contenido de cobre.
¿Cómo abrillanto racores moleteados de bronce y roscas internas?
Combine la nivelación plástica de Etapa 1 con una breve pasada dentro de una pulidora magnética `OBD-30`..`100` usando pines inoxidables ferromagnéticos y química de baño limpia `compound-HM3` o `JTJ50`.
¿Puedo verter `compound-HM3` en `cáscara de nuez` (`8#-80#`) o `mazorca de maíz` secas?
Nunca añada agua ni compuestos líquidos a `cáscara de nuez` o `mazorca de maíz` secas; la humedad aglomera de inmediato los medios orgánicos. Centrifugue siempre en seco las piezas primero en `35A`/`70A` antes del pulido orgánico en seco.
¿Por qué las huellas dactilares sin guantes oscurecieron de la noche a la mañana las piezas de cobre pulidas?
Las sales de la piel y la humedad reaccionan rápidamente con las superficies limpias y frescas de cobre. Descargue siempre las secadoras `35A`/`70A` usando guantes limpios de algodón o nitrilo libres de pelusa.
¿Cómo puedo probar el tamboreo de cobre y bronce sin deslustre en mis piezas antes de pedir?
Envíe barras colectoras de cobre o piezas fundidas de bronce en bruto representativas a `surface-polish.com` para pruebas de laboratorio gratuitas; nuestros ingenieros validan la nivelación plástica, el abrillantado `HM3` y el secado `35A`/`70A` y devuelven muestras acabadas antes de que realice su pedido.
 +86-592-2381506


 Compatible con red IPv6
