


`Guía de bruñido de metales`: ingeniería de relaciones bola-pieza, lubricidad del compuesto y ciclos espejo sin defectos
Los ingenieros de procesos y responsables de acabado que consultan una `guía de bruñido de metales` práctica suelen descubrir que el bruñido con bolas de la Etapa 2 obedece a reglas mecánicas completamente distintas al desbarbado cerámico de la Etapa 1. Mientras que el corte de la Etapa 1 se basa en grano abrasivo que cizalla el metal, el bruñido de la Etapa 2 utiliza bolas de acero inoxidable `304` ultradensas sin abrasivo o esferas de porcelana de `alta alúmina` libres de hierro para laminar en frío las crestas microscópicas de la superficie hasta dejarlas planas bajo una alta lubricidad. Lograr una reflectividad especular profunda y sin rayas dentro de cubas circulares reforzadas `ZL`, canaletas divididas `ZXL`, bombos centrífugos `LLF120` o pulidoras magnéticas `OBD-30`..`100` requiere equilibrar cuatro variables críticas: nivelación completa de `Ra` en la Etapa 1, medios de bruñido adaptados a la aleación, `dosificación peristáltica de compuesto` de un solo paso con agua ablandada y secado centrífugo inmediato `35A`/`70A`.
Mecánica del bruñido: laminado en frío frente a esmerilado abrasivo
Cómo el contacto de bolas sin abrasivo aplana las crestas microscópicas
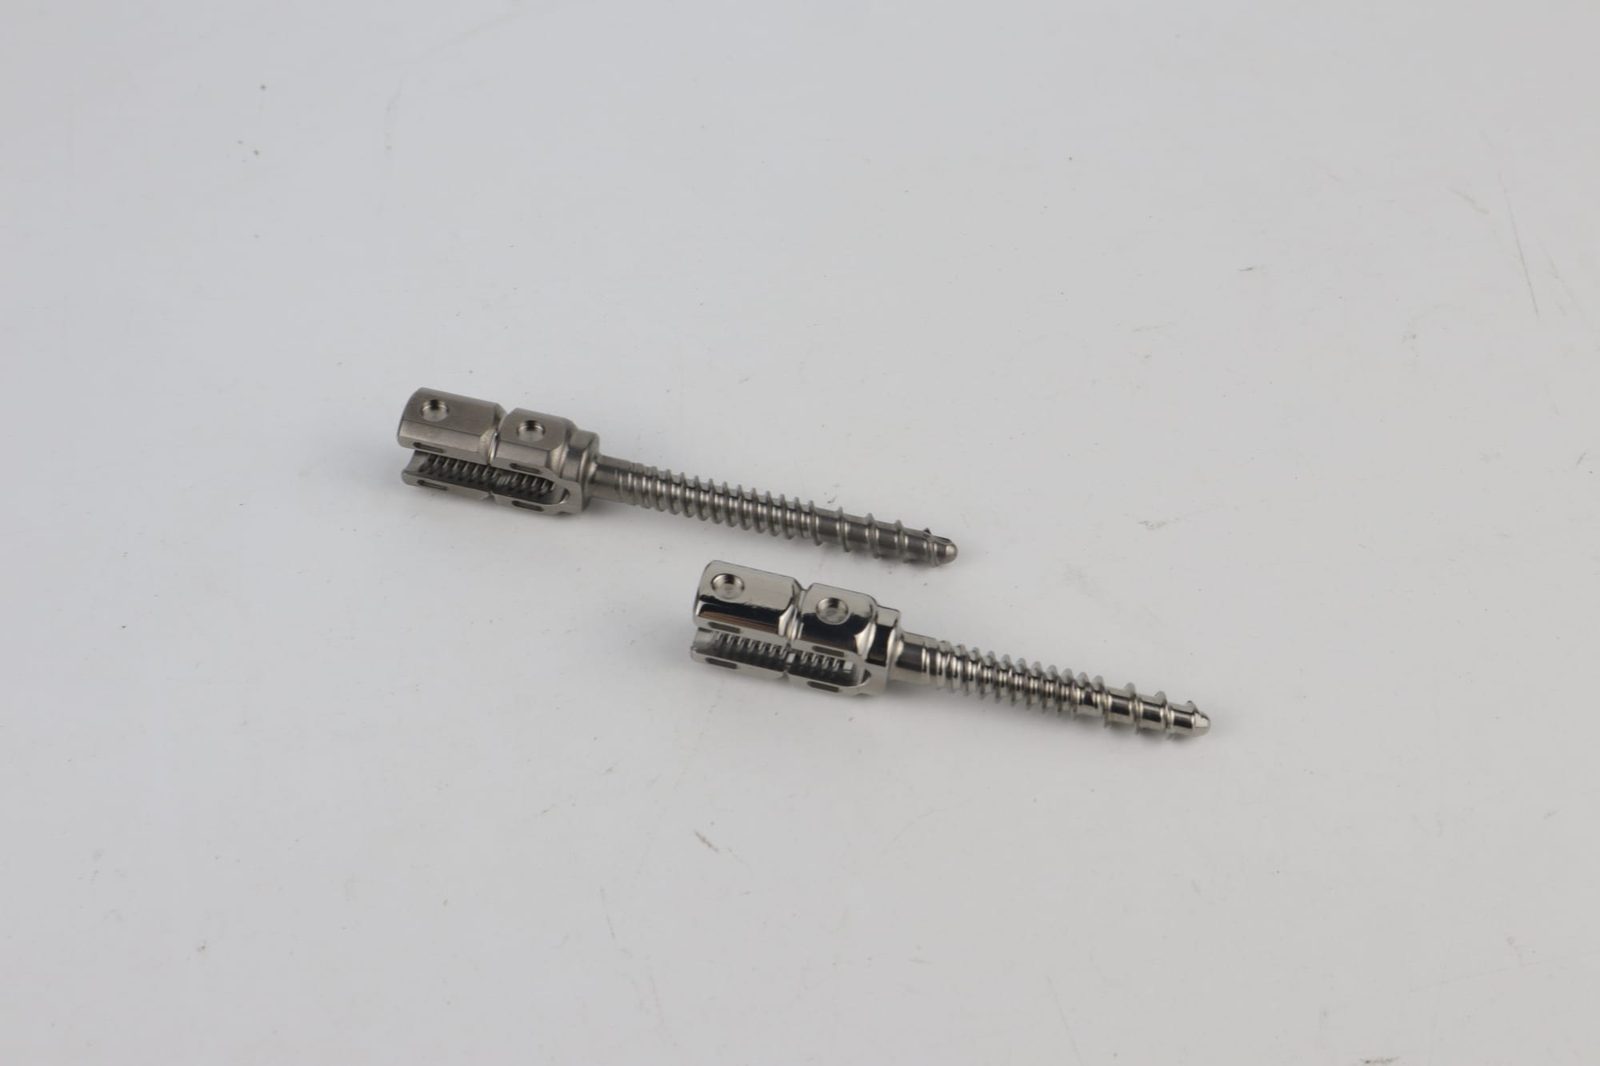
Bajo vibración de alta frecuencia o rotación centrífuga del bombo, las bolas lisas de acero inoxidable `304` y las esferas de `alta alúmina` se deslizan y ruedan sobre las caras de la pieza miles de veces por minuto. Dado que los medios de bruñido no contienen grano abrasivo incrustado, no abren rayas nuevas; en su lugar, la presión de contacto hertziana localizada cede plásticamente las crestas microscópicas de `Ra`, extendiendo las asperezas superficiales hasta formar una piel espejo densa, brillante y de poros cerrados.
Por qué la nivelación de la Etapa 1 determina el contraste final del bruñido
Cualquier vibración profunda de herramienta CNC, rebaba de línea de partición de fundición o rebaba de estampado que quede antes del bruñido de la Etapa 2 no puede eliminarse con bolas `304` ni esferas de `alta alúmina`. Las superficies sin nivelar salen del bruñido con aspecto de «piel de naranja» brillante porque las esferas abrillantan las crestas de las marcas pero saltan los valles profundos. Complete siempre primero una nivelación uniforme de la Etapa 1; consulte nuestra guía de pulido de metales por acabado en masa.
Comparación entre bolas pesadas de acero inoxidable `304` y esferas de `alta alúmina` libres de hierro
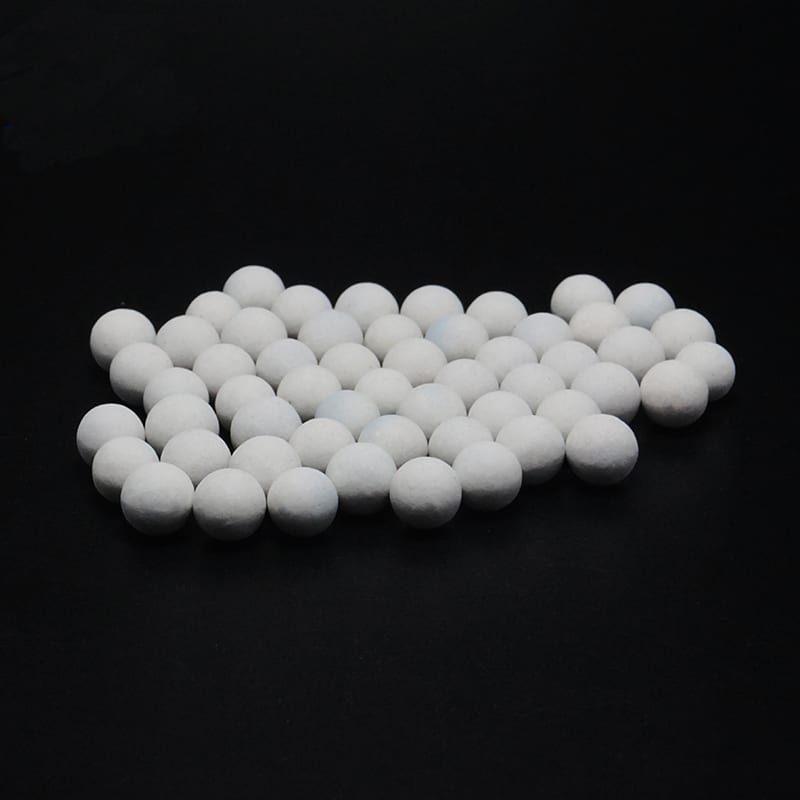
La densidad del medio debe coincidir con el límite elástico de la aleación. Las bolas y conos-bola pesados de acero inoxidable `304` aportan la alta presión de impacto necesaria para laminar en frío acero inoxidable `304`/`316` endurecible por deformación, acero al carbono forjado y latón pesado dentro de cubas `ZL` reforzadas y bombos `LLF120`. Por el contrario, el aluminio blando `6061`, el zinc `Zamak`, el peltre y el titanio médico `Grado 5` exigen esferas de porcelana de `alta alúmina` más ligeras y libres de hierro para evitar picaduras tipo piel de naranja y transferencia férrica. Consulte nuestra guía de medios de pulido de alta alúmina.
Uso de agujas magnéticas `OBD-30`..`100` para roscas rebajadas y filigranas
Las bolas y esferas redondas puentean físicamente sobre roscas estrechas, moleteados y esquinas interiores profundas. Combinar el bruñido con bolas de la Etapa 2 con el pulido magnético `OBD-30`..`100` —haciendo girar finas agujas ferromagnéticas de acero inoxidable dentro de baños limpios de `compuesto-HM3` o `JTJ50`— abrillanta rápidamente los rebajes estrechos sin redondear los chaflanes externos.
| Aleación & perfil de pieza | Medio de bruñido recomendado | Compuesto `SurfacePolish` | Plataforma de máquina | Flujo de secado objetivo |
|---|---|---|---|---|
| Herrajes de acero inoxidable `304` / `316` | Bolas & conos-bola de acero inoxidable `304` | `JTJ20`, `JTJ25` o `JTJ60` | `ZL` reforzada / `LLF120` | Enjuague blando/RO + `35A`/`70A` + `mazorca de maíz` |
| Acero suave / aleado forjado | Bolas `304` (celda `aislada`) | `JTJ25` o `JTJ20` | `ZL` aislada / `LLF120` | Enjuague blando + `35A`/`70A` inmediato + VCI |
| Latón, cobre & bronce | Esferas de `alta alúmina` libres de hierro | `HM3` o `JTJ50` | `ZL` / `LLB50` / `OBD-30`..`100` | Enjuague blando/RO + `35A` + `cáscara de nuez` |
| Aluminio `6061` & `Zamak` | Esferas de `alta alúmina` libres de hierro | `HM3` o `JTJ50` | `ZL` / `LLB50` | Enjuague blando/RO + secado centrífugo `35A`/`70A` |
| Titanio `Grado 5` | Esferas de `alta alúmina` libres de hierro | `HM3` o `JTJ50` | `ZL` / `LLB50` | Enjuague blando/RO + secado centrífugo `35A`/`70A` |
Optimización de la relación bola-pieza, geometría & mecánica de máquina
Protección de bordes afilados con colchones generosos de `relación medio-pieza`
Dado que las bolas de acero inoxidable `304` son mucho más pesadas que los medios cerámicos o plásticos, procesar demasiadas piezas dentro de un lecho de bolas insuficiente provoca graves mellas en media luna por impacto en bordes afilados y chaflanes de sellado. Mantenga colchones generosos de volumen medio-pieza (`relación medio-pieza`) y dosifique cuidadosamente de antemano las cestas de piezas por lote. Consulte nuestra guía de relación medio-pieza.
Combinación de esferas con conos-bola para filetes y radios
Las esferas puramente redondas pulen de forma brillante las caras convexas planas mientras dejan mates las esquinas interiores de noventa grados. Combinar bolas esféricas `304` con conos-bola en ángulo de acero inoxidable `304` alcanza el interior de llaves de estrella, púas de tenedor y filetes de válvulas limpiamente manteniendo una alta densidad de colchón a granel.
Dimensionamiento de medios de bruñido frente a orificios de piezas (`anti-alojamiento`)
Incluso las bolas y conos-bola lisos y redondos quedan fuertemente encajados dentro de orificios roscados, chaveteros y ranuras estampadas si sus diámetros coinciden de cerca con las dimensiones del taladro. Seleccione siempre los diámetros de bolas y esferas usando nuestra guía de dimensionamiento de medios anti-alojamiento y cribe semanalmente las mitades fracturadas de `alta alúmina` mediante nuestro POE de cribado y reposición de medios.
Cubas reforzadas `ZL`, canaletas `ZXL` y límites de carga en bombos `LLF120`
Las cargas pesadas de bolas de acero `304` someten a esfuerzo los muelles estándar de servicio ligero, los rodamientos de accionamiento y las paredes de poliuretano. Ejecute siempre el bruñido con bolas de acero dentro de cubas circulares reforzadas `ZL` con revestimientos de alta resistencia, canaletas lineales divididas `ZXL` para ejes largos o bombos centrífugos sellados `LLF120`, e inspeccione las rampas de descarga de la cuba mediante nuestra guía de sustitución de revestimientos de poliuretano para cubas.
Química de bruñido, agua ablandada & hidráulica de un solo paso
Selección entre `JTJ20`, `JTJ25`, `JTJ60`, `JTJ50` y `HM3` según el brillo objetivo
Seleccione la química de bruñido de la Etapa 2 según la aleación y el acabado objetivo: el `compuesto-JTJ25` impulsa un alisado rápido de `Ra` grueso en acero forjado tenaz y grilletes; el `compuesto-JTJ20` ofrece un lustre espejo plateado nítido en herrajes inoxidables `304`/`316`; el compuesto de pulido fino `JTJ60` maximiza la profundidad especular oscura en cubertería y pinzas quirúrgicas; y el `compuesto-HM3` o `JTJ50` protege el latón, aluminio y titanio no férricos frente a picaduras o deslustre. Consulte nuestra guía de compuestos abrillantadores para inoxidable y nuestra guía de compuestos para pulido de latón.
Por qué la recirculación en sumidero cerrado arruina el bruñido espejo
Los tanques de retorno en sumidero cerrado bombean fino tizne metálico de desgaste y aceite de taller emulsionado directamente de vuelta sobre las bolas `304` y esferas de `alta alúmina`, tornando los acabados espejo brillantes en gris pizarra apagado en cuestión de horas. Opere las cubas vibratorias de bruñido en acabado en masa de flujo continuo de un solo paso canalizado por ranuras limpias de drenaje inferior hacia un tanque de sedimentación multideflector.
`Dosificación peristáltica de compuesto` calibrada & suministro de agua ablandada
Una química de bruñido escasa dispara la fricción y raya las piezas en seco, mientras que un jabón sobredosificado crea mantos de espuma densa que amortiguan la presión de deslizamiento de las bolas. Dosifique gotas químicas exactas mediante dosificación peristáltica de compuesto en agua ablandada por intercambio iónico para que los iones de calcio nunca formen espuma gris de cal sobre los lechos de bolas. Consulte nuestra guía de dureza del agua en acabado en masa y nuestra guía de prevención de espuma en cubas vibratorias.
Por qué el `desengrase previo al acabado vibratorio` aguas arriba es innegociable
Los fluidos de roscado CNC sin lavar y los aceites desmoldeantes arrastrados a los lechos de bruñido de la Etapa 2 oscurecen de inmediato las bolas `304` y esferas de `alta alúmina`. Elimine los aceites pesados aguas arriba siguiendo nuestra guía de desengrase antes del acabado vibratorio.
Aislamiento, transferencias con enjuague limpio & secado centrífugo `35A`/`70A`
Aislamiento de tolerancia cero frente al grano de corte de Etapa 1 & acero al carbono
Una sola esquirla cerámica fracturada de `alta frecuencia` de la Etapa 1 arrastrada a una cuba de bolas `304` de la Etapa 2 raya todas las piezas espejo del lote. Instale una barra de enjuague por pulverización de agua ablandada limpia sobre la criba separadora vibratoria de la Etapa 1, utilice cestas de transferencia estrictamente codificadas por colores para la Etapa 2 y mantenga el acero al carbono suave y el `compuesto-MC8` ácido completamente aislados de las líneas de inoxidable `304`/`316` y latón no férrico.
Secado centrífugo caliente `35A`/`70A` inmediato
Dejar las piezas recién bruñidas húmedas en cajas abiertas de taller provoca una rápida oxidación instantánea en acero al carbono y halos calcáreos blanquecinos al secar sobre inoxidable y latón. Transfiera las piezas limpiamente enjuagadas de inmediato a una secadora centrífuga caliente `35`, `35A`, `70` o `70A`; consulte nuestra guía de secadoras centrífugas y nuestra guía de inhibición de óxido tras el tamboreado.
Abrillantado final en seco con `mazorca de maíz` o `cáscara de nuez` (`8#-80#`) tibia
Cuando los herrajes ópticos, el instrumental médico o el latón de exhibición requieran cero velo residual de agua, siga el centrifugado caliente `35A`/`70A` con una breve pasada en seco en `mazorca de maíz` tibia o `cáscara de nuez` fina (`8#-80#`), sin verter nunca agua ni compuestos líquidos en los medios orgánicos secos. Consulte nuestra guía de grados de medios de secado de mazorca de maíz.
Protección de la adherencia previa a pasivado, galvanoplastia y recubrimiento PVD
Nunca utilice antiespumantes de silicona para abatir la espuma de la cuba en la Etapa 2 sobre piezas que entren a galvanoplastia, anodizado, recubrimiento al vacío PVD o pasivado nítrico/cítrico. Los residuos de silicona provocan desprendimientos y ojos de pez aguas abajo.
Resolución de defectos de bruñido & restauración de lechos de bolas
Limpieza de bolas `304` y esferas de `alta alúmina` oscurecidas con `LC10`
Siempre que las bolas de acero inoxidable `304` o esferas de `alta alúmina` se oscurezcan por trazas de aceite o acumulación mineral, descargue todas las piezas y ejecute un lavado de limpieza solo con medios en vacío dentro de la cuba usando agua ablandada tibia y `compuesto-LC10` hasta que el efluente de drenaje salga cristalino.
| Síntoma de bruñido | Causa raíz probable | Corrección inmediata | Estándar preventivo |
|---|---|---|---|
| Tizne gris apagado sobre superficies espejo | Sumidero cerrado sucio o espuma por agua dura | Cambiar a un solo paso + agua blanda; lavado `LC10` | Flujo ablandado de un solo paso + tanque de sedimentación |
| Rayas finas en caras espejo | Grano de corte Etapa 1 extraviado en lecho de bolas | Fregar cuba/criba; lavado de bolas con `LC10` | Cajas dedicadas Etapa 1/2 + pulverización en criba |
| Brillo turbio tipo piel de naranja | Corte de nivelación Etapa 1 incompleto | Devolver el lote a desbaste Etapa 1 | Verificar objetivo uniforme de `Ra` mate Etapa 1 |
| Mellas en media luna por impacto en bordes | `Relación medio-pieza` baja o ángulo alto | Reducir carga de piezas; rellenar lecho de bolas | Cestas pre-dosificadas + ángulo de avance menor |
| Óxido puntual en inoxidable `304` | Esquirlas parásitas de acero al carbono en lecho de bolas | Criba magnética en lecho de bolas; aislar `MC8`/acero | Aislamiento estricto de celdas carbono frente a inoxidable |
Auditoría de ángulos de avance de contrapesos del motor vibratorio & ranuras de drenaje
Verifique periódicamente los ajustes de contrapesos del motor vibratorio para que las cargas pesadas de bolas hagan rodar las piezas suavemente sin golpear las paredes, y cepille diariamente al inicio de turno las ranuras inferiores de drenaje de poliuretano para que el líquido nunca se acumule en mantos de espuma.
Mantenimiento de cargas inactivas de bolas de acero durante paradas
Nunca deje cargas húmedas de bolas de acero inoxidable `304` sumergidas sin enjuagar en agua con compuesto sucio durante vacaciones largas; enjuague limpiamente el lodo residual con `compuesto-LC10` y almacene las bolas secas o inhibidas contra el óxido de forma segura.
Colocación de tarjetas de ajuste plastificadas & muestras patrón visuales
Monte muestras de referencia pasa/no pasa selladas junto a cada máquina `ZL`, `LLF120` y `OBD` junto con tarjetas de ajuste plastificadas que indiquen la mezcla de medios, el dial de `dosificación peristáltica de compuesto`, la fuente de agua, el temporizador de ciclo y los ajustes de secado `35A`/`70A`.
Distribución de celda de bruñido, preparación previa al recubrimiento & auditorías multiturno
Posicionamiento de cubas `ZL` reforzadas y bombos `LLF120` para un flujo limpio
Sitúe las cubas circulares reforzadas `ZL` y los bombos centrífugos `LLF120` sobre bases niveladas aisladas de vibraciones con tubería de drenaje inferior por gravedad despejada directamente hacia un tanque de sedimentación multideflector dedicado. Mantener las estaciones de bruñido de la Etapa 2 físicamente apartadas del polvo cerámico seco de la Etapa 1 protege el contraste espejo en cada turno.
Verificación de limpieza previa a pasivado y galvanoplastia en piezas bruñidas
Las pinzas quirúrgicas inoxidables, los racores de fontanería de latón y las herramientas de acero forjado que salen del bruñido de la Etapa 2 suelen pasar a continuación a pasivado cítrico/nítrico, galvanoplastia o recubrimiento al vacío PVD. Exigir cero antiespumantes de silicona, enjuague limpio con agua ablandada/RO en el separador, secado centrífugo caliente `35A`/`70A` inmediato y manipulación con guantes limpios sin pelusa garantiza que las piezas superen los ensayos de rotura de película de agua de forma fiable sin desprendimientos aguas abajo.
Equilibrio económico de reposición de bolas `304` frente al brillo a largo plazo
A diferencia de las piedras cerámicas abrasivas que se desgastan de forma constante en lodo de sedimentación, las bolas de acero inoxidable `304` y las esferas de `alta alúmina` libres de hierro pierden una masa mínima por turno, durando años cuando se protegen del hierro parásito de acero al carbono y se refrescan periódicamente con lavados de limpieza con `compuesto-LC10` tibio.
Auditoría semanal del caudal peristáltico, ranuras de drenaje y nervaduras del revestimiento
Compruebe semanalmente el caudal de la bomba de `dosificación peristáltica de compuesto` en una probeta graduada, cepille cada mañana las ranuras inferiores de drenaje de poliuretano para mantenerlas abiertas e inspeccione las rampas de descarga de la cuba mediante nuestra guía de sustitución de revestimientos de poliuretano para cubas para que cada turno iguale la profundidad espejo del primer turno.
Ejecución de pruebas gratuitas de bruñido antes de escalar producción
Envíe piezas representativas niveladas en la Etapa 1 o en bruto para validación de laboratorio y así fijar el dimensionamiento exacto de bolas `304` frente a esferas de `alta alúmina`, las proporciones de dosificación de `JTJ20`/`JTJ25`/`JTJ60`/`HM3` y los parámetros de secado `35A`/`70A` antes de encargar cargas de medios de producción.
Tratamiento de taladros ciegos, roscas internas y cavidades rebajadas
Los puertos roscados ciegos y los canales moleteados profundos retienen agua jabonosa de bruñido a menos que las piezas se orienten hacia el exterior dentro de las cestas de la secadora centrífuga caliente `35A`/`70A` y se soplen limpias con aire libre de aceite después. Para superficies rebajadas complejas que las esferas redondas puentean, intercale el pulido con agujas magnéticas `OBD-30`..`100` (`HM3`/`JTJ50`) limpiamente entre el desbaste de la Etapa 1 y el secado final.
Control de calidad de agua ablandada en cámaras `LLF120` y `OBD`
Dado que los bombos centrífugos `LLF120` y las pulidoras magnéticas `OBD-30`..`100` operan con baños sellados por lotes en lugar de flujo continuo por pulverización de un solo paso, mezclar `compuesto-HM3`, `JTJ50` o `JTJ20` con agua ablandada o filtrada por RO es esencial para evitar el velo por evaporación mineral y mantener brillantes las bolas y agujas `304`.
Aplicación rigurosa de descarga con guantes limpios y embalaje en bandejas sin rayas
Descargue los herrajes recién bruñidos de acero inoxidable, latón y acero al carbono de las secadoras `35A`/`70A` usando guantes limpios sin pelusa y colóquelos de inmediato en bandejas secas compartimentadas para que las sales de las manos desnudas o el volcado a granel nunca dañen el lustre espejo óptico.
Selección entre `JTJ25`, `JTJ20` y `JTJ60` en familias de acero & acero inoxidable
Adapte la química de bruñido de la Etapa 2 a la rugosidad inicial y al brillo final: el `compuesto-JTJ25` impulsa un alisado vigoroso de `Ra` grueso en acero al carbono forjado y herrajes inoxidables pesados; el `compuesto-JTJ20` ofrece un contraste espejo plateado de alta lubricidad en componentes generales `304`/`316`; y el compuesto de pulido fino `JTJ60` resalta un contraste especular profundo en cubertería e instrumental quirúrgico.
Gestión del cribado de esferas de `alta alúmina` y seguridad de almacenamiento de bidones
Aunque las esferas de `alta alúmina` libres de hierro resisten limpiamente el desgaste químico, los impactos térmicos o mecánicos ocasionales fracturan las esferas en medias cáscaras afiladas que pueden alojarse en orificios de piezas o rayar el aluminio blando `6061`. Cribe semanalmente los lechos de `alta alúmina` mediante nuestro `POE de cribado y reposición de medios`, y almacene los bidones químicos de reserva en interiores por encima de temperaturas de congelación sobre cubetos de retención de derrames.
Capacidades de fábrica & suministro verificado de acabado en masa
Fundada en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) diseña y fabrica 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual concedidos en China y más de 200,000+ soluciones en instalaciones certificadas (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` y `CE M.2023.206.C88120`). Junto con cubas circulares reforzadas `ZL`, canaletas divididas `ZXL`/`L1300`–`L1800`, acabadoras centrífugas `LLF120`/`LLB50`, pulidoras magnéticas `OBD-30`..`100` y secadoras centrífugas calientes `35`/`35A`/`70`/`70A`, suministramos compuestos `JTJ20`, `JTJ25`, `JTJ60`, `JTJ50`, `HM3`, `LC10`, `JTS5` y `MC8` aislado adaptados a bolas y agujas magnéticas de acero inoxidable `304`, esferas de `alta alúmina` libres de hierro, cerámica de `alta frecuencia`, conos plásticos de resina, `mazorca de maíz` y `cáscara de nuez` (`8#-80#`). Las máquinas estándar se envían en 25–35 días y las líneas a medida en 45–60 días. Envíe piezas de muestra en bruto a `surface-polish.com` para una validación gratuita de bruñido en dos etapas. Se aplican límites honestos: no suministramos rectificadores de galvanoplastia, cubas de pasivado ácido ni ruedas secas de pulido de algodón.
Preguntas frecuentes sobre el `bruñido de metales`
¿Cuál es la diferencia entre el tamboreado de Etapa 1 y el `bruñido de metales` de Etapa 2?
El tamboreado de la Etapa 1 utiliza cerámica abrasiva de `alta frecuencia` o conos plásticos (`LC10`) para cortar rebabas y nivelar crestas `Ra`, mientras que el `bruñido de metales` de la Etapa 2 utiliza bolas `304` sin abrasivo o esferas de `alta alúmina` (`JTJ20`/`HM3`) para laminar en frío superficies lisas hasta obtener un brillo espejo.
¿Pueden las bolas de acero inoxidable `304` bruñir aluminio `6061` o titanio `Grado 5`?
No: las bolas pesadas de acero inoxidable `304` martillean el aluminio blando dejando picaduras y conllevan riesgo de transferencia férrica sobre el titanio. Bruña el aluminio, latón, `Zamak` y titanio con esferas más ligeras de `alta alúmina` libres de hierro (`HM3` o `JTJ50`).
¿Por qué mis bolas de acero inoxidable `304` se volvieron gris oscuro y dejaron tizne en las piezas?
Las bolas oscurecidas proceden de recircular líquido sucio en sumidero cerrado, espuma de jabón por agua dura de red o aceite de corte CNC sin lavar. Ejecute un lavado de limpieza en vacío con `compuesto-LC10` tibio hasta que el efluente de drenaje salga cristalino y alimente con agua ablandada de un solo paso.
¿Cómo evito rayas finas durante el bruñido con bolas de la Etapa 2?
Instale una barra de enjuague por pulverización de agua ablandada limpia en su criba separadora de la Etapa 1, utilice cajas dedicadas codificadas por colores para la Etapa 2 y friegue limpiamente la cuba y la criba antes de cargar las bolas de bruñido.
¿Puedo usar bolas de acero inoxidable `304` dentro de una pulidora magnética `OBD-30`..`100`?
No: las bolas de acero inoxidable austenítico `304` son no magnéticas. Utilice agujas ferromagnéticas de acero inoxidable dentro de las máquinas `OBD-30`..`100` con `HM3` o `JTJ50` para cavidades complejas, y opere las bolas `304` en cubas `ZL` reforzadas o bombos `LLF120`.
¿Por qué muestran mellas en media luna las bridas afiladas tras el bruñido?
Las mellas en media luna indican un colchón insuficiente de bolas (`relación medio-pieza`) o ángulos de avance del motor excesivos. Reduzca el peso de piezas por lote, rellene el volumen de bolas y reduzca los ángulos de avance.
¿Qué paso de secado evita las manchas de agua tras el bruñido espejo?
Enjuague las piezas salientes bajo una barra pulverizadora limpia de agua ablandada/RO en la criba separadora, transfiéralas de inmediato a una secadora centrífuga caliente `35`, `35A`, `70` o `70A` y añada un abrillantado seco con `mazorca de maíz` tibia cuando se necesite cero velo.
¿Cómo puedo verificar los tiempos de ciclo exactos de bruñido de Etapa 1 y Etapa 2 en mis piezas?
Envíe piezas de producción en bruto representativas a `surface-polish.com` para pruebas de laboratorio gratuitas; nuestros ingenieros validan la nivelación en dos etapas, el bruñido con bolas y el secado `35A`/`70A`, y le devuelven muestras con acabado espejo antes de realizar su pedido.
 +86-592-2381506


 Compatible con red IPv6
