


Selección de máquina de pulido de aluminio: Diseño de un proceso de acabado superficial sin abolladuras para aluminio
El aluminio parece fácil de cortar en una fresadora CNC, pero castiga el acabado masivo descuidado más rápido que el acero inoxidable. Introduzca carcasas de fundición a presión o soportes fresados 6061 en triángulos cerámicos pesados de grado acero o jabón alcalino para acero dentro de la máquina de pulido de aluminio incorrecta, y en pocos minutos el lote sale cubierto de hoyuelos de piel de naranja, oxidación gris oscuro y esquinas abolladas.
Obtener un acabado limpio y metálicamente liso en aluminio requiere combinar el movimiento de la cámara, medios ligeros, química neutra y secado rápido en un proceso de acabado superficial controlado. Esta guía explica cómo elegir una máquina de pulido de aluminio para lotes fundidos, estampados y mecanizados por CNC, y dónde el volteo libre cede el paso al pulido con rueda o a proveedores de anodizado. Para grados de acabado específicos por aleación, consulte acabados de aluminio y nombres de máquinas de acabado.
Por qué el aluminio falla en tambores estándar de grado acero
El aluminio es blando, ligero y químicamente reactivo. Toda regla de taller que funciona en acero al carbono o acero inoxidable falla cuando se aplica ciegamente a aleaciones de aluminio.
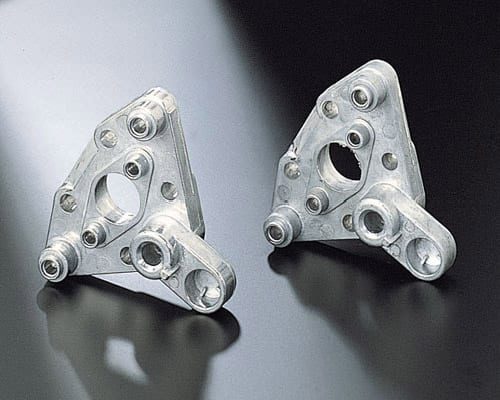
Comparación de cerca de soportes de aluminio mecanizados por CNC que muestra fuerte abolladura de piel de naranja por cerámica, manchado oscuro alcalino y acabado liso con medios plásticos
La baja densidad y la blandura invitan a la abolladura de piel de naranja
Los triángulos cerámicos pesados y las bolas de acero endurecido funcionan bien en acero inoxidable resistente porque portan alto momento de impacto. En aluminio blando 6061, 5052 o fundido a presión, esos mismos medios pesados martillan las caras planas hasta formar una piel de piel de naranja con hoyuelos y deforman los bordes afilados. Una máquina de pulido de aluminio eficaz se basa en medios plásticos ligeros aglomerados con resina y una acción de cámara controlada en lugar del impacto cerámico pesado.
Los compuestos alcalinos para acero vuelven el aluminio gris oscuro
Los jabones estándar para desbarbado de acero operan a pH alto para prevenir la oxidación ferrosa; sin embargo, la química altamente alcalina ataca rápidamente el aluminio desnudo, dejando una película de óxido gris oscuro o negro irregular en todo el lote. Utilice siempre compuestos líquidos neutros o aptos para aluminio en lugar de limpiadores para acero ferroso.
Las piezas ligeras de aluminio flotan o se puentean en medios espesos
Como el aluminio pesa mucho menos que el acero o el latón, los soportes delgados de aluminio estampado o las fundiciones huecas a presión tienden a flotar sobre los lechos de medios densos en lugar de permanecer sumergidos en la zona activa de corte. El volumen adecuado de medios por pieza, la lubricación del compuesto y la geometría de la cámara mantienen las piezas ligeras circulando uniformemente a través de la carga.
Nunca comparta cargas de medios entre aluminio y acero
Procesar piezas de aluminio dentro de un tazón vibratorio o contenedor de medios que previamente procesó acero al carbono o fundiciones de hierro incrusta polvo microscópico de acero en la superficie blanda del aluminio. Esas partículas de hierro atrapadas provocan picaduras galvánicas y puntos de corrosión posteriormente. Dedique cargas de medios separadas y cámaras limpias estrictamente para trabajo de aluminio no ferroso.
Cuatro arquitecturas industriales de máquinas de pulido de aluminio
A lo largo de nuestro portafolio de máquinas, cuatro arquitecturas de cámara manejan fundiciones de aluminio, extrusiónes y piezas CNC de forma limpia sin abolladuras.
| Arquitectura de la máquina | Cómo se mueven los medios y las piezas | Mejores tipos de piezas de aluminio | Ventaja operativa clave |
|---|---|---|---|
| Tazón vibratorio (`Serie ZL`) | Flujo espiral suave en tazón revestido de poliuretano | Carcasas fundidas a presión, soportes estampados, placas disipadoras de calor | Inspección abierta; plataforma de separación integrada evita la clasificación manual |
| Canaleta rectangular larga (`L1300`, `L1500`, `L1800`) | Vibración de cuba lineal con divisores opcionales | Extrusiones largas, marcos de riel, múltiples pesados fresados | Los divisores evitan que los bloques pesados de aluminio colisionen |
| Disco centrífugo / Tambor (`LLF` / `LX`) | Rotación de alta G con conos plásticos ligeros | Conectores CNC pequeños, biseles de cámara, clips de precisión | Corte rápido en piezas ligeras que flotan en tazones |
| Pulidora de precisión magnética (`OBD` / `HBPG`) | Tazón no magnético con pasadores de acero inoxidable giratorios | Carcasas intrincadas con roscas ciegas y aletas de refrigeración | Limpia cavidades internas sin abollar las nervaduras externas delgadas |

Alineación lado a lado de un tazón vibratorio circular ZL, una canaleta rectangular serie L, una unidad de disco centrífugo LLF120 y una pulidora magnética OBD
Tazones vibratorios para fundiciones a presión y soportes estampados
Una máquina de acabado vibratorio⟧ (`serie ZL`) con un revestimiento interior liso de poliuretano fundido amortigua las piezas de aluminio mientras las hace rodar suavemente entre conos de plástico aglomerado con resina. Los modelos con bandejas de separación integradas (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) separan automáticamente las piezas acabadas del medio plástico al final del ciclo, evitando que los operarios tengan que recoger a mano piezas delicadas de fundición entre el medio húmedo. Consulte nuestra guía de acabado vibratorio⟧ para saber cómo el movimiento en espiral mantiene separadas las placas planas de aluminio.
Cubas rectangulares para extrusiones largas y marcos fresados
Los rieles de aluminio extruido, los soportes arquitectónicos y los colectores CNC largos no pueden girar alrededor de la columna central de una cuba circular sin atascarse de lado. Las cubas rectangulares largas (`L1300`, `L1500`, `L1800`) acomodan las piezas alargadas en línea recta a lo largo de la cuba, mientras que los divisores desmontables revestidos de poliuretano aíslan los bloques fresados pesados para que las esquinas afiladas nunca mellen las caras adyacentes durante las largas pasadas de alisado. Las cubas divididas permiten a los talleres procesar colectores de tocho pesados en lotes sin utillajes individuales de husillo⟧.
Unidades de disco centrífugo para piezas pequeñas y ligeras
Los sujetadores miniatura de aluminio, los separadores para drones y los clips estampados finos carecen del peso suficiente para hundirse dentro de una cuba vibratoria lenta. Una unidad de disco centrífugo (`LLF120`) o un barril centrífugo de nuestra línea de máquinas de acabado en barril⟧ multiplica suavemente la presión efectiva del medio utilizando conos de plástico ligeros, alisando las rebabas limpiamente en lotes compactos.
Pulidoras magnéticas para roscas ciegas y aletas finas
Como el aluminio no es magnético, una pulidora de precisión magnética (`OBD-30` a `OBD-100` o serie `OBD-HBPG`) impulsa finos pasadores de acero inoxidable directamente dentro de orificios de tornillo estrechos, bolsillos ciegos y aletas de refrigeración finas sin dañar las dimensiones exteriores. Mantenga los ciclos magnéticos breves y bien lubricados con compuesto neutro para que el aluminio blando permanezca brillante en lugar de ser granallado.

Primer plano de la cuba de una pulidora de precisión magnética limpiando bolsillos ciegos de tornillo en una carcasa de aluminio mecanizada por CNC
Aluminio fundido vs mecanizado por CNC vs extruido vs estampado
No todas las piezas de aluminio responden de forma idéntica dentro de una máquina pulidora de aluminio⟧. Ajustar su proceso de acabado superficial⟧ a cómo se formó originalmente la pieza evita que se deformen las bridas finas y que aparezcan manchas desiguales en los poros.
| Forma del aluminio | Defecto superficial típico | Medio y acción recomendados | Precaución clave |
|---|---|---|---|
| Piezas fundidas a alta presión⟧ | Rebaba de línea de partición, restos de colada, piel porosa | Conos de plástico aglomerado con resina en cuba vibratoria (`ZL`) | Evitar cortar en exceso la piel densa y fina hasta el núcleo esponjoso |
| Piezas de tocho mecanizadas por CNC⟧ | Marcas de herramienta por pasos, rebabas de salida, esquinas afiladas | Primero conos de plástico; alúmina de alta pureza o cuba de arrastre para acabado brillante | Aislar los bloques de tocho pesados en cubas divididas |
| Perfiles y rieles extruidos⟧ | Estrías de línea de matriz y rebabas de corte de sierra en los extremos | Cuba rectangular larga (`L1300`, `L1500`, `L1800`) | Mantener las piezas alineadas en línea recta para que los extremos nunca colisionen |
| Chapa estampada y clips finos⟧ | Pegado plano contra plano y bordes de troquelado afilados como navajas | Cuba vibratoria abierta o disco centrífugo (`LLF120`) | Mantener un colchón de medio generoso para evitar doblar las lengüetas |
Carcasas de aluminio fundido a presión y límites de la piel porosa
Las piezas fundidas a alta presión forman una piel exterior densa sobre un metal interior ligeramente más poroso. Un desbaste agresivo desgasta directamente esa piel exterior densa, exponiendo diminutos poros de gas subsuperficiales que atrapan compuesto y generan burbujas durante el anodizado o el recubrimiento en polvo posteriores. Utilice medios plásticos suaves y tiempos de desbaste cortos en las piezas fundidas a presión para que la piel exterior densa permanezca intacta⟧.
Soportes de tocho 6061 y 7075 mecanizados por CNC
Las piezas de tocho fresadas presentan crestas afiladas por pasos de fresa de punta esférica y rebabas de salida resistentes a lo largo de los orificios taladrados transversalmente. Los conos de plástico aglomerado con resina nivelan limpiamente los escalones de fresado hasta una base satinada de metal liso⟧, mientras que los colectores de tocho pesados pertenecen a cubas rectangulares divididas (`L1300`, `L1500`, `L1800`) o a acabadoras de aletas de arrastre de alta velocidad para que las esquinas afiladas nunca mellen los bloques adyacentes. Las trayectorias de herramienta limpias aguas arriba mantienen los ciclos de volteo breves y los bordes nítidos⟧.
Rieles, canales y disipadores de aluminio extruido
Las extrusiones largas presentan líneas de matriz longitudinales y rebabas ásperas de sierra de cinta en ambos extremos cortados. Las cubas vibratorias circulares atascan los rieles largos contra la cúpula central, mientras que las cubas rectangulares (`L1300`, `L1500`, `L1800`) acaban suavemente los canales rectos a lo largo de un lecho lineal. Verifique el espaciado de las aletas en los disipadores extruidos frente a las dimensiones del medio plástico desgastado para que los conos nunca se atasquen entre las aletas de refrigeración⟧.
Placas finas de aluminio estampado y clips ligeros
Los soportes estampados finos se pegan plano contra plano en los barriles rotatorios lentos y flotan hasta la superficie de las cargas densas de cerámica. Una máquina de acabado vibratorio⟧ abierta o una unidad de disco centrífugo (`LLF120`) mantiene los clips ligeros sumergidos y separados dentro del medio plástico, redondeando uniformemente los bordes cortados afilados sin doblar las lengüetas delicadas.

Panel de muestra de aluminio de cuatro partes que compara carcasa de fundición a presión, soporte de palanquilla fresado por CNC, canal de disipador extruido y clip de aluminio estampado
Diseño de un proceso de acabado superficial sin marcas para aluminio
Un proceso de acabado superficial repetible en aluminio separa la eliminación de rebabas gruesas del alisado brillante, manteniendo cada etapa fría, limpia y bien amortiguada.
[DISEÑO: Diagrama de proceso de acabado superficial de aluminio en cinco pasos que muestra cavidad fresada por CNC en bruto, desbaste con medio plástico, enjuague limpio, abrillantado brillante y acabado secado por centrifugado]
Etapa 1: Desengrasar refrigerante de mecanizado e inspeccionar rebabas
El refrigerante de inundación de CNC y los agentes desmoldantes de fundición a presión recubren inmediatamente el medio plástico, convirtiendo los conos abrasivos en formas resbaladizas y no cortantes. Lave las piezas aceitosas antes de cargar cualquier máquina de pulido de aluminio, y recorte las protuberancias de colada sobredimensionadas o las rebabas gruesas de sierra aguas arriba. Consulte marcas de rectificado y lijado para entender por qué nivelar las marcas mecánicas profundas aguas arriba ahorra horas dentro del tambor.
Etapa 2: Desbaste con medio plástico aglomerado con resina
Cargue conos o pirámides de plástico aglomerado con resina preformados de nuestra gama de medios de rectificado—nunca cerámica de corte pesado—para eliminar las marcas de fresado CNC, líneas de partición y rebabas afiladas. El medio plástico comparte una matriz más blanda y cercana al aluminio, cortando limpiamente mientras deja una base mate uniforme y metal liso lista para el abrillantado o la preparación para anodizado.
Etapa 3: Abrillantado no abrasivo o brillo orgánico en seco
Cuando los planos exigen un brillo luminoso en lugar de un mate uniforme, siga el desbaste con plástico con bolas de cerámica de alta alúmina o un suave tamborizado orgánico en seco con cáscara de nuez y mazorca de maíz de nuestra línea de medios de acabado en seco. La mazorca de maíz seca tratada con una crema de pulido ligera realza un brillo limpio y cálido en herrajes de aluminio previamente alisados. Confirme el grado de malla de la mazorca de maíz al pedir medios orgánicos secos.
Etapa 4: Enjuague limpio inmediato y secado por centrifugado
El agua con compuesto residual se seca rápidamente formando anillos minerales blancos y manchas de agua oscuras sobre el aluminio desnudo. Enjuague los lotes terminados con prontitud en agua limpia y séquelos dentro de una secadora centrífuga térmica (`35`, `35A`, `70` o modelos `70A`). Consulte nuestra guía de lavado y secado separados posteriores al acabado para una correcta disposición de la celda de enjuague y secado.

Secadora centrífuga térmica descargando soportes de aluminio brillantes y sin manchas inmediatamente después del enjuague con agua limpia
Medios, compuestos y límites honestos en aluminio
Elegir los consumibles y saber dónde termina nuestro equipo evita defectos inesperados o fallos posteriores en el anodizado.
| Etapa de acabado | Elección de medio | Compuesto / Acción | Barrera clave para aluminio |
|---|---|---|---|
| Eliminación de rebabas y escalones de CNC | Conos / pirámides de plástico aglomerado con resina | Compuesto líquido neutro (compatible con `JTJ60` / `JTS5` / `HM3`) | Evite triángulos de cerámica pesada en aleaciones blandas |
| Abrillantado brillante | Esferas lisas de alta alúmina o bolas de acero | Compuesto abrillantador lubricante | Amortigüe las piezas pesadas para que las bolas no martillen las caras planas |
| Brillo final en seco | Cáscara de nuez o mazorca de maíz acondicionada | Pasta de pulido en seco para tambor | Las piezas deben estar completamente secas antes de entrar en el medio orgánico |
| Anodizado / Galvanoplastia / Recubrimiento transparente | Gestionado por proveedor especializado aguas abajo | No lo suministramos nosotros | Solo entregamos el acabado mecánico en bruto |

Exhibición de consumibles para acabado de aluminio que muestra conos de plástico aglomerado con resina, esferas lisas de alta alúmina, gránulos secos de mazorca de maíz y compuestos líquidos Jings Polish
Adaptación de la forma del medio plástico a orificios y aletas de refrigeración
Los disipadores de aluminio, carcasas de sensores y bloques de válvulas presentan ranuras estrechas y orificios roscados. Los conos y pirámides carecen de caras planas paralelas, por lo que resisten mejor el puenteo a través de ranuras estrechas que los cubos. Dimensione siempre el medio plástico según su orificio más pequeño usando las dimensiones de las virutas desgastadas para que los conos encogidos nunca se atoren dentro de los taladros.
Compuestos de pulido Jings verificados para metales no ferrosos
Nunca procese aluminio en agua corriente simple ni con decapantes agresivos para óxido de acero. Utilice compuestos verificados para metales finos y abrillantadores—como `compound-JTJ60` (pulido de metales finos), `compound-JTS5` (acabado de precisión para chapa fina) y `compound-HM3` (pulido final)—para lubricar el medio plástico y mantener la viruta fina de aluminio en suspensión hasta que se evacue por el desagüe. Suministramos compuestos líquidos para sistemas de medio húmedo y pastas selectas para tamboreo en seco, aunque nunca diseñamos fórmulas químicas de limpieza personalizadas.
Límites honestos: anodizado, galvanoplastia y pulido con ruedas
Muchos compradores preguntan si una máquina pulidora de aluminio sustituye al anodizado bright-dip, al pulido químico o al pulido con ruedas de tela. El acabado masivo proporciona un acabado mecánico uniforme, de metal liso, mate no direccional, satinado o abrillantado. No ofrecemos anodizado, pulido químico, electropulido, galvanoplastia, sellado con capa transparente, ruedas de pulir de tela ni pulidoras manuales—y no operamos un taller de servicios por contrato.
Evitar la suciedad oscura del carburo de silicio antes del anodizado
Si sus piezas de aluminio pasan a anodizado decorativo después del tamboreo, comuníqueselo por adelantado a su proveedor de medios. Ciertos granos abrasivos pesados dejan suciedad oscura microscópica incrustada en los poros del aluminio blando que aparece como vetas turbias tras el anodizado. Los conos de plástico con aglomerante resinoso limpios, combinados con un enjuague minucioso, mantienen el aluminio brillante y listo para los anodizadores posteriores.
Comparación lado a lado de un soporte de aluminio liso tamboreado con plástico listo para anodizado frente a una pieza manchada con suciedad oscura por un medio incorrecto
Errores comunes al pulir aluminio por lotes
Evite estos cuatro errores de taller al operar una máquina pulidora de aluminio a lo largo de los turnos de producción.
[DISEÑO: Matriz de resolución de problemas que muestra cuatro defectos de acabado del aluminio: magulladuras graves por cerámica, manchas alcalinas oscuras, conos de plástico atascados en agujeros de tornillo y anillos blancos de marcas de agua]
Usar triángulos cerámicos de grado acero en piezas fundidas delgadas
Intentar acelerar el desbarbado del aluminio volcando las piezas en triángulos cerámicos gruesos de corte para acero magulla las esquinas, golpea las nervaduras delgadas y deja arañazos profundos que tardan el doble en alisarse después. Comience siempre el desbaste del aluminio con medios plásticos con aglomerante resinoso adaptados cuidadosamente a la blandura de la aleación y al espesor de pared de la pieza. Una vez que una cara plana ha sido martillada por cerámica pesada, los conos de plástico no pueden eliminar las abolladuras.
Usar agua de compuesto sucia que se convierte en lodo gris
Los finos de aluminio se oxidan rápidamente en agua de compuesto sucia y recirculada, recubriendo las piezas con una película gris opaca que parece manchada aunque estén lisas. Mantenga despejados los desagües de la cuba, mantenga un flujo constante de agua y compuesto frescos, y limpie periódicamente el medio plástico para que la carga se mantenga brillante y libre de lodo graso de aluminio.

Rejilla de desagüe vibratoria limpia evacuando finos de aluminio oxidado lejos de los conos de plástico con aglomerante resinoso
Sobrecargar bloques fresados pesados sin divisores
Incluso dentro de medio plástico, los colectores de aluminio pesados mecanizados de palanquilla chocan entre sí si se cargan con demasiada densidad en una cuba vibratoria abierta. Mantenga un volumen generoso de medio o utilice canales rectangulares compartimentados (`L1300`, `L1500`, `L1800`) para mantener las piezas pesadas separadas limpiamente desde la carga hasta la descarga. Una densidad de lote conservadora evita los golpes del tamboreo.
Dejar que el aluminio húmedo se seque al aire en cestas apiladas
El agua atrapada entre placas de aluminio apiladas crea manchas blancas de hidróxido en pocas horas. Transfiera las cargas enjuagadas directamente a una secadora centrífuga térmica (`35`, `35A`, `70` o modelos `70A`) antes de embalar o enviar a anodizado.
Cómo Xiamen Jin Tai Jin construye líneas de acabado de aluminio
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marca: Jings Polish), nuestro taller comenzó en 1992 y nuestra empresa se estableció formalmente en 2002, entregando más de 200,000+ conjuntos de soluciones de rectificado y pulido a clientes de todo el mundo. A través de nuestro catálogo, fabricamos 21 plataformas de máquinas respaldadas por 24 derechos de propiedad intelectual chinos concedidos—incluyendo 1 patente de invención, 17 patentes de modelo de utilidad y 6 patentes de diseño—bajo la certificación ISO 9001 `00726Q01571R001` (válida de 2026-06-03 a 2029-06-02) y las certificaciones CE `M.2023.206.C88121` (modelos Verticales, 8) y `M.2023.206.C88120` (modelos Horizontales, 13), válidas hasta 2028-07-24.

Nave de fábrica de Jings Polish mostrando cubas vibratorias circulares ZL, canales rectangulares de la serie L, unidades centrífugas LLF y secadoras centrífugas para acabado de metales no ferrosos
Equipos, medios plásticos y compuestos que fabricamos
Fabricamos cubas vibratorias circulares (serie `ZL` con cubiertas de separación), canales rectangulares (`L1300`, `L1500`, `L1800`), máquinas de acabado por barril, unidades de disco y barril centrífugas (serie `LLF120`, `LX`), pulidoras de precisión magnéticas (series `OBD` y `HBPG`), máquinas de acabado por arrastre, secadoras centrífugas térmicas (`35`, `35A`, `70`, `70A`) y limpiadores de medios para celdas de taller automatizadas. También fabricamos medios plásticos con aglomerante resinoso, bolas de alta alúmina, cáscara de nuez, mazorca de maíz y compuestos verificados `JTJ60`, `JTS5`, `HM3` y `LC10` para flujos de trabajo con metales no ferrosos y multimetal.
Límites claros sobre lo que no suministramos
De acuerdo con nuestros estándares de elección de un proveedor de acabado masivo y acabado en taller de servicios, declaramos nuestro alcance con claridad. No operamos un taller de servicios por contrato ni procesamos piezas de clientes de pago; no ofrecemos anodizado, pulido químico, electropulido, galvanoplastia, pasivado ni sellado con capa transparente; no vendemos ruedas de pulir de tela, pulidoras manuales, lijadoras de banda ni abrasivos de chorreado; y no diseñamos fórmulas químicas de limpieza personalizadas ni suministramos barras de cera sólida para ruedas.
Plazos de entrega de fabricación estándar y personalizada
Las configuraciones estándar de máquina pulidora de aluminio se envían dentro de un plazo de producción de 25 a 35 días una vez confirmadas las especificaciones. Los canales rectangulares de ingeniería personalizada, los divisores compartimentados y las líneas integradas de separación y secado requieren 45 a 60 días para fabricarse y probarse.
Solicitar una evaluación inicial a partir de fotos de las piezas
No prometemos pruebas gratuitas de muestras por correo ni garantizamos valores de rugosidad superficial antes de revisar su pieza de trabajo. Envíe fotos claras de primer plano de sus piezas de aluminio mostrando marcas de mecanizado, nervaduras delgadas, tamaños de agujeros, grado de aleación, acabado objetivo y objetivo de lote diario a través de nuestra página de solución de pulido personalizada—nuestros ingenieros pueden evaluar sus fotos y planos para recomendar la máquina y el flujo de trabajo con medios plásticos adecuados, incluso junto con acabado de aleaciones de cobre o acabados de acero inoxidable.
Preguntas frecuentes
¿Cuál es la mejor máquina pulidora de aluminio para carcasas mecanizadas por CNC?
Una cuba vibratoria circular con revestimiento de poliuretano (serie `ZL`) con conos de plástico con aglomerante resinoso es la elección estándar para carcasas de aluminio mecanizadas por CNC porque mantiene las piezas amortiguadas y las separa automáticamente en la descarga. Para bloques pesados de palanquilla que no pueden tocarse entre sí, utilice un canal rectangular dividido (`L1300`, `L1500`, `L1800`) o una máquina de acabado por arrastre.
¿Por qué mis piezas de aluminio se volvieron negras o gris oscuro en el tambor?
Las manchas oscuras ocurren cuando el aluminio se tamborea con compuestos para acero fuertemente alcalinos, agua de compuesto sucia cargada de lodo de metal oxidado o medios contaminados con polvo de acero al carbono. Cambie a un compuesto líquido neutro apto para aluminio, enjuague bien los desagües y mantenga los medios no ferrosos estrictamente separados de las cargas de acero ferroso.
¿Puede una máquina pulidora de aluminio crear un acabado espejo sin rueda de pulir?
El acabado masivo con bolas de alta alúmina o mazorca de maíz seca produce un lustre abrillantado limpio, brillante y no direccional en contornos y cavidades complejos. Sin embargo, para una reflexión óptica de espejo sin distorsión en láminas planas grandes, todavía se requiere el pulido dedicado con ruedas de tela (que no fabricamos).
¿Qué medio de pulido deja el aluminio liso sin abollar las esquinas?
Los conos y pirámides de plástico con aglomerante de resina proporcionan un acabado mate metal smooth sin abollar los bordes blandos del aluminio ni las aletas de refrigeración finas. Evite los triángulos cerámicos pesados de corte de acero en piezas finas o blandas no ferrosas, y dimensione los conos según las dimensiones de la viruta desgastada para que nunca se acuñen.
¿Cómo evito las manchas de agua en el aluminio después del pulido húmedo?
Enjuague las piezas terminadas inmediatamente en agua limpia después de la descarga y séquelas rápidamente dentro de una secadora centrífuga de calor (`35` o serie `70`) en lugar de dejar que el agua del compuesto se seque al aire en cestas abiertas o bandejas apiladas.
¿Qué fotos debo enviar antes de pedir una máquina pulidora de aluminio?
Envíe fotos claras de cerca que muestren las marcas de CNC actuales o las rebabas de fundición a presión, los orificios más pequeños o los espacios entre aletas de refrigeración, las dimensiones generales, el peso de la pieza, el grado de aleación, el acabado objetivo y el volumen de lote diario. Nuestros ingenieros pueden recomendar la arquitectura de cámara adecuada y el grado de medio plástico a partir de fotos y planos antes de cotizar.
[DISEÑO: Lista de verificación anotada de consulta del comprador que muestra ángulos de fotos de piezas de aluminio, medidas de espacios entre aletas y notas de grado de aleación]
 +86-592-2381506


 Compatible con red IPv6
