


Pulidora vibratoria: qué es, qué puede y qué no puede hacer
Pregunte en dos talleres qué es una "pulidora vibratoria" y obtendrá dos respuestas distintas. Uno se refiere a la máquina multiuso que desbarba y deja un brillo ligero. El otro, a una máquina configurada específicamente para lograr un acabado reflectante. El equipo es el mismo; el ajuste, no.
Esta página explica qué puede y no puede hacer el proceso, y qué cambia al pasar de desbarbado a pulido. Para elegir entre cubas circulares o rectangulares, vea la selección de máquinas de acabado vibratorio. Para formas de medios abrasivos, vea los medios para tambores vibratorios. Para especificaciones de redondeo de bordes, vea los equipos de desbarbado vibratorio; el análisis de mercado más amplio está en nuestra página previa de tendencias del sector.
Una máquina, varios usos: por qué el nombre resulta confuso
En los talleres metalúrgicos, a la misma cuba sobre resortes se le llama máquina de desbarbado vibratorio, pulidora vibratoria o máquina de pulido vibratorio. Quienes buscan una máquina de pulido vibratorio suelen asumir que es un equipo dedicado exclusivamente al acabado espejo.
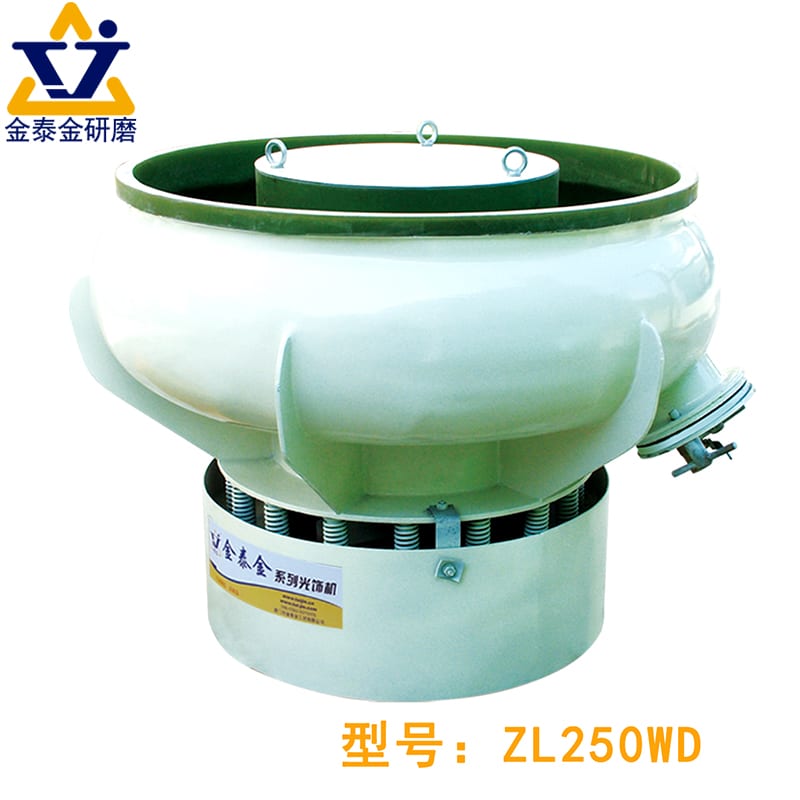
La plataforma es la misma; el ajuste, no
En el acabado en masa, una máquina de acabado vibratorio es una plataforma mecánica compartida y no una herramienta de uso único. La cuba de acero, el revestimiento de poliuretano, los resortes y el motor excéntrico son idénticos. Cambiando los medios, el compuesto y los contrapesos, una máquina realiza cuatro tareas distintas:
- Desbarbado de bordes: Los medios cerámicos gruesos eliminan rebabas y matan aristas vivas.
- Desincrustado: Limpiadores ácidos o alcalinos con medios de corte eliminan cascarilla y óxido.
- Matizado satinado: Abrasivos finos plásticos o cerámicos borran marcas de CNC logrando una superficie mate uniforme.
- Bruñido espejo: Medios lisos no abrasivos o secos tratados comprimen las crestas logrando un reflejo brillante.
Tres procesos llamados "pulido vibratorio"
Dado que la palabra "pulido" se usa libremente en el taller, compradores y operarios usan pulido vibratorio para describir tres recetas de producción muy distintas:
- Desbarbado de una etapa con abrillantador: Uso de piedra estándar con jabón abrillantador para dejar las piezas limpias y con ligero brillo.
- Refinado satinado en dos etapas: Una etapa de corte para eliminar marcas de mecanizado, seguida de un suavizado fino antes de anodizar o galvanizar.
- Bruñido espejo en tres etapas: Pasar de medios de corte a medios de matizado, finalizando con porcelana no abrasiva, acero o medios secos tratados.
Por qué la confusión cuesta dinero a ambas partes
Cuando un plano indica solo "pulido vibratorio" sin definir el resultado, alguien pierde dinero. Cotizar una etapa si el cliente espera reflejo espejo provoca rechazos; cotizar tres para una pieza oculta hace perder la oferta.
Qué ocurre realmente dentro de la máquina
Comprender cómo una pulidora vibratoria refina el metal evita comprar consumibles inadecuados o sobrecargar la cuba. Dentro de la cámara revestida de poliuretano, el acabado ocurre por un frotado tridimensional continuo y no por caídas libres.
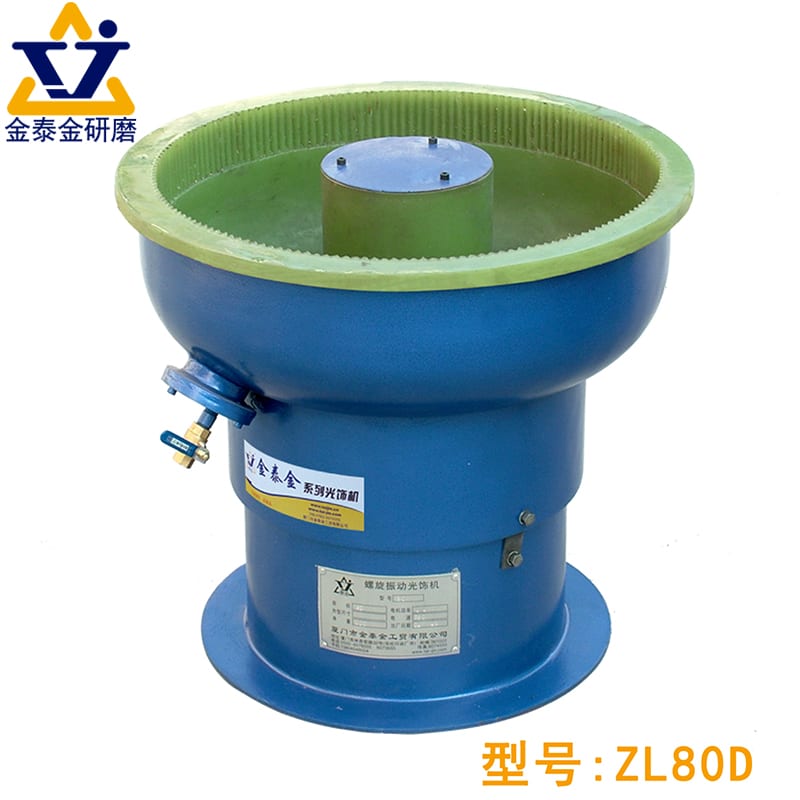
El lecho de medios y cómo se mueve
Un motor excéntrico agita la cuba o los vibradores de tina rectangulares con amplitud y frecuencia ajustables. Cada pulso lanza el lecho hacia arriba y adelante, guiando piezas y medios en un rodillo espiral continuo alrededor de la cámara.
Al viajar las piezas inmersas en un río de medios, el lecho sostiene formas frágiles y trabaja esquinas y caras a la vez. La relación exacta de carga medios-pieza depende de su geometría y peso, y siempre debe fijarse mediante pruebas de muestra.
Qué le hacen los medios a la superficie en cada etapa
Al girar el lecho en espiral por la cuba, piedras o bolas individuales aplican tres acciones mecánicas a la superficie de la pieza:
- Cizallamiento por impacto: Piedras abrasivas angulares golpean rebabas salientes y las arrancan.
- Abrasión por deslizamiento: Las caras del medio rozan piezas bajo el peso del lecho, rebajando picos de herramienta.
- Bruñido por compresión: Esferas lisas no abrasivas aplanan micropicos sin cortar, permitiendo un reflejo nítido de la luz.
Por qué el compuesto importa tanto como los medios
Usar piedras abrasivas en una cuba con agua corriente arruina el acabado con rapidez. Sin compuesto, el polvo metálico se incrusta en las piedras, las piezas rozan metal contra metal y las superficies se oxidan en una película gris oscura.
Los compuestos líquidos dosificados en el agua cumplen tres funciones en el pulido vibratorio: lubrican puntos de contacto para regular el corte, suspenden finos metálicos para evacuarlos por el desagüe y dejan una película anticorrosiva en el metal limpio.
Qué cambia al pasar del desbarbado al pulido
Adaptar una máquina vibratoria del desbarbado basto al pulido fino requiere ajustar tres variables a la vez:
- Los medios pasan de angulares a redondos y densos: Triángulos afilados dan paso a cilindros lisos, esferas, conos plásticos finos o bolas de acero templado.
- El compuesto pasa de limpiador a abrillantador de alta lubricidad: Jabones de lavado se sustituyen por compuestos de bruñido deslizantes o pastas secas de pulido.
- La energía y el ciclo de la máquina cambian: El ángulo de avance y la amplitud se ajustan para evitar impactos, y una sola pasada pasa a ser una secuencia multietapa.
Lo que puede hacer — y lo que no
Una pulidora vibratoria es una de las máquinas más versátiles del taller, pero tiene límites físicos estrictos. Conocer lo que no puede hacer ahorra semanas de pruebas fallidas.

Superficies que procesa bien
El pulido vibratorio destaca en caras externas, esquinas exteriores y contornos poco profundos en piezas estampadas, fundidas y mecanizadas de tamaño pequeño a mediano. Elimina rebabas, difumina marcas leves de fresado y produce acabados uniformes mates, satinados o bruñidos en lotes completos sin montaje manual.
Superficies que procesa mal
La acción vibratoria se complica donde el abrasivo no puede llegar ni deslizarse físicamente. Los agujeros ciegos profundos, roscas internas finas y esquinas interiores agudas sufren atascos de abrasivo, dejando el metal rehundido intacto mientras las caras exteriores se pulen limpiamente.
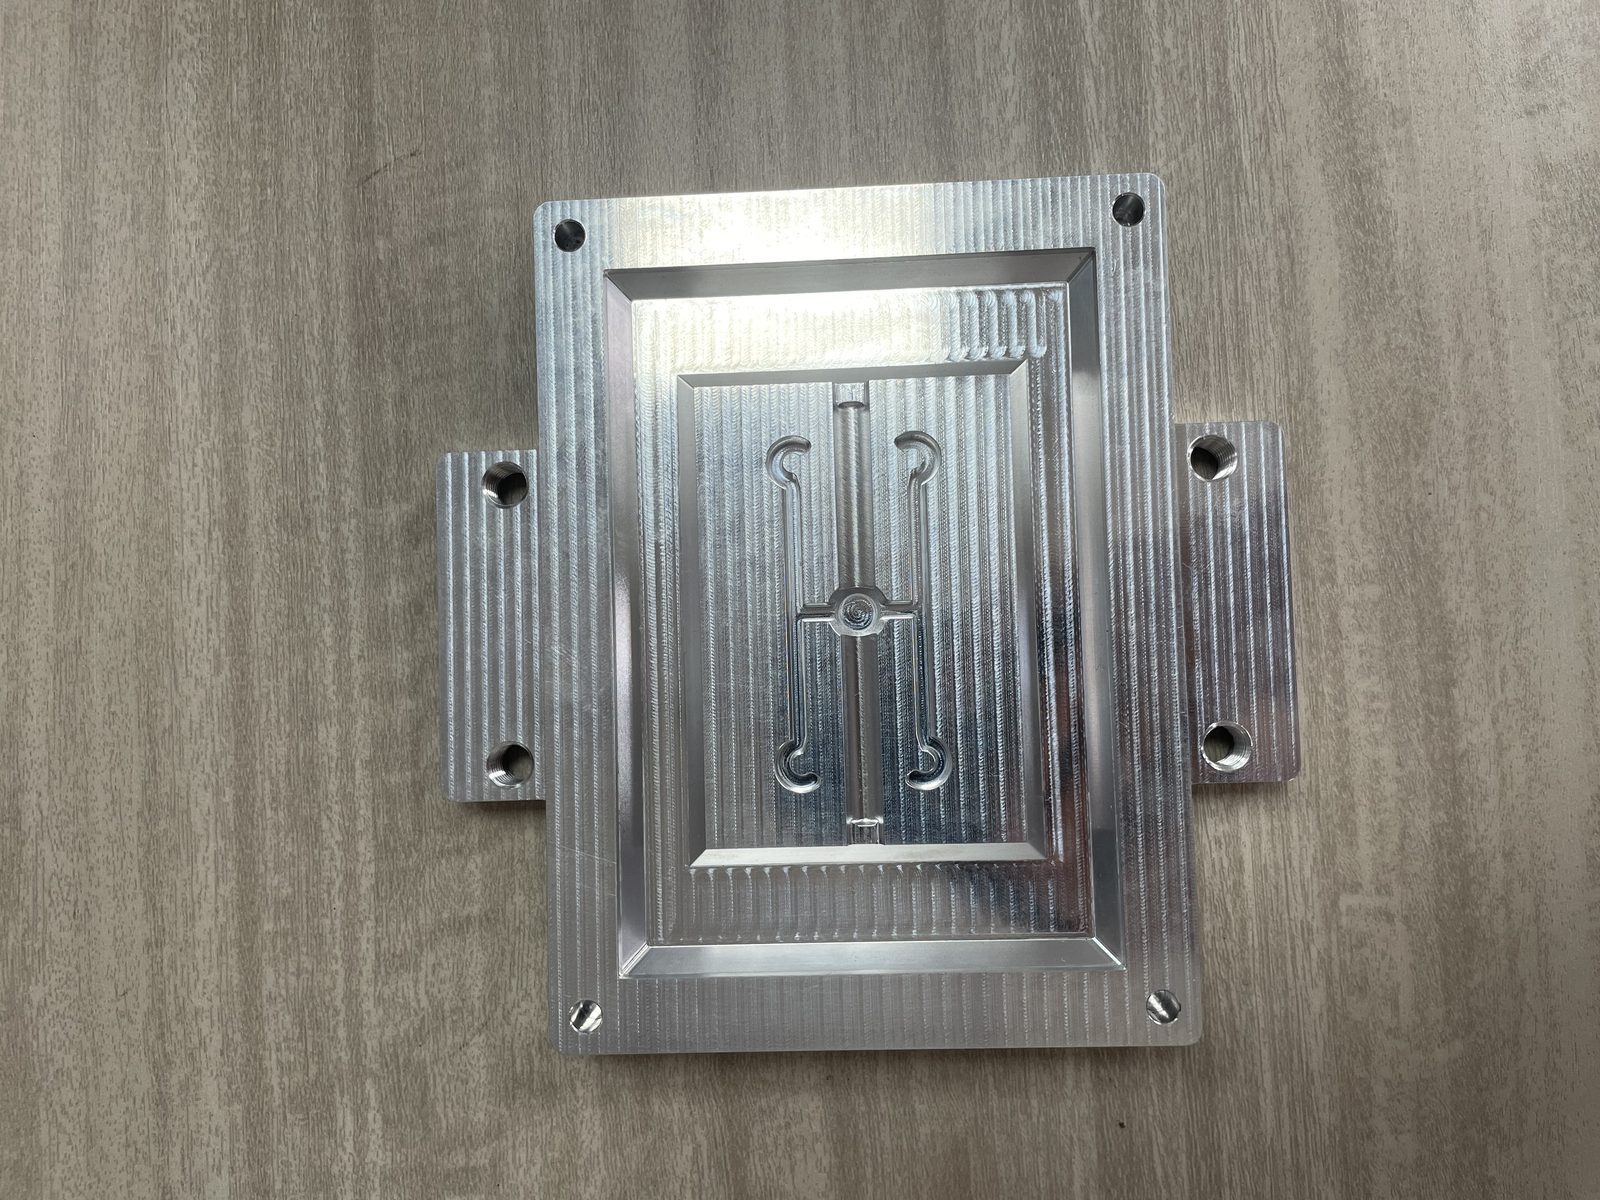
Las piezas estampadas de chapa ultrafina también causan problemas, ya que las caras planas húmedas se adhieren a la pared de poliuretano en lugar de circular con el lecho.
Lo único que no puede hacer: cambiar la geometría de la pieza
El acabado en masa refina la topografía superficial; no altera dimensiones ni cambia el color del metal. Una pulidora vibratoria no puede aplanar un estampado deformado, corregir un diámetro excesivo en un eje ni borrar marcas profundas que se enganchen con la uña. Esas marcas requieren desbaste previo con cinta o lijado, y los cambios de color exigen anodizado, galvanoplastia o recubrimiento PVD.
Cuando otro proceso es la respuesta honesta
Use la tabla de cuatro columnas siguiente para ver dónde funciona el pulido vibratorio y dónde otro proceso es la opción honesta.
| Su objetivo final | ¿Puede lograrlo el pulido vibratorio? | Realidad en taller | Mejor proceso si es No o Parcial |
|---|---|---|---|
| Desbarbar y redondear bordes exteriores | Sí | Fortaleza clave del acabado vibratorio en cualquier lote | Ninguno para piezas estándar |
| Suavizar marcas leves de herramienta CNC | Sí | Requiere iniciar con una etapa de medios abrasivos de corte | Disco centrífugo para ciclos más rápidos |
| Lograr un acabado mate o satinado uniforme | Sí | Se logra de forma fiable en dos etapas sucesivas de corte y suavizado | No necesario |
| Lograr un acabado espejo brillante | Parcial | Requiere tres etapas y medios no abrasivos en caras exteriores | Barril centrífugo para mayor presión |
| Quitar muescas profundas o poros de fundición | No | El medio entra en poros profundos sin nivelar el metal circundante | Lijado de banda o pulido con rueda primero |
| Corregir dimensiones fuera de tolerancia | No | El acabado en masa actúa sobre crestas, no en la geometría nominal | Mecanizado CNC o rectificado plano |
| Cambiar el color del metal desnudo | No | El tamboreo mecánico solo revela el brillo natural de la aleación | Anodizado, galvanizado o pintura en polvo |
| Pulir una sola pieza soldada grande | No | La pieza no puede circular en la cuba y el montaje es antieconómico | Lijado manual y pulido con rueda |
| Pulir dentro de orificios cruzados estrechos | Parcial | Los medios estándar puentean agujeros pequeños y ranuras profundas | Pines magnéticos o acabado por arrastre |
Cuando piezas de precisión requieren mayor presión de contacto para lograr brillo espejo más rápido, compare opciones de alta energía en nuestra guía sobre disco centrífugo frente a barril centrífugo.
La ruta de tres etapas hacia un pulido real
El mayor mito del acabado en masa es poner piezas en bruto en un abrasivo mágico y lograr un acabado espejo. Un pulido vibratorio real es una secuencia de tres etapas donde cada una prepara la superficie para la siguiente.
Etapa uno — corte (por qué no empezar fino)
Las piezas en bruto llegan con rebabas, marcas de corte o cascarilla. La etapa uno usa abrasivos cerámicos o plásticos gruesos para eliminar rebabas, redondear bordes y cortar crestas de mecanizado.
No puede omitir la etapa uno e iniciar con medios finos. El medio fino o no abrasivo no tiene fuerza de corte: solo pule la cima de las crestas, dejando intactas las marcas de mecanizado.
Etapa dos — suavizado (la fase que se omite)
Tras eliminar rebabas y marcas en la etapa uno, la pieza muestra rayones mate uniformes. La etapa dos usa medios plásticos más suaves o cerámicos de baja abrasión para borrar los rayones de la etapa uno.
Los talleres impacientes suelen omitir esta etapa de suavizado. Su función es lograr una textura satinada fina con valles poco profundos que el bruñido final pueda cerrar.
Etapa tres — abrillantado (por qué más tiempo no es mejor)
La etapa tres logra un brillo real con medios no abrasivos —como bolas de acero templado, esferas de porcelana fina o cáscara de nuez tratada— junto con un abrillantador.
En lugar de desgastar el metal, la etapa tres usa rodamiento por compresión o frote en seco para aplanar los picos satinados de la etapa dos. Prolongarla no da más brillo; el bruñido excesivo endurece el metal y causa piel de naranja.
Cómo saber en qué etapa se encuentra realmente
Sostenga la muestra enjuagada y seca bajo una luz superior brillante e inclínela a un ángulo bajo:
- Líneas paralelas o marcas de corte visibles: La etapa uno está incompleta; el abrasivo no ha alcanzado el fondo de las estrías de mecanizado.
- Mate uniforme sin líneas direccionales: La etapa uno terminó y la pieza está en la etapa dos; los micropicos aún dispersan la luz de manera uniforme.
- Reflejo claro de las luces superiores sin grano visible: Tanto la etapa dos como la etapa tres han cumplido su objetivo.
El error más común: saltar de la etapa uno a la etapa tres
Pasar directamente del medio de corte grueso al bruñido genera el clásico defecto de arañazo brillante. El medio pesado de bruñido aplana las crestas de los arañazos gruesos en mesetas brillantes mientras los valles profundos quedan debajo. Con luz en ángulo, cada arañazo resalta, obligando a volver al medio de suavizado de la Etapa Dos.
Medios y compuestos para pulido (no para desbarbado)
Usar consumibles de desbarbado para un pulido es como encerar un auto con lija. Para lograr un acabado satinado o espejo, tanto los medios de pulido vibratorio como el compuesto líquido deben cambiar de propiedades.

Por qué los medios de desbarbado no producen pulido
Los medios de desbarbado contienen grano grueso de carburo de silicio u óxido de aluminio con aglomerante duro. Al desgastarse la piedra, surgen puntas minerales afiladas para cortar rebabas. Mientras el grano afilado toque la pieza, rayará el metal e impedirá el reflejo especular.
Forma del medio para pulir: más redonda, fina y densa
Pasar del corte al refinado de prepulido en nuestra gama de medios de desbaste orienta la geometría hacia contornos más redondeados y tamaños menores. Conos, esferas y cilindros lisos hacen un contacto suave lineal o puntual, suavizando radios sin morder caras planas.
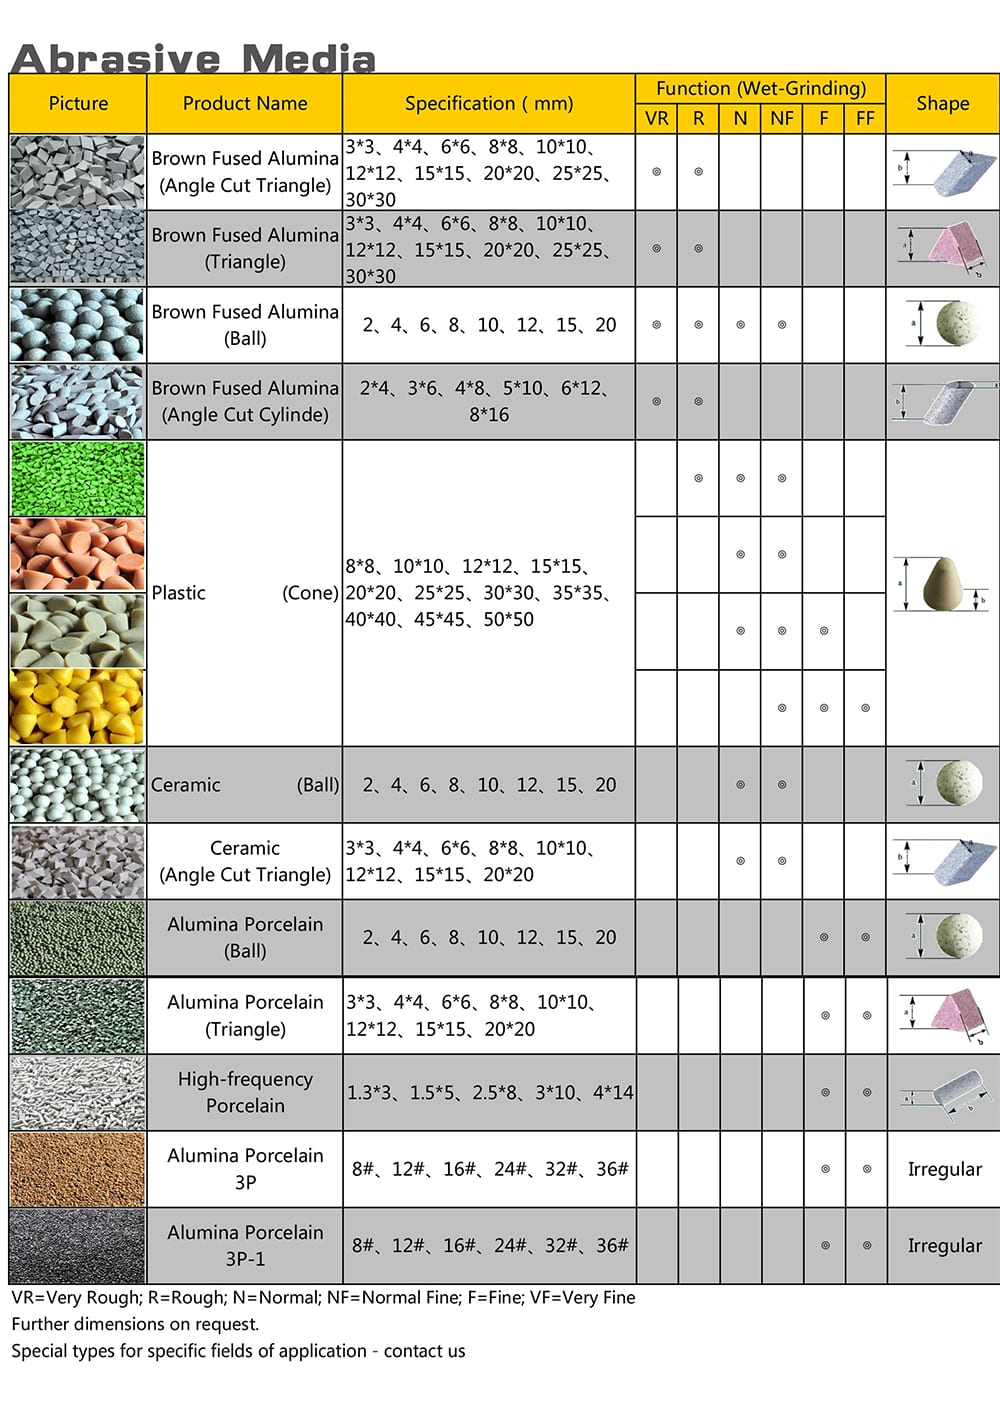
Medios no abrasivos para la etapa final
Para la pasada final de abrillantado, el grano abrasivo desaparece por completo. Los talleres eligen una de tres familias de medios no abrasivos según el peso y la aleación de la pieza:
- Medios de acero inoxidable templado: Los medios de acabado de acero de alta densidad aportan un gran peso de compresión para bruñir piezas fundidas y accesorios en cubas reforzadas.
- Medios de porcelana para pulir: Las esferas cerámicas sin grano proporcionan un bruñido más suave para piezas delicadas de acero inoxidable, titanio o aluminio.
- Medios orgánicos secos tratados: Granulados de cáscara de nuez o mazorca tratados con pasta operan en cubas secas para dar un brillo final sin agua.
Qué debe hacer diferente el compuesto
En una etapa de pulido o bruñido, el agua y los compuestos de acabado deben formar un colchón deslizante entre los medios y las piezas. Si la lubricación cae, los medios de porcelana o acero patinan sobre el metal y dejan marcas de trepidación. Los compuestos de pulido también incluyen abrillantadores, ablandadores de agua para evitar velos minerales e inhibidores de deslustre para proteger las piezas durante el secado.
Qué sale mal y qué significa
Cuando un lote de pulido vibratorio sale opaco, rayado o manchado, cambiar el tiempo de ciclo a ciegas rara vez ayuda. Casi todos los defectos apuntan a una etapa omitida, medios contaminados o un flujo deficiente de compuesto.
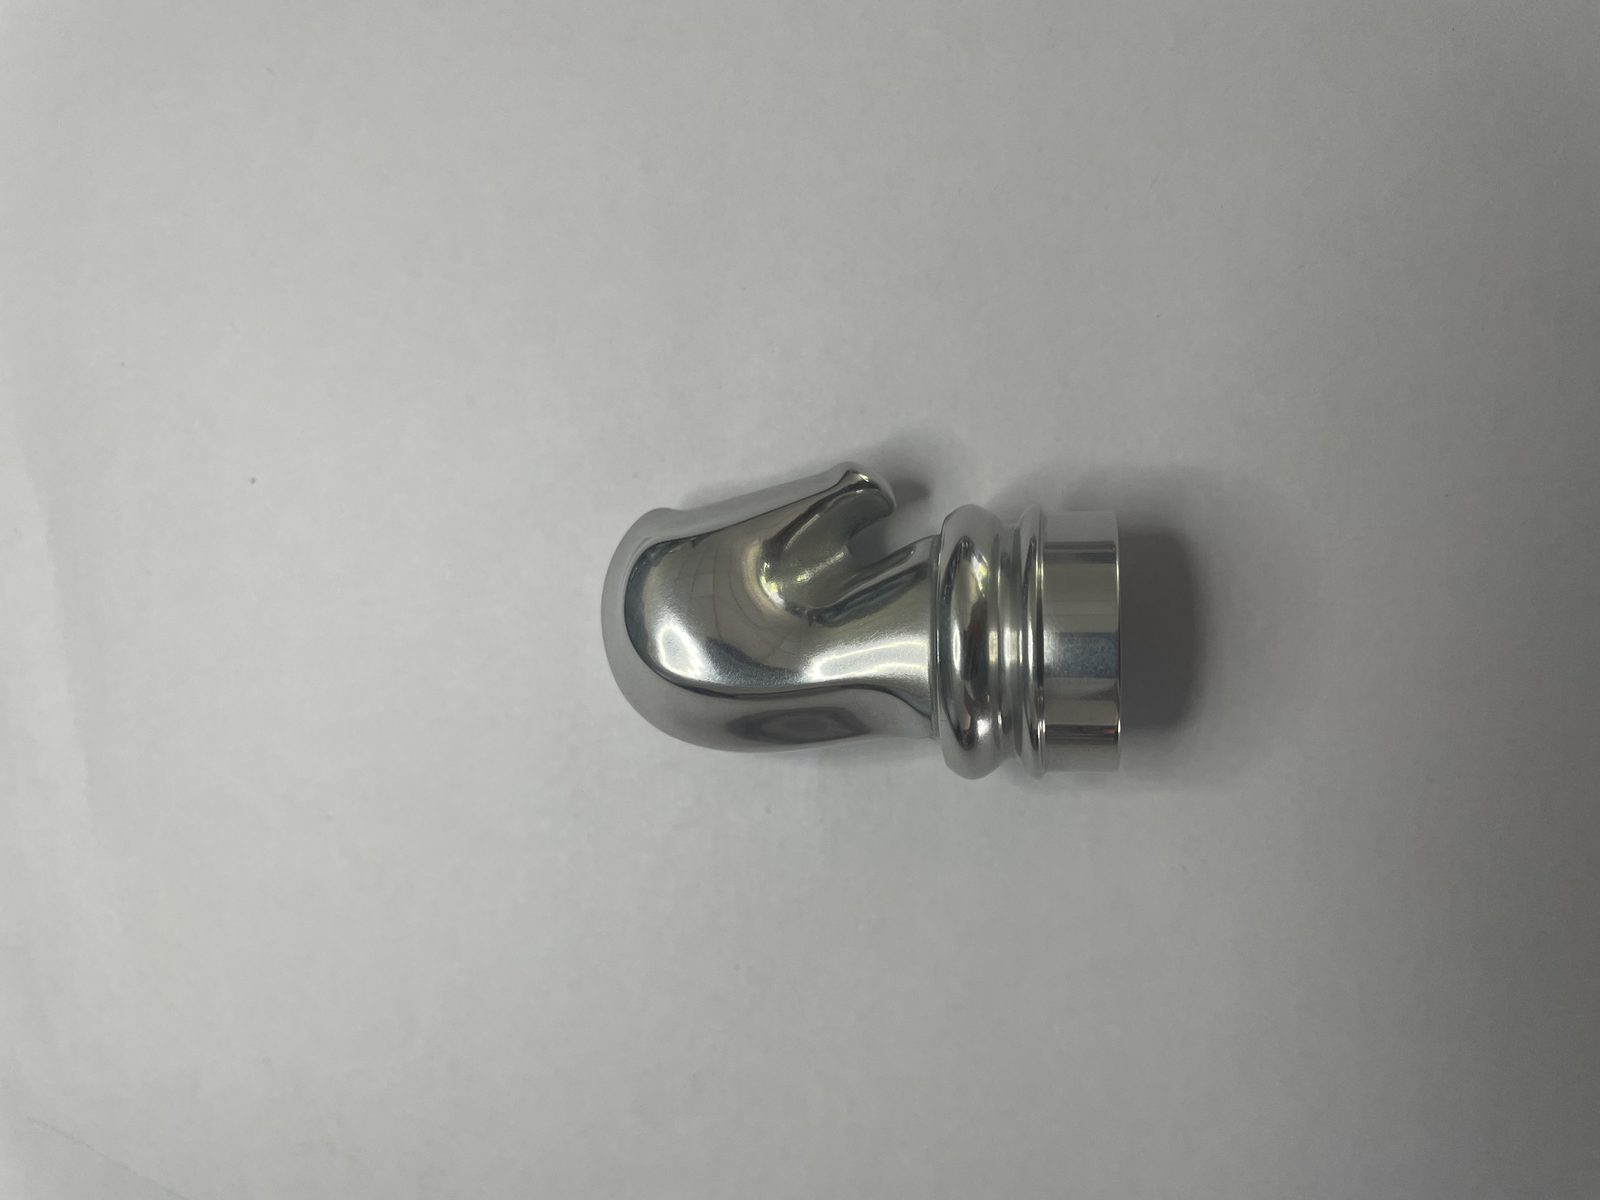
Inspección de piezas bajo luz angular antes de cambiar de medios
Antes de vaciar un tazón de medios, enjuague una pieza de muestra en agua tibia limpia, séquela e inspeccione las caras planas frente a las esquinas bajo luz angular. Una película uniforme en toda la pieza apunta a la química del compuesto o del agua, mientras que marcas concentradas en esquinas apuntan a impacto mecánico.
Tabla de resolución de fallas de cuatro columnas
Use la siguiente tabla de diagnóstico para identificar y corregir fallas de pulido vibratorio en el taller.
| Síntoma superficial | Causa raíz | Revisión en taller | Acción correctiva |
|---|---|---|---|
| La pieza se ve brillante a distancia pero rayada bajo la luz | Se omitió la Etapa Dos de suavizado entre corte grueso y bruñido | Incline la pieza bajo una lámpara brillante para detectar valles de rayas | Devuelva primero las piezas a una etapa de suavizado con plástico fino o cerámica lisa |
| La superficie se opaca progresivamente en el tazón | Grano grueso suelto en el medio de pulido o bajo flujo de compuesto | Cribe piedras sueltas del medio y revise la bomba dosificadora | Lave el tazón, cribe el medio suelto y restaure el flujo de compuesto |
| Marcas brillantes de impacto o pequeñas mellas en esquinas | Sobrecarga de piezas o amplitud vibratoria excesiva | Observe el lecho para ver si piezas desnudas chocan arriba | Reduzca la carga del lote, añada volumen de medio o baje la amplitud excéntrica |
| Ranuras y orificios rebajados quedan opacos y sin pulir | El tamaño del medio es muy grande para entrar y circular en las ranuras | Presione a mano una piedra de muestra en la ranura para ver el ajuste | Añada una forma de medio más pequeña o cambie a pines o esferas pequeñas |
| Bordes funcionales afilados se redondean fuera de tolerancia | El ciclo de corte de Etapa Uno duró demasiado o usó un medio agresivo | Compare el perfil del borde con una pieza de control sin pulir | Acorte el corte de Etapa Uno y pase antes a un medio plástico de bajo desgaste |
| Deslustre oscuro, manchas de agua u óxido instantáneo tras descargar | Agua de enjuague dura, inhibidor agotado o secado lento al aire | Limpie la mancha con limpiador suave para confirmar oxidación superficial | Dosifique inhibidor de óxido en el enjuague final y seque las piezas de inmediato |
Coste: qué lo determina realmente
Los compradores a menudo preguntan por qué un presupuesto de pulido vibratorio es mucho mayor que uno de desbarbado vibratorio para el mismo tamaño de cuba. La diferencia de coste se debe a las etapas del proceso y al manejo de consumibles, no a la máquina base.
Cinco partidas de coste en un pulido
Toda operación de pulido vibratorio asume cinco componentes de coste:
- Estructura de la cuba: Las cubas estándar admiten corte y porcelana, mientras que el bruñido pesado con acero requiere cuba y motor reforzados.
- Inventario de medios: Los talleres deben almacenar tolvas separadas de medios de corte, afinado y bruñido no abrasivo.
- Dosificación de compuestos: El pulido multietapa utiliza limpiadores de corte y abrillantadores de alta lubricidad.
- Mano de obra de manipulación: Mover piezas entre etapas sucesivas o cambiar de medio multiplica el trabajo del operario.
- Secado y embalaje: Las piezas pulidas requieren secado inmediato por aire caliente o mazorca para evitar manchas de agua.
Por qué el pulido cuesta más que el desbarbado
El pulido cuesta más que el desbarbado no porque la máquina sea diferente, sino porque un pulido real requiere múltiples etapas, inventarios de medios separados, mayor uso de compuesto y manipulación adicional entre etapas. Si un proveedor cotiza un pulido de tres etapas como un desbarbado simple, espere un atajo de un solo paso que deje marcas de herramientas visibles bajo el brillo.
Dónde se sitúa el umbral de volumen
Cambiar tres grados de medios en una misma tina funciona para lotes pequeños ocasionales, pero pierde tiempo de taller y arriesga contaminación cruzada en la producción diaria. El volumen regular de lotes justifica dedicar tinas separadas a corte, suavizado y bruñido.
En nuestra planta de Xiamen, fundada en mil novecientos noventa y dos, fabricamos equipos en veintiuna plataformas de máquinas y seis líneas de productos, respaldados por veinticuatro derechos de propiedad intelectual chinos. No ofrecemos pulido por contrato, chapado, anodizado, granallado, tratamiento térmico ni herramientas manuales.
Preguntas frecuentes sobre pulidoras vibratorias
¿Puede una desbarbadora vibratoria también pulir?
Sí. Ambas usan la misma plataforma mecánica. A menos que use medios de acero pesado en una tina de servicio ligero, no necesita una máquina nueva. Simplemente enjuague la tina, cargue medios de pulido finos, cambie a compuesto abrillantador y ejecute múltiples etapas.
¿Cuántas etapas requiere un pulido vibratorio real?
Un brillo industrial ligero requiere una etapa con medios cerámicos finos y abrillantador. Una base satinada uniforme para anodizado requiere dos etapas (corte y suavizado), mientras que un acabado de espejo reflectante requiere tres etapas: corte, suavizado y bruñido no abrasivo.
¿Qué medios debo usar para pulir en lugar de desbarbar?
Reemplace los triángulos cerámicos afilados y gruesos por formas lisas, redondas y densas. Use conos plásticos finos o cilindros cerámicos lisos de baja abrasión para suavizar antes del pulido. Para el brillo espejo final, use solo medios no abrasivos: esferas de porcelana, bolas de acero inoxidable templado o gránulos secos de nuez y mazorca de maíz tratados con pasta de pulir.
¿Puede el pulido vibratorio lograr un acabado espejo?
Sí, en superficies externas y contornos convexos mediante una secuencia de tres etapas que termine con porcelana no abrasiva, acero o medios secos tratados. Sin embargo, un tazón vibratorio no puede lograr un acabado óptico perfectamente plano en placas grandes (requieren lapeado plano) ni pulir el fondo de orificios ciegos estrechos.
¿Por qué mi pieza se ve brillante pero rayada bajo la luz?
Ocurre cuando el taller se salta la etapa dos de suavizado y pasa directo del desbarbado grueso al bruñido final. El medio de bruñido no abrasivo aplana las crestas de las rayas gruesas para que la pieza refleje la luz, pero deja abiertos los valles profundos de las rayas. Regrese a un medio de suavizado medio-fino para eliminar primero las rayas profundas.
¿Cuánto tarda el pulido vibratorio?
La duración del ciclo depende de la rugosidad inicial, la dureza de la aleación, el acabado deseado, la elección del medio y la carga. Como un proceso de acabado espejo en tres etapas tarda mucho más que un abrillantado simple, los tiempos se definen mediante pruebas de muestra; escríbanos en nuestra página de contacto para probar sus piezas.
 +86-592-2381506


 Compatible con red IPv6
