


Medios de pulido: cómo elegir granulometría, tamaño y forma para sus piezas
Los medios de pulido se eligen por tres cosas: granulometría de corte, tamaño relativo al detalle más pequeño de la pieza y forma. El nombre del material — cerámica, plástico, porcelana — es la última decisión, no la primera, porque el mismo nombre "media cerámica" abarca un triángulo de corte basto y una bola de abrillantado que se comportan de forma totalmente distinta.
Esta página le da la regla de dimensionado, las seis granulometrías de corte que realmente tenemos en stock y los detalles concretos de pieza en los que falla cada elección. Si ya sabe que necesita un ensayo con muestra, ese es el instinto correcto: las cifras aquí son un punto de partida para un ensayo, no un sustituto del mismo.
Lo que se ve en el taller cuando el medio es el equivocado
Cuatro síntomas cubren la mayoría de los errores de medio, y cada uno apunta a una variable distinta:
| Lo que se ve | Lo que suele significar |
|---|---|
| Bordes redondeados, cotas que derivan en una pieza delgada | Medio demasiado grueso para el material a eliminar, o una granulometría pasada demasiado tiempo |
| Rebabas que siguen ahí tras un ciclo largo | Medio demasiado fino, o el medio está gastado y ya no corta |
| El color de la pieza se ha vuelto gris mate y no se aclara | Granulometría gruesa arrastrada a la etapa de pulido, o compuesto que no evacua la viruta |
| Medio encajado en un taladro, ranura o rosca | Tamaño de medio equivocado para el detalle: un problema de dimensionado, no de proceso |
El tercero es el que más se diagnostica mal. Una neblina gris que aparece tarde en el ciclo suele culparse al compuesto, cuando en la práctica la carga aún conserva grano de la etapa anterior y está puliendo por encima de él.
Por qué falla la elección de medio: la trampa del material
El fallo habitual es comprar medios por el nombre del material. Dos cargas vendidas ambas como "media cerámica" pueden diferir en un factor en la velocidad con que cortan, porque el nombre describe el cuerpo, no la granulometría del abrasivo.
Lo que realmente determina el resultado es cuánto material elimina el medio por hora y cuánta geometría de la pieza conserva al hacerlo. Ambos tiran en sentidos opuestos: un corte más rápido casi siempre es un corte menos respetuoso con la forma. Cada decisión de medio es un punto en ese intercambio, y el intercambio lo fijan la granulometría y la forma, no que el cuerpo sea cerámica, plástico o porcelana.
Por eso también un tiempo de ciclo citado del trabajo de otro rara vez se traslada. Un ciclo publicado supone un material y una eliminación que pueden no ser los suyos.
Compruebe esto antes de mirar siquiera los medios
Recorra estos seis puntos sobre el plano real antes de seleccionar nada. Saltarse cualquiera de ellos es lo que produce un primer ensayo decepcionante:
- Dónde está la rebaba y con qué fuerza está adherida. Una rebaba suelta en un taladro transversal y un rebaba gruesa de fundición son dos trabajos distintos. Alargar un ciclo suave para eliminar una rebaba gruesa redondea todos los bordes buenos antes de que la rebaba desaparezca.
- El detalle más pequeño de la pieza. Taladro más pequeño, ranura más estrecha, paso de rosca más fino, radio interior más pequeño. Esta cifra fija el tamaño máximo de medio: véase la regla más abajo.
- El material a eliminar, en términos absolutos. No "desbarbar", sino cuántas décimas de milímetro. Esto fija la granulometría y el tiempo.
- Qué superficies no deben cambiar. Caras estéticas, caras de estanqueidad, flancos de rosca, alojamientos de rodamiento. El medio no sabe qué cara importa.
- El material y su estado. Las aleaciones blandas cortan más rápido y embadurnan; las aleaciones que endurecen por deformación necesitan un corte corto y controlado; los plásticos se comportan de forma muy distinta al metal y suelen trabajarse en seco.
- Qué ocurre aguas abajo. Galvanizado, anodizado, montaje, inspección. Una pieza pulida a un color base ligeramente distinto del lote anterior fallará un control de consistencia de galvanizado, y eso es una cuestión de proceso, no de máquina.
La regla de dimensionado, y por qué es una regla
El medio nunca debe ser mayor que aproximadamente un tercio del detalle más pequeño de la pieza.
La consecuencia práctica: una pieza con un taladro ciego de 3 mm necesita medio menor de 3 mm, lo que significa una granulometría fina y un ciclo más largo, y no hay forma de evitarlo. Para un rompimiento de aristas general en una placa plana el medio puede ser mucho mayor y el ciclo mucho más corto, porque el trabajo es solo rebajar las aristas.
Una comprobación de campo útil antes de hacer funcionar nada: meta la pieza en una bolsa con una muestra del medio. Si el medio no entra en los detalles a mano, tampoco entrará en la máquina.
Un medio demasiado fino para la pieza es igual de derrochador en el otro sentido: corta despacio y la pieza da vueltas sin que se elimine mucho. El fallo frecuente en aluminio en concreto es usar un medio clasificado para acero inoxidable y luego intentar pulir el daño, lo que elimina más material del que habría necesitado el proceso original.
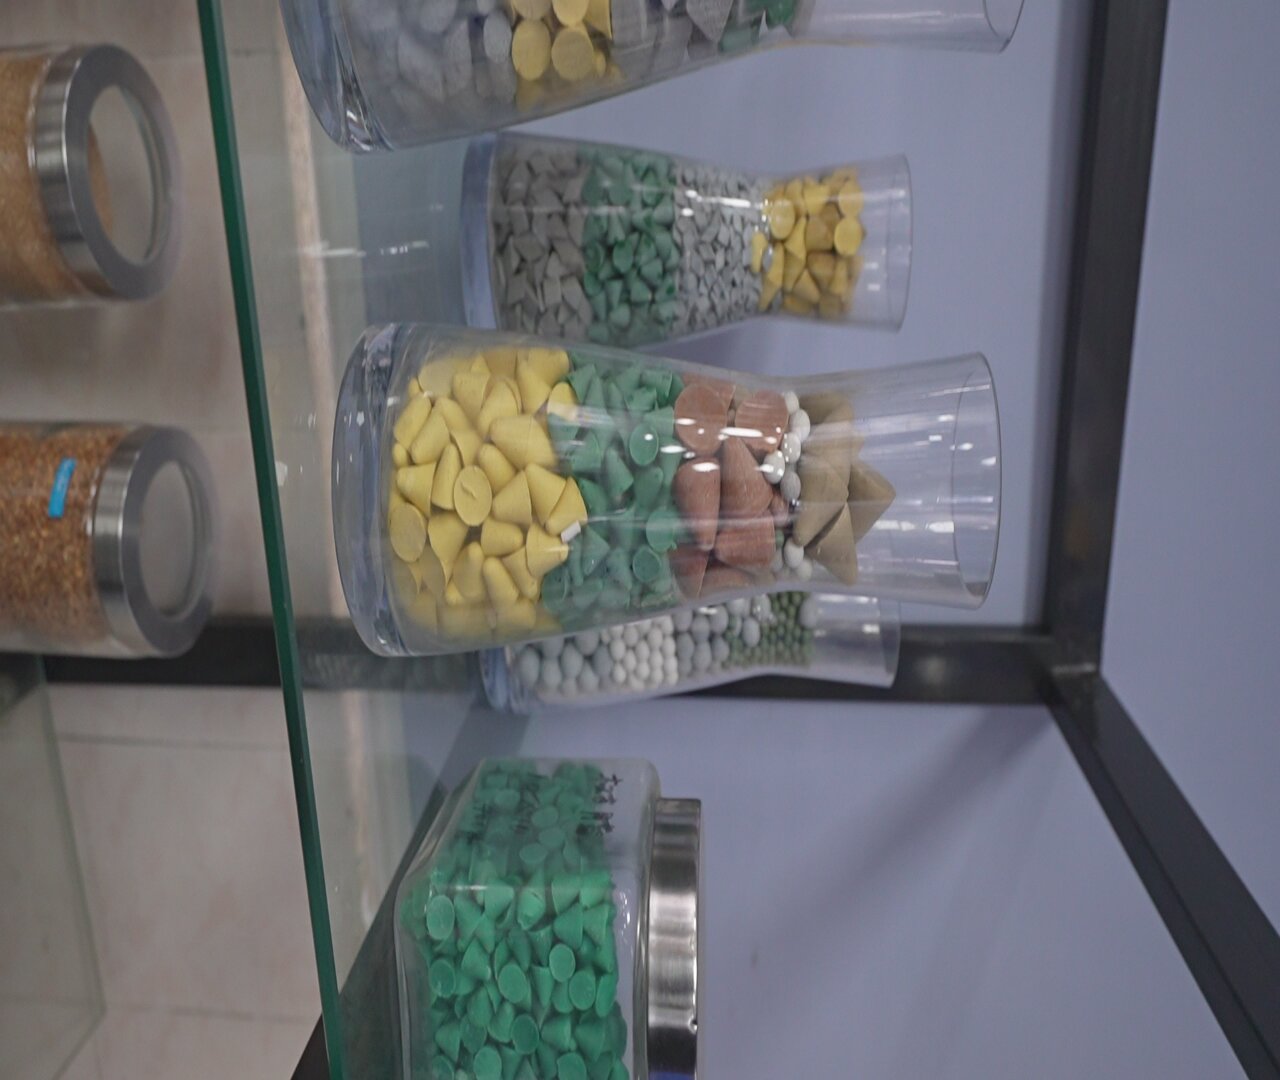
La gama de medios tal como se ve en realidad: la misma granulometría nominal se sirve en distintas formas y colores de cuerpo, y la forma es lo que decide dónde muerde el corte. Un cono amarillo llega a una esquina por la que un cilindro blanco del mismo tamaño pasa puliendo de largo; por eso "6 mm cerámica" no es una especificación hasta que se nombra también la forma.
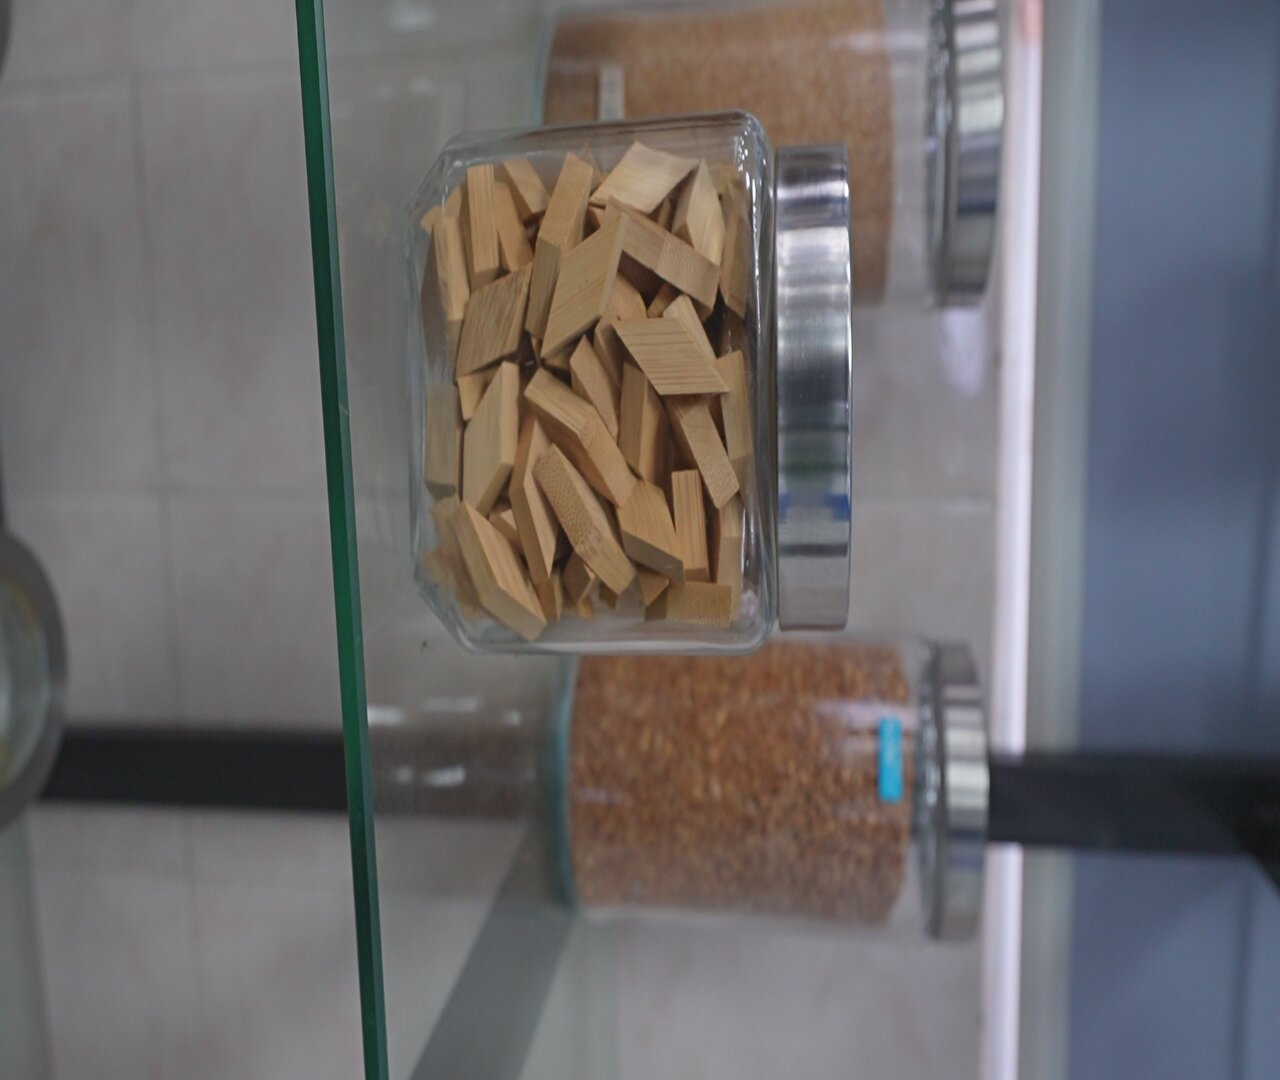
Los mismos medios más de cerca. Lea las aristas: las formas triangulares llevan una arista de corte definida, las redondeadas no. Esa diferencia es la que una letra de granulometría no puede expresar por sí sola, y es la razón por la que una pieza con detalles mixtos suele necesitar dos formas en lugar de un compromiso.
Las seis granulometrías de corte que tenemos
Nuestros medios se clasifican en una escala de seis puntos, y la misma escala va impresa en las tablas de rectificado húmedo y seco que acompañan a cada producto:
| Granulometría | Significado | Uso típico |
|---|---|---|
| VR | Muy gruesa — máxima eliminación de material | Rebabas fuertes, rebaba de fundición, rebaba de sierra |
| R | Gruesa — corte fuerte | Desbarbado estándar en piezas de acero robustas |
| N | Normal — procesamiento estándar | Desbarbado general y rompimiento de aristas (húmedo) |
| M | Media — acabado general | Acabado general (seco) |
| NF | Normal fina — calidad intermedia | Acabado intermedio antes del pulido (húmedo) |
| MF | Media fina — prepulido | Etapa de prepulido (seco) |
| F | Fina | Acabado fino |
| FF | Acabado muy fino | Etapa final de abrillantado |
Tenga en cuenta que las tablas húmeda y seca no usan los mismos nombres de granulometría: la tabla húmeda va VR / R / N / NF / F / FF y la tabla seca va VR / R / M / MF / F / FF. No mezcle una letra de granulometría de una tabla en la otra.
Tamaños y formas que existen realmente en la gama
Para rectificado húmedo, el corindón fundido marrón se sirve como triángulo de ángulo cortado, triángulo, bola y cilindro de ángulo cortado desde 2 mm hasta 30×30 mm según la forma; cerámica como bola y triángulo de ángulo cortado de 2 mm a 20×20 mm; porcelana de alta frecuencia como cilindro de 1.3×3 mm a 4×14 mm; y plástico como cono de 5×5 y 6×6 mm, con tamaños plásticos mayores de 8×8 mm hasta 50×50 mm en las granulometrías más finas.
Para rectificado en seco la gama va de cáscara de nuez 8# a 80#, madera en formas de bala, rombo y cuadrado desde 0.5×2 mm en adelante, rombo de bambú 2×2 y 3×3 mm, y polvo de piedra.
Las dos familias se catalogan por separado, porque la elección entre ellas es una decisión de proceso húmedo o seco antes que una decisión de medio: los abrasivos aglomerados de cerámica, porcelana y plástico se trabajan en húmedo en media cerámica, media plástica y media de rectificado, mientras que la cáscara de nuez, la madera, el bambú y el polvo de piedra se trabajan en seco y se catalogan en media de acabado en seco. Comprar al otro lado de esa línea por error es una de las formas más caras de perder un lote.
La forma decide dónde muerde el corte. Un ángulo afilado corta en una esquina y una cuenta redonda abrillanta una cara; el mismo tamaño en dos formas no es intercambiable en una pieza con detalles mixtos. Si su pieza tiene a la vez una cara abierta y una rosca, ninguna forma única sirve bien para ambas y un proceso por etapas suele ser más barato que un medio de compromiso.
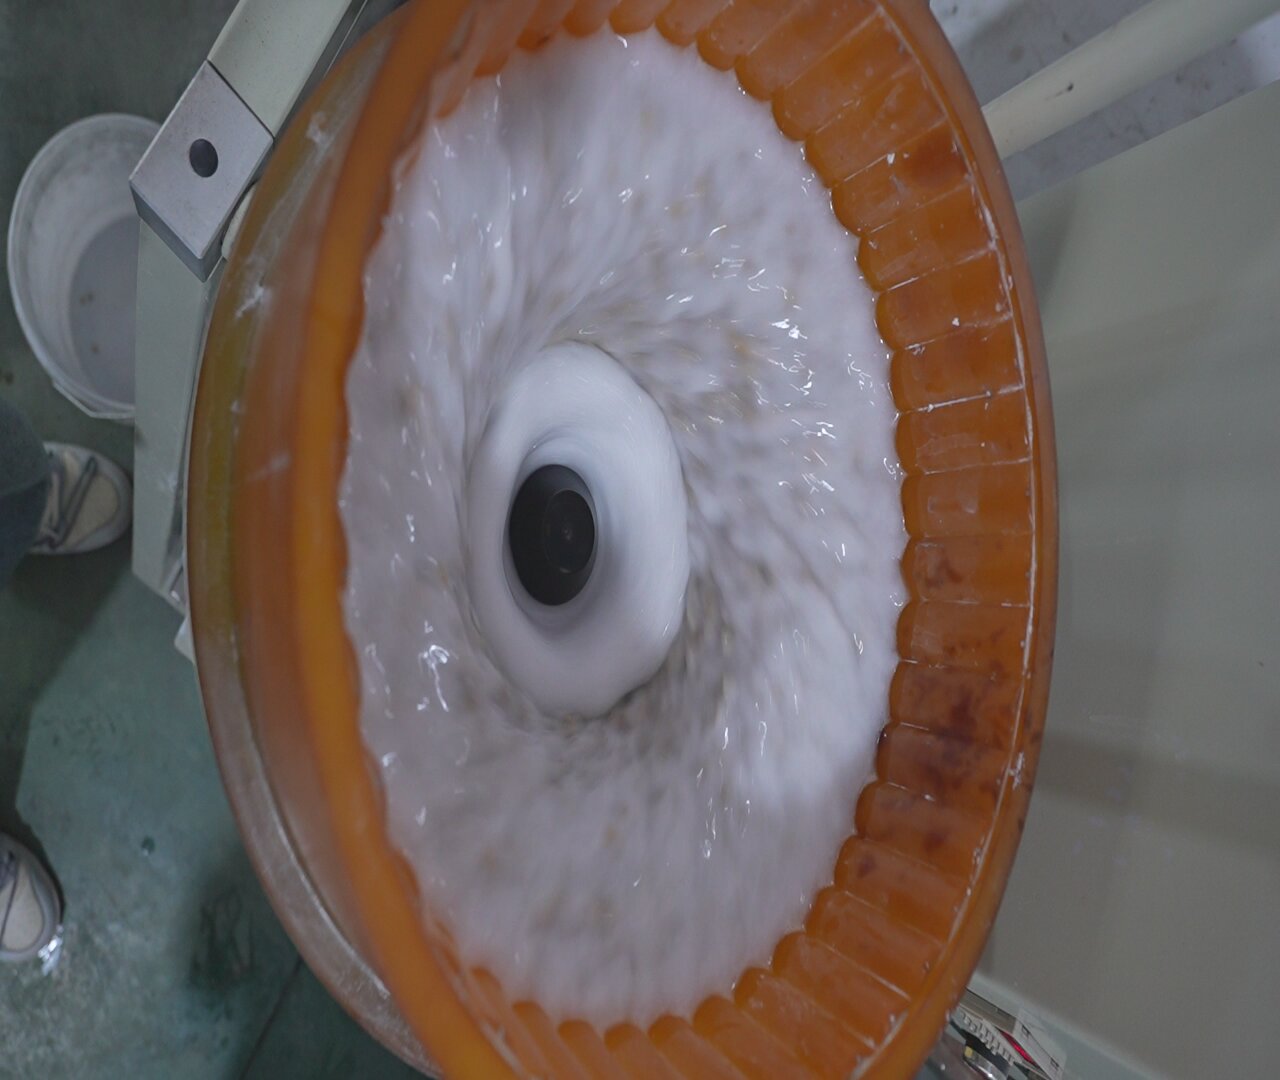
Dentro de una cubeta durante un ciclo húmedo. Tres cosas que una especificación escrita no puede mostrar son visibles aquí: el revestimiento de poliuretano naranja que es la pieza de desgaste, el patrón de flujo alrededor del cubo central que es lo que realmente arrastra el medio contra la pieza, y el nivel de agua que debe ser el correcto para que el compuesto evacue la viruta. Un medio demasiado pequeño para la pieza cabalga ese flujo sin cortar; demasiado grande y se detiene contra la pared.
Elegir medios de tambor por material: inoxidable, latón y acero
La lógica granulometría-tamaño-forma anterior es el caso general, y es lo que la mayoría de los compradores entiende por "medios de tambor". Hay un segundo eje que cambia la respuesta para la misma geometría de pieza: de qué está hecha la pieza. Tres materiales cubren la mayoría de las consultas, y cada uno descarta parte de la gama.
Latón: qué exige realmente la "media de pulido para latón"
El latón es el material en el que un medio que "funciona" arruina el acabado en silencio, porque el problema no es cortar: es el color.
- Qué necesita el latón: un medio que corte sin incrustar hierro. Una carga que ha pasado acero lleva partículas de acero, y una partícula de acero sobre latón produce una mancha de óxido que aparece cuando la pieza ya está pulida. La carga tiene que ser dedicada, o limpiarse entre materiales.
- Qué funciona: un cuerpo cerámico o de porcelana fino en las granulometrías más finas, trabajado en húmedo con un compuesto que evite que la superficie se empañe entre etapas. El latón se decolora rápido cuando está húmedo y expuesto, lo que es una cuestión de compuesto tanto como de medio.
- Qué evitar: una carga gruesa pasada mucho tiempo. El latón corta rápido, así que el riesgo no es que la rebaba sobreviva, sino que la arista y el detalle se vayan antes de que lo note.
- El fallo característico: un tono mate, ligeramente gris rosado, sobre toda la pieza en lugar de un acabado irregular. Eso suele ser contaminación arrastrada, no una carga desgastada.
Acero inoxidable
El inoxidable es el caso opuesto: es duro, endurece por deformación y necesita una carga que siga cortando sin pulirse a sí misma hasta agotarse.
- Qué necesita el inoxidable: un medio que mantenga su forma el tiempo suficiente para atravesar la capa endurecida, y un compuesto que mantenga la viruta en suspensión para que los finos no vuelvan a pulir la superficie dejándola mate.
- Qué funciona: cerámica en las granulometrías de media a fina, trabajada en dos etapas: una etapa de corte para eliminar el material y luego un cambio limpio a una granulometría más fina para el brillo. Una sola pasada larga con una granulometría de compromiso es la causa habitual de la neblina gris que se achaca al compuesto.
- Qué evitar: medios plásticos para eliminar material en inoxidable. Son demasiado blandos para cortar a la velocidad requerida, así que pulen la superficie dejando el defecto.
- El fallo característico: brillante por zonas, gris en otras, correspondiendo las zonas grises a donde estaban las piezas en la carga.
Acero al carbono y aleado
El acero es el material en el que la ventana de oxidación decide la elección de medio tanto como el acabado.
- Qué necesita el acero: un medio que corte con eficiencia (el acero es indulgente con la granulometría) y un proceso que seque la pieza y la lleve rápido a la siguiente etapa. Una pieza de acero que sale bien acabada y se oxida de un día para otro no se acabó con el medio equivocado: se acabó con la secuencia equivocada.
- Qué funciona: toda la gama está disponible, porque el acero admite un corte grueso sin deformarse. La restricción está aguas abajo: los detalles ciegos retienen agua, así que las etapas de separación y secado importan más que la granulometría del medio.
- Qué evitar: dejar una carga húmeda sobre acero entre turnos sin una disciplina de enjuague, y pasar acero antes que latón o aluminio en una carga compartida.
- El fallo característico: óxido superficial en detalles ciegos y en aristas de corte en cuestión de horas, que se lee como problema de compuesto y suele ser un problema de ruta.
La regla que cubre los tres casos
La regla, tanto para medios de pulido como para medios de tambor: la granulometría la fija la pieza, y el cuerpo lo fija la sensibilidad del material a la contaminación. El latón y el aluminio no pueden compartir una carga que ha pasado acero. El inoxidable necesita una carga que siga cortando. El acero necesita una ruta que lo seque. La misma geometría, tres respuestas distintas.
Dónde esto se rompe: qué no hacer
Sea concreto con los límites, porque es donde fallan la mayoría de los ensayos:
- Paredes delgadas. Por debajo de unos 0.5 mm de espesor de pared el riesgo no es el corte, sino la deformación. Un proceso de alta energía doblará la pieza antes de pulirla. Reduzca energía o cambie de familia de máquina, no solo acorte el ciclo. Donde la pared es delgada, la familia de máquina importa más que la carga: un vibrador de cubeta da un recorrido más largo y suave que una cubeta, y una máquina de acabado magnético elimina el impacto en masa por completo.
- Roscas con tolerancia de paso ajustada. El medio se bloqueará en una rosca fina. O usa un medio pequeño y liso, o enmascara la rosca, o acepta que una operación de conformado de rosca venga después del acabado. Si el medio ya se está alojando, la solución suele ser un cambio de tamaño y forma en lugar de un enjuague más largo: véase cómo evitar que el medio se aloje en taladros, ranuras y roscas.
- Taladros ciegos y cavidades profundas. El medio entra y no sale. Planifique la etapa de separación y limpieza antes de comprar la carga, no después.
- Plásticos blandos y acetato. Un proceso húmedo mantiene la pieza en un baño caliente y el acetato se deformará de forma permanente. La mayor parte del trabajo de monturas se hace en seco por esta razón.
- Piezas en las que el color base importa para el galvanizado. El pulido cambia ligeramente el color de la superficie. Si dos lotes tienen que galvanizarse con el mismo aspecto, la etapa de acabado debe mantenerse en una base consistente en lugar de "lo más brillante posible".
- Aleaciones que endurecen por deformación, como el titanio. La carga tiene que ser dedicada y mantenerse limpia, porque la contaminación traída de otro trabajo aparece como arañazos.
Qué preguntar antes de aprobar el presupuesto
El medio es barato comparado con las consecuencias de equivocarse, así que trate la conversación sobre especificaciones como la parte importante:
- Pida un ensayo con muestra sobre su pieza más desfavorable, no sobre la media. Un lote que parece bien con geometría simple puede caer a la mitad del recuento en cuanto un detalle atrapa medio. Realizamos ensayos así de forma estándar: usted envía piezas representativas, recibe el acabado de vuelta con el tiempo de ciclo y el consumo de medio medidos. El proceso está en la página de ensayo con muestra.
- Defina la aceptación antes del ensayo. Qué cuenta como arista aprobada, qué objetivo de rugosidad, qué caras están protegidas. Un ensayo sin un estándar de aceptación escrito solo le dice cómo se ve.
- Pregunte cuál es el consumo de carga por lote. La vida del medio va de unas 20 a 200 horas de funcionamiento según material y ciclo: un rango tan amplio significa que el consumo tiene que medirse en su trabajo, y es la cifra que determina su coste de consumible por pieza.
- Pida la granulometría y el tamaño por escrito en el pedido, no solo "media cerámica". Una granulometría como "2 a 4 mm" cubre una dispersión que importa en un detalle fino.
- Confirme qué se envía con la máquina. El embalaje estándar incluye el kit de repuestos, un juego inicial de medio y compuesto, herramientas y manuales, para que el primer ensayo pueda funcionar a la llegada.
- Pregunte el plazo de entrega frente a su plan de producción. Una máquina estándar se envía en 25 a 35 días desde el anticipo; una configuración a medida tarda 45 a 60 días, y añadir un separador o un secador lo alarga de nuevo.
Elegir por pieza, no por nombre de medio
La ruta más rápida suele ser partir de la pieza, no del catálogo. Tres puntos de partida cubren la mayoría de las consultas:
- Piezas metálicas con rebaba que eliminar: empiece por las granulometrías de desbarbado y la gama de medios de rectificado, y luego pase a una granulometría más fina para el acabado.
- Piezas de plástico o pintadas cuya superficie no debe cortarse: empiece por media plástica, que se desgasta progresivamente y da un corte más suave.
- Piezas que necesitan un proceso en seco: monturas de gafas, madera, joyería y todo lo que se mancharía o deformaría en un baño húmedo; empiece por media de acabado en seco.
Si la pieza es lo bastante pequeña como para que la separación, y no el acabado, sea el verdadero cuello de botella, la elección de medio es secundaria frente a la máquina y la criba; ese problema se trata en cómo separar piezas pequeñas de los medios de pulido.
FAQ
¿Se puede usar un solo tipo de medio para todas las piezas? No. La geometría, la condición de entrada y el acabado objetivo cambian todos los requisitos de contacto, y una carga que sirve para un soporte plano de acero dañará una carcasa de aluminio de pared delgada.
¿Es la media cerámica siempre mejor que la plástica? No. La cerámica corta más rápido y mantiene su forma, así que va bien con aleaciones más duras y ciclos más largos. El plástico es más suave y más barato, y es la opción más segura para aleaciones blandas, paredes delgadas y piezas de plástico. La banda habitual es 3 a 10 mm de cerámica frente a 10 a 25 mm de plástico.
¿Cómo sé cuándo el medio está gastado? Tres señales, todas las cuales aparecen antes de que la carga esté completamente muerta: el acabado deja de mejorar, la pieza empieza a mostrar una neblina gris mate y el tiempo de ciclo sube alrededor de un 20% para el mismo resultado. El relleno restaura el corte, pero un cambio completo a un intervalo definido suele ser más reproducible que mezclar nuevo con viejo.
¿Pueden suministrar medio según nuestra propia especificación? Sí, y es normal cuando una pieza tiene un material controlado o una auditoría de proveedor ha fijado el consumible. La especificación debe darse como granulometría, rango de tamaño, forma y comportamiento de corte o abrillantado, no como aspecto final: "que quede como esta muestra" no se puede pedir ni inspeccionar.
¿Viene el medio con la máquina? Un juego inicial de medio y compuesto se envía en la misma caja que una máquina estándar, para que el primer ensayo pueda hacerse a la llegada. El consumo continuo se presupuesta aparte frente a su ciclo.
 +86-592-2381506


 Compatible con red IPv6
