


Agujas para tambor: qué alcanzan, qué no y cómo mantenerlas funcionando
Los medios de acero suelen presentarse como una familia de formas —bolas, óvalos, diagonales y agujas— y se escribe una línea sobre cada una. Las agujas merecen más de una línea, porque son la única forma cuyo comportamiento lo define la máquina que las impulsa y no la pieza.
Esta página explica por qué las agujas van en un accionamiento magnético y no en un tazón vibratorio, qué ocurre cuando una aguja se atasca y cómo se agota su carga. La visión general sobre medios de acero está aquí: guía de bruñido con medios de acero.
Una aguja no es una bola pequeña
Cuando los compradores buscan agujas para tambor o agujas de acero inoxidable para tambor, suelen tratarlas como diminutas granallas de acero inoxidable estiradas en forma de alambre. En el taller, una aguja y una bola se comportan como dos herramientas totalmente distintas.
Sin grano abrasivo — actúa por compresión, no por corte
A diferencia de los medios de desbaste cerámicos o plásticos, que dependen de abrasivo incrustado para cortar metal, los medios de acero inoxidable no contienen granos abrasivos. Ya sea que bruña acero, latón o cobre, o bien aluminio con un amortiguador líquido dedicado, el bruñido de metales actúa por compresión en frío y no por corte.
A medida que las agujas templadas golpean y se deslizan por la pieza, la presión de contacto aplana picos microscópicos y desprende microrebabas frágiles en las raíces de las roscas. Como el bruñido metálico desplaza picos en vez de desgastar material, abrillanta la superficie con un lustre reflectante sin alterar las dimensiones de la pieza.
Por qué la forma importa más que el material
Puede formar una bola y un pin con el mismo grado de alambre inoxidable, pero su geometría genera una física de contacto opuesta. Una bola esférica hace contacto puntual y rueda sobre caras abiertas para bruñir a espejo, pero se detiene en cualquier ranura más estrecha que su diámetro.
Un pin cambia masa de rodadura por una esbelta relación de aspecto. Su punta y pared lateral entran directo en pasajes estrechos donde los perdigones redondos de acero se atascan sobre la abertura.
Las tres tareas que un pin realiza y ningún otro medio logra
Esa esbelta geometría de aguja permite a los pines de tamboreo hacer tres tareas que piedras cerámicas, rocas de bruñido y esferas de acero no pueden igualar:
- Llegar al interior de canales largos y estrechos: Los pines se deslizan de punta por roscas internas, conductos de inyectores y ranuras guía para eliminar microrebabas y abrillantar paredes internas.
- Despejar perforaciones cruzadas: Donde dos orificios se cruzan en un colector, las bolas redondas se atascan en la unión mientras los pines esbeltos pasan directo.
- Abrillantar esquinas ciegas y huecos: En piezas de joyería, biseles de reloj y brackets dentales, los pines llegan al fondo de nervaduras sin redondear detalles exteriores.
Por qué los pines pertenecen al acabado magnético y no a un tazón vibratorio
El error más costoso al comprar medios de acero inoxidable para tamboreo es verter pines magnéticos finos en un tazón vibratorio o tambor rotativo. Para ver cómo la arquitectura de la máquina rige el desbarbado de piezas pequeñas, compare nuestra guía de máquinas de acabado magnético y nuestra guía sobre cuando los medios sueltos no alcanzan. Para piedras estándar, consulte nuestra guía de selección de medios para tambor vibratorio.
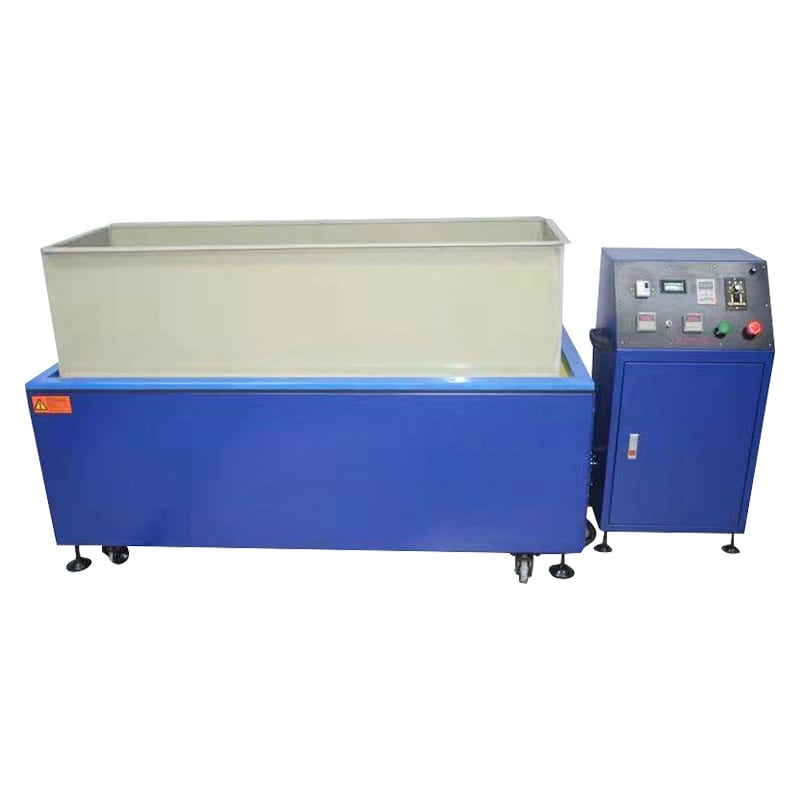
El accionamiento decide los medios, no al revés
Los finos pines de acero inoxidable están hechos específicamente para el campo magnético rotativo de las máquinas de acabado magnético. Bajo el recipiente no magnético se ubica un disco repleto de imanes permanentes alternados que gira a gran velocidad.
Ese campo magnético atrapa los pines ferromagnéticos y los erige como un cepillo rígido y giratorio. Al alternar el campo, las puntas verticales recorren orificios profundos, ranuras y rebajes desde cualquier ángulo. Solo un accionamiento magnético brinda al fino pin la orientación necesaria para entrar en un orificio.
Qué ocurre si pones pines en una cuba vibratoria
Cuando un operario vierte finos pines magnéticos en una cuba vibratoria o un tambor rotativo esperando que entren en orificios diminutos, la física falla de inmediato.
Sin un campo magnético que los erija, la gravedad y la vibración tumban los pines unos contra otros. Se agrupan en haces paralelos en el fondo de la cuba como palillos húmedos y pasan de lado por delante de los orificios sin entrar.
La regla de almacenamiento que casi nadie menciona
Peor aún es lo que le ocurre al estado magnético de los pines cuando reposan dentro o junto a una máquina vibratoria. Esta es una regla clave que casi ningún proveedor menciona: los pines de tambor nunca deben almacenarse dentro de la cuba vibratoria ni apilarse junto a motores vibratorios.
Los motores vibratorios y los imanes del taller exponen los pines estáticos a un campo magnético constante e impactos mecánicos. Con el tiempo, los pines se sobremagnetizan de forma permanente y forman densas bolas magnéticas incluso con la máquina apagada. En lugar de separarse y fluir hacia los orificios, los pines sobremagnetizados se apelmazan y dejan de funcionar. Guarde siempre los pines secos en recipientes de plástico bien alejados de equipos vibratorios.
El problema del atascamiento — Cuando el pasador entra y no sale
Dado que se adquieren pasadores de tambor específicamente para entrar en orificios y ranuras diminutos, el mayor dolor de cabeza operativo en el taller es su atascamiento. Ocurre cuando un pasador entra en una cavidad durante el ciclo y se acuña con firmeza.
Dónde se atascan los pasadores y por qué es predecible
El atascamiento de pasadores nunca es aleatorio: ocurre cuando la geometría interna de un orificio permite que un pasador se incline en diagonal y trabe ambos extremos contra paredes opuestas. Si bien un orificio pasante recto permite desalojarlos fácilmente, cualquier cambio brusco de diámetro o dirección los atrapa a mitad de camino.
Rasgos que los pasadores aman demasiado
Preste atención a cuatro rasgos de la pieza al revisar planos para acabado con pasadores:
- Orificios ciegos: Un pasador entra de punta, llega al fondo, se ladea mientras otros empujan detrás y se bloquea cruzado en el orificio.
- Ranuras cónicas estrechas: Un pasador entra por la boca ancha de la ranura y se acuña con fuerza a medida que se estrecha.
- Esquinas de orificios cruzados: En la unión interna donde se cruzan dos perforaciones, un pasador gira a medias y se atasca entre ambas paredes.
- Fondos de roscas internas de paso grueso: Un pasador cuya longitud coincide con el diámetro primitivo de la rosca interna hace puente entre crestas opuestas.
Cómo extraer un pin atascado sin dañar la pieza
Si la inspección detecta pines atascados en racores de latón, aluminio o acero inoxidable, nunca los extraiga con punzones de acero que rayen el calibre. Use estos cuatro métodos de taller en orden:
- Inversión magnética intermitente: Procese las piezas en agua y compuesto sin abrasivos extra para que los polos magnéticos alternos expulsen el pin.
- Agitación ultrasónica: Ponga la pieza con el orificio hacia abajo en un baño ultrasónico para romper la succión capilar.
- Sonda de latón o madera: Golpee suavemente el pin atascado con una varilla de latón o madera más blanda que la pieza.
- Tamizado magnético posciclo: Pase los lotes descargados por un tamiz separador magnético vibrante antes del secado.
La decisión de diseño que evita atascos antes de que ocurran
Muchos compradores intentan evitar atascos cambiando el diámetro del pin. En la práctica, la longitud del pin debe ser menor que la profundidad del agujero ciego; la longitud importa mucho más que el diámetro para evitar atascos.
El diámetro del pin solo determina si entra en la boca del agujero; su longitud decide si vuelve a salir. Especifique una longitud que sea suficientemente corta para girar libremente en la cavidad ciega sin encajarse en diagonal, o bien más larga que el orificio para que nunca entre.
Las formas y para qué sirve cada una
Mientras los finos pines magnéticos tratan los microrrecovecos, el bruñido pesado en tambor y vibratorio usa cuatro geometrías estándar en nuestra gama de medios de acabado de acero. Todo fabricante certificado de granalla de acero inoxidable elabora estas cuatro formas para cubrir contornos específicos.
Pines rectos
Los pines cilíndricos rectos —en calibres de alambre fino, medio y grueso— ofrecen una máxima penetración en ranuras estrechas, orificios pequeños, fondos de engranajes y filigranas de joyería en pulidoras magnéticas.
Conos-bola y diagonales
Los conos-bola combinan una banda semiesférica redondeada con una punta cónica, mientras que las diagonales son alambres cilíndricos cortados en ángulo. Ambas formas son ideales para el bruñido pesado en tambor o vibratorio en piezas con caras planas y esquinas internas: el cuerpo redondeado bruñe planos mientras que la punta alcanza los redondeos.
Bolas y bolas platillo
Los medios de granalla esférica de acero inoxidable y las bolas platillo aplanadas proporcionan un contacto de rodadura puro sin puntas afiladas que rayen caras planas. Las bolas son la opción estándar para el bruñido a espejo en estampados abiertos, piezas de fundición y herrajes. Las variantes con recocido blando —a veces buscadas como granalla de acero nu-soft— sirven para superficies delicadas donde la dureza del medio debe ser inferior a la de la pieza.
Mezcla de granalla — por qué la carga mixta supera una sola forma
En piezas fundidas complejas o herrajes ornamentados, cargar una sola forma de granalla de acero inoxidable para el bruñido en tambor suele dejar un cerco sin pulir en las esquinas internas donde las esferas no llegan.
La solución del taller es usar una carga mixta: combinar bolas esféricas con conos o agujas en una misma carga. Las bolas ruedan sobre caras planas dando brillo espejo, mientras los conos o agujas llegan a ranuras y rincones. Una carga mixta cubre piezas complejas mejor que una sola forma, aunque separar formas desgastadas o reponer la proporción requiere cuidado extra.
Mantenimiento — Por qué se gastan las agujas y qué las destruye
Los compradores suelen asumir que el medio de bruñido de acero inoxidable dura siempre al no erosionarse como el cerámico. Aunque las agujas no se disuelven en agua, una carga descuidada se arruina de cuatro formas.
Cuatro formas en que mueren las agujas
Inspeccione con frecuencia su carga de agujas ante estos cuatro modos de fallo:
- Fatiga mecánica y rotura: Los alambres finos que se doblan por impacto magnético sufren fatiga y se parten en trozos cortos y afilados. Estos fragmentos rayan piezas blandas y se clavan en agujeros ciegos diminutos donde las agujas enteras jamás entraban.
- Doblado: Sobrecargar la cámara con piezas pesadas dobla las agujas rectas formando ganchos que pierden alcance y se enredan en las piezas.
- Carga superficial (ensuciamiento): Óxido de aluminio arrancado, restos de latón, aceites y jabón seco crean una película pegajosa en las agujas que deja residuos grises en las piezas.
- Sobremagnetización: Guardar agujas en una cuba vibratoria o cerca de motores las imanta de forma permanente, formando bolas espinosas que dejan de fluir.
Limpieza de agujas sin mezclarlas en producción
Cuando los pines dejen las piezas opacas o grises, ejecute un ciclo de limpieza de medios en lugar de desechar la carga. Cargue los pines sucios solos en la máquina sin piezas de trabajo, agregue agua tibia y compuestos de acabado ácidos o alcalinos nuevos formulados para el mantenimiento del compuesto de bruñido, y ejecute un ciclo corto.
Hacer funcionar los pines solos con compuesto de bruñido nuevo para limpiar el tambor desprende el metal adherido y la película de aceite oxidada, drenando el lodo oscuro y devolviendo el brillo a los pines de acero.
Señales que indican reemplazar, no limpiar
Sepa cuándo dejar de limpiar y reemplazar la carga de pines:
- Los pines aún se aglomeran tras un ciclo de limpieza caliente: La carga está sobreimantada; desmagnetícela con una bobina de corriente alterna o cámbiela y mejore su lugar de almacenaje.
- Aparecen restos de pines rotos y afilados en la bandeja: Tamice y deseche la carga de inmediato para evitar que se alojen restos rotos en las piezas del cliente.
- Una parte notable de los pines se dobla en forma de gancho: Reemplace el lote, pues los pines doblados se atascan en roscas y orificios transversales en cada ciclo.
Cómo elegir la carga adecuada para sus piezas
Elegir la carga correcta de pines o granalla siempre comienza por la abertura más pequeña del plano y no por el tamaño total de la pieza.
Comience por el detalle más pequeño, no por la pieza más grande
Verifique el ancho de ranura más estrecho, el menor diámetro transversal, el filete interno más agudo y la menor profundidad de agujero ciego de la pieza. Elija un calibre y longitud de aguja que pase limpio por la menor abertura sin atascarse, o quede fuera al acabar el exterior.
La decisión en tres partes: alcance, llenado y separación
Antes de pedir material a granel, confirme tres pasos. Primero, verifique que la aguja alcance la cavidad objetivo. Segundo, adapte el peso total de medios a la tracción de su máquina. Tercero, confirme que tiene una criba o separador magnético que separe piezas y agujas al final del ciclo.
Use la tabla inferior de cuatro columnas para adaptar los rasgos de su pieza a la geometría correcta de medios de acero.
| Rasgo de la pieza | Forma de medio | Por qué sirve | Aviso de taller |
|---|---|---|---|
| Roscas finas, ranuras estrechas y canales guía | Agujas magnéticas rectas finas | Solo agujas delgadas pueden entrar y frotar conductos estrechos | La aguja debe ser más corta que la profundidad ciega |
| Orificios cruzados intersecantes y colectores | Agujas rectas o mezcla de agujas y bolas | Las agujas pasan por uniones donde las esferas hacen puente | Revisar atascos en esquinas de orificios cruzados |
| Caras amplias y abiertas, planas o curvas | Bolas esféricas o bolas platillo | El contacto rodante brinda el mayor brillo de espejo | Las esferas no entran en ranuras estrechas |
| Fundiciones complejas con planos y filetes | Granalla mixta (bolas más conos) | Las bolas bruñen planos y las puntas cónicas llegan a filetes | Más difícil clasificar y reponer formas mixtas |
| Piezas con orificios ciegos superficiales | Precaución con pines; prefiera esferas | Agujeros ciegos atrapan pines que coinciden con su diagonal | Requiere separación dedicada tras el ciclo |
Qué enviar para una recomendación real
Como el comportamiento de los pines depende de la profundidad del orificio, la dureza de la aleación y la fuerza del campo magnético, nunca estime el tamaño por una foto. Envíe a su proveedor piezas de muestra, un plano destacando orificios críticos y el brillo deseado para que pruebe pines finos frente a gruesos en su geometría.
Costo: qué lo determina realmente
Cuando los compradores evalúan pines y granallas de acero inoxidable, fijarse solo en el precio por kilo ignora la economía real del proceso.
Cuatro líneas de costo, y la que predomina
Operar una estación de pines o granalla implica cuatro costos continuos:
- Carga inicial del medio: Los pines y bolas de acero inoxidable cuestan más al inicio que la cerámica.
- Reposición por arrastre y rotura: Los pines finos se adhieren a agujeros húmedos y se arrastran al descargar.
- Mantenimiento de limpieza: Compuesto y tiempo de máquina usados en ciclos de limpieza en vacío.
- Mano de obra de desatasco y desecho: Costo de extraer pines trabados o descartar piezas dañadas.
Por qué la carga barata sale más cara
En el acabado con pines de acero, el mayor costo no es el precio de los pines — es un pin atascado.
Si un pin mal dimensionado o roto se atasca dentro del cuerpo de una válvula de precisión o conector y arruina esa pieza, la pérdida puede superar el precio de todo el balde de pines. Los pines baratos y mal cortados, con longitudes irregulares o rebabas, garantizan atascos y rayones continuos. Dedicar tiempo inicial a elegir el largo correcto y alambre uniforme es el seguro más económico del taller.
Cuándo reemplazar frente a rellenar
Si su carga de pines simplemente tiene poco volumen por el arrastre húmedo normal, rellenar con pines nuevos del mismo calibre funciona bien. Sin embargo, si la carga contiene ganchos doblados, restos rotos o grumos sobremagnetizados, rellenar solo contaminará los pines nuevos; deseche la carga fatigada y comience de nuevo.
En nuestra planta de Xiamen, fundada en mil novecientos noventa y dos, fabricamos equipos y consumibles de acabado en masa en veintiuna plataformas de máquinas y seis líneas de productos, respaldados por veinticuatro derechos de PI chinos autorizados. Suministramos pulidoras magnéticas, pines de acero inoxidable, bolas, conos-bola y compuestos de bruñido; para conocer nuestro alcance completo, consulte qué fabricamos y qué no. No ofrecemos bruñido de piezas por contrato, desmagnetización independiente de pines, galvanoplastia, anodizado, granallado ni herramientas manuales.
Preguntas frecuentes sobre los pines de tambor
¿De qué se hacen los pines de tambor?
Los pines industriales de tambor se fabrican con alambre de acero inoxidable ferromagnético elegido por su dureza, resistencia al óxido y respuesta magnética, para que imanes giratorios los impulsen con fuerza en agua y compuesto.
¿Puedo usar pines de tambor en un tambor vibratorio?
Los pines magnéticos delgados no deben usarse solos en un tambor vibratorio estándar. Sin un campo magnético giratorio que los mantenga erguidos, los pines finos yacen planos en el fondo del recipiente vibratorio, se apelmazan en manojos y se sobremagnetizan por el motor. El bruñido vibratorio pesado usa en su lugar bolas, conos-bola o diagonales de acero más gruesos.
¿Cómo saco un pin de un orificio?
Nunca haga palanca para sacar un pin de acero inoxidable atascado con una aguja de acero duro que raye el orificio. Primero intente procesar la pieza en agua limpia y compuesto con avance magnético inverso, o sumérjala con el orificio hacia abajo en un baño ultrasónico. Si se requiere liberación mecánica, golpee suavemente el pin con una sonda blanda de latón o madera, y ajuste la longitud del pin antes del siguiente lote.
¿Por qué mis pines se siguen pegando entre sí?
Cuando los pines limpios del tambor se pegan en grumos o bolas erizadas fuera de la máquina, se han sobremagnetizado. Esto ocurre cuando se guardan dentro del recipiente de un tambor vibratorio, se apilan cerca de un motor eléctrico o se exponen a un campo magnético constante. Guarde los pines en recipientes de plástico lejos de la maquinaria, y desmagnetice o reemplace cualquier carga que permanezca aglomerada tras el lavado.
¿Cuánto duran los pines del tambor?
No hay un número fijo de horas, ya que la vida útil depende del calibre del alambre, el peso y la dureza de la pieza, la fuerza del campo magnético y si se separan los pines rotos. Evalúe la carga de pines por su estado físico y no por el tiempo: siga usándola mientras los pines sigan rectos, brillantes y desmagnetizados, y reemplácela en cuanto aparezcan roturas por fatiga o dobleces.
¿Cuál es la diferencia entre la granalla de acero y los pines?
La granalla de acero se refiere a formas redondeadas como bolas, óvalos y conos-bola usados en recipientes vibratorios y tambores para bruñir caras externas. Los pines de tambor son agujas delgadas impulsadas por una pulidora magnética para llegar a orificios, roscas y ranuras diminutas. Contáctenos en nuestra página de contacto para probar qué longitud de pin o forma de granalla se adapta a sus piezas.
 +86-592-2381506


 Compatible con red IPv6
