


Pulimento para acero inoxidable: ¿limpiador, compuesto o los dos?
«Pulimento para acero inoxidable» designa al menos dos productos distintos. Uno es un limpiador que deja una película y no retira nada. El otro es un compuesto abrasivo que corta el metal. Comprar el equivocado es la razón más frecuente de que alguien concluya que pulir «no funciona».
Esta página trata de elegir entre ambos. Si ya sabe qué clase necesita y quiere el procedimiento, la ruta paso a paso está aquí: pulir acero inoxidable. Si está decidiendo entre una barra sólida y un líquido, esa comparación está aquí: compuesto de pulir para acero inoxidable. Si está eligiendo un compuesto por función y por material, está aquí: compuesto de pulir para metales.
Dos productos distintos comparten un mismo nombre
Escriba pulimento para acero inoxidable en un buscador y verá aerosoles de supermercado junto a barras de pulir industriales y bombos de acabado en masa. Todos imprimen las mismas palabras en la etiqueta, pero hacen trabajos opuestos sobre la superficie del metal. Antes de coger un trapo, un disco de pulir o un bombo de volteo, hay que separar los limpiadores de superficie de los compuestos abrasivos.
Qué contiene realmente un bote de «pulimento para acero inoxidable» de supermercado
Coja un aerosol o un pulverizador etiquetado como pulimento para acero inoxidable en la estantería de una ferretería. Dentro de ese bote hay una mezcla de disolventes suaves, tensoactivos y una película ligera de aceite o silicona. No contiene ningún abrasivo que corte.
Cuando lo pasa por la puerta de un electrodoméstico, un panel de ascensor o un fregadero, el disolvente disuelve las huellas grasientas y las marcas de agua. Después, el aceite deja una capa fina sobre el metal que rellena los valles microscópicos lo justo para reflejar la luz de forma uniforme hasta que el aceite se lava.
Qué llama pulimento un taller
En una planta de fabricación metálica o en un taller de acabado, la palabra pulimento significa arranque de material controlado. Un pulimento industrial para acero inoxidable —se venda como barra sólida de cera, pasta o bidón de compuesto líquido— se basa en partículas minerales clasificadas suspendidas en un aglomerante portador.
Los minerales habituales son alúmina calcinada, carburo de silicio y óxido de cromo. En lugar de extender una película de aceite sobre los defectos, estas partículas duras cizallan los picos microscópicos del metal y nivelan los valles de las rayas. El brillo procede de un acero plano y liso que refleja la luz directamente, no de un recubrimiento temporal de aceite.
Por qué la diferencia importa antes de comprar nada
Un producto deja una capa encima de la superficie; el otro arranca una capa de la superficie. Confundirlos lleva a un problema inmediato.
Frotar una pasta de corte agresiva sobre un electrodoméstico de cocina cepillado arranca el grano de fábrica y deja una mancha brillante irregular. A la inversa, pulverizar un limpiador de supermercado sobre soportes mecanizados para borrar marcas de fresado o tinte de soldadura no consigue nada, por mucho que froten los operarios.
En el sector, los productos que caen bajo esta búsqueda se reparten en cuatro categorías distintas:
- Limpiadores y protectores no abrasivos: disuelven aceites y dejan una película resistente a las marcas sin alterar la textura del metal.
- Barras y pastas abrasivas de pulir: cortan y refinan la superficie del metal bajo un disco de pulir en rotación o un paño manual para construir un brillo real.
- Líquidos recirculantes de acabado en masa: limpian, lubrican y abrillantan lotes de piezas que voltean dentro de cubas vibratorias o bombos.
- Pasivadores químicos: eliminan el hierro libre superficial con ácido cítrico o nítrico según la práctica estándar de pasivado ASTM, para restaurar la resistencia a la corrosión sin cambiar el brillo.
La clase limpiador: qué hace y qué no hará
Los limpiadores no abrasivos tienen un trabajo real en la fabricación de chapa y en el mantenimiento de instalaciones, siempre que no se les pida reparar daño físico del metal. Saber dónde acierta un limpiador ahorra horas de esfuerzo inútil.

Cuándo un limpiador es la respuesta correcta
Un limpiador no abrasivo para acero inoxidable, en espray o en toallita, es la elección correcta siempre que la textura de base del metal ya esté acabada según especificación y solo la suciedad superficial esté en medio:
- Mantenimiento rutinario de equipos instalados: campanas de cocina, carros de hospital, pasamanos y puertas de ascensor acumulan aceites de la piel, gotas de agua y grasa en suspensión que apagan el metal sin rayarlo.
- Repaso final antes del envío: tras montar un armario eléctrico cepillado, los embaladores usan un limpiador para levantar las marcas de manipulación y el polvo de taller antes de encajonar.
- Limpieza posterior a la soldadura tras desescamado mecánico: una vez retiradas mecánicamente las salpicaduras y el tinte térmico, un limpiador levanta el fundente residual, la película de humo y la tinta de trazado.
- Superficies recubiertas, con PVD o espejo: si un panel lleva una película PVD coloreada, un recubrimiento anti-huella o un acabado espejo, cualquier pasta abrasiva lo rayará de forma permanente. Para ver en qué se diferencian estas texturas, consulte nuestra guía sobre acabado cepillado, satinado y espejo.
Cuándo se compra un limpiador necesitando un compuesto
El error más común bajo esta palabra clave ocurre cuando alguien compra un limpiador en espray para arreglar un defecto mecánico. Si una tapa de acero inoxidable tiene rayas de manipulación, rebabas de estampación, remolinos de amolado o tinte azul de soldadura, un limpiador no hará nada.
Compruebe el defecto pasando la uña por la marca. Si la uña se engancha en el surco, el defecto tiene profundidad física por debajo del plano de la superficie. Como un limpiador no tiene grano abrasivo, no puede rebajar el metal circundante hasta el fondo de esa raya. Si su problema tiene profundidad bajo la superficie, el limpiador es la herramienta equivocada; necesita un compuesto de pulir abrasivo para acero inoxidable.
Los compradores también intentan arreglar con limpiadores en espray una neblina turbia que queda tras el pulido. Esa neblina suele ser sebo seco de una barra de pulir, cal mineral del agua de aclarado dura o un velo térmico por exceso de presión del disco. Pulverizar aceite de silicona sobre sebo atrapado solo extiende la nube por la pieza.
Qué significa «pulimento» en la etiqueta de un limpiador
Las normas de etiquetado de consumo permiten llamar pulimento a un líquido si aumenta el brillo superficial tras el frotado. Un limpiador logra ese aumento depositando una película fina de aceite mineral, cera o silicona que enmascara temporalmente la microrrugosidad.
En una planta de fabricación, esa película invisible de aceite suele ser un problema. Si una pieza repasada con un limpiador de supermercado con silicona entra en una zona de soldadura, una estación de encolado, una línea de pintura en polvo o un baño de galvanoplastia, el aceite repele los recubrimientos y contamina las soldaduras. Nosotros no fabricamos limpiadores en espray ni toallitas domésticas; nuestro trabajo empieza donde empieza el refinado mecánico de superficies y el acabado en masa.
La clase compuesto: barra, pasta y qué significa el color
Cuando necesita pulir metal eliminando rayas, igualando líneas de herramienta o llevando un acero inoxidable apagado a un brillo reflectante, necesita un compuesto abrasivo. Los pulimentos industriales para metal combinan grano abrasivo clasificado con un vehículo portador que mantiene el grano contra la pieza y absorbe el calor. Elegir entre nuestros consumibles industriales empieza por entender cómo trabajan juntos el vehículo y el grano.
Barras sólidas, pastas y líquidos: la diferencia es el vehículo
Los compuestos abrasivos se presentan en tres formas según su aglomerante portador:
- Barras sólidas de pulir: ladrillos duros de sebo y cera cargados de grano que se funden sobre discos de tela o de sisal en rotación.
- Pastas semisólidas: cremas blandas base agua o base aceite que se extienden con facilidad sobre paños manuales o fieltros de baja velocidad.
- Compuestos líquidos y fluidos de acabado en masa: emulsiones en espray para pulidoras automáticas, o compuestos de acabado base agua dosificados en cubas vibratorias y bombos.
El código de color es una convención, no una norma
Entre en cualquier proveedor de pulido y verá barras sólidas apiladas por color: negra, marrón, blanca, verde y azul. Muchas tablas en línea tratan esos colores como normas de ingeniería estrictas.
Esta es la verdad honesta de taller: el orden negro, marrón, blanco y verde es una convención del sector, no una norma ISO ni ASTM. Dos barras verdes de dos fabricantes distintos no garantizan la misma tasa de corte ni el mismo contenido de grasa. El color da una secuencia de partida aproximada, de corte grueso a brillo final, pero nunca sustituye una prueba de muestra sobre su pieza.
Dentro de esa costumbre, los talleres suelen seguir esta secuencia en acero inoxidable:
- Barras negras o grises: barras de alúmina o carburo de silicio gruesos, usadas sobre discos de sisal rígidos para corte pesado.
- Barras blancas: barras de alúmina calcinada de grano medio-fino, usadas sobre discos de algodón cosido para eliminar las líneas del sisal.
- Barras verdes o azul pálido: barras finas de óxido de cromo o alúmina, usadas sobre discos de algodón blando para el coloreado final a espejo.
- Barras marrones (trípoli): pensadas para latón y aluminio más blandos; demasiado blandas para cortar acero inoxidable con eficiencia.
Qué cambia realmente el corte: tipo, tamaño y concentración del abrasivo
Cuatro variables físicas dentro del compuesto gobiernan el corte:
- Tipo de abrasivo: el acero inoxidable tenaz exige granos duros y afilados como alúmina calcinada, carburo de silicio u óxido de cromo.
- Tamaño y clasificación de partícula: los granos gruesos nivelan defectos rápido; los granos finos y bien clasificados producen un espejo sin rayas.
- Concentración de abrasivo: las barras más secas y cargadas de grano cortan más rápido, mientras que las ricas en grasa lubrican y bruñen.
- Dureza del vehículo: los aglomerantes de cera más firmes generan mayor presión de contacto contra el disco.
Elija el compuesto según la operación, no al revés
Los principiantes suelen buscar primero un compuesto y luego se preguntan cómo aplicarlo. Los ingenieros de acabado con experiencia eligen primero el equipo mecánico según la geometría de la pieza y el volumen de lote, y después el vehículo del compuesto que encaja con esa máquina.
Pulido manual sobre disco
Cuando un operario usa una pulidora de banco, una pulidora de columna o una pulidora angular manual para acero inoxidable con un disco de sisal o de algodón, la periferia gira a gran velocidad. Extender un pulimento líquido fino sobre ese disco en rotación falla porque la fuerza centrífuga lanza el líquido fuera de la periferia antes de que la pieza toque la tela.
El pulido a alta velocidad sobre disco exige una barra sólida de cera o una pasta en espray de alta viscosidad. Tocar el disco en rotación con la barra sólida funde una película fina de cera que retiene el grano abrasivo en la cara de la tela. Un pequeño kit de pulido para acero inoxidable con disco de taladro y mini barras de cera sirve para repulir una sola cornamusa de barco. Nosotros no vendemos herramientas manuales, discos de pulir ni kits de consumo.
Acabado en masa en máquina vibratoria o bombo
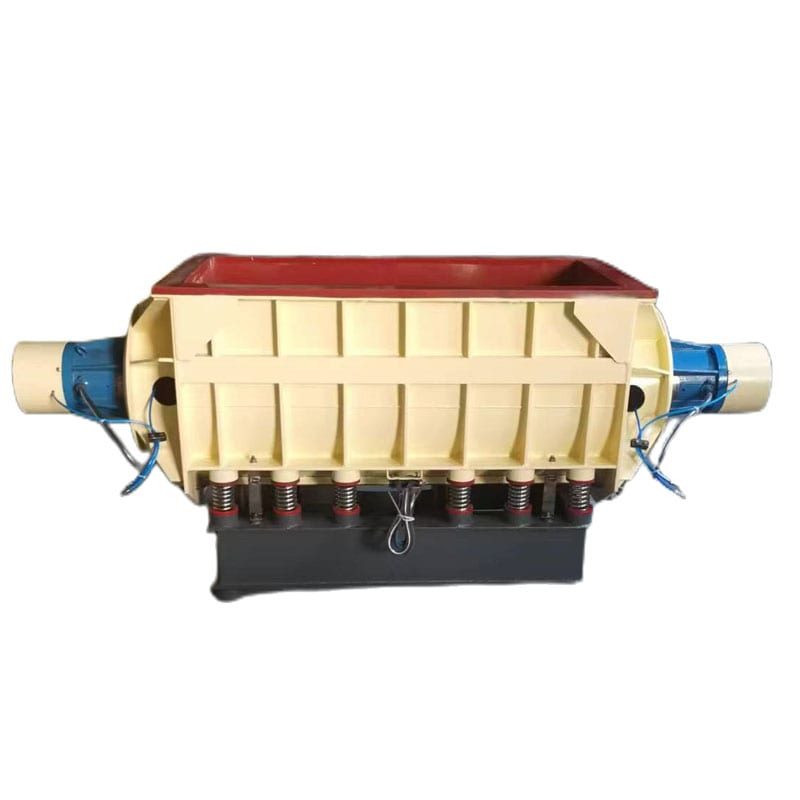
Cuando la producción pasa de piezas sueltas a lotes de soportes estampados, cuerpos de válvula o mangos de cubertería, el pulido manual sobre disco es demasiado lento e irregular. En producción por lotes, las piezas entran en una máquina de acabado vibratorio, en cubas vibratorias rectangulares, en máquinas centrífugas o en bombos rotativos cargados con medio de desbaste preformado.

Dentro de una máquina de acabado en masa, el medio cerámico, plástico o de acero aporta el contacto físico mientras un compuesto líquido hidrosoluble fluye por la cámara. Nunca eche una barra sólida de pulir ni una pasta manual grasienta en una cuba vibratoria. Una barra sólida no se disuelve en el agua de volteo; en cambio, la grasa se extiende sobre el medio, sella los poros de las piedras y detiene todo el corte en la cuba.
Cuándo el vehículo tiene que ser base agua y no base grasa
Las máquinas de acabado en masa dependen de compuestos líquidos base agua porque el fluido debe cumplir cuatro funciones que la grasa animal no puede cumplir en una cuba cerrada:
- Arrastre continuo de viruta: el compuesto base agua en circulación suspende las partículas finas de metal abrasionado y las arrastra al desagüe para que no vuelvan a golpearse contra el acero.
- Disipación de calor: las soluciones base agua enfrían la zona de contacto entre medio y piezas, evitando tintes térmicos y endurecimiento por deformación en el acero inoxidable.
- Lubricidad controlada para bruñir: cuando se corren bolas de acero o medio de porcelana para un brillo vivo, los compuestos de bruñido crean un colchón deslizante para que el medio pesado aplaste los picos sin rayar.
- Aclarado sencillo tras el proceso: los tensoactivos hidrosolubles se aclaran limpiamente en agua tibia antes del secado o del pasivado, evitando un desengrase con disolventes agresivos.
La tabla de decisión en cuatro puntos
Use la tabla de cuatro columnas de abajo para emparejar su operación de taller con la clase exacta de producto que requiere.
| Su método de operación | Qué clase de producto usar | Por qué encaja con la física | Error habitual |
|---|---|---|---|
| Amoladora manual o disco de pulir de banco | Barra sólida de pulir (barra de cera) | El roce del disco en rotación funde la cera dura y el grano se agarra a la tela | Usar compuesto líquido, que sale despedido del disco en rotación |
| Frotado a mano con un paño suave | Pasta abrasiva suave o limpiador | El vehículo blando se extiende sin el calor del disco, a presión de mano | Intentar frotar una barra dura de sebo sobre un trapo frío |
| Cuba vibratoria por lotes o cuba rectangular | Compuesto líquido hidrosoluble | Circula para arrastrar la viruta y evitar la oxidación | Echar barras sólidas de cera en la cuba, que obstruyen el medio |
| Disco centrífugo o máquina de bombo | Fluido abrillantador de alta lubricidad | Amortigua la alta energía de contacto y suspende los finos | Usar un fluido de corte agresivo cuando se quiere bruñir |
| Volteo en bombo rotativo (por lotes) | Compuesto base agua suave | Sostiene un contacto deslizante suave sin espuma excesiva | Usar una química de corte dura que redondea aristas críticas |
| Acabado con agujas magnéticas | Compuesto específico para agujas magnéticas | Mantiene separadas las agujas finas de acero dentro de orificios pequeños | Usar jabón estándar cargado, que apelmaza las agujas magnéticas |
El acero inoxidable no es un solo material
Aunque elija la barra de pulir o el fluido de volteo correctos para su máquina, dos lotes de piezas de acero inoxidable pueden salir muy distintos. Los operarios suelen culpar al proveedor del compuesto cuando un lote nuevo tarda el doble en abrillantar o desarrolla una textura de piel de naranja. Normalmente el compuesto no ha cambiado: ha cambiado la aleación de acero inoxidable del plano.
304 y 316: los dos que más verá
Los grados austeníticos —encabezados por el 304 de uso diario y el 316 marino o médico— constituyen la mayoría de las piezas de acero inoxidable que entran en un taller de acabado. Ambos grados son no magnéticos en estado recocido, forman películas pasivas de óxido tenaces y se pulen hasta un brillo espejo profundo.
Sin embargo, el acero inoxidable austenítico se endurece con rapidez por deformación bajo presión y calor. Apoyar demasiado una barra desafilada contra el disco deforma en frío la piel exterior del 304 o del 316 hasta convertirla en una costra más dura. Lo mismo ocurre cuando una cuba vibratoria trabaja con medio vitrificado que golpea el metal sin cortar. Una vez endurecida esa piel, los abrasivos patinan por encima en lugar de cortar limpio, y atrapan las rayas debajo.
430 y los grados ferríticos: por qué responden distinto
Los grados ferríticos como el 430 —muy usados en molduras de electrodomésticos, perfiles de automoción y cubertería— contienen cromo sin el níquel de las aleaciones austeníticas. Por su estructura cristalina ferrítica, el 430 es magnético y no se endurece por deformación ni de lejos con la agresividad del 304 al ser abrasionado.
En la sala de pulido, el 430 corta más rápido en los primeros pasos abrasivos, pero su matriz más blanda se muerde con facilidad si se contamina con grano grueso suelto. Los grados ferríticos también pueden mostrar una leve textura de cordón si se sobrecortan con discos agresivos, así que responden mejor a presión ligera y a transiciones tempranas a compuestos finos.
Dúplex y grados de alta aleación: donde el daño térmico muerde primero
Los aceros inoxidables dúplex mezclan fases austenítica y ferrítica para ofrecer alta resistencia y resistencia a la corrosión por cloruros en componentes offshore, químicos y de bombeo. Los grados de endurecimiento por precipitación llevan la resistencia mecánica aún más alta.
Al pulir acero inoxidable dúplex o de alta aleación, el enemigo principal es el daño térmico localizado. Estas aleaciones tienen alto límite elástico y baja conductividad térmica, así que el calor de fricción queda atrapado en el punto de contacto. Insistir con un disco seco contra una pieza fundida dúplex chamusca rápidamente la piel del metal, desequilibra su balance de fases y arruina la resistencia a la corrosión en ese punto.
Qué cambia en la práctica: el calor, no el compuesto
Rara vez necesita una fórmula química nueva solo porque un plano pase de 304 a 430 o a dúplex. Lo que debe cambiar en el taller es cómo controla el calor y la presión de contacto.
En nuestra fábrica de Xiamen, fundada en mil novecientos noventa y dos, realizamos pruebas en veintiuna plataformas de máquina y seis líneas de producto, respaldadas por veinticuatro derechos de propiedad intelectual chinos autorizados. El mismo compuesto se comporta distinto según el grado por el endurecimiento por deformación y la conducción de calor, no porque el compuesto haya cambiado. Mantener la presión estable, rectificar los discos a menudo o conservar el caudal de agua fría y compuesto en las máquinas de acabado en masa evita el daño térmico.
Qué sale mal y qué le dice
Cuando alguien intenta repulir acero inoxidable y la superficie sale rayada, turbia o decolorada, adivinar soluciones al azar hace perder tiempo y arruina piezas. Cada defecto visual en una superficie de acero inoxidable pulida es la huella de un error concreto en la secuencia de grano, la limpieza o el control del calor.
Leer los defectos de superficie antes de cambiar de compuesto
Antes de tirar su barra de pulir actual o vaciar una cuba vibratoria, inspeccione la pieza con luz blanca oblicua y frote un punto pequeño con disolvente. Esa comprobación rápida le dice si el defecto está encima del metal (grasa o película de agua atrapadas) o está cortado en el propio metal (rayas de grano suelto, saltos de paso o quemadura por calor).
La tabla de diagnóstico de cuatro columnas
Use la tabla de diagnóstico de abajo para remontar fallos de pulido habituales hasta su causa raíz en el taller y aplicar la corrección correcta.
| Síntoma en la superficie | Causa raíz | Comprobación en el taller | Acción correctiva |
|---|---|---|---|
| Aparecen más rayas a medida que pule | El disco o el medio arrastra grano grueso suelto o viruta de hierro | Probar un disco nuevo o medio limpio sobre chatarra | Repicar o cambiar los discos, aclarar la cuba y separar herramientas gruesas y finas |
| Aparece tinte térmico amarillo o azul | Sobrecalentamiento por exceso de velocidad del disco, presión o frotado en seco | Comprobar si el tinte aparece en los puntos de permanencia | Bajar velocidad y presión, añadir compuesto y pasivar |
| La superficie brillante se ve lechosa o turbia | Grasa de cera residual, cal de agua dura o compuesto seco | Frotar un punto de prueba con disolvente tibio sobre paño blanco | Desengrasar a fondo y aclarar con agua desionizada |
| El repaso con limpiador deja las rayas igual | Las rayas tienen profundidad física y el limpiador no tiene abrasivo | Pasar la uña por la marca | Cambiar a un compuesto abrasivo o a una ruta de acabado en masa |
| Aparecen puntos de óxido días después del pulido | Contaminación cruzada de acero al carbono en discos o medios compartidos | Comprobar si hay hierro libre incrustado | Usar discos y medios exclusivos para inoxidable y pasivar después con ácido |
| El brillo espejo muestra líneas por debajo | Se saltó un paso de grano intermedio antes del coloreado final | Inclinar la luz para localizar líneas direccionales | Retroceder un escalón de grano para eliminar primero las líneas profundas |
Preguntas frecuentes sobre el pulimento para acero inoxidable
¿Es lo mismo pulimento para acero inoxidable que limpiador para acero inoxidable?
No, aunque las marcas de consumo suelen imprimir ambas palabras en el mismo bote. Un limpiador para acero inoxidable contiene disolventes suaves y aceites que retiran huellas y marcas de agua sin arrancar metal. Un pulimento o compuesto industrial de verdad para acero inoxidable contiene minerales abrasivos clasificados que cortan físicamente los picos microscópicos del metal para borrar rayas y construir un brillo permanente.
¿Puedo usar pulimento de coche en acero inoxidable?
El pulimento de coche sirve solo como repaso cosmético de emergencia, no como verdadera herramienta de corrección del metal. Los pulimentos de automoción están formulados para pintura blanda con barniz transparente, mucho más blanda que el acero inoxidable. Un pulimento de coche fino puede levantar la neblina de agua ligera en molduras acabadas, pero carece de los granos duros necesarios para cortar rayas en el acero. Muchos productos de coche dejan además películas de silicona que arruinan la soldadura o la higiene en contacto con alimentos.
¿Necesito un compuesto especial para acero inoxidable?
Sí, siempre que esté cortando o puliendo el metal. Como el acero inoxidable es tenaz y propenso al endurecimiento por deformación, los compuestos pensados para latón o aluminio blandos —como el trípoli marrón estándar— vitrifican y sobrecalientan el acero. El acero inoxidable exige abrasivos duros y afilados como alúmina calcinada u óxido de cromo, combinados con aglomerantes que controlen el calor.
¿Cuál es la diferencia entre compuesto negro, marrón, blanco y verde?
En la convención de taller, estos colores marcan el lugar de una barra sólida en la secuencia de corte a acabado. El negro es el compuesto más grueso, para arrasar líneas de amolado pesadas, mientras que el marrón es un corte medio para metales no férreos más blandos. El blanco es un compuesto medio-fino de prepulido para acero inoxidable, y el verde es un compuesto fino para el coloreado final a espejo. Como el código de color es una costumbre del sector y no una norma estricta, verifique siempre el corte y el acabado con una prueba de muestra.
¿Puedo pulir acero inoxidable a mano con un paño?
Puede retirar roces ligeros, deslustre y neblina a mano con un paño de microfibra y una pasta abrasiva suave, frotando paralelo al grano en paneles cepillados. Sin embargo, el frotado a mano no genera la velocidad ni la presión necesarias para nivelar rayas profundas ni convertir un material de molino en un espejo real. La eliminación de defectos profundos y el acabado espejo exigen pulido con disco para piezas sueltas, o acabado vibratorio y centrífugo para lotes.
¿Por qué mi acero inoxidable queda peor después de pulirlo?
El acero inoxidable suele quedar peor por una de tres razones: frotar pasta abrasiva a través del grano cepillado, atrapar grasa sucia o grano grueso en un disco, o sobrecalentar el metal. Primero desengrase un punto de prueba para ver si la opacidad es solo residuo de cera extendido; si quedan rayas, retroceda a una etapa limpia de corte medio y mantenga la pieza fría. Para emparejar el medio de volteo y el compuesto líquido correctos con su lote de piezas de acero inoxidable, escriba en nuestra página de contacto para hablar de su aplicación.
 +86-592-2381506


 Compatible con red IPv6
