


Acabados de acero inoxidable: la línea que importa es quién lo fabricó
Los acabados de acero inoxidable suelen listarse según su brillo —mate, satinado, cepillado y espejo. Esa lista es útil para especificar un aspecto, pero inútil para decidir qué hacer con una superficie ya fabricada.
La línea que predice mucho más es si la textura proviene de un rodillo laminador o de una herramienta de taller. Un acabado de laminación es uniforme en toda la chapa y no puede modificarse localmente. Un acabado de taller solo es uniforme por donde pasó la herramienta y puede rehacerse.
Cómo encaja este mapa con nuestras guías: Esta página clasifica todos los tipos de acabados de acero inoxidable. Consulte acabados metálicos, acabado cepillado vs satinado vs espejo, pulido de acero inoxidable y superacabado isotrópico.
La línea que importa es quién lo fabricó
Cuando los compradores comparan acabados para acero inoxidable, el brillo nunca explica por qué un panel de ascensor rayado no puede difuminarse de forma invisible. Solo el origen de la textura responde a eso.
Acabados de laminación — la textura viene del rodillo
En una acería, la banda de acero inoxidable pasa por grandes rodillos de trabajo y líneas de recocido, logrando un acabado de laminación de acero inoxidable uniforme en toda la bobina.
Acabados de taller — la textura viene de una herramienta
El acabado de acero inoxidable posterior a la laminación emplea bandas, medios de tamboreo, lijadoras orbitales o discos de pulir. La textura registra la trayectoria de la herramienta y solo existe donde actuó, por lo que puede rehacerse localmente.
Por qué esta línea predice todo lo demás
Clasificar cada acabado inoxidable o acabado inox entre hecho en laminador o con herramienta explica cuatro dilemas comunes de taller:
- Por qué dos puntos difieren: Una zona tiene la textura original de laminación, mientras que un punto contiguo se retocó con herramienta manual.
- Por qué falla el parcheo local: Ninguna herramienta manual replica un rodillo laminador gigante en un parche.
- Por qué algunos paneles no pueden repararse: Lijar una superficie de laminación crea un parche de taller local que se ve peor que el rayón.
- Cómo funciona el costo: El acabado de laminación va en el precio de la chapa; el de taller cuesta horas de taller.
Una sola pregunta clasifica cualquier muestra
Cuando un cliente pida acabar acero inoxidable para igualar una muestra, pregunte si la textura provino de una bobina de laminación o de una herramienta posterior.
| Origen & estado | Origen de textura | Alcance | ¿Reparación local? | Acción ante daños | Fabricante | ¿Fabricamos? |
|---|---|---|---|---|---|---|
| Laminación — Recocido brillante | Rodillos pulidos + horno inerte | Bobina completa | No | Sustituir o reacabar todo | Acería | No |
| Laminación — Decapado | Rodillos laminadores + baño ácido | Bobina completa | No | Sustituir o granallar todo | Acería | No |
| Laminador — Laminado en frío | Rodillos en frío + skin-pass | Bobina entera | No | Reemplazar o cepillar todo | Acería | No |
| Laminador — Laminado en caliente | Rodillos desbastadores en caliente | Placa entera | No | Esmerilar placa entera | Acería | No |
| Taller — Banda / Manual | Banda, vibratoria u orbital | Trayectoria de herramienta | Sí | Repasar y difuminar | Fabricante | No |
| Taller — En masa / Pulido | Medios, superacabado o pulido | Zona tamboreada | Sí | Retamborear o repulir | Área de acabado | Sí |
Ningún acabado de laminación puede repararse localmente sin dejar un parche, mientras que los acabados de taller pueden retrabajarse.
Acabados de laminación: cuatro estados que no puede cambiar
La bobina o chapa entrante presenta un acabado superficial de acero inoxidable en uno de cuatro estados de laminación.
Recocido brillante — el que ya viene terminado
El acero inoxidable recocido brillante se lamina en frío con rodillos de trabajo pulidos y se recuece en una atmósfera de horno controlada y sin oxígeno (como hidrógeno o amoníaco disociado), sin que se forme cascarilla de óxido en la banda.
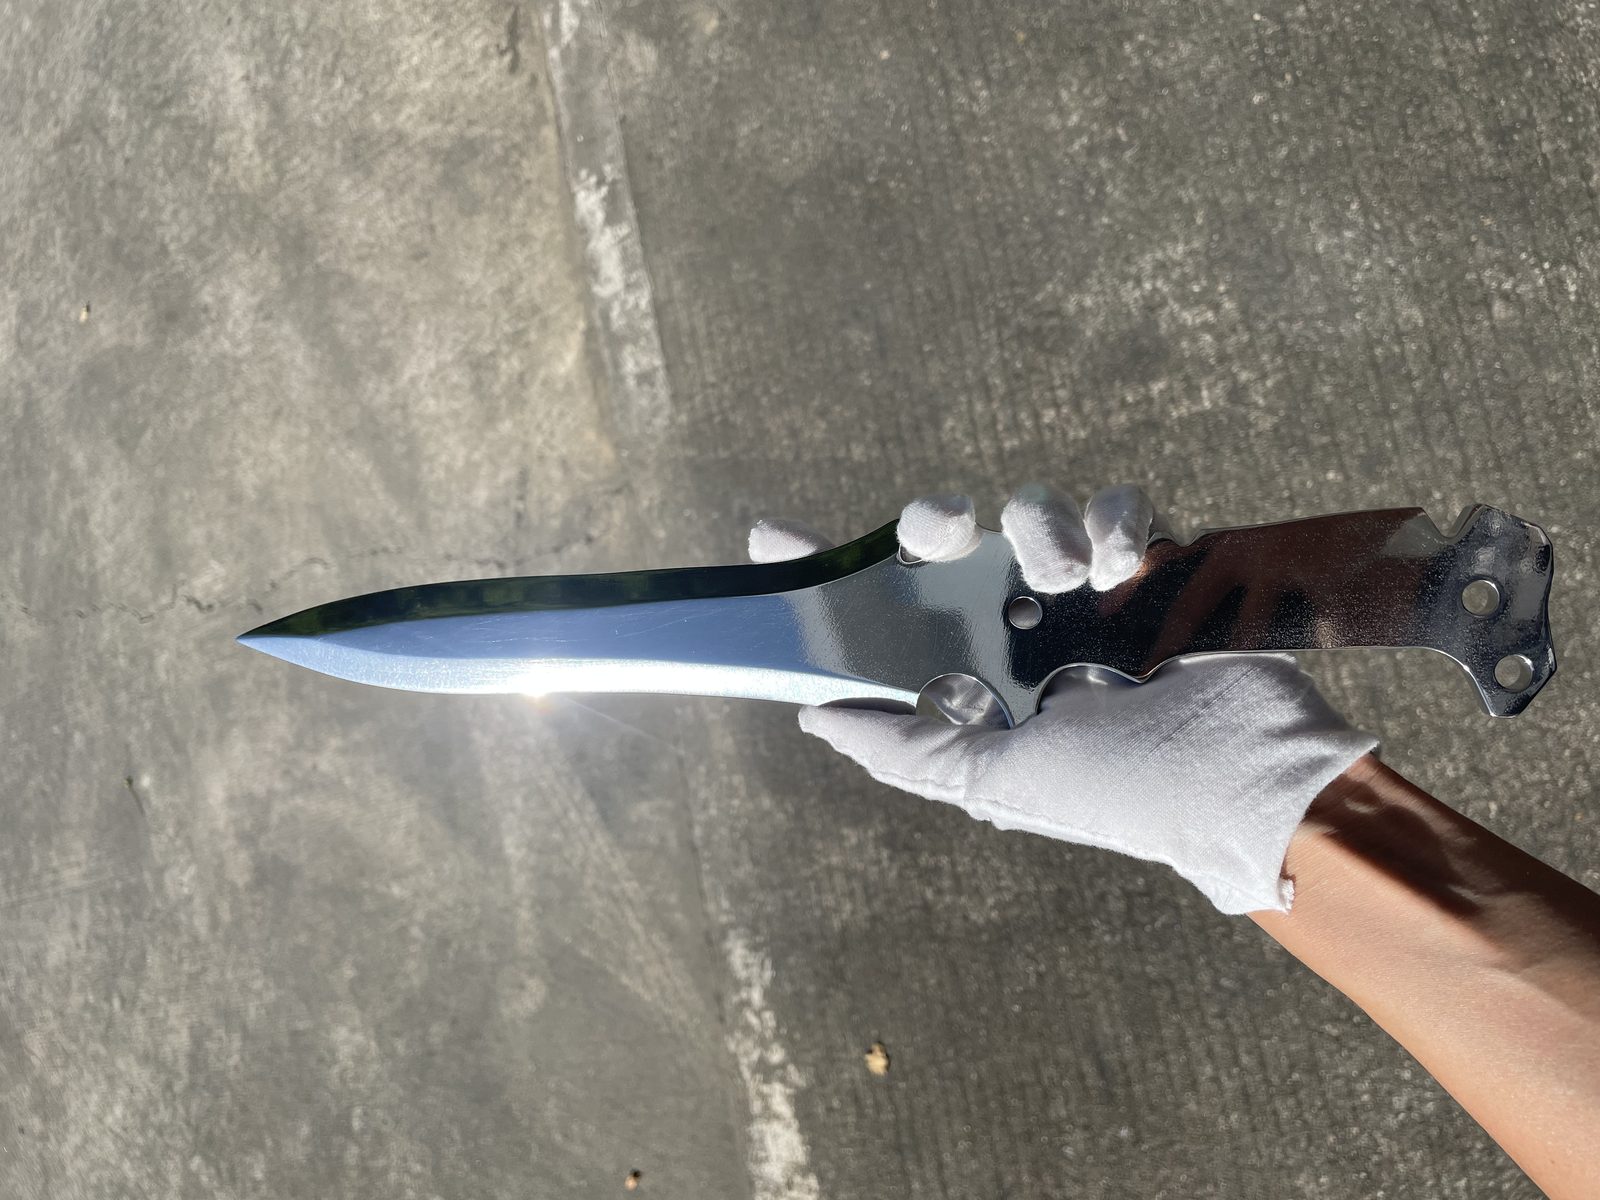
Sin decapado ácido, conserva una reflectividad especular directa de la bobina. El recocido brillante es el único estado de laminación que llega ya acabado con alto brillo. Cualquier lijado de taller o pulido local aplicado en planta solo raya, empaña y deslustra para siempre esa superficie pulida por rodillos de fábrica.
Decapado — el gris
En bobinas estándar de acero inoxidable recocido donde se forma cascarilla en el horno, la banda pasa por un baño de decapado ácido para disolver la cascarilla y restaurar la capa pasiva resistente a la corrosión.
Ese baño ácido deja una superficie gris mate, opaca y tizosa con un tenue grano micrograbado bajo la lupa. El acabado de laminación decapado es fácil de identificar porque no tiene líneas de cepillado direccionales y presenta un tono gris suave y no reflectante. Se utiliza ampliamente en tanques químicos, soportes estructurales y tolvas industriales, o como material para embutición profunda.
Laminado en frío y nivelado — el punto de partida predeterminado
Cuando el fleje de acero inoxidable laminado en frío, recocido y decapado recibe una pasada final ligera de calibrado entre rodillos niveladores pulidos, los picos micrograbados se aplanan levemente en un gris mate suave, uniforme y de bajo brillo con un tenue destello plateado.
Regla que todo fabricante debe saber: el laminado en frío y nivelado es el punto de partida estándar para casi toda transformación de chapa. Si un comprador pide acero inoxidable con acabado de laminación o inoxidable con acabado de fábrica sin especificar recocido brillante o chapa laminada en caliente, esta chapa lisa gris mate llega a la mesa de corte láser. No es un tratamiento decorativo; es la base inicial antes del acabado posterior.
Laminado en caliente: con marcas visibles de rodillo
Las placas estructurales gruesas, perfiles pesados y barras de acero inoxidable se laminan a alta temperatura y luego se decapan. Con luz rasante, el inoxidable laminado en caliente muestra crestas longitudinales de laminación, picaduras superficiales y una capa rugosa gris oscura en la dirección de laminado.
Por qué ninguno de estos puede alterarse localmente
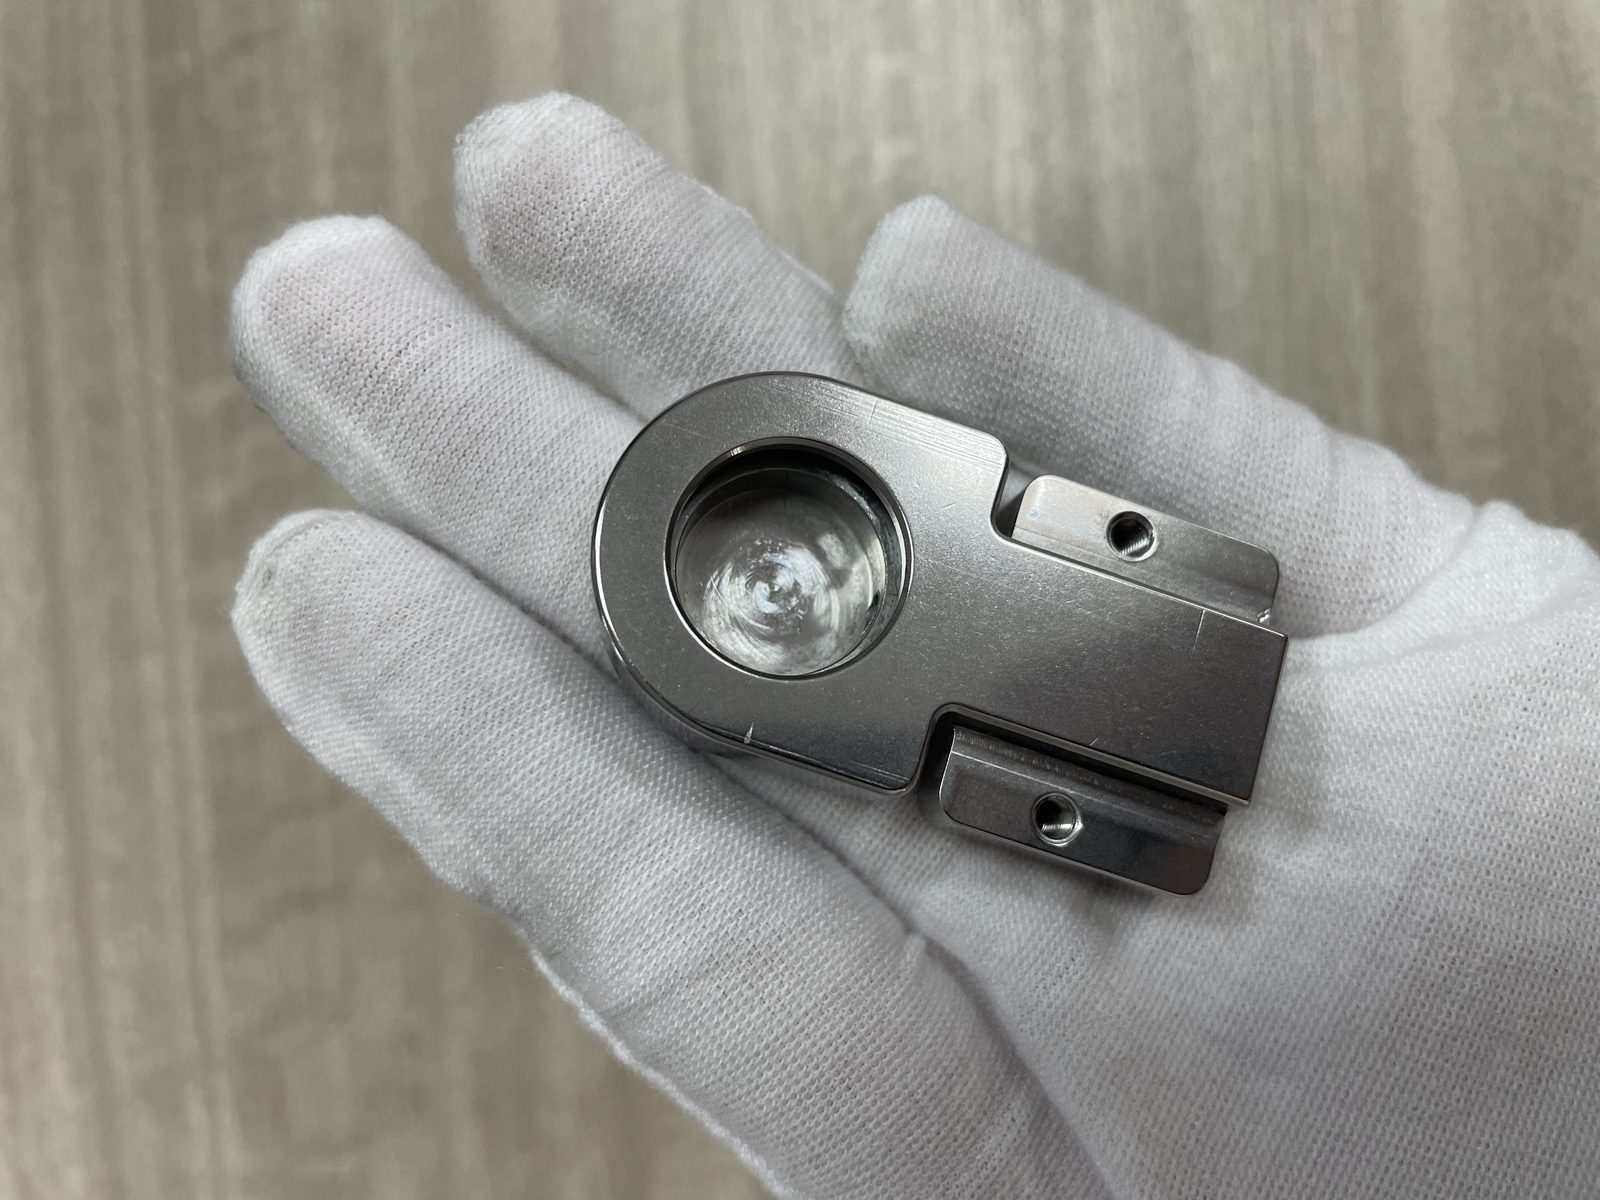
Los cuatro estados de laminación comparten un rasgo físico tajante: su textura superficial la crean los rodillos de laminación y baños químicos de bobina, no las herramientas de taller.
Al no tener un tren de laminación en frío en el taller, nunca podrá alterar ni reparar localmente un acabado de laminación. Retocar una soldadura o rayón con disco o lija crea una isla de marcas de mecanizado en un mar de textura de laminación. Aunque el rayón desaparezca, esa isla refleja la luz de forma distinta al resto, dejando un halo permanente en el panel.
Acabados de taller: seis estados que puede trabajar
Al salir del estado de acería, los talleres crean seis estados posteriores. Conocer el trabajo de cada herramienta —y cuándo no usarla— evita errores de especificación.
Grano y hairline: el acabado direccional
El grano cepillado o hairline se genera con una banda o tambor abrasivo que avanza a lo largo de un eje recto.
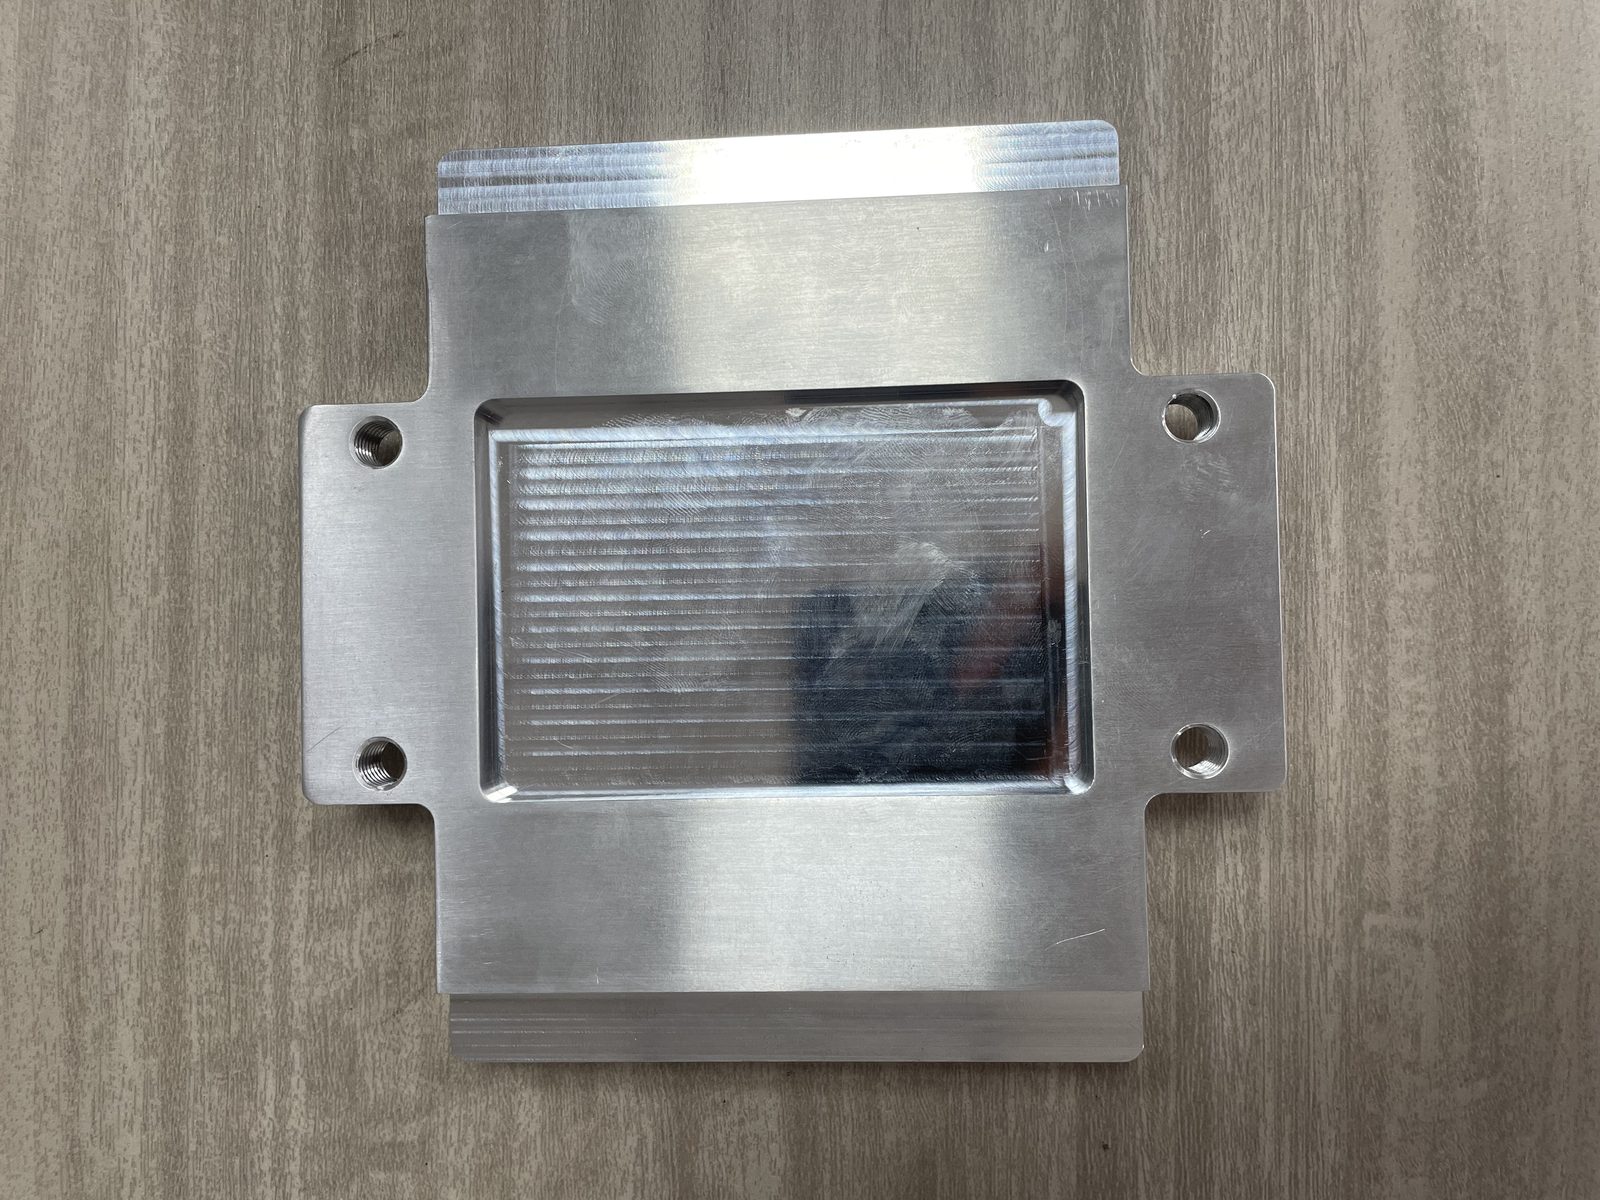
- Aspecto: Líneas paralelas largas y continuas en una sola dirección.
- Cuándo NO usarlo: Evite en piezas fundidas contorneadas, soldaduras curvas sin guía fija de banda, superficies sanitarias donde las estrías acumulen residuos o piezas para pulido espejo.
Satinado: velo, no líneas
El verdadero acabado satinado se logra con abrasión suave, uniforme y no direccional, como el volteo con medios plásticos finos, tamboreo en seco con cáscara de nuez tratada o pulido con discos no tejidos suaves.
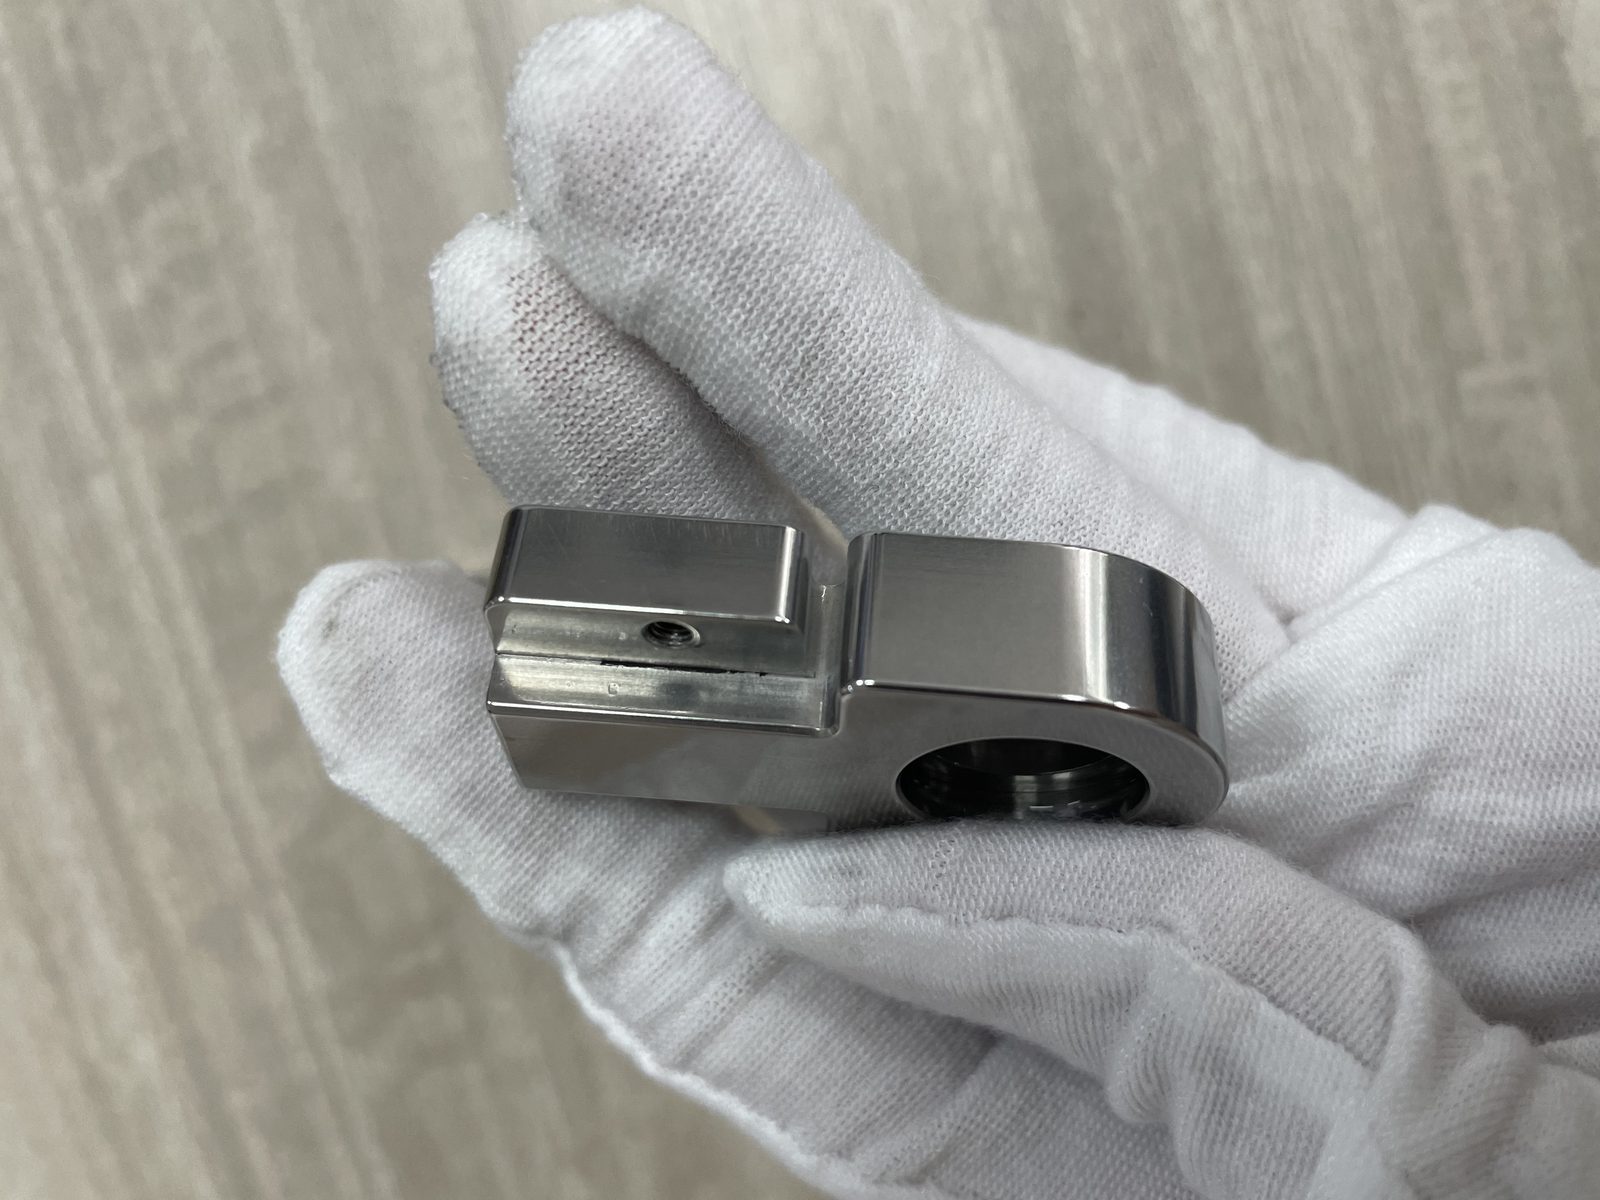
- Aspecto: Brillo suave y aterciopelado sin dirección de rayado. El satinado se define por su velo óptico y no por líneas visibles: se juzga por dispersión de luz, no por trazos (el alisado por compresión más brillante es metal bruñido).
- Cuándo NO usarlo: Evitar si se requiere alta reflexión o coincidencia de grano direccional.
Jitterbug — trazos cortos, cruzados, sin dirección
Un acabado jitterbug —a menudo buscado como acabado superficial jitterbug o acabado jitterbug en acero inoxidable— se crea con una lijadora oscilante manual o de banco (lijadora jitterbug). La herramienta acciona una almohadilla abrasiva rectangular en una órbita excéntrica cerrada de alta frecuencia sin rotar la almohadilla completa.
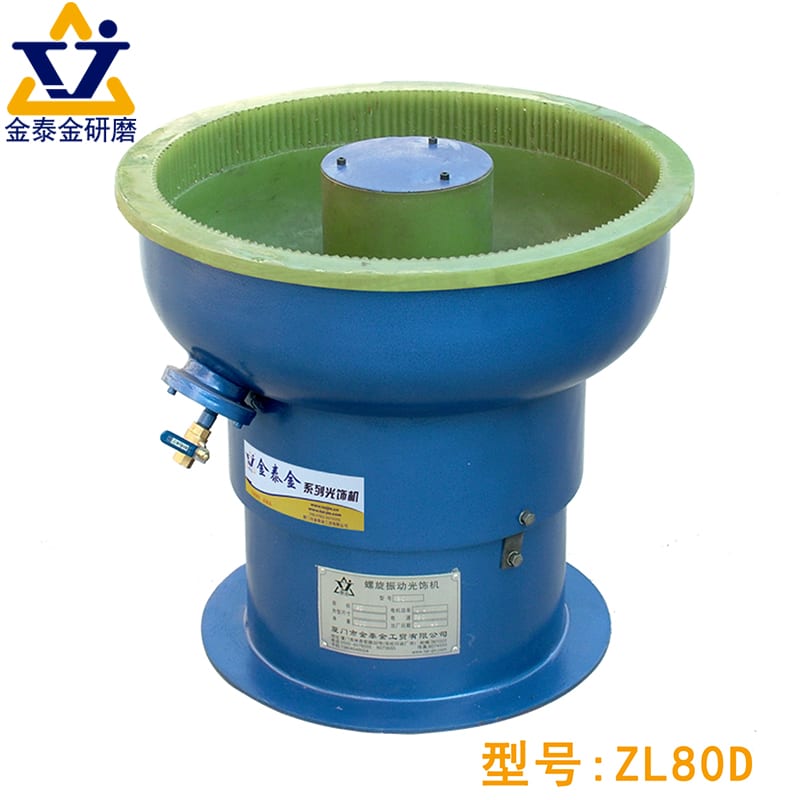
- Cómo se ve: Trazos cruzados multidireccionales, cortos y densos, sin dirección dominante.
- Cuándo NO usarlo: Demasiado lento y desigual para paneles de pared grandes, e inadecuado para piezas pequeñas en lotes.
Roto-orbital — arcos más largos, superpuestos
La textura de acabado roto-orbital en acero inoxidable proviene de una lijadora de disco manual de doble acción cuyo plato redondo gira simultáneamente sobre un husillo central y orbita con un desfase excéntrico.
- Cómo se ve: Arcos circulares superpuestos. El acabado jitterbug deja trazos cruzados cortos, cerrados y densos, mientras que el acabado roto-orbital deja arcos circulares más largos y visiblemente superpuestos.
- Cuándo NO usarlo: Evitar en piezas pequeñas o esquinas interiores estrechas donde el disco giratorio no alcance.
Superacabado — el final de la cadena
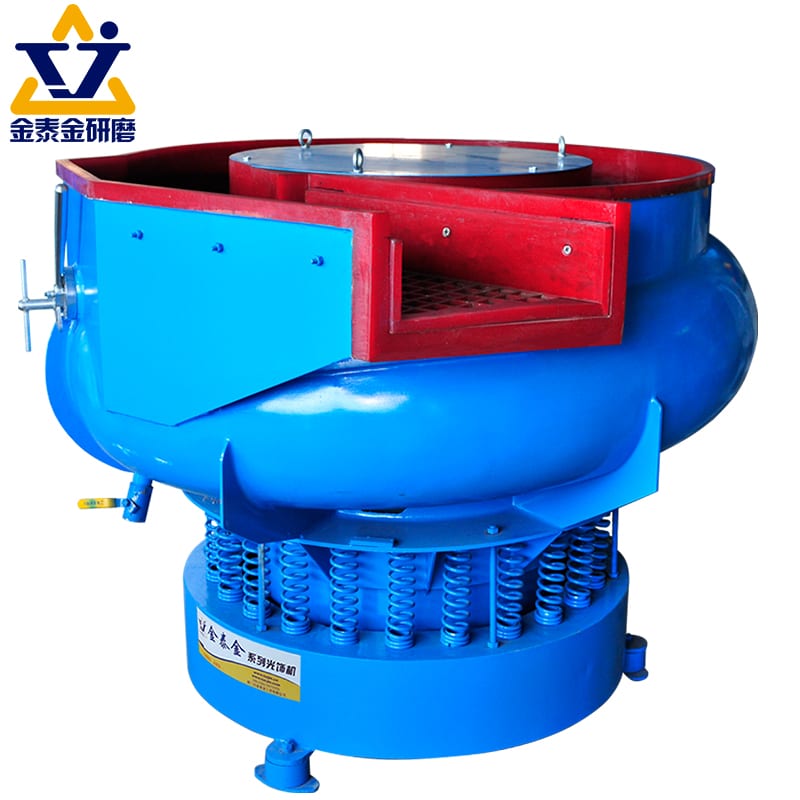
El superacabado de acero inoxidable (o superacabado del acero inoxidable) usa medios no abrasivos de alta densidad y química activa en máquinas vibratorias o centrífugas para recortar picos superficiales microscópicos sin crear nuevos valles.
- Cómo se ve: Una superficie ultralisa, brillante y no direccional, diseñada para mínima fricción, contacto de apoyo y vida a fatiga.
- Cuándo NO usarlo: Nunca pague por superacabado en cubiertas o soportes puramente decorativos que solo deben brillar: el pulido estándar o el volteo en seco cuesta mucho menos.
Espejo — la cima de la cadena
Los compradores suelen preguntar cómo abrillantar acero inoxidable a acabado espejo, pulido de acero inoxidable a acabado espejo o abrillantado de acero inoxidable acabado espejo. El acabado espejo se ubica al final de una cadena progresiva de etapas usando discos de algodón o medios de acero.
- Cómo se ve: Reflexión especular nítida sin grano.
- Cuándo NO usarlo: Evitar en superficies de alto contacto que muestren huellas dactilares o zonas de desgaste por deslizamiento.
Los seis estados de taller comparten una regla: como su textura proviene de la trayectoria de la herramienta, se pueden aplicar selectivamente, controlar su dirección o velo y rehacer si se dañan.
Dónde se rompe la línea: reparación
El valor práctico de separar los estados de laminación de los de taller aparece en cuanto se raya un panel de acero inoxidable.
Un acabado de laminación rayado no puede repararse localmente
Cuando se raya un panel con acabado de laminación, ningún pad manual o banda puede recrear localmente la textura del rodillo de acería. Lijar el rayón crea una isla de taller que resalta más que la raya.
Un acabado de taller rayado sí puede, si coinciden dirección y velo
Cuando necesite reacabar acero inoxidable o realizar el reacabado de acero inoxidable en una pieza con acabado de taller posterior, la reparación local funciona bien si sigue tres reglas:
- Iguale dirección y velo: Siga el grano lineal en paralelo estricto, iguale el nivel de velo difuso y difumine más allá del rayón (consulte cómo eliminar rayones del acero inoxidable).
El desajuste que revela la luz en ángulo
Dado que la luz rasante de ángulo bajo revela desajustes de dirección y velo que la luz cenital oculta, inspeccione siempre las reparaciones con luz lateral en ángulo.
[FIGURA: Fotografía con luz rasante de ángulo bajo de una chapa de acero inoxidable con acabado de laminación donde la reparación local lijada a mano resalta como un parche brillante desajustado]
Cuando la respuesta honesta es reemplazar la chapa
En paneles de fachada visibles o puertas de ascensor con acabado de laminación, la reparación local casi siempre queda peor que el rayón. Reemplazar la chapa o reacabar toda la cara de borde a borde es la mejor vía sobre cómo restaurar el acabado del acero inoxidable.
Tabla de métodos: seis estados de taller, frente a frente
Para elegir el método posterior adecuado al acabar superficies de acero inoxidable, compare los seis estados de taller siguientes.
Lo que deja cada método
Las bandas dejan líneas continuas, las almohadillas vibratorias dejan marcas cortas, los discos orbitales dejan medias lunas, los medios dejan microhoyuelos, el superacabado deja mesetas planas y el pulido espejo deja un plano reflectante.
Dirección, velo y alcance
| Método de taller | Firma de textura | ¿Direccional? | Acceso a detalles | Capacidad de tamaño | ¿Lo fabricamos? |
|---|---|---|---|---|---|
| Grano / Hairline | Líneas paralelas largas y continuas | Sí (fuerte) | Bajo (puentea rebajes) | Chapas planas grandes, tubos | Parcial (solo velo mate, sin líneas largas) |
| Satinado | Velo aterciopelado uniforme, bajo brillo | No | Medio a bueno | Piezas pequeñas/medianas en cubas | Sí (plástico húmedo / orgánico seco) |
| Jitterbug | Trazos cortos, densos, cruzados y aleatorios | No | Bajo a medio | Paneles planos pequeños/medianos | No (herramienta eléctrica manual/de banco) |
| Orbital aleatorio | Arcos circulares más largos y superpuestos | No | Deficiente (omite esquinas) | Placas planas grandes y tanques | No (herramienta eléctrica manual) |
| Superacabado | Plano liso, isotrópico y especular | No | Bueno | Piezas de precisión pequeñas a medianas | Sí (acabado en masa de alta energía) |
| Pulido espejo | Alta reflexión, sin grano visible | No | Medio | Piezas pequeñas en tambores | Parcial (centrífugo/vibratorio + medios de acero) |
[FIGURA: Conjunto de equipos en planta que muestra un vibrador circular de acabado, medios secos orgánicos de cáscara de nuez y bolas de bruñido de acero inoxidable pulido]
Cuál admite una pieza dada
De los seis métodos anteriores, nuestros equipos cubren tres (satinado, superacabado y espejo en lote). El tamboreo con medios aproxima el mate cepillado sin marcar líneas continuas largas, mientras que el vaivén y el roto-orbital requieren herramientas manuales que no vendemos.
El que no se logra con herramienta manual
Solo el grano/hairline, el vaivén y el roto-orbital implican que un operario desplace una herramienta sobre la superficie; el satinado, superacabado y espejo en lote introducen la pieza en la máquina. Las piezas que caben en una cámara se procesan en equipo; muros cortina instalados y grandes tanques requieren herramientas manuales.
Qué estado necesita realmente
La mayoría de disputas sobre el acabado superficial del acero inoxidable ocurren por órdenes de compra incompletas.
Parta de la indicación del plano, no de una foto
Si el plano incluye una indicación formal de superficie, esa nota manda. Jamás suponga un acabado por una foto: la iluminación hace que el decapado de laminación, el satinado por tamboreo y el vaivén se vean idénticos en pantalla.
Qué hacer cuando el plano no especifica nada
- El plano indica "según muestra": Guarde un patrón firmado en su armario de calidad antes de cortar metal.
- El plano indica "igualar a pieza existente": Inspeccione primero la pieza para verificar si es acabado de laminación o de herramienta.
- El plano no indica nada: Si un plano omite el acabado superficial, el estándar industrial es chapa nivelada laminada en frío sin tratar; nunca un acabado decorativo asumido.
Tres datos que debe fijar la especificación
Una especificación completa para el pulido mecánico de acero inoxidable debe indicar tres cosas:
- Primero, si la superficie es acabado de laminación o de taller.
- Segundo, qué estado específico se requiere (como decapado de laminación frente a satinado por tamboreo o hairline).
- Tercero, la dirección del grano y el velado objetivo.
Si falta alguno de estos tres datos, los proveedores entregarán piezas dispares.
| Escenario | Nota del plano | Error de taller | Acción correcta |
|---|---|---|---|
| Especificación completa | Origen, estado, dirección/velo | Taller cambia útil | Seguir útil indicado |
| Según muestra | Muestra patrón citada | Una parte guarda la muestra | Guardar probetas duplicadas |
| Igualar existente | Igualar pieza instalada | Pieza vieja en estado bruto | Revisar origen primero |
| Solo texto | Solo dice "satinado" | Leído como banda o tambor | Fijar muestra y útil |
| Casilla vacía | No indica acabado | Comprador espera cepillado | Confirmar estándar de acería |
Por qué una muestra supera una descripción
En los últimos tres años, la palabra "satinado" se ha aplicado por igual a chapas cepilladas con banda, marcos con lijado orbital y soportes volteados en húmedo. Controle siempre la producción con una muestra física y no solo con una palabra.
Lo que hacemos y lo que no
En Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certificados bajo las normas ISO 00726Q01571R001 y CE, fabricamos equipos de acabado en masa respaldados por 21 plataformas de máquinas y 24 derechos de propiedad intelectual en seis líneas de productos. Detallamos nuestro alcance en lo que fabricamos y lo que no.
Los estados que alcanza nuestro equipo
- Mate & satinado uniformes: Obtenidos en nuestras unidades circulares de máquinas de acabado vibratorio, vibradores de cuba y tambores rotativos con medios abrasivos cerámicos/plásticos o medios de acabado en seco de cáscara de nuez y mazorca de maíz.
- Espejo & superacabado por lotes: Obtenidos en sistemas centrífugos y vibratorios mediante medios de acabado de acero templado y refinamiento isotrópico multietapa.
[FIGURA: Pieza fundida de acero inoxidable pulida a reflejo espejo de alto brillo mediante medios de acabado en masa multietapa]
Los estados que no alcanza
No producimos acabados de acería, no podemos trazar largas líneas continuas de cepillado hairline en un tambor (solo una neblina mate aproximada) y no producimos texturas jitterbug ni orbitales aleatorias.
Por qué no fabricamos herramientas manuales
No fabricamos herramientas manuales, lijadoras de banda ni amoladoras angulares, ni ofrecemos reparación en campo, galvanoplastia, pasivado, recubrimiento o servicios de taller. Cada proceso que fabricamos requiere que la pieza quepa dentro de la cámara o fijación de una máquina.
Cuando la respuesta honesta es otro proveedor
Compre bobinas de acería en un centro de servicio siderúrgico y lijadoras jitterbug u orbitales a un proveedor de herramientas portátiles. Cuando necesite dar acabado a lotes de piezas inoxidables que quepan en una máquina, contáctenos mediante nuestra página de contacto.
Preguntas frecuentes
¿Cuáles son los diferentes acabados del acero inoxidable?
Los acabados del acero inoxidable se dividen en cuatro estados de acería (recocido brillante, decapado, laminado en frío nivelado, laminado en caliente) de bobina, y seis estados de taller (hairline, satinado, jitterbug, orbital aleatorio, superacabado, espejo) con herramientas o medios abrasivos.
¿Cuál es la diferencia entre el acabado de acería y el cepillado?
El acabado de laminación se aplica a toda la bobina en planta y no puede repararse localmente. El acabado cepillado se realiza posteriormente con bandas abrasivas en un eje lineal y puede difuminarse según el grano.
¿Qué es un acabado jitterbug?
Un acabado jitterbug es una textura no direccional lograda con una lijadora oscilante rectangular. Su carrera rápida de alta frecuencia deja líneas cruzadas cortas y densas, mientras que una lijadora roto-orbital deja arcos circulares más anchos y superpuestos.
¿Se puede reparar localmente un panel de laminación rayado?
No. Tratar un panel de laminación rayado con un estropajo o lijadora crea una textura localizada que resalta peor que el arañazo bajo luz rasante. Debe sustituir la chapa, aceptar el defecto o reacabar toda la cara de borde a borde.
¿Cuál es la diferencia entre el inoxidable satinado y el cepillado?
El inoxidable cepillado se define por líneas paralelas visibles y continuas en una sola dirección. El inoxidable satinado se define por una neblina óptica difusa: dispersa la luz suavemente sin líneas direccionales.
¿Viene el acero inoxidable con acabado de fábrica?
Sí, cada chapa llega en un estado base de laminación —normalmente laminada en frío nivelada o gris decapada—, que sirve de punto de partida sin tratar.
 +86-592-2381506


 Compatible con red IPv6
