


Tambor rotativo: la vía suave en el acabado en masa
El acabado en tambor rotativo suele clasificarse como "la opción económica" en la mayoría de comparativas. Esa lectura ignora lo que realmente hace el movimiento. Un tambor no golpea las piezas: eleva toda la carga por la pared y la desliza hacia abajo. Ese cambio de mecanismo de contacto hace que paredes delgadas y bordes afilados sobrevivan en un tambor y a veces no en una vibratoria.
Esta página trata sobre ese mecanismo y las piezas idóneas. Si aún decide entre las familias de máquinas (tambor, vibratoria, centrífuga), esa decisión está aquí: máquinas de pulido en tambor.
Qué es realmente un tambor rotativo
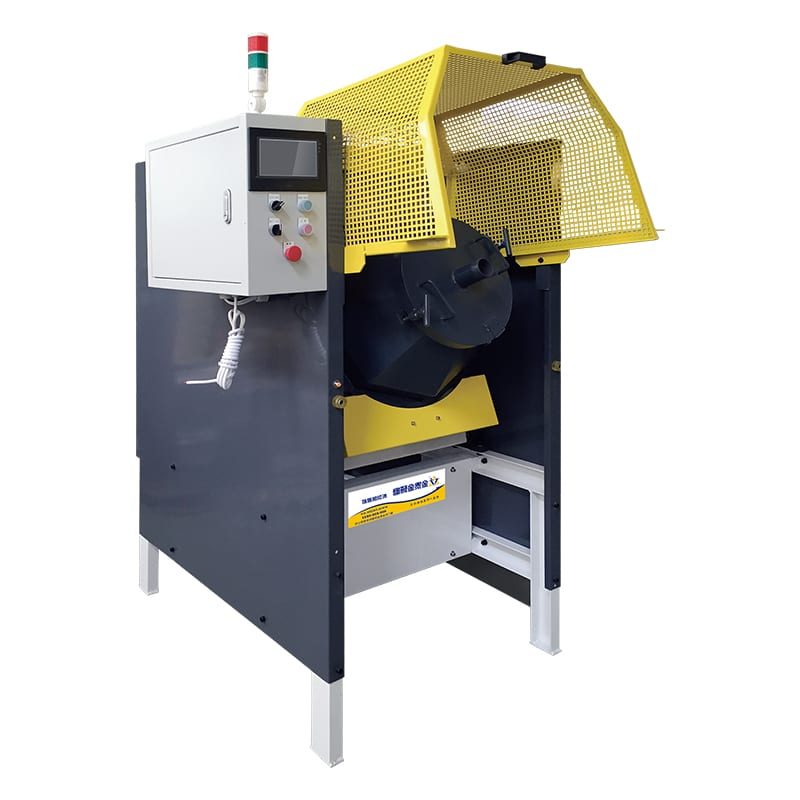
Al ver un tambor rotativo —también llamado bombo rotativo o tambor de volteo—, los jefes de taller ven la arquitectura clásica de nuestra familia de máquinas de acabado en tambor. Al ser un equipo simple, suele creerse que es solo una versión lenta de un tazón vibratorio. En la práctica, un tambor rotativo usa un movimiento físico totalmente distinto para refinar metal.
Tambor, carga y deslizamiento
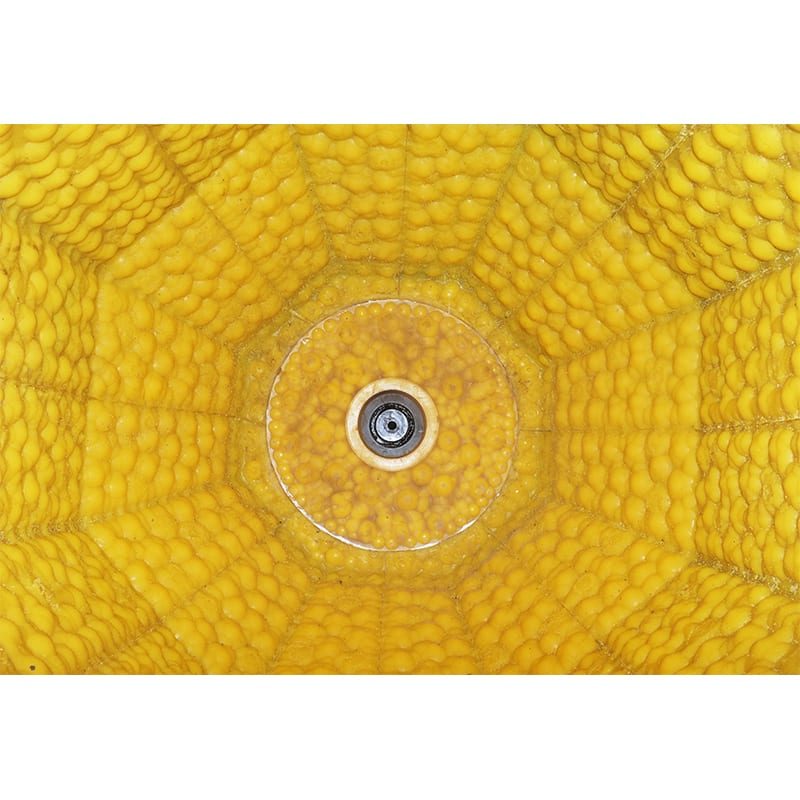
Un tambor rotativo industrial es un cilindro horizontal de seis u ocho lados revestido de poliuretano, caucho o madera. Cargado con piezas, abrasivo, agua y compuesto, las paredes giratorias elevan la carga hasta que la gravedad desliza la capa superior sobre la pila ascendente.
El movimiento en avalancha — por qué no es igual a la vibración
El acabado en una máquina de volteo por tambor ocurre por completo en esa avalancha superior fluida —llamada zona de deslizamiento— y no en el fondo del tambor. En vez de golpear piezas a alta frecuencia como una cuba vibratoria, los abrasivos presionan suavemente las caras metálicas y se deslizan sobre ellas.
Qué significa "suave" mecánicamente, no como término publicitario
Llamar "suaves" a los tambores rotativos es una descripción mecánica de cómo se transfiere la energía a la pieza:
- Contacto de área superficial en vez de impacto puntual: Las máquinas vibratorias transfieren energía mediante impactos puntuales de alta frecuencia en nervaduras finas y esquinas, mientras que un tambor distribuye el peso en amplias caras deslizantes.
- Baja fuerza pico de contacto: Solo el peso de la capa deslizante superficial presiona el abrasivo contra la pieza, evitando mellas o marcas en aleaciones blandas.
- Desplazamiento amortiguado de piezas: Las piezas permanecen sumergidas en el lecho de abrasivo deslizante en vez de rebotar sueltas en una cuba abierta.
Lo que aporta el movimiento suave
Dado que un tambor rotativo industrial sustituye el impacto de alta frecuencia por una presión de deslizamiento constante, resuelve cuatro problemas de producción que arruinan piezas en máquinas más rápidas. Explorar nuestra línea de máquinas de volteo por tambor rotativo comienza con estos cuatro rasgos de las piezas.
Paredes delgadas y piezas que se doblan
Al colocar clips estampados de pared delgada, casquillos de latón huecos o tiras elásticas delgadas en un tazón vibratorio agresivo, el rápido martilleo del abrasivo puede deformar, abollar o doblar las paredes finas. En un tambor rotativo, la ausencia de impactos de alta frecuencia permite que las piezas estampadas y tubos delicados se deslicen suavemente con el lecho abrasivo sin deformarse.
Bordes vivos que deben conservarse
Muchos componentes mecanizados —como carretes de válvulas, espaciadores y casquillos de sellado— requieren desbarbado conservando la nitidez de sus bordes funcionales. En una máquina vibratoria o centrífuga, la alta energía de impacto redondea con rapidez las esquinas exteriores. En un tambor rotativo, el redondeo de bordes ocurre de forma lenta y predecible mediante un deslizamiento suave, lo que brinda a los operadores un control preciso sobre la rotura de aristas.
Piezas que no deben perder dimensión
Todo proceso de acabado en masa abrasivo elimina crestas microscópicas de la superficie metálica; sin embargo, la vibración agresiva por contacto puntual puede desgastar roscas expuestas o resaltes de rodamientos. Como el tambor rotativo distribuye una baja presión de deslizamiento de forma uniforme por la pieza, la eliminación de material es gradual y homogénea, protegiendo tolerancias dimensionales estrictas.
Piezas grandes y pesadas
Un tambor rotativo para servicio pesado con revestimiento grueso de poliuretano y accionamiento por engranajes también procesa herrajes forjados, placas de acero oxicortadas y piezas fundidas robustas que dañarían un tazón vibratorio ligero. Mientras el diámetro del tambor permita que la pieza se deslice dentro del lecho abrasivo, la rotación lenta elimina cascarilla y rebabas de manera constante.
Lo que no hace bien
Ninguna máquina cubre todas las operaciones. La misma física de deslizamiento y bajo impacto que hace seguro al tambor rotativo para estampados frágiles lo vuelve inadecuado para tres objetivos comunes.

Velocidad
Un tambor rotativo es por naturaleza más lento que una cuba vibratoria o una máquina centrífuga. El corte solo ocurre en la capa superior de deslizamiento activo, mientras el resto de la carga vuelve a subir por la pared del tambor. Dado que cada pieza pasa solo una fracción de cada vuelta en la zona de deslizamiento, el desbaste rápido de estampados robustos corresponde a una cuba vibratoria.
Geometría interna compleja
El deslizamiento en avalancha actúa sobre superficies exteriores y aristas expuestas. Sin vibración de alta frecuencia ni altas fuerzas G para empujar el abrasivo hacia las cavidades, este forma puentes sobre agujeros ciegos profundos, ranuras estrechas y orificios transversales. Las zonas rebajadas salen de un tambor rotativo prácticamente intactas.
Acabados de espejo
Un barril rotativo húmedo con bolas de acero o uno de madera seco con tacos de cáscara de nuez tratada produce un brillo suave en piezas simples. Sin embargo, un tambor rotativo por gravedad no puede generar la alta presión de compresión necesaria para un pulido de espejo profundo en metales duros. Un acabado de espejo real requiere un tambor centrífugo o una línea de bruñido multietapa.
Comparación honesta con el acabado vibratorio
Use la siguiente tabla de capacidades de cuatro columnas para ver dónde encaja un tambor rotativo y cuándo debe intervenir otra máquina.
| Su objetivo | ¿Puede lograrlo un tambor rotativo? | Realidad del taller | Mejor proceso si no o difícil |
|---|---|---|---|
| Desbarbar estampados frágiles o de pared delgada | Sí — óptimo | El deslizamiento superficial elimina rebabas sin doblar paredes delgadas | Ninguno para lotes a granel |
| Eliminar rebabas manteniendo aristas vivas | Sí | Su acción lenta y predecible evita el redondeo excesivo accidental | No requerido |
| Descascarillar forjas pesadas o acero oxicortado | Sí | Tambores revestidos eliminan cascarilla dura con bajo desgaste | Granallado para cascarilla pesada |
| Procesar lotes en tiempos de ciclo cortos | No | Solo la zona superior de deslizamiento actúa, alargando ciclos | Cuba vibratoria o disco centrífugo |
| Desbarbar orificios cruzados internos y ranuras ciegas | No | Los medios deslizantes puentean aberturas pequeñas sin frotar | Pin magnético o acabado por arrastre |
| Produce un acabado especular profundo en acero | Duro | El deslizamiento por gravedad carece de presión para aplanar picos duros | Tambor centrífugo con medios de acero |
| Quita surcos profundos o poros de fundición | No | El deslizamiento suave pasa sobre poros profundos sin nivelar material | Lijado de banda antes del tamboreo |
| Modificar dimensiones de pieza o cambiar color | No | El tamboreo solo refina la textura; nunca altera ajustes ni color | Mecanizado CNC o galvanoplastia |
Cuando sus piezas requieran presión de deslizamiento de alta G para lograr un acabado espejo rápidamente, compare opciones de alta energía en nuestra guía sobre disco centrífugo vs tambor centrífugo.
Tambor rotatorio vs acabado vibratorio — La verdadera diferencia
Los compradores que buscan tambor rotativo vs vibratorio o tambor rotativo vs tambor vibratorio suelen preguntar qué máquina es mejor. Plantear la elección como tecnología antigua frente a moderna hace que los talleres compren el equipo equivocado.
Dos mecanismos de contacto diferentes
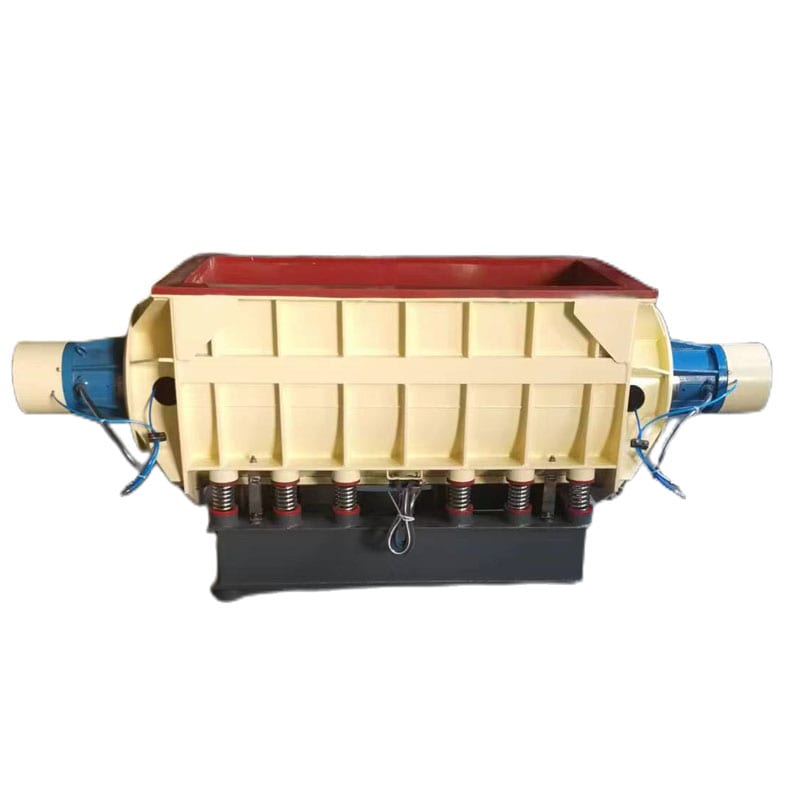
Una máquina de acabado vibratorio y un tambor rotativo se basan en dos mecanismos de contacto diferentes:
- El acabado vibratorio funciona por impacto: Un motor excéntrico agita la cuba abierta a alta frecuencia para que todo el abrasivo frote y golpee la pieza a la vez. Desbasta rápido, llega a cavidades abiertas y se descarga con facilidad mediante una criba.
- El tamboreo rotativo funciona por deslizamiento: Un motorreductor gira un tambor poligonal cerrado a baja velocidad para que piezas y abrasivos friccionen en la capa de avalancha descendente. Desbasta despacio, redondea esquinas suavemente y protege paredes frágiles del martilleo.
Dónde falla la suposición de la industria
Una suposición común afirma que un taller solo compra un tambor rotativo cuando no puede costear una cuba vibratoria, y pasa a la vibración cuando el presupuesto lo permite.
Esa suposición ignora la física. Algunas piezas fallan en una máquina vibratoria, no porque el operario use un ajuste erróneo, sino porque el impacto puntual de alta frecuencia es el contacto inadecuado para esa geometría. Clips elásticos finos que se deforman en una cuba vibratoria, o piezas de alto carbono que se desportillan en aristas bajo vibración, se procesan limpios en un tambor deslizante.
Por qué coexisten ambas máquinas en el mismo taller
Entre en una planta consolidada de estampado o mecanizado y verá tambores rotativos justo frente a las cubas vibratorias. Disponer de ambas máquinas es una distribución inteligente, no una duplicación:
- Cubas y recipientes vibratorios: Manejan el desbarbado diario rápido, piezas mecanizadas, piezas fundidas con cavidades y piezas que requieren descarga automatizada.
- Tambores rotativos: Manejan largos ciclos nocturnos desatendidos en forjas, estampados frágiles de pared delgada, redondeo suave de bordes y pulido en seco con tacos de madera.
La secuencia de selección
Siga estos cuatro pasos para elegir entre un tambor rotativo y una máquina vibratoria:
- Paso uno — Evalúe el espesor de pared y el riesgo de deformación: Si la pieza se dobla, pliega o deforma con el golpeteo de alta frecuencia, elija de inmediato un tambor rotativo.
- Paso dos — Revise los pasajes internos y cavidades: Si hay rebabas en cavidades que requieren agitación activa del abrasivo, descarte el tambor rotativo y use acabado vibratorio o magnético.
- Paso tres — Evalúe el personal por turno y los plazos: Elija acabado vibratorio para ciclos rápidos con operario durante el día, o un tambor rotativo para ciclos largos desatendidos de noche.
- Paso cuatro — Revise el tipo de máquina y la automatización: Si la vibración es más idónea, siga nuestra guía sobre cómo seleccionar la máquina de acabado vibratorio adecuada.
Medios y compuestos para tambor
Como un tambor rotativo opera como cilindro cerrado de giro lento sin drenaje continuo, elegir medios de desbaste y compuestos sigue reglas distintas a las de una cuba abierta.

Por qué los medios de tambor difieren de los vibratorios
En un tambor rotativo, la presión de contacto proviene solo de la gravedad sobre la capa deslizante. Como el tambor aporta menos energía mecánica a la carga que un motor vibratorio, sus medios suelen tener un corte más agresivo o mayor densidad aparente para compensarlo.
Los resistentes triángulos de cerámica vitrificada, cilindros de corte angular y conos de plástico denso son la base del tamboreo húmedo, mientras que clavijas de madera dura, mazorca triturada y cáscara de nuez tratada llenan los barriles de pulido seco. Para un desglose completo de formas, vea nuestra guía de selección de medios para tambores vibratorios.
El tamaño y el problema del atasco
El atasco de medios —donde una piedra se encaja en un orificio o ranura— es frustrante en un barril cerrado porque los operarios no pueden ver adentro a mitad de ciclo.
Para evitar atascos, siga una estricta regla geométrica. Elija un tamaño de abrasivo claramente menor que el orificio más pequeño de su pieza para que pase directo, o bastante mayor que la abertura más grande para que nunca entre.
Qué hace el compuesto en un barril húmedo lento
Dentro de un barril húmedo sellado, la dosis inicial de agua y compuestos de acabado debe durar toda la etapa sin enjuague continuo:
- Lubricación deslizante constante: El compuesto crea un colchón resbaladizo para que las piezas deslicen suavemente por la pendiente sin rozar contra piedras desnudas.
- Suspensión de virutas a largo plazo: Al acumularse finos metálicos y polvo abrasivo durante horas, el compuesto mantiene suspendido el lodo oscuro para que no vuelva a asentarse en las piezas.
- Control de corrosión y gases: Los compuestos para barril están amortiguados para evitar la acumulación de gas en tambores cerrados y frenar la oxidación rápida del acero recién cortado.
Qué sale mal y qué significa
Dado que el tambor rotativo opera cerrado, los errores de ajuste quedan ocultos hasta abrir la puerta. Inspeccionar la carga terminada permite corregir fallos del tambor en el siguiente lote.
Por qué el deslizamiento del tambor es el fallo oculto número uno
El fallo más común en el tambor rotativo es el "deslizamiento", invisible desde fuera del tambor cerrado. Con poca carga, el material no sube por la pared para formar una cascada; en su lugar, toda la carga resbala hacia atrás en bloque contra el revestimiento húmedo. Las piezas dejan de rodar, dejando una cara desgastada y la otra con rebabas. Elevar el llenado total para que la carga alcance las paredes del tambor corrige el deslizamiento de inmediato.
Tabla de solución de problemas de cuatro columnas
Utilice la siguiente tabla de diagnóstico para rastrear los problemas del tambor rotativo hasta su causa raíz.
| Síntoma en superficie o lote | Causa raíz | Control en taller | Acción correctiva |
|---|---|---|---|
| Acabado desigual; una cara pulida y la otra en bruto | Un tambor poco cargado hace que la carga resbale en la pared sin rodar | Pare y abra el tambor para revisar el nivel de llenado | Añada medios y piezas hasta formar una auténtica capa en avalancha |
| Las piezas planas se pegan con caras internas en bruto | Tambor sobrecargado o caras planas húmedas adheridas por succión | Revise el lote descargado: pares pegados y poco espacio libre | Reduzca el volumen total de carga y use medios angulares o cónicos |
| Los estampados de pared delgada salen doblados | Velocidad del tambor excesiva o medios muy pesados | Escuche ruidos de impacto de piezas al caer | Baje la velocidad del tambor con VFD y use abrasivo plástico más ligero |
| Esquinas externas redondeadas fuera de tolerancia | Ciclo demasiado largo o abrasivo demasiado agresivo | Compare el radio del borde con una pieza de control | Acorte el ciclo o use un abrasivo más suave |
| El abrasivo se atasca en orificios y ranuras | El abrasivo es del diámetro del orificio | Mida las piedras atascadas contra aberturas de la pieza | Tamice el abrasivo desgastado y elija un tamaño menor o mayor |
| Las piezas salen gris oscuro en vez de brillantes | Redepósito de compuesto agotado o lodo abrasivo | Revise el color del drenaje y limpie la pieza con paño blanco | Renovar la dosis de compuesto y enjuagar a fondo |
Costo: qué lo determina
Al comparar cotizaciones de acabado en masa, los compradores a menudo se preguntan cómo un proceso más lento que el vibratorio puede seguir siendo la opción más económica para ciertas piezas.
Cinco líneas de costo
Toda operación de barril rotativo se rige por cinco componentes de costo:
- Capital de equipo: Un accionamiento rotativo con engranajes cuesta menos de inicio que bastidores vibratorios de alta frecuencia y dura años.
- Desgaste de medios: El deslizamiento suave por gravedad desgasta los medios mucho más lento que la vibración.
- Consumo de compuesto: Los tambores cerrados usan una sola carga dosificada por lote.
- Mano de obra: Cargar requiere esfuerzo manual, pero los tambores operan sin supervisión por horas o toda la noche.
- Desecho y retrabajo: El deslizamiento de bajo impacto evita doblar paredes delgadas y mermas por impacto.
Por qué el proceso lento a veces resulta el más económico
Un tambor rotativo es lento en el reloj, pero lo que ahorra no es tiempo de ciclo: reduce la tasa de desecho. Si una máquina rápida termina pronto un lote de delicados soportes de pared delgada pero deforma aunque sea unas pocas piezas fuera de tolerancia, desechar o retrabajar esos soportes anula cada minuto ahorrado. En un tambor rotativo, el ciclo es más largo, a menudo desatendido durante la noche, y las piezas frágiles salen intactas.
Dónde se sitúa el umbral de volumen
Para lotes pequeños de piezas variadas, los tambores rotativos múltiples procesan varios lotes a la vez con un costo mínimo de consumibles. Cuando la producción escala a flujos continuos de alto volumen de piezas estampadas robustas que deben alimentar una lavadora y secadora en línea cada hora, la descarga por lotes se vuelve un cuello de botella y los sistemas vibratorios continuos toman el relevo.
En nuestra planta de Xiamen, fundada en mil novecientos noventa y dos, fabricamos barriles hexagonales, octogonales, de velocidad variable y de madera seca en veintiuna plataformas de máquinas y seis líneas de productos, respaldados por veinticuatro derechos de propiedad intelectual chinos. No ofrecemos tamboreo por contrato, galvanoplastia, anodizado, granallado, tratamiento térmico ni herramientas manuales.
Preguntas frecuentes sobre tambores rotativos
¿Cuál es la diferencia entre un tambor rotativo y un tambor vibratorio?
Un tambor rotativo hace girar lentamente un cilindro poligonal cerrado para que piezas y medios se deslicen en cascada en contacto superficie a superficie. Un tambor vibratorio agita un recipiente abierto a alta frecuencia para que los medios golpeen las piezas desde todo ángulo. El acabado rotativo es más lento y suave con paredes delgadas, mientras que el vibratorio es más rápido.
¿Puede un tambor rotativo producir un acabado pulido?
Produce un acabado satinado suave con medios húmedos y un brillo intenso con medios de acero o tacos de cáscara de nuez tratada en seco. Sin embargo, un tambor rotativo por gravedad carece de la presión de contacto necesaria para un pulido espejo profundo en metales duros, lo que requiere un tambor centrífugo.
¿Qué piezas no deben procesarse en un tambor rotativo?
Evite piezas con rebabas en agujeros ciegos profundos o ranuras estrechas donde los medios deslizantes no alcancen. Las piezas planas que se adhieren al mojarse y los pedidos urgentes para el mismo turno corresponden a máquinas vibratorias o de banda.
¿Hasta qué nivel debe cargarse un tambor rotativo?
Cargue el tambor para que medios y piezas formen una capa continua de deslizamiento en cascada. Una carga insuficiente hace que el material patine contra la pared sin rodar, mientras que sobrecargarlo no deja espacio superior para deslizarse. Los niveles exactos deben fijarse mediante pruebas de muestra.
¿Qué medios abrasivos deben usarse en un tambor rotativo?
Use triángulos o cilindros cerámicos para desbarbado húmedo en acero, y conos plásticos para aluminio blando, latón o estampados finos. Para abrillantado en seco, use tacos de madera dura, mazorca de maíz o cáscara de nuez tratada, dimensionados para no atascarse en los orificios.
¿Es un tambor rotativo más lento que el acabado vibratorio?
Sí, en horas activas por lote, pues solo la capa superior deslizante corta en cada momento, mientras la cuba vibratoria agita todo el lecho a la vez. Sin embargo, menor desgaste de abrasivo, ciclos nocturnos desatendidos y menos desecho suelen abaratar el tamboreo rotativo por pieza. Escríbanos en nuestra página de contacto para adaptar tambor y abrasivos a sus piezas.
 +86-592-2381506


 Compatible con red IPv6
