


Acabados metálicos: guía completa de tipos y cómo elegir uno
El término "acabado metálico" abarca al menos cinco familias de procesos, y la mayoría de los artículos las simplifica como un menú sin explicar su relación. Esta guía las clasifica según su efecto en el metal —eliminar material, añadir material o modificar su química superficial— y detalla el orden real de aplicación.
Si busca una ruta de acabado basada en nuestros equipos, consulte la visión técnica aquí: metal finishing. Esta página es el mapa; aquella, el territorio.
Qué abarca realmente el "acabado metálico"
Ingenieros, compradores y talleres de galvanoplastia usan el término acabados metálicos para distintas etapas de producción. Un mecanizador lo refiere a la textura de la herramienta de corte. Un diseñador usa la misma frase en un plano para un anodizado negro o pintura en polvo. Sin notas de secuencia, las piezas terminan con pintura descascarada o marcas de mecanizado bajo el cromo brillante.
Tres funciones distintas del término "acabado"
Cada proceso del catálogo de acabados metálicos cumple una de tres funciones físicas en la pieza.
- Los procesos mecánicos sustractivos eliminan material: El rectificado, lijado, granallado y acabado en masa eliminan rebabas, aristas vivas, cascarilla y crestas de mecanizado para reconformar el metal base.
- Los procesos aditivos de recubrimiento forman una capa nueva: La galvanoplastia, el recubrimiento químico, la pintura en polvo, la pintura líquida y la deposición de película delgada aplican un material externo sobre el metal base.
- Los procesos térmicos y de conversión alteran la superficie misma: El anodizado, pasivado, pavonado en caliente y cementación reaccionan con la capa externa del metal para formar un óxido protector o una estructura cristalina más dura.
Tratar estos tres grupos como opciones intercambiables provoca la mayoría de los fallos de acabado en planta.
Por qué la lista supera lo que admiten casi todas las guías
Los artículos introductorios suelen listar unos pocos procesos conocidos y detenerse ahí. En producción, una superficie metálica atraviesa varias etapas antes del ensamblaje: desbaste, matado de aristas, afinado, limpieza, conversión y recubrimiento.
Las tablas estándar y de conversión de acabado superficial solo registran grados de rugosidad por mecanizado o abrasivos. No explican cómo se comporta un soporte de aluminio tratado por volteo en una cuba de anodizado. Una guía práctica debe cubrir los trece procesos principales mostrando cómo cada paso prepara el siguiente.
La distinción que cambia cada decisión: pretratamiento frente a acabado final
El límite fundamental en el acabado metálico separa la preparación superficial de la capa final protectora o decorativa. El acabado mecánico en masa es principalmente una etapa de pretratamiento, aunque a menudo sirve de acabado final en acero inoxidable, latón o aluminio sin recubrir. La galvanoplastia, el anodizado y la pintura en polvo son siempre acabados finales.
Si un comprador toma el volteo vibratorio y la galvanoplastia como opciones rivales, la pieza tendrá problemas. Un recubrimiento fino no oculta un sustrato rugoso. El acabado mecánico acondiciona la topografía del metal para que el baño químico o la pintura se adhieran bien. La secuencia en taller va del afinado mecánico a la limpieza, la conversión y el acabado final.
Acabados mecánicos (lo que fabricamos)
Los acabados superficiales mecánicos remodelan la superficie externa de una pieza metálica mediante abrasión o deformación plástica. En nuestra fábrica de Xiamen, fundada en mil novecientos noventa y dos, fabricamos equipos de acabado en masa en veintiuna plataformas de máquinas y seis líneas de productos, respaldados por veinticuatro derechos de propiedad intelectual autorizados en China. Producimos las máquinas, abrasivos y compuestos para esta etapa, punto de partida de la ruta de taller.
Acabado vibratorio — cuba y artesa
Una máquina de acabado vibratorio carga piezas en una cámara sobre resortes con medios preformados, agua y compuesto. Un motor excéntrico acciona la cámara con vibración tridimensional, frotando las piezas para desbarbar, redondear esquinas y suavizar líneas de fresado.
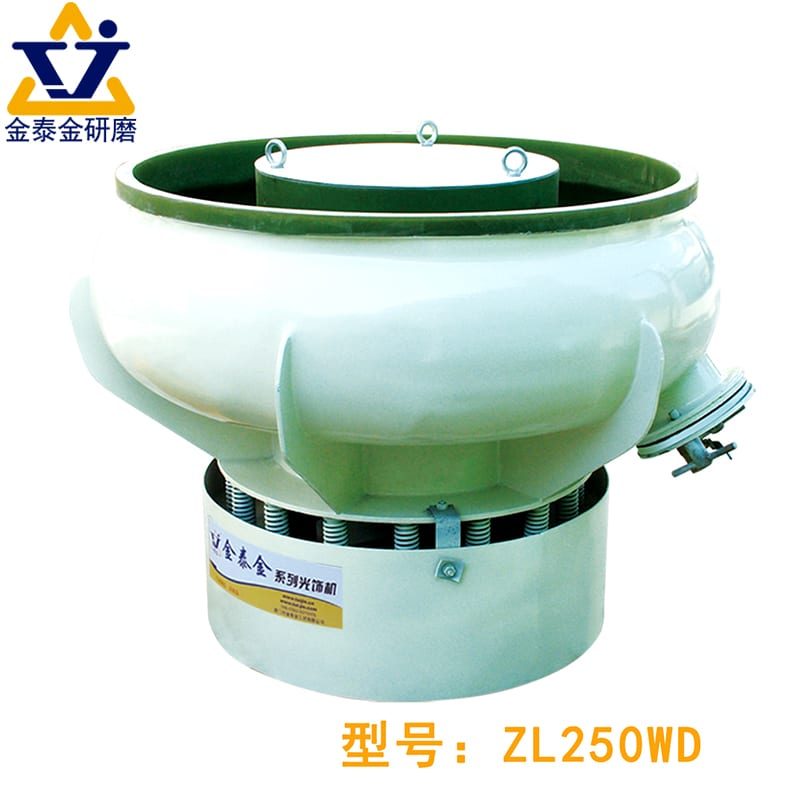
Las cubas circulares desplazan piezas en espiral alrededor de una columna central, ideales para estampados, fundiciones y piezas mecanizadas pequeñas a medianas. La mayoría incluye una criba interna que separa las piezas de los medios al final del ciclo.
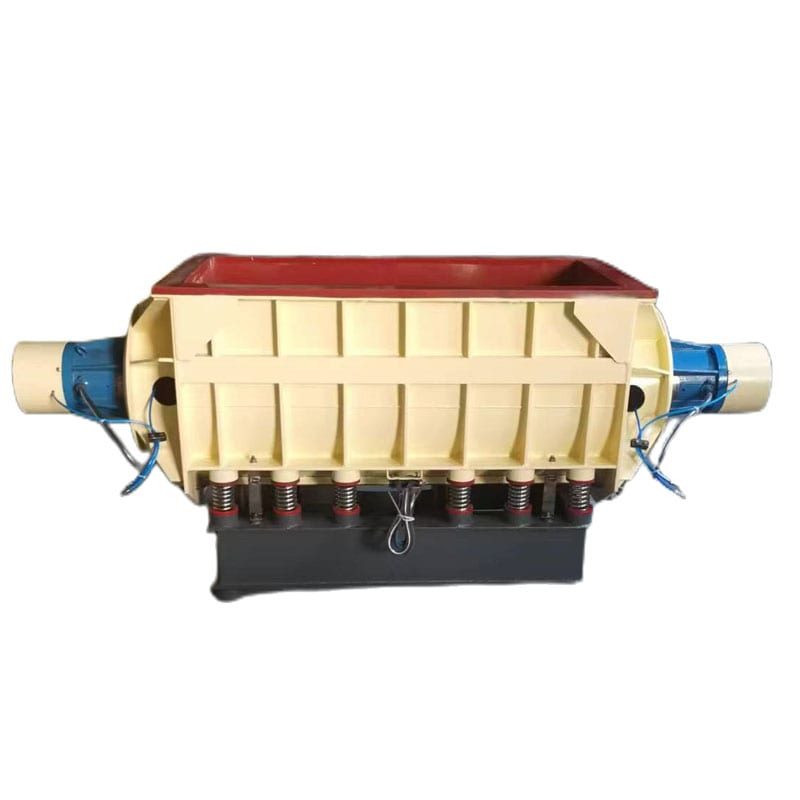
Para ejes largos, soportes o extrusiones que no pueden girar en una cuba circular, los vibradores de artesa ofrecen un canal rectangular recto. Estas artesas también admiten divisores desmontables para aislar piezas aeroespaciales o médicas delicadas en compartimentos separados y evitar colisiones.
Acabado centrífugo — disco y tambor
Cuando la vibración resulta lenta para eliminar rebabas tenaces o lograr brillo intenso, los sistemas centrífugos multiplican la presión de contacto entre medios y piezas.

Las máquinas centrífugas de disco giran un disco a alta velocidad en el fondo de una cuba anular fija de poliuretano. La fuerza centrífuga empuja piezas y medios hacia la pared, replegando la masa hacia el centro para desbarbar y redondear bordes rápidamente.
Para mayor presión sin marcas de impacto, las máquinas de acabado en tambor centrífugas montan tambores cerrados en una torreta central. Mientras la torreta gira en un sentido, los tambores rotan en sentido opuesto, presionando firmemente los medios contra las piezas para lograr superficies lisas en implantes, álabes y cajas de reloj.
Volteo en tambor rotativo
Las máquinas de volteo en tambor rotativo son la forma clásica de acabado en masa. Un tambor poligonal gira lentamente sobre un eje horizontal cargado con piezas, medios, agua y compuesto. Al girar el tambor, la carga asciende por la pared hasta que la gravedad hace descender la capa superior en una zona de deslizamiento controlado.
Al basarse en un suave deslizamiento y no en vibración, los tambores rotativos convienen para estampados frágiles, tubos delgados y piezas de acero al carbono que exigen un redondeo gradual de bordes. Operan más lento que los sistemas vibratorios y descargan por lotes, pero el bajo desgaste de consumibles reduce los costos operativos.
Acabado magnético y por arrastre
Los abrasivos cerámicos o plásticos no penetran orificios transversales diminutos, ranuras estrechas ni roscas internas profundas. Las máquinas de acabado magnético resuelven esto impulsando finos pines de acero inoxidable con un campo magnético rotativo bajo la cámara. Los pines recorren conductos internos, desbarbando raíces de rosca, cuerpos de inyectores y racores sin alterar dimensiones exteriores.
El acabado por arrastre adopta el enfoque inverso para piezas pesadas o de alto valor como implantes ortopédicos, herramientas de corte y engranajes. Cada pieza se fija a un husillo giratorio que la arrastra por un lecho denso de medios finos, evitando impactos y concentrando la presión en los bordes de ataque.
Qué hace cada uno en la superficie, en una línea
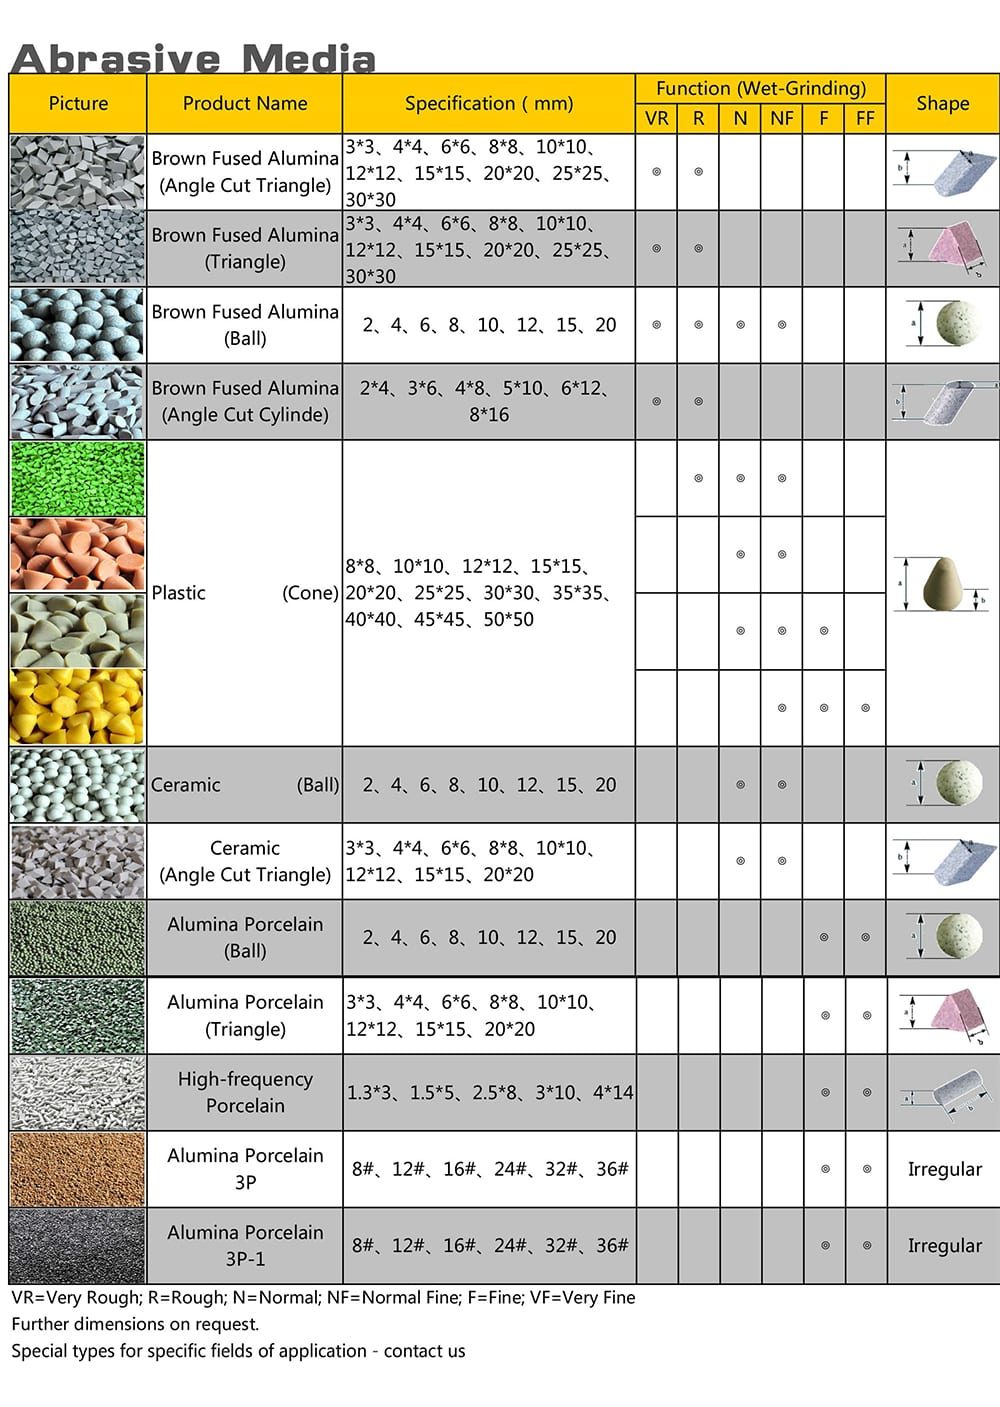
Más allá del acabado en masa, la siguiente tabla resume los procesos mecánicos habituales en talleres actuales. Combinar la máquina con los medios abrasivos adecuados define la agresividad con que cada sistema corta o bruñe.

| Proceso mecánico | Funcionamiento | Geometría típica de pieza | Textura superficial resultante |
|---|---|---|---|
| Vibrador circular / de cuba | Fricción tridimensional en abrasivo a granel | Piezas fundidas, estampadas y bloques mecanizados | Bordes limpios con textura mate o satinada |
| Disco centrífugo | El fondo giratorio crea un anillo rodante rápido | Piezas rígidas pequeñas a medianas con rebabas | Bordes suaves y acabado satinado pregalvánico |
| Tambor centrífugo | Tambores contrarrotantes generan alta presión | Piezas médicas, aeroespaciales y de joyería | Prepulido fino o superficie bruñida brillante |
| Volteo en tambor rotativo | El giro lento del tambor crea una zona deslizante | Estampados, herrajes y piezas planas delgadas | Bordes redondeados con acabado mate suave |
| Acabado con agujas magnéticas | Imanes impulsan agujas inoxidables en cavidades | Piezas torneadas pequeñas con orificios internos | Canales desbarbados y acabado brillante |
| Acabado por arrastre | Husillos arrastran piezas fijadas por el abrasivo | Engranajes, implantes y piezas contorneadas | Alto brillo uniforme sin marcas de choque |
| Rectificado plano | Muela abrasiva rígida desbasta material en bancada | Placas planas, muñones y acero de herramientas | Superficie plana y precisa con líneas de grano |
| Cepillado | Bandas rotativas de alambre o nailon frotan en un sentido | Paneles de chapa y puertas de electrodomésticos | Líneas de grano paralelas que ocultan rayones |
| Chorreado abrasivo | Aire o turbina lanza microesferas o granalla a piezas | Piezas soldadas, fundiciones y carcasas | Perfil de anclaje mate no direccional |
| Pulido y lapeado | Discos de tela o platos de hierro afinan crestas | Embellecedores, asientos de válvula y galgas | Espejo especular o caras de sellado planas |
Para comparar grados visuales antes de elegir equipo, lea nuestro desglose sobre acabado cepillado vs satinado vs espejo.
También aclaramos lo que los equipos mecánicos no pueden hacer. Las máquinas de acabado en masa no pueden producir un espejo plano de grado óptico en placas grandes; eso requiere lapeado plano o pulido con disco. El tamboreo mecánico tampoco puede cambiar el color del metal ni crear una barrera química contra la corrosión salina.
Acabados aditivos (qué sucede después de nosotros)
Cuando una pieza metálica sale del área de acabado mecánico con bordes limpios y textura uniforme, suele pasar a una cuba de galvanoplastia, línea de anodizado o cabina de pintura. Estos procesos aditivos y de conversión crean una barrera protectora, mejoran la conductividad o aportan color.
No son procesos que construyamos. No fabricamos líneas de galvanoplastia, tanques de anodizado, cabinas de pintura en polvo, cámaras de vacío ni cabinas de arenado, y no operamos un taller de servicios. Sin embargo, como nuestras máquinas preparan piezas para estas líneas a diario, sabemos lo que cada proceso posterior exige al metal base subyacente.
Galvanoplastia — qué aporta y qué necesita el metal base
La galvanoplastia usa corriente eléctrica en un baño electrolítico para depositar una fina capa de iones metálicos sobre una pieza conductora. Los depósitos comunes incluyen zinc para fijaciones de acero, níquel para resistencia al desgaste, cromo decorativo o duro, y cobre, plata u oro para contactos. El níquel químico deposita una capa uniforme mediante reacción química sin electricidad, recubriendo orificios internos de forma homogénea.
Cada capa galvanizada es fina y sigue el contorno exacto del metal base. No rellena rayones, picaduras ni marcas de mecanizado; el níquel y el cromo brillantes incluso magnifican los defectos superficiales. Si el metal base contiene aceite residual, cascarilla o hierro incrustado por una herramienta desgastada, el recubrimiento no se adhiere bien y pronto forma ampollas.
Anodizado — solo para aluminio y por qué importa la preparación
El anodizado es un proceso de pasivación electrolítica usado casi exclusivamente en aleaciones de aluminio, aunque líneas especializadas también tratan titanio y magnesio. El baño ácido y la corriente eléctrica convierten la capa superficial de aluminio en un óxido poroso que crece hacia dentro y fuera del metal. El anodizado decorativo admite tintes antes del sellado, mientras que el anodizado duro crea una densa capa antidesgaste.
Como el óxido crece directamente de la aleación de aluminio, la calidad visual depende de la uniformidad de la superficie en bruto. Pasadas desiguales de herramienta, marcas de vibración o rayas de lima provocan vetas manchadas y líneas notorias, a menos que el acabado mecánico homogeneice la pieza previamente.
Pintura en polvo y pintura líquida
Para una barrera gruesa contra intemperie, sal o químicos, los talleres usan recubrimientos orgánicos. La pintura en polvo rocía resina seca sobre una pieza puesta a tierra y la hornea en una capa plástica, mientras que la pintura líquida sirve para ensambles termosensibles o de gran tamaño.
La pintura gruesa cubre marcas leves de mecanizado, pero esquinas vivas y cascarilla arruinan la adherencia. El polvo fundido se retira de bordes afilados, dejando esquinas finas propensas a oxidarse, y el óxido láser provoca desprendimientos salvo que el tamboreo mecánico redondee aristas y elimine la cascarilla primero.
PVD y otros procesos de capa fina
La deposición física de vapor, o PVD, opera en una cámara de alto vacío. Blancos sólidos de metal o cerámica como nitruro de titanio se vaporizan mediante arco eléctrico o fuente de sputtering y se depositan átomo por átomo. El PVD crea una película dura y ultrafina en herramientas de corte, moldes, cajas de reloj y herrajes.
Otros métodos de conversión no añaden espesor: el pasivado ácido elimina el hierro libre del acero inoxidable, el pavonado en caliente ennegrece el acero sin cambiar dimensiones y el tratamiento térmico endurece el metal. Las películas ultrafinas de PVD requieren pulido mecánico espejo previo para lograr acabado espejo.
Cómo elegir: la secuencia de decisión
Al comparar acabados metálicos con una lista genérica, todo proceso parece viable sobre el papel. En planta, cuatro preguntas prácticas descartan de inmediato la mayoría de errores y evitan fallos de tolerancia o adherencia.
Primera pregunta: ¿el acabado es funcional o cosmético?
Primero pregunte qué debe soportar la superficie en servicio. Un acabado funcional resuelve problemas de ingeniería interna donde nadie ve la pieza: desbarbar válvulas hidráulicas, reducir fricción en engranajes, evitar gripado de roscas o prevenir oxidación.
Un acabado cosmético controla el reflejo de la luz y el tacto en piezas visibles, como paneles cepillados o cuerpos de cámara satinados. Muchos componentes requieren ambos, combinando una textura satinada por tamboreo con anodizado protector.
Segundo: ¿añade material, elimina material o no altera nada?
Luego inspeccione las tolerancias del plano. El acabado en masa mecánico solo elimina crestas y rebabas microscópicas, dejando intactos espesores de pared y diámetros de orificios. Tratamientos de conversión como pasivado u óxido negro prácticamente tampoco aportan espesor a las roscas.
Los acabados aditivos siempre aumentan espesor. La pintura en polvo o recubrimientos densos agrandan diámetros exteriores, reducen orificios y saturan esquinas vivas sin penetrar en orificios ciegos. Ajustes a presión estrictos o roscas finas exigen mecanizado bajo medida o enmascarado manual.
Tercero: ¿cuál es la geometría de la pieza y tamaño de lote?
La física del proceso debe adaptarse a la geometría. Piedras cerámicas grandes puentean orificios cruzados pequeños; por tanto, cavidades diminutas requieren pines magnéticos o medios finos de centrífuga. En cambio, carcasas planas grandes requieren lijadora de banda ancha o tobera de chorreado.
El tamaño del lote es igual de decisivo. El pulido manual con disco de tela apenas requiere preparación para un prototipo, pero genera gran dispersión y altos costes de mano de obra en series grandes. El equipo de acabado en masa requiere ajuste inicial de medios y flujo de compuesto, tratando luego lotes completos con resultados repetibles.
Cuarto: ¿qué requiere el proceso posterior?
Verifique siempre el siguiente paso productivo. Nunca pinte, recubra ni encere antes de soldar: el soplete quema recubrimientos y contamina la soldadura. Si sigue electrodeposición o PVD, adapte el perfil superficial previo a las exigencias del baño.
Un chorreado abrasivo grueso crea un anclaje fuerte para pintura epoxi densa, pero ese mismo perfil rugoso arruina el cromo decorativo o el PVD fino. En cambio, una superficie bruñida con medios de acero y jabón denso debe desengrasarse a fondo y activarse con ácido antes de recubrir, o la película residual provocará desprendimiento.
Tabla de decisión
Use la siguiente tabla de decisión de cuatro columnas para emparejar el estado de su pieza con la ruta de taller adecuada y evitar errores comunes.
| Su situación | Qué ruta seguir | Por qué | Error común |
|---|---|---|---|
| Desbarbar y difuminar marcas de mecanizado sin cambiar dimensiones | Acabado vibratorio, centrífugo o magnético | Elimina solo crestas y rebabas conservando la geometría | Intentar ocultar marcas profundas con galvanoplastia |
| Añadir color a medida o protección anticorrosiva exterior | Galvanizado, anodizado o pintura en polvo tras preparar | Añade capa barrera o transforma la capa metálica exterior | Enviar piezas con rebabas o cascarilla directo al recubridor |
| Lograr alto brillo en piezas rígidas muy pequeñas | Tambor centrífugo o bruñido con bolas de acero | Alta presión de contacto alisa crestas logrando brillo | Procesar piezas diminutas en cuba vibratoria grande con baja energía |
| Acabar paneles de chapa planos que no admiten volteo | Lijado de banda ancha, cepillado o acabado manual | Mantiene paneles apoyados en bancada en vez de voltear | Forzar paneles finos en cuba vibratoria donde se deforman |
| Acabar un solo prototipo o pieza a medida única | Desbarbado manual, lijado a mano y pulido | Evita ajustar la máquina y formular medios para una sola pieza | Desarrollar una receta de acabado en masa para un solo prototipo |
| Desbarbar orificios transversales internos estrechos | Acabado magnético por agujas o por arrastre de alta energía | Finas agujas de acero llegan a pasajes donde las piedras se atascan | Usar medios cerámicos que se alojan en orificios pequeños |
Pretratamiento y acabado final: el orden que define el éxito
Al entrar en cualquier zona de cuarentena de calidad de un fabricante por contrato, verá contenedores de piezas rechazadas con cromo ampollado, pintura en polvo descascarillada o anodizado veteado. Los compradores suelen culpar primero al taller de galvanoplastia o al proveedor de pintura. En la práctica, casi todos los fallos del recubrimiento final se originan en el pretratamiento, antes de que la pieza toque un baño químico.
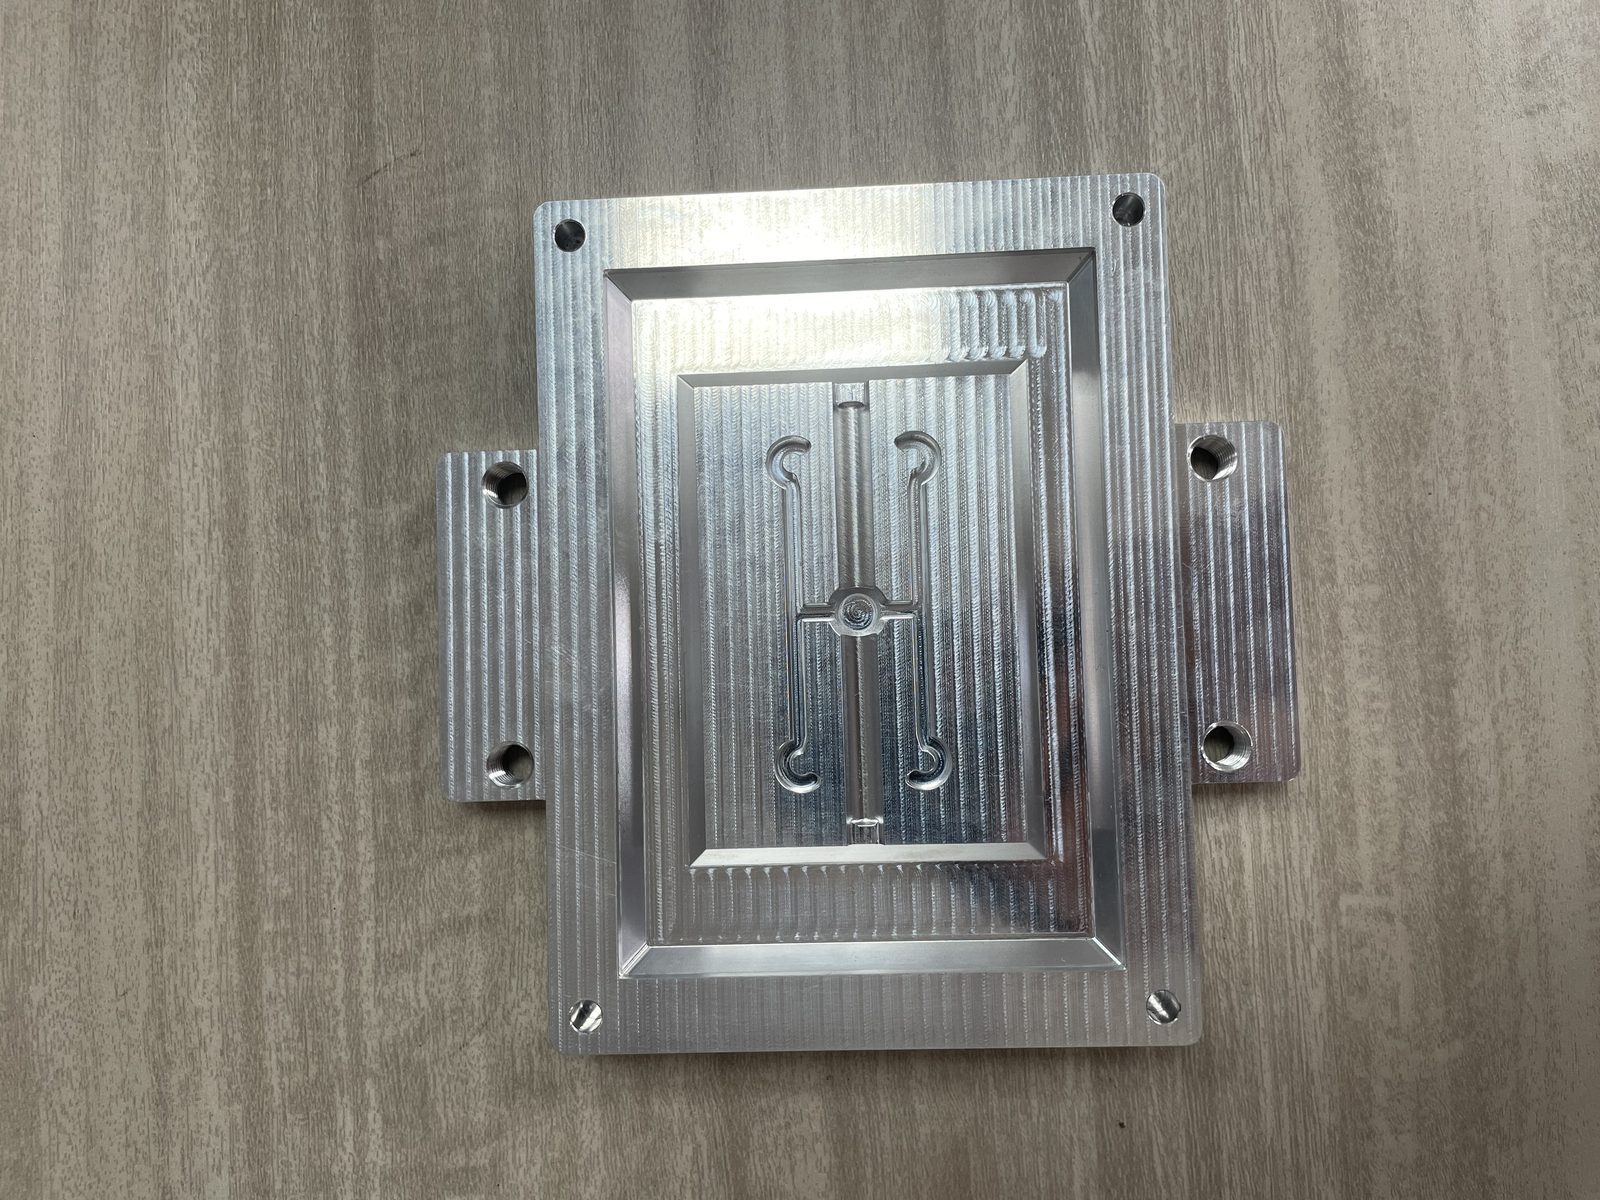
Por qué falla un recubrimiento si la superficie base es inadecuada
El acabado final solo es tan estable como la superficie metálica a la que se adhiere. Tras el fresado, estampado, fundición o corte por láser, la superficie metálica en bruto presenta fragmentos metálicos adheridos, cascarilla de óxido, rebabas afiladas y fluidos de corte incrustados.
Analice tres fallos habituales de taller y sus verdaderas causas raíz:
- Aluminio anodizado manchado: Pasadas desiguales de CNC o zonas lijadas a mano se atacan a ritmos distintos en el baño de anodizado, dejando vetas turbias permanentes bajo el tinte.
- Galvanoplastia con ampollas: Partículas de hierro incrustadas de troqueles desgastados o aceites pesados atrapados en los poros liberan gases bajo la capa galvanizada y forman ampollas.
- Pintura en polvo descascarillada en bordes cortados por láser: El corte láser con oxígeno deja cascarilla de óxido negro frágil y rebabas afiladas; la pintura se adhiere a la cascarilla frágil y se desprende al menor impacto.
Qué debe aportar la etapa de acabado a la siguiente fase
Para evitar estos defectos, el pretratamiento mecánico debe proporcionar a la línea de recubrimiento una base limpia y uniforme. Procesar piezas en una máquina vibratoria o centrífuga con abrasivos adecuados y compuestos de acabado logra cuatro objetivos esenciales a la vez:
- Perfil superficial uniforme: El tamboreo elimina las marcas de corte direccionales y las sustituye por una textura homogénea y no direccional en cada cara para lograr una adhesión y un reflejo consistentes.
- Radio de arista controlado: Redondear esquinas afiladas con un radio suave elimina la concentración de corriente durante el galvanizado y permite que la pintura o el polvo fundido cubran los bordes limpiamente.
- Eliminación de cascarilla y contaminantes: El desbaste abrasivo suave elimina cascarilla térmica, óxido de láser, piel de fundición y rebabas adheridas que los desengrasantes no disuelven solos.
- Poros limpios y abiertos: Los compuestos líquidos formulados mantienen en suspensión aceites y finos desprendidos en el agua de enjuague para desalojarlos sin reincrustarlos en la pieza.
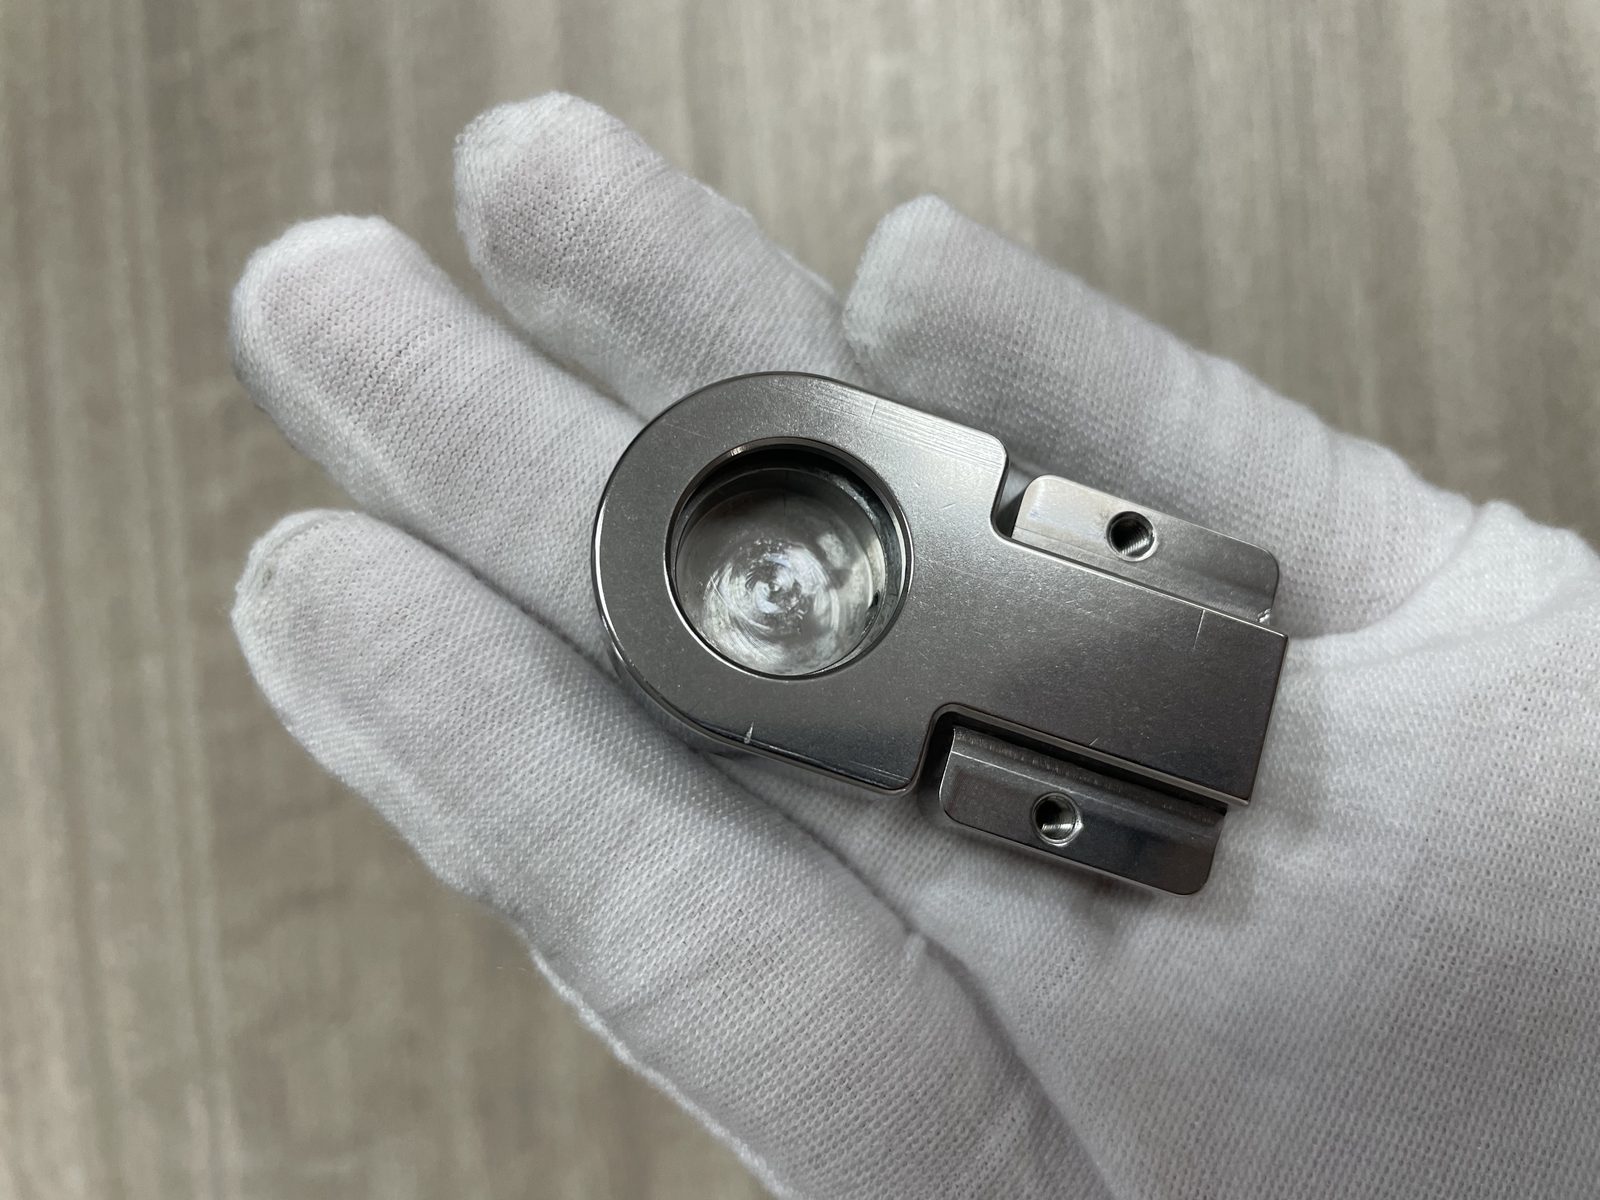
La secuencia paso a paso
Al redactar una hoja de ruta para un componente metálico recubierto o galvanizado, la secuencia de taller debe seguir un orden físico estricto. Omitir o invertir un paso garantiza reprocesos.
- Etapa uno — Mecanizado primario y soldadura: Realice primero todo el corte, roscado, estampado y soldadura para que ninguna operación posterior dañe la superficie acabada.
- Etapa dos — Desbarbado y desbaste mecánico: Tamboree las piezas en bruto con medios cerámicos o plásticos para eliminar rebabas, retirar cascarilla y lograr un perfil superficial uniforme.
- Etapa tres — Prepulido mecánico: Para galvanoplastia brillante o PVD espejo, pase a medios finos o bruñido con bolas de acero para reducir microcrestas.
- Etapa cuatro — Limpieza acuosa: Elimine refrigerantes, residuos de tamboreo y aceites con compuestos alcalinos hasta que el agua de enjuague escurra uniformemente.
- Etapa cinco — Activación química: Sumerja las piezas limpias en baños de activación ácida, fosfatado o pasivado para eliminar óxidos moleculares.
- Etapa seis — Acabado final: Aplique galvanoplastia, anodizado, pintura en polvo o PVD de inmediato, antes de que el metal activado vuelva a oxidarse.
Costo: qué lo determina realmente
Cuando ingeniería pregunta cuánto cuestan los distintos acabados metálicos, suele buscar una clasificación simple de menor a mayor precio. En taller, clasificar por costo unitario fijo es engañoso: el costo total surge de cinco partidas distintas que varían con el volumen del lote.
Cinco partidas de costo en una cotización de acabado
Tanto si instala maquinaria de acabado en planta como si subcontrata el proceso, todo trabajo asume los mismos cinco componentes de costo:
- Amortización de equipos y líneas: Cada máquina —desde un tambor rotativo básico hasta una línea de galvanoplastia automatizada o cámara PVD— conlleva un costo de capital fijo prorrateado en el volumen de producción.
- Consumibles: Cada ciclo consume materiales: medios cerámicos o plásticos, compuestos líquidos, bandas abrasivas, ánodos de galvanoplastia, químicos de baño o resinas en polvo.
- Mano de obra directa: Los operarios cargan piezas, montan en bastidores o enmascaran para recubrimiento o pintura, controlan la química del baño, descargan lotes terminados e inspeccionan superficies antes de empacar.
- Pretratamiento y limpieza: Antes de la capa final, se incurre en desbarbado mecánico, redondeo de bordes, lavado alcalino, decapado ácido y tratamiento de aguas residuales.
- Tasa de mermas y retrabajos: Si un acabado forma ampollas o bloquea una rosca, decapar el recubrimiento, re-tamborear el metal base y reprocesar el lote afecta directamente el margen del proyecto.
Por qué la cotización más baja suele costar más
Al enviar los planos de un soporte anodizado o recubierto a varios proveedores, una cotización suele ser mucho más baja que el resto. Antes de adjudicar el pedido al postor más bajo, revise el cuarto renglón de costes: el pretratamiento.
Como la energía y los recubrimientos en bruto cuestan lo mismo en cualquier región, el ofertante más barato casi siempre recorta en pretratamiento mecánico y limpieza. Montan piezas directamente de la caja sin eliminar rebabas ni marcas de corte por tamboreo. Cuando la inspección rechaza el lote manchado y con rebabas, decapar y reprocesar convierte la cotización más barata en el error más costoso.
Dónde el volumen cambia la economía
El volumen de lote cambia el equilibrio entre preparación inicial y mano de obra directa. Para un prototipo único, el lijado manual y el pulido con disco evitan costes de ajuste de máquina. Al escalar a lotes recurrentes, el acabado manual se vuelve lento e inconsistente. El acabado en masa procesa lotes enteros por tamboreo sin colgado individual, reduciendo mano de obra por pieza y amortizando el equipo en el volumen. Evalúe siempre costes unitarios por tamaño de lote y compruébelos con muestras.
Cuándo no se debe aplicar ningún acabado
La mayoría de guías de fabricantes de equipos o talleres de recubrimiento sugieren que toda pieza metálica requiere tratamiento superficial. En buena práctica de ingeniería, la mejor indicación en ciertos planos es dejar la superficie según mecanizado o enmascarar esa zona por completo. Aplicar un acabado en el lugar incorrecto causa problemas de ensamblaje, arruina ajustes de precisión y complica reparaciones en campo.
Dónde un acabado perjudica en lugar de ayudar
No toda superficie se beneficia de la abrasión o de una capa química. Añadir un satinado estético o galvanizado decorativo a un soporte de aluminio en bruto oculto en una caja electrónica sellada desperdicia presupuesto sin prolongar la vida útil.
Más importante aún, ciertas superficies funcionales dependen de su textura mecanizada o rectificada para operar bien. Una cara de sellado lapeada en un colector hidráulico o el interior bruñido de un cilindro ya tienen la geometría exacta para asentar juntas o retener aceite. Meter ese colector en una tina vibratoria agresiva sin enmascarar la cara de sellado redondea los bordes de estanqueidad y raya la superficie lapeada, causando fugas en pruebas.
Cuando el acabado es un problema de tolerancias
Evite recubrimientos aditivos sin enmascarar en zonas de ajuste crítico como asientos de rodamientos a presión, orificios para pasadores y roscas de tolerancia estrecha. Como los recubrimientos añaden espesor en cada cara —y duplican ese exceso en el diámetro primitivo de las roscas—, las piezas conformes en el torno se atascarán en el montaje. Forzar pernos o reescariar destruye el recubrimiento nuevo. En su lugar, enmascare zonas ajustadas, aplique pasivado sin aumento dimensional o recurra a un desbarbado mecánico suave.
Dónde falla el acabado y la reparación a 5 años importa
Por último, considere qué sucede cuando la pieza se suelda, ensambla o repara en campo años después de salir de fábrica. Dos trampas comunes causan graves problemas posteriores si el acabado se aplica antes de tiempo:
- Zonas de soldadura: Jamás galvanice, anodice, pinte ni pavone piezas antes de soldar. Los recubrimientos generan humos tóxicos al quemarse, contaminan el baño de soldadura y agrietan la unión. Suelde primero; luego limpie mecánicamente y aplique el acabado.
- Canales ciegos y piezas de desgaste reparadas en campo: Los baños galvánicos y pistolas no alcanzan el fondo de agujeros ciegos, y el agua ácida de enjuague atrapada rezuma luego corroyendo uniones solapadas. En placas de desgaste pesado que requieren resoldado futuro en campo, los recubrimientos tenaces solo obligan a los mecánicos a amolar residuos tóxicos antes de reparar.
Preguntas frecuentes sobre acabados metálicos
¿Cuántos tipos de acabados metálicos existen?
Los ingenieros agrupan los acabados para metales en trece procesos primarios divididos en tres familias. Los procesos mecánicos sustractivos abarcan rectificado, cepillado, chorreado, pulido y lapeado, acabado vibratorio, acabado centrífugo, tamboreo rotativo y acabado magnético o por arrastre. Los recubrimientos aditivos cubren galvanoplastia, pintura en polvo, pintura líquida y PVD, mientras que los procesos térmicos y de conversión incluyen anodizado, pasivado, pavonado en caliente y tratamiento térmico.
¿Cuál es la diferencia entre un acabado mecánico y uno químico?
Un acabado mecánico utiliza abrasión física o presión de contacto para eliminar rebabas, suavizar marcas de mecanizado y remodelar la superficie metálica desnuda. Herramientas habituales incluyen abrasivos cerámicos en cuba vibratoria, bandas de lijado y granallado. Un acabado químico o electrolítico emplea baños ácidos, sales alcalinas o corriente eléctrica para limpiar el metal, generar una capa protectora de óxido o depositar un recubrimiento metálico. En la mayoría de líneas de producción, el acabado mecánico se aplica primero como pretratamiento para que el acabado químico se adhiera uniformemente.
¿Se puede recubrir directamente una superficie mecanizada?
Rara vez con buenos resultados. Las piezas mecanizadas o estampadas en bruto presentan rebabas, marcas de mecanizado y aceites o cascarilla incrustados. Capas finas como galvanoplastia, PVD y anodizado magnifican las marcas de corte, mientras que la pintura en polvo gruesa se retrae de rebabas afiladas y se descascara. El desbarbado mecánico previo al recubrimiento evita ambos fallos.
¿Qué acabado es mejor para el acero inoxidable?
A diferencia del acero al carbono, el acero inoxidable contiene cromo, que forma una película de óxido natural resistente a la corrosión, por lo que rara vez requiere galvanoplastia o pintura solo para evitar el óxido. Compradores primerizos suelen especificar galvanoplastia cuando la pieza realmente necesita desbarbado mecánico, alisado superficial y pasivado químico para eliminar el hierro libre dejado por las herramientas de corte. Según la aplicación, se le da un acabado mate por volteo, satinado cepillado o brillo bruñido. Para conocer en detalle nuestro proceso, consulte nuestra guía sobre pulido de acero inoxidable.
¿Altera el acabado superficial las medidas de la pieza?
Depende de si el proceso añade material o refina la superficie existente. Los acabados aditivos como pintura en polvo, pintura líquida, galvanoplastia pesada y anodizado duro aportan un espesor medible que reduce orificios y aprieta roscas, a menos que se enmascaren o mecanicen con submedida. Los procesos mecánicos de acabado en masa, con el medio abrasivo y control de ciclo adecuados, eliminan solo picos microscópicos y rebabas, dejando intactas las dimensiones nominales y tolerancias.
¿Qué acabado debo especificar para una pieza que se soldará después?
No especifique galvanoplastia, anodizado, pintura, pintura en polvo ni acabados al aceite antes de soldar. Los recubrimientos arden bajo el arco, emiten humos peligrosos y causan porosidad en la soldadura. Antes de soldar, limite la preparación a desbarbado mecánico y lavado alcalino para mantener los bordes desnudos; aplique el acabado final tras soldar. Para probar el desbarbado mecánico o la preparación pregalvánica en sus piezas, contáctenos en nuestra página de contacto para un ensayo de muestra.
 +86-592-2381506


 Compatible con red IPv6
