


Acabado de metales para dispositivos médicos: dónde cambia el proceso y qué no puede hacer
Las piezas médicas se acaban en las mismas familias de máquinas que las industriales. Lo que cambia no es el equipo: es lo que el proceso debe demostrar, lo que puede quedar atrás y lo estrecha que se vuelve la ventana del material. Un taller que procesa piezas médicas en una línea ordinaria suele descubrirlo en la validación, no en la máquina.
Esta página aborda esas diferencias y qué ruta aplica a cada dispositivo. El detalle por material está en páginas dedicadas; nitinol en particular: pulido de dispositivos médicos de nitinol. Para un caso de estudio de ingeniería sobre integridad superficial de implantes, vea nuestro estudio conjunto sobre implantes e instrumentos. Para nuestro alcance global de equipos en manufactura, consulte qué fabricamos y qué no.
Qué hace diferente a una pieza médica
Cuando los talleres asumen el acabado de piezas médicas, los ingenieros suelen creer que es solo desbarbado de alta precisión. Usan el mismo tambor, cargan las mismas piedras e inspeccionan bajo el microscopio de taller. Ese enfoque funciona hasta que el cliente pide registros de lote, verificación de limpieza y validación del proceso.
Las cuatro restricciones inexistentes en piezas ordinarias
El acabado de metales para uso médico introduce cuatro estrictas restricciones de manufactura que nunca aparecen en planos comerciales:
- Trazabilidad total del lote: ID de máquina, posición de fijación, lote de medios, lote de compuesto, tiempos de ciclo y calidad del agua deben vincularse a la hoja de ruta.
- Verificación de limpieza: Las piezas no pueden llevar residuos de medios, película de compuesto, polvo abrasivo ni finos metálicos al ensamblaje.
- Preservación de la biocompatibilidad: El acabado mecánico y químico debe dejar una capa metálica pasiva y no reactiva, libre de aglutinantes dudosos o residuos sucios.
- Balance de tolerancias estrechas: Los bordes deben redondearse para proteger el tejido blando sin alterar dimensiones críticas en roscas de tornillos óseos y ajustes deslizantes.
Por qué "se ve bien" no es una especificación de acabado aquí
En piezas comerciales, un operador puede poner un soporte contra la luz del taller, decidir que se ve liso y aprobar el lote. En el rectificado y pulido de componentes médicos, "se ve bien" es totalmente inaceptable como criterio de aceptación.
Los inspectores e ingenieros de validación evalúan cómo se generó la superficie, si el abrasivo se fragmentó en grietas finas y si el proceso es repetible en lotes futuros. Debe poder demostrar por qué la superficie es correcta mediante inspección medible, parámetros documentados y limpieza verificada.
La trazabilidad es un requisito del proceso, no papeleo
La trazabilidad rige directamente el diseño de la celda. Si el abrasivo se desgasta, las tasas de corte varían; si el compuesto se añade a ojo, la química oscila. Se deben rastrear los lotes de abrasivo por vida útil, automatizar la dosificación química y bloquear las velocidades de las máquinas con recetas de PLC protegidas por contraseña para evitar discrepancias entre lotes.
Las familias de procesos aplicables y para qué sirve cada una
Dado que los componentes médicos varían desde mangos de retractores quirúrgicos hasta delicados implantes vasculares con memoria de forma, ninguna máquina de acabado cubre todo el catálogo. El acabado metálico de dispositivos médicos se divide en cuatro vías mecánicas principales.
Acabado en masa: lo que puede alcanzar y lo que no
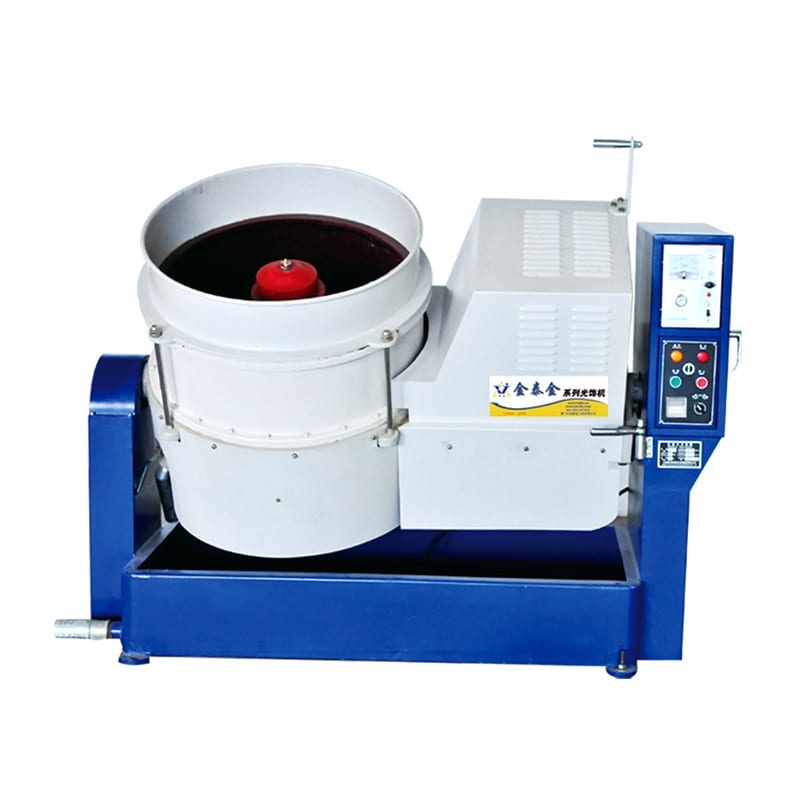
Las cubas vibratorias y los vibradores de batea desbarban por lotes metales médicos en placas óseas, vástagos de rodilla e instrumental con medios de rectificado cerámicos o plásticos.
Sin embargo, el tamboreo a granel no llega a canulaciones profundas ni roscas ciegas diminutas, y los implantes delicados deben fijarse o compartimentarse para evitar marcas de impacto.
Acabado magnético y por arrastre: los que llegan al interior
Cuando piezas de precisión en miniatura tienen orificios cruzados, ranuras internas o dientes delicados que piedras sueltas no alcanzan, los talleres adoptan movimientos especializados:
- Acabado con agujas magnéticas: Impulsadas por imanes permanentes rotatorios dentro de máquinas de acabado magnético, finas agujas de acero inoxidable giran por canulaciones profundas, roscas de tornillos óseos y conductos internos para eliminar microrrebabas sin redondear perfiles externos.
- Acabado por arrastre con fijación: Pesados vástagos de cadera e instrumental quirúrgico se fijan en husillos rotatorios. Los husillos arrastran las piezas por un lecho denso de medios, logrando un redondeo de bordes preciso sin colisiones entre piezas.
Donde un proceso superficial es la vía totalmente errónea
El acabado mecánico en masa modifica la topografía superficial; no es un proceso de mecanizado por arranque ni altera la química de la aleación base. Si una pieza presenta marcas profundas de mecanizado, geometría alabeada o porosidad de fundición, el tamboreo solo pulirá el defecto en vez de corregirlo. Asimismo, el acabado mecánico no reemplaza el pasivado químico posterior, el electropulido ni los recubrimientos de barrera funcional.
La tabla de selección de ruta
Use la siguiente tabla de cuatro columnas para asociar la geometría de su dispositivo con la ruta de acabado mecánico adecuada.
| Categoría del dispositivo | Ruta recomendada | Por qué se adapta a la geometría | Precaución crítica del proceso |
|---|---|---|---|
| Placas óseas y vástagos de cadera | Acabado vibratorio con fijación y luego bruñido centrífugo | Difumina marcas de corte a acabado satinado y redondea bordes de contacto tisular | Las piezas deben fijarse para evitar colisiones entre piezas |
| Instrumental quirúrgico | Acabado vibratorio seguido de pasivación química | Elimina rebabas de estampado, suaviza uniones y restaura la capa pasiva de óxido | Los filos de corte y puntas funcionales afiladas deben enmascararse o aislarse |
| Stents vasculares de aleación con memoria | Acabado con agujas magnéticas de baja energía o acabado por arrastre suave | Elimina microrrebabas sin generar calor localizado por fricción | La alta energía de contacto puede alterar el comportamiento de fase en aleaciones termosensibles |
| Tornillos canulados y tubos | Acabado con agujas magnéticas con separación dedicada | Finas agujas inoxidables fluyen por orificios internos donde las piedras forman puentes | Enjuagar bien los pasadores para no dejar abrasivo en fondos ciegos |
| Brackets dentales y piezas torneadas | Acabado en tambor centrífugo o por agujas magnéticas | Alta presión de contacto o acceso de alambre fino desbarba piezas diminutas rápido | Las piezas pequeñas requieren cribas de malla fina para evitar pérdidas |
| Bandejas y marcos estructurales | Vibradores de cuba lineal con divisores de compartimento | La cuba rectangular abierta admite piezas largas con volteo suave | Revisar el drenaje de abrasivo en esquinas profundas antes de pasar al lavado |
| Superficies espejo de implantes | Bruñido en tambor centrífugo multietapa con medios de acero | La alta compresión por deslizamiento aplana micropicos en brillo reflectante | Verifique que no quede película de lubricante o grasa de sebo sobre el metal |
| Superficies anodizadas o coloreadas | Alisado vibratorio prechapado antes de la línea de recubrimiento externo | El tamboreo mecánico prepara una base mate uniforme para el crecimiento de óxido | El acabado en masa no añade color; las piezas deben pasar a baños químicos externos |
Para alternativas centrífugas de alta energía en implantes pequeños, consulte nuestra guía sobre acabado en disco centrífugo vs tambor. Para seleccionar formas de medios en aleaciones complejas, revise nuestra guía de selección de medios para tambores vibratorios.
Los materiales que realmente encontrará
La fabricación médica depende de un grupo selecto de aleaciones especializadas. Cada material responde de forma distinta a la presión de contacto mecánico y al calor por fricción.
Aleaciones de titanio — por qué se comportan distinto al acero
Las aleaciones de titanio como Ti-6Al-4V se usan ampliamente en implantes ortopédicos y tornillos óseos. El acabado de implantes médicos de titanio exige cuidado: el titanio es más blando que el acero para herramientas, se agarrota con facilidad y conduce mal el calor. La fricción en seco atrapa calor en el punto de contacto, causando manchas superficiales. El acabado del titanio requiere medios plásticos suaves o cerámicos finos con flujo continuo de compuesto para enfriar el corte.
Nitinol — el material que castiga el calor
Las aleaciones de nitinol de níquel-titanio con memoria de forma se usan en stents autoexpandibles y alambres guía. El nitinol es sumamente sensible: el calor por fricción de un desbaste agresivo puede sobrepasar su temperatura de transformación, arruinando de forma permanente su función superelástica. El desbarbado de metal médico de nitinol exige un acabado magnético suave enfriado por líquido o un acabado por arrastre a baja velocidad para mantener frías las piezas.
Cobalto-cromo y 316LVM
Las aleaciones de cobalto-cromo-molibdeno son duras y resistentes al desgaste para cojinetes articulares. El pulido de implantes ortopédicos de cobalto-cromo exige alta presión de contacto —presente en máquinas centrífugas de acabado en barril o pulidoras por arrastre—, ya que las cubas vibratorias suaves cortan muy lento.
El acero inoxidable 316LVM fundido al vacío se procesa de forma predecible en unidades vibratorias, pero requiere una posterior pasivación ácida para disolver el hierro libre y restaurar su capa pasiva de óxido de cromo.
Lo que cambia en la práctica: la temperatura, no los medios
La misma piedra cerámica preformada que desbarba limpiamente el acero inoxidable 316LVM puede arruinar un delicado componente vascular de nitinol. En el taller, la diferencia rara vez radica en el mineral abrasivo en sí; está en cómo la máquina gestiona la temperatura de contacto y el impacto mecánico. Mantener un flujo constante de refrigerante, usar vibración de baja amplitud y optar por la sujeción en dispositivos protege a las aleaciones sensibles al calor de daños estructurales permanentes.
El problema del residuo
En el acabado de metales comercial, una pequeña cantidad de jabón seco o polvo abrasivo en un soporte es un detalle estético que se limpia con un trapo. En el pulido de dispositivos médicos, los residuos de medios son un fallo crítico que puede provocar el rechazo de todo un lote de producción durante la verificación de limpieza.
Qué es realmente el residuo de medios
El residuo de medios en un componente terminado se divide en tres categorías claras:
- Partículas abrasivas: Astillas cerámicas microscópicas, polvo de resina plástica o puntas rotas de pines inoxidables.
- Película de compuesto: Residuos secos de surfactante, antiespumante o lubricante resistentes al enjuague en frío.
- Finos metálicos: Manchas de titanio erosionado, cobalto-cromo o hierro libre incrustadas en la superficie por contacto sin lubricación.
Dónde se esconde
El residuo de medios nunca se deposita en paredes exteriores lisas y planas donde el enjuague impacta de lleno. Se oculta en zonas protegidas: la raíz de roscas internas de tornillos óseos, orificios ciegos de canulación, marcas de trazabilidad láser, recubrimientos porosos y conductos de fluidos cruzados. Los pines finos de acero inoxidable son muy propensos a atascarse mecánicamente en orificios transversales si su longitud no coincide con la profundidad del orificio.
Por qué la limpieza es un paso del proceso, no un aseo
La limpieza tras el acabado en masa es una etapa de fabricación técnica y no un aseo de fin de turno. Los estándares de pureza del agua, frecuencias ultrasónicas, temperaturas de lavado y parámetros de secado deben fijarse en la hoja de ruta.
Usar compuestos de acabado líquidos formulados y de fácil enjuague durante el tamboreo mantiene suspendidos los finos metálicos para que drenen en lugar de incrustarse en los poros.
La inspección que lo detecta
La inspección en taller debe buscar activamente residuos ocultos antes de que las piezas pasen a pasivado o empaque:
- Inspección óptica: Revisar fondos de rosca, marcas láser y orificios transversales bajo luz angular en busca de virutas atrapadas.
- Filtración por membrana: Lavar canulaciones con agua filtrada y revisar parches de filtro para detectar partículas desprendidas.
- Pruebas de frotado: Frotar superficies críticas con un paño sin pelusa humedecido en solvente para comprobar que no queden manchas metálicas.
- Pruebas con piezas en blanco: Pasar piezas de muestra sin mecanizar por la línea de lavado para verificar que el enjuague no redeposite suciedad.
Equipos de acabado vs. servicio de acabado: ¿cuál necesita realmente?
Cuando los ingenieros de dispositivos médicos buscan servicios de acabado de metales para dispositivos médicos o servicios de acabado médico, a menudo llegan al sitio web de un fabricante de maquinaria en lugar de un taller de procesamiento por contrato. Decidir si comprar maquinaria o contratar un servicio externo es la primera gran bifurcación en su proceso de adquisición.
Dos compras diferentes que se hacen con la misma búsqueda
Los compradores que buscan estos términos se dividen en dos grupos distintos:
- Compradores de procesamiento por contrato: Empresas que desean enviar cajas de implantes mecanizados a instalaciones externas, recibir piezas terminadas en envases validados y pagar una tarifa de procesamiento por pieza.
- Compradores de fabricación interna: Fabricantes de dispositivos y talleres de mecanizado por contrato que desean instalar maquinaria de acabado en masa en sus propias instalaciones. Buscan controlar los plazos de entrega, proteger la propiedad intelectual y validar su propia línea de producción de ciclo cerrado.
Las preguntas para saber cuál de ellos es usted
Hágase estas tres preguntas para aclarar qué opción necesita realmente su empresa:
- ¿Justifica su volumen de lote un equipo exclusivo? Si su planta mecaniza grandes volúmenes mensuales de tornillos óseos o accesorios quirúrgicos, pagar por pieza a proveedores externos genera altos costos continuos y prolonga los plazos de entrega.
- ¿Está preparado para asumir la carga de validación? Instalar equipos internamente implica que su equipo de ingeniería de calidad debe redactar protocolos de calificación de instalación, operación y desempeño, validar líneas de limpieza y llevar registros de dosificación química.
- ¿Puede arriesgar su producto a la contaminación en talleres externos? Enviar geometrías de implantes patentadas a talleres externos que procesan materiales de múltiples clientes en líneas compartidas genera riesgos de contaminación cruzada y expone el conocimiento técnico de fabricación.
Qué suministramos y qué no
Aclaramos nuestros límites de fabricación: fabricamos y suministramos equipos de acabado en masa, fijaciones a medida, abrasivos y compuestos; no ofrecemos servicios subcontratados de acabado de piezas médicas.
Si su empresa necesita un proveedor externo que reciba piezas médicas en bruto, las procese por tamboreo y las devuelva bajo un contrato de servicio, no somos el proveedor adecuado. Suministramos maquinaria, medios de volteo y formulaciones químicas a fabricantes y talleres de mecanizado de precisión que desean desarrollar y controlar su propia capacidad interna de acabado.
El coste y lo que realmente lo impulsa
Cuando las empresas presupuestan una línea interna de acabado médico, evaluar solo el precio de compra del equipo pasa por alto la mitad del coste operativo real.
Cinco partidas de coste en una instalación de acabado médico
Toda instalación interna de acabado médico asume cinco categorías de costes distintas:
- Maquinaria y utillaje: Cuba vibratoria, tambor centrífugo o unidad magnética, más fijaciones de sujeción a medida y controles en toda nuestra línea de todas las máquinas.
- Carga inicial de abrasivos: La primera carga completa de piedras cerámicas, medios plásticos o agujas de acero inoxidable.
- Consumibles y agua: Abrasivos de reposición, compuestos líquidos y filtración de efluentes.
- Mano de obra del operador: Carga de fijaciones, enmascarado de bordes afilados, transferencia de piezas a limpieza e inspección.
- Documentación de validación: Horas de ingeniería dedicadas a redactar protocolos de cualificación, probar lotes de muestra y verificar la eficacia de la limpieza.
Los dos factores que se suelen olvidar
Los compradores primerizos casi siempre olvidan dos partidas de coste críticas: el paquete de fijaciones a medida y la carga de trabajo de validación. Dado que los implantes médicos no pueden procesarse sueltos sin mellarse, las fijaciones diseñadas para sujetar geometrías específicas representan una parte importante de la inversión en utillaje.
Igualmente importante es el esfuerzo de validación. Cualificar una nueva máquina, demostrar la repetibilidad del proceso en múltiples lotes de prueba y validar las líneas de limpieza posacabado consume importantes recursos de ingeniería y laboratorio antes de enviar la primera pieza de producción.
Por qué el trabajo de validación es un coste, no una consideración secundaria
En la fabricación industrial, una máquina de acabado se amortiza en cuanto desbarba piezas más rápido que un banco manual. En la fabricación médica, la máquina no puede tocar producto vendible hasta que el proceso esté formalmente validado y cerrado. Tratar la validación como algo secundario provoca retrasos en el inicio de la producción, facturas inesperadas de ensayos de laboratorio y un costoso reajuste de utillaje si el abrasivo inicial genera residuos no verificados.
Qué enviar y qué debe indicarle un proveedor
Dado que los parámetros de acabado médico no pueden elegirse de un catálogo comercial estándar, evaluar a un fabricante de maquinaria depende de la rigurosidad con la que gestione las pruebas de muestras y la documentación del proceso.
Qué enviar para una evaluación real
Al solicitar una revisión de aplicación para un componente médico, proporcione a su proveedor de equipos el contexto técnico completo:
- Piezas representativas: Piezas reales mecanizadas o fundidas con rebabas y refrigerantes de producción, no prototipos prelimpiados.
- Planos con notas críticas: Zonas de sellado marcadas, filos de corte y roscas que requieren protección.
- Objetivos de superficie: Muestras físicas de control o notas del plano que definan si el objetivo es desbarbado, acabado satinado o bruñido a espejo.
- Restricciones de validación: Restricciones conocidas sobre aglutinantes de medios, aditivos para agua o temperaturas de proceso.
Las cinco preguntas que responde un buen proveedor
Un fabricante experto de equipos de acabado debe poder responder a estas cinco preguntas por escrito:
- ¿Generará el movimiento de la máquina o el compuesto recomendado calor por fricción que pueda alterar el estado metalúrgico de aleaciones sensibles a la temperatura como el nitinol?
- ¿Cómo evita la forma y el tamaño del medio propuesto acuñarse en orificios internos, perforaciones cruzadas y fondos de rosca?
- ¿Qué formulación de compuesto líquido se requiere para mantener suspendidas las partículas metálicas y garantizar un enjuague completo tras el acabado?
- ¿Pueden los controles de la máquina almacenar recetas de parámetros protegidas por contraseña para garantizar ciclos repetibles entre turnos?
- ¿Qué documentación, rangos de parámetros operativos y pautas de mantenimiento proporcionarán para respaldar nuestros protocolos internos de cualificación?
Las respuestas que deberían hacerle marcharse
Aléjese de inmediato si un proveedor le da cualquiera de estas tres respuestas de advertencia:
- "Nuestra máquina estándar procesa cualquier aleación médica sin ajustes." El titanio, el cobalto-cromo y el nitinol se comportan de forma totalmente distinta bajo contacto mecánico; afirmar que existe una receta universal demuestra falta de experiencia en fabricación médica.
- "No necesita realizar un ensayo con muestras; solo compre el paquete de abrasivos estándar." Dimensionar los abrasivos para evitar atascamientos en orificios y verificar límites de radio de arista sin probar piezas reales es imprudente en la producción médica.
- "La limpieza es solo un enjuague rápido con agua al final del ciclo." Cualquier fabricante que reste importancia a los residuos de abrasivo y a la verificación de limpieza tras el acabado desconoce las exigencias regulatorias de la fabricación médica.
En nuestra fábrica de Xiamen, fundada en mil novecientos noventa y dos, diseñamos y fabricamos equipos de acabado en masa en veintiuna plataformas de máquinas y seis líneas de productos, respaldados por veinticuatro derechos de propiedad intelectual chinos autorizados. Fabricamos cubas vibratorias, vibradores tubulares, sistemas centrífugos de disco y tambor, desbarbadoras magnéticas de agujas, abrasivos y compuestos. Definimos con claridad nuestro alcance comercial: fabricamos máquinas y consumibles para su planta de producción; no ofrecemos servicios tercerizados de procesamiento de piezas, asesoría en trámites regulatorios, líneas de pasivado químico, empaque en sala limpia ni servicios de esterilización.
Preguntas frecuentes sobre el acabado de dispositivos médicos
¿Es adecuado el acabado en masa para dispositivos médicos?
Sí, el acabado en masa se utiliza ampliamente en la fabricación médica para desbarbar, redondear y pulir implantes ortopédicos, placas óseas, tornillos de traumatología, instrumental quirúrgico y componentes dentales. Cuando las piezas se fijan adecuadamente para evitar el choque entre ellas y se combinan con abrasivos y compuestos limpios y de fácil enjuague, el acabado en masa ofrece una uniformidad de bordes y una consistencia superficial superiores al desbarbado manual.
¿Se pueden procesar piezas médicas en una máquina vibratoria común?
Sí, la plataforma mecánica básica —el accionamiento vibratorio, la suspensión de resortes y la cuba revestida— es mecánicamente idéntica a la de la maquinaria industrial estándar. Sin embargo, la configuración operativa debe adaptarse a los estándares médicos: usar lotes de abrasivos dedicados y no contaminados, instalar dispositivos de sujeción personalizados, añadir dosificación automatizada de compuestos, bloquear parámetros de proceso mediante controles PLC y establecer líneas de limpieza posteriores verificadas.
¿Cuál es la principal diferencia entre el acabado médico y el industrial?
La principal diferencia radica en la exigencia de repetibilidad del proceso, trazabilidad total del lote y limpieza verificada. El acabado industrial acepta piezas si se ven limpias y se sienten suaves. En cambio, el acabado médico exige ventanas de parámetros documentadas, trazabilidad certificada de los abrasivos y la eliminación total de residuos químicos y de medios abrasivos. También requiere demostrar que la acción mecánica no alteró dimensiones críticas ni propiedades de la aleación.
¿Cómo se extraen los abrasivos de los canales internos?
Prevenir el atascamiento de abrasivos comienza en el diseño del proceso, seleccionando formas mucho mayores que la abertura o pines delgados que fluyan directamente sin atascarse. Para pines incrustados o partículas finas, los talleres emplean sacudidas magnéticas de polaridad inversa, agitación en baños ultrasónicos y cribas de separación magnética vibratorias dedicadas antes de que las piezas pasen al secado final.
¿Se puede procesar el nitinol con acabado en masa?
Sí, pero exige un control estricto de la energía de contacto mecánico y la temperatura del proceso. Como las propiedades superelásticas y de memoria de forma del nitinol pueden alterarse por calentamiento por fricción localizada, debe procesarse mediante métodos de baja energía refrigerados por líquido. El acabado suave con pines magnéticos o el acabado por arrastre a baja velocidad garantizan que las piezas se mantengan frías durante todo el ciclo.
¿Ofrecen servicios de acabado para dispositivos médicos?
No. Diseñamos y fabricamos equipos de acabado en masa, fijaciones a medida, medios abrasivos y compuestos químicos. No operamos como taller de servicios por contrato ni recibimos piezas de clientes externos para su procesamiento. Si desea evaluar un sistema interno de acabado vibratorio, centrífugo o magnético para su línea de manufactura médica, contáctenos en nuestra página de contacto para coordinar una prueba técnica de muestras con nuestro equipo de ingeniería.
 +86-592-2381506


 Compatible con red IPv6
