


Marcas de rectificado y lijado: por qué pulir no las elimina, las reemplaza
Cada problema de acabado comienza aguas arriba. Las marcas con que llega una pieza —líneas paralelas de una muela, arcos de una banda de lija o el festoneado de una fresa— definen qué debe hacer el acabado. Ningún paso de acabado puede hacer más de lo que permiten esas marcas entrantes.
La regla más útil en el taller es que el pulido no elimina esas marcas. Las sustituye por otras más pequeñas, superficiales y uniformes. Una vez claro este principio, gran parte de la frustración sobre por qué las rebeldes marcas de rectificado o marcas de amolado no desaparecen se resuelve sola.
Cómo encaja esta guía con nuestros otros recursos: La selección previa de herramientas se cubre en formas de equipos de desbarbado y los límites de la herramienta. Niveladas las marcas iniciales, puede definir el brillo con acabado cepillado vs. satinado vs. espejo. Para acabado espejo, vea cómo lograr acabado espejo en acero inoxidable con pulido mecánico.
Distinga primero tres problemas: marcas inducidas por el tazón (resolución de problemas de acabado vibratorio para arañazos, abolladuras y resultados desiguales), hendiduras de envío o de campo (reparación de superficies) y marcas previas uniformes en un lote (esta guía).
Tres marcas, tres firmas
Los operarios suelen agrupar cada línea visible bajo rugosidad superficial mecanizada. En la práctica, las muelas, bandas de lija y herramientas de corte dejan tres firmas geométricas distintas.
Marcas de rectificado — paralelas, uniformes, direccionales
Las verdaderas marcas de rectificado provienen de una muela rígida aglomerada que pasa linealmente por la pieza, trazando líneas rectas paralelas y muy juntas en una dirección. Al rectificar superficies de latón, acero al carbono o para herramientas, esos surcos son estrechos arriba, pero empinados y profundos en la raíz.
Marcas de lijado — arcos, dirección aleatoria y por qué
Las bandas de lija, discos de láminas y almohadillas orbitales usan soportes flexibles. Incluso las líneas automatizadas para lijar inoxidable dejan líneas con leve ondulación, mientras que lijar acero inoxidable a mano crea arcos amplios, remolinos y marcas de retorno en anzuelo donde la presión del borde penetra más que en las zonas planas.
Marcas de mecanizado — la cresta que sigue la ruta de la herramienta
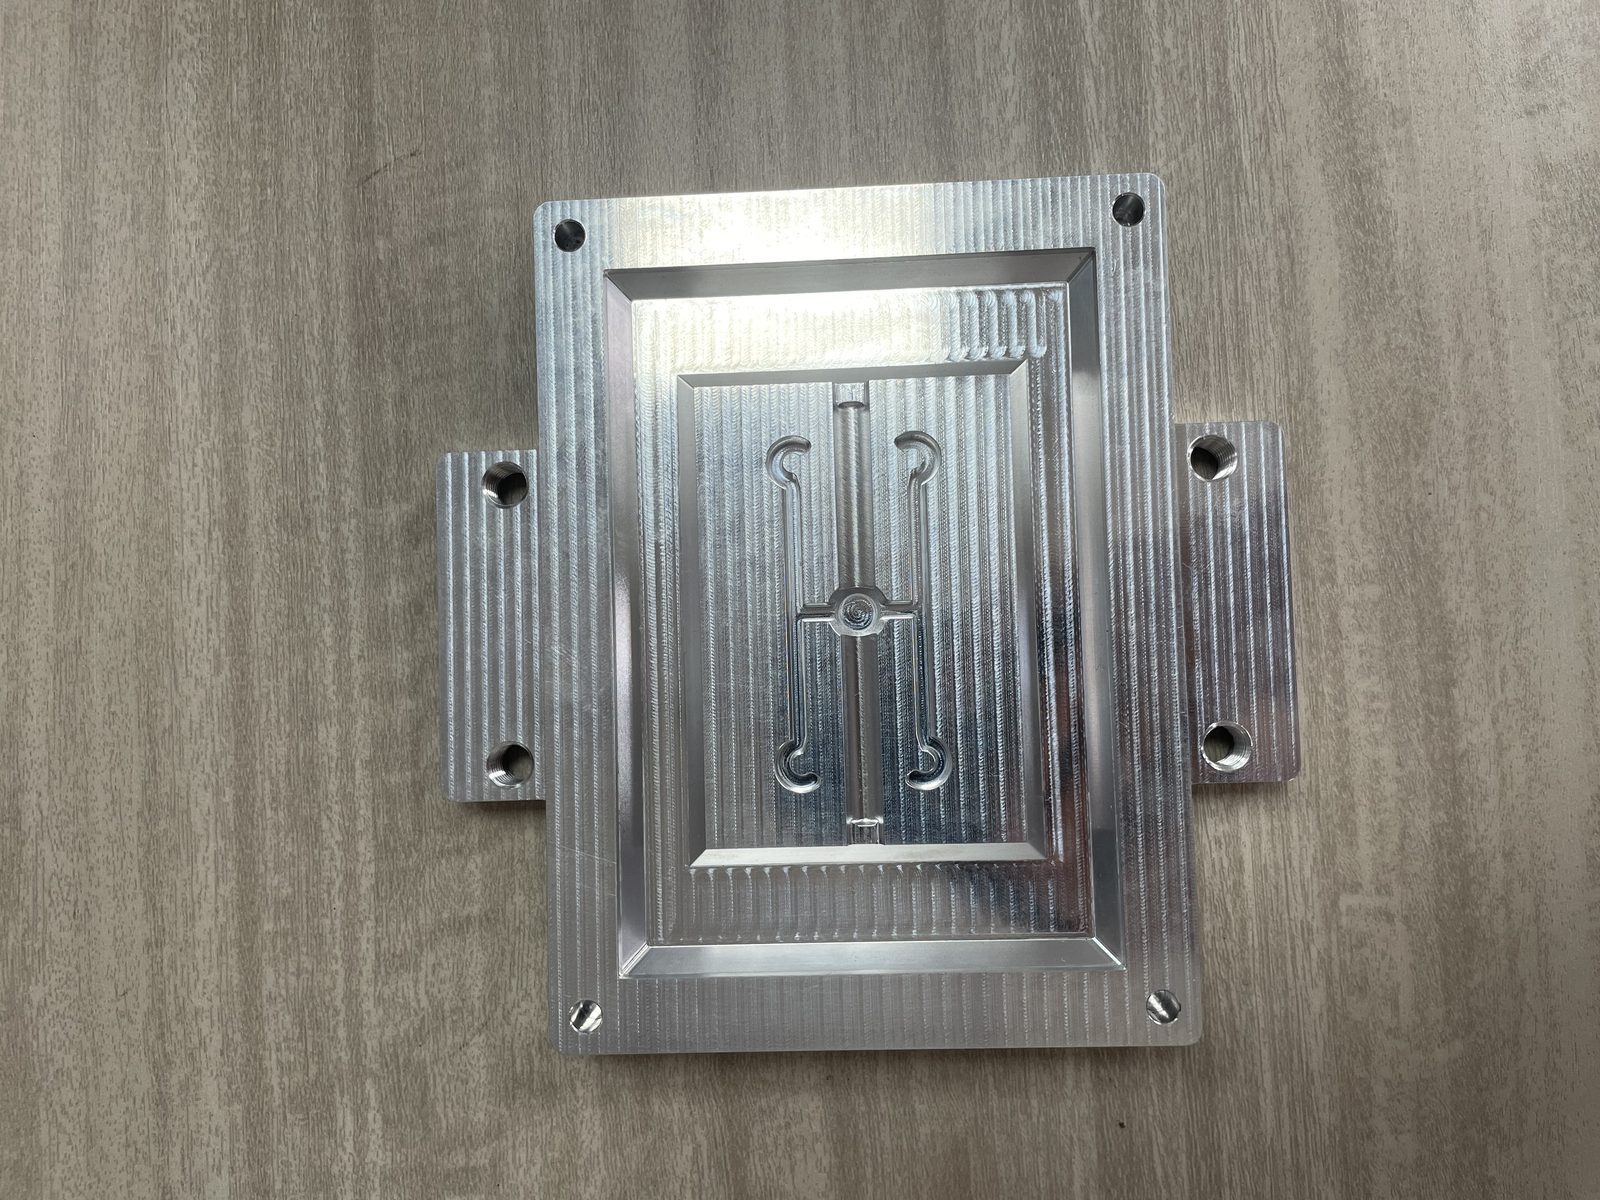
Las marcas de mecanizado son crestas geométricas dejadas por la punta de corte al avanzar con un paso fijo. Los ejes torneados presentan un surco espiral continuo, mientras que las placas fresadas muestran franjas paralelas bordeadas por crestas periódicas de festón y vibración ocasional en las esquinas.
Por qué la firma decide la ruta
La diferencia entre estas tres marcas iniciales no es solo su rugosidad al tacto. Su geometría transversal dicta cómo interactúa el medio de acabado con la superficie.
| Tipo de marca | Firma geométrica | Origen típico | Direccionalidad | ¿Puede sustituirlo el acabado en masa? |
|---|---|---|---|---|
| Marcas de rectificado (muela) | Surcos rectos y paralelos en V pronunciada | Rectificadora plana o muela dura | Extremadamente fuerte, lineal | Forma sí, profundidad a menudo no — surcos profundos exigen precorte de banda |
| Marcas de lijado a máquina | Líneas paralelas de profundidad variable | Lijadora de banda ancha o de cinta | Fuerte a lo largo de banda | Sí, si es superficial — el grano fino de banda se integra bien |
| Marcas de lijado manual | Arcos amplios, remolinos y ganchos de retorno | Banda portátil, disco flap o almohadilla | Aleatorio, multidireccional | Sí, con precaución — el tamboreo expone primero los ganchos profundos |
| Marcas de torneado (torno) | Ranura helicoidal continua con cresta uniforme | Avance del inserto de torno | Helicoidal en el diámetro | Sí — el abrasivo corta bien crestas helicoidales vivas |
| Marcas de fresado (festoneado) | Cúspides paralelas periódicas y crestas de paso | Fresa de planear, frontal o esférica | Marcada en la ruta de corte | Sí — el abrasivo cerámico o plástico rebaja el festoneado |
| Quemado/tinte de rectificado | Tinte pajizo, marrón o azul sin estrías | Calor excesivo de fricción en rectificado seco | Ninguno (zona térmica) | No — el tinte térmico es una capa de óxido, no una ranura |
Observe la última fila: la quemadura de rectificado pajiza o azul es una capa de óxido térmico, no una ranura. El abrasivo nivela picos físicos, mientras que el tinte térmico requiere decapado ácido o mejor refrigerante previo.
La línea que debe acertar: profundidad
Cuando las piezas llegan al área de acabado, la primera pregunta es qué tan profundas son las marcas bajo la superficie.
Las tres comprobaciones, en el orden en que debe usarlas
No necesita instrumental de laboratorio para un práctico control de rugosidad superficial en el banco. Técnicos expertos realizan tres comprobaciones sin mediciones en secuencia:
- Comprobación con luz rasante en ángulo bajo: Proyecte una linterna casi paralela a la superficie y luego hacia abajo; las marcas visibles solo en ángulo bajo son superficiales, y las visibles desde arriba son profundas.
- Comprobación con la uña a contrahílo: Pase la uña a través del grano; si se engancha, la ranura tiene profundidad estructural que el tamboreo no puede eliminar económicamente; un deslizamiento suave indica textura superficial.
- Comprobación con paño húmedo: Pase un paño húmedo por la pieza y observe en mojado; el agua oculta la opacidad superficial, por lo que toda línea visible a través del agua es profunda.
Lo que revela cada comprobación que las otras no
Cada comprobación cubre un punto ciego de las demás. La luz rasante examina rápido pero exagera la microtextura; la uña evalúa la inclinación de la pared pero no llega al interior de orificios pequeños; el paño húmedo sirve en cavidades pero cambia en cuanto se seca.
Dónde discrepan las comprobaciones y qué significa
El mejor diagnóstico surge cuando las tres comprobaciones discrepan:
- La luz rasante se ve mal, la uña resbala suave y el paño húmedo lo oculta: Textura visual superficial; el acabado en masa estándar, húmedo o seco, la reemplazará limpiamente.
- La luz rasante se ve moderada, la uña se engancha y el paño húmedo aún lo muestra: Surco estrecho y abrupto; el tamboreo solo redondeará las aristas superiores y dejará una línea de sombra.
- La luz cenital muestra una raya, la uña se siente plana y humedecer no cambia nada: Profundidad de ranura nula; hay quemadura por rectificado, una veta del material o pasta corrida.
Qué hace realmente el pulido
Una vez leída la profundidad inicial, podemos abordar el mayor error conceptual del taller.
Reemplazo, no eliminación
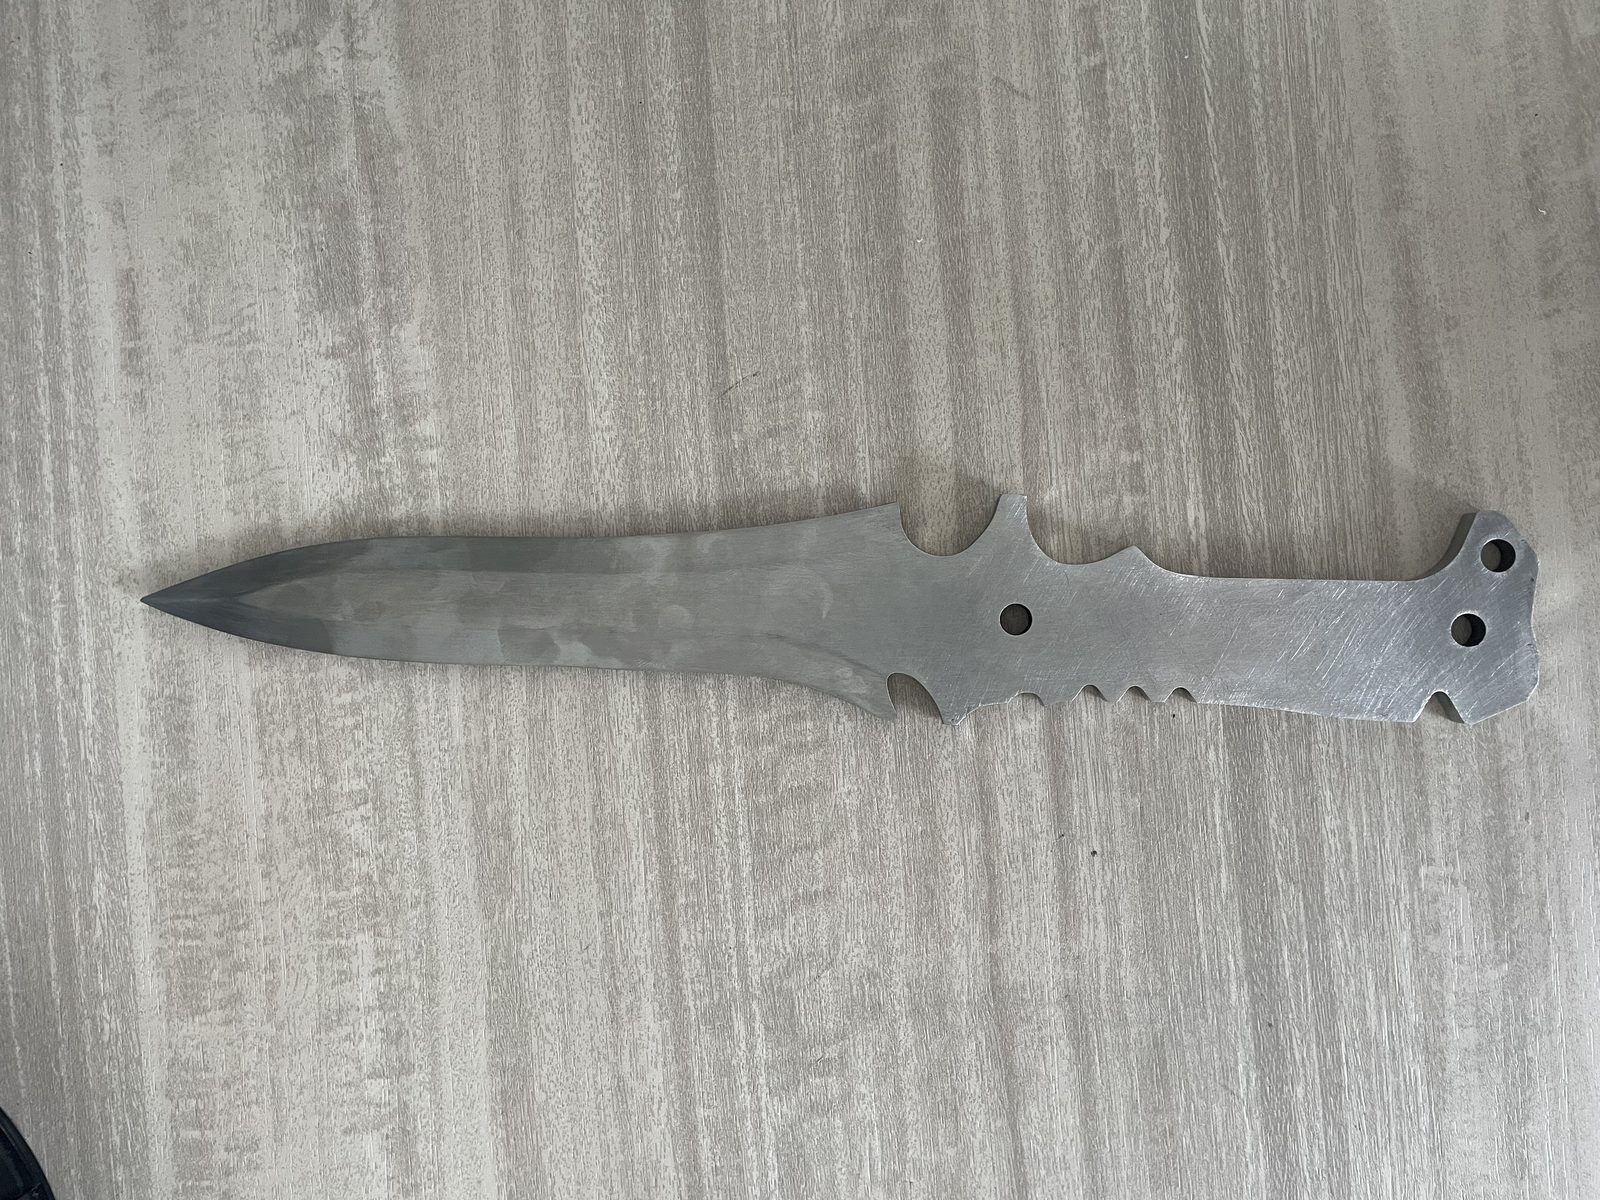
El pulido no elimina marcas; las reemplaza con marcas más pequeñas, superficiales y uniformes. Cada banda, piedra o rueda talla ranuras microscópicas, sobrescribiendo valles previos con un patrón de rayado más fino. Así, la primera pregunta nunca es qué máquina comprar, sino si el abrasivo elegido deja una marca menor que la inicial.
Por qué un paso más grueso empeora la pieza en vez de mejorarla
Si el abrasivo o banda elegida genera una huella más profunda que la rugosidad superficial mecanizada inicial, se está aplicando una textura más gruesa. Esto explica dos quejas habituales de taller:
- Por qué tamborear durante horas no hace nada: El medio ultrafino solo pule las mesetas sobre surcos profundos de rectificado, aumentando el contraste para que las líneas oscuras se vean aún peor.
- Por qué las piezas salen manchadas: El medio grueso talla hendiduras aleatorias más profundas que la trayectoria previa, creando una superficie rugosa de piel de naranja.
Por qué ocurre el sobrepulido y cuánto cuesta
Reemplazar una marca profunda requiere rebajar el metal circundante hasta el fondo del valle. Forzar un tambor a borrar marcas de amolado profundas mediante ciclos largos redondea esquinas, salientes y roscas expuestas mucho antes de que desaparezca el surco plano.
Las tres rutas, y en cuál de ellas está
Cada método de taller para tratar marcas previas de mecanizado entra en una de tres vías mecánicas (más tratamientos químicos).
Eliminación mecánica — la única vía para la profundidad
Las hendiduras profundas de soldadura o marcas de desbaste requieren rectificado de contacto o lijado de banda para rebajar crestas altas rápidamente. No fabricamos lijadoras ni amoladoras, pero la regla es absoluta: si un surco engancha la uña, rebájelo con banda antes del tamborileo.
Acabado en masa — sustitución en todo el lote
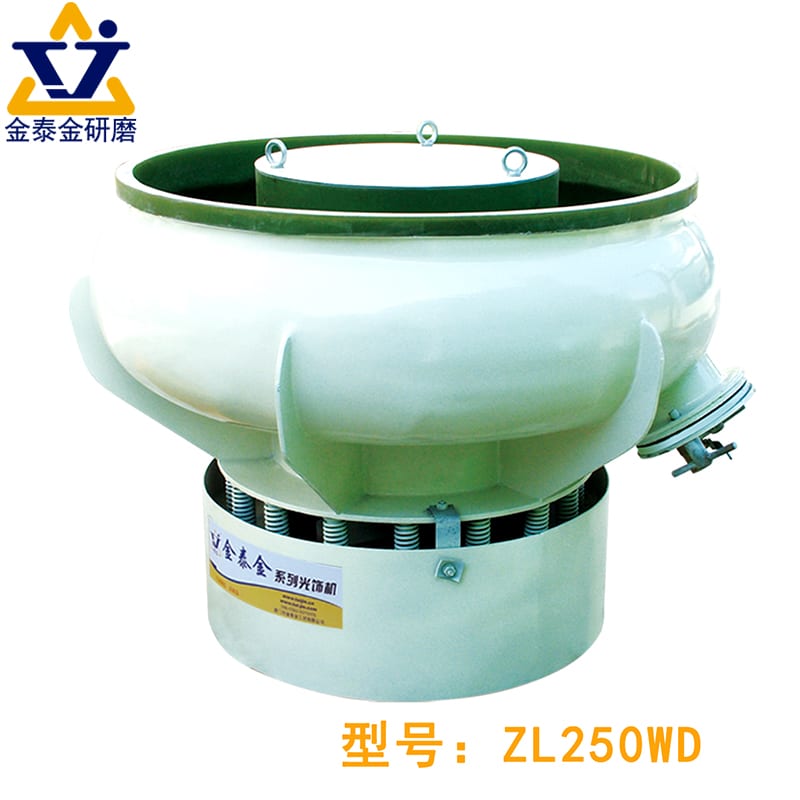
Una vez niveladas las hendiduras profundas, el acabado en masa en una máquina de acabado vibratorio, vibradores de cuba o máquinas de tambor rotativo toma el relevo. Los compradores que buscan un tambor de lijado o lijadora de tambor usan estos lechos de medios fluidos para sustituir crestas de fresado, estrías de torneado y marcas leves de banda por un acabado uniforme mate, satinado o brillante en lotes enteros.
Difuminado manual — reconstrucción de textura en un punto
La tercera vía es el difuminado manual con almohadillas no tejidas manuales o bandas de acondicionamiento. El operario suaviza una pequeña zona reparada y traza un grano coincidente sobre el punto. Sirve para grandes bastidores soldados o paneles instalados, pero es muy lento para piezas en lote.
Tabla de rutas
| Ruta del proceso | Qué hace físicamente | Profundidad de marca tratada | Ideal para | ¿Cubierto por nuestro equipo? |
|---|---|---|---|---|
| Banda / rueda mecánica | Cizalla crestas profundas bajo alta presión local | Surcos profundos de rueda, cordones | Chapas planas, piezas soldadas, nivelado puntual | No — no fabricamos lijadoras de banda ni amoladoras |
| Acabado húmedo en masa | Reemplaza marcas direccionales con textura uniforme | Festones leves a medios, marcas leves de banda | Soportes mecanizados, válvulas, engranajes, estampados | Sí — cubas vibratorias, bateas, tambores, unidades centrífugas |
| Tamboreo seco en masa | Elimina el microvelo para satinado cálido o brillo vivo | Solo satinado prenivelado ultraleve | Abrillantado final de latón, acero y herrajes | Sí — tambores secos, cubas y medios orgánicos |
| Difuminado manual | Difumina zonas locales y restaura el grano lineal | Rayones aislados o empalmes de soldadura | Paneles instalados, tanques grandes, reparaciones en campo | No — flujo con almohadilla manual y herramienta portátil |
| Electropulido | Disuelve picos microscópicos electroquímicamente | Solo microrrugosidad y opacidad | Tubería médica, colectores internos, bastidores | No — baño químico y línea de rectificador |
| Decapado y pasivado | Elimina químicamente cascarilla térmica y coloración térmica | Profundidad de ranura cero (elimina color) | Tinte de rectificado, cascarilla de soldadura, pasivado | No — línea de inmersión química en ácido |
Cuando las marcas no se pueden quitar
Todo taller encuentra planos donde eliminar por completo las marcas previas es físicamente imposible o costoso. Detectar estos cuatro casos a tiempo evita desechar lotes.
La profundidad inalcanzable
El acabado en masa distribuye baja presión entre miles de piedras, preservando la geometría de la pieza y limitando la profundidad de corte. Cuando las marcas de rectificado severas son demasiado profundas, un volteo adicional solo pule las paredes del surco mientras desgasta la pieza.
El borde que no puedes mantener
Eliminar una marca profunda y mantener aristas vivas o tolerancias estrechas son mutuamente excluyentes. Rebajar hasta el fondo de una ranura desgasta las esquinas aún más rápido; la verdadera cuestión es qué radio de arista tolera la pieza.

Cuando "lo bastante bueno" es la respuesta técnica
"Eliminar toda marca visible" no es un objetivo de ingeniería: alcanzar el grado funcional del plano sí lo es. Confundir estos objetivos causa sobreprocesamiento. Cuando un plano fija un objetivo en una escala de acabado superficial mecanizado, una leve sombra de fresado que sella y se recubre bien es una pieza válida; rebajarla más malgasta dinero y arruina tolerancias.
Cuando la respuesta honesta es un proceso diferente
En tres situaciones, el acabado en masa es sencillamente el proceso erróneo:
- Agujeros profundos y cavidades ciegas: El abrasivo no puede circular con fuerza de corte en orificios estrechos; use bruñido o pulido magnético de agujas.
- Referencias de precisión: Enmascare las zonas de apoyo vivas durante el volteo o procese piezas fundidas antes del fresado CNC final de referencias.
- Quemaduras de rectificado: La coloración térmica azul o paja es una capa de óxido; decape y corrija el refrigerante previo en vez de voltear en exceso.
La secuencia del proceso y dónde falla
Llevar una pieza con limpieza del mecanizado en bruto a un acabado satinado suave o brillante —en especial en el lijado y pulido de acero inoxidable o herrajes de latón— requiere una secuencia gradual ininterrumpida.
Cómo es una secuencia real
Toda secuencia industrial adecuada sigue cinco etapas donde cada paso deja una huella más pequeña y superficial que el anterior:
- Etapa uno (perfilado inicial): El mecanizado, rectificado o lijado grueso define la geometría y deja las marcas direccionales más profundas.
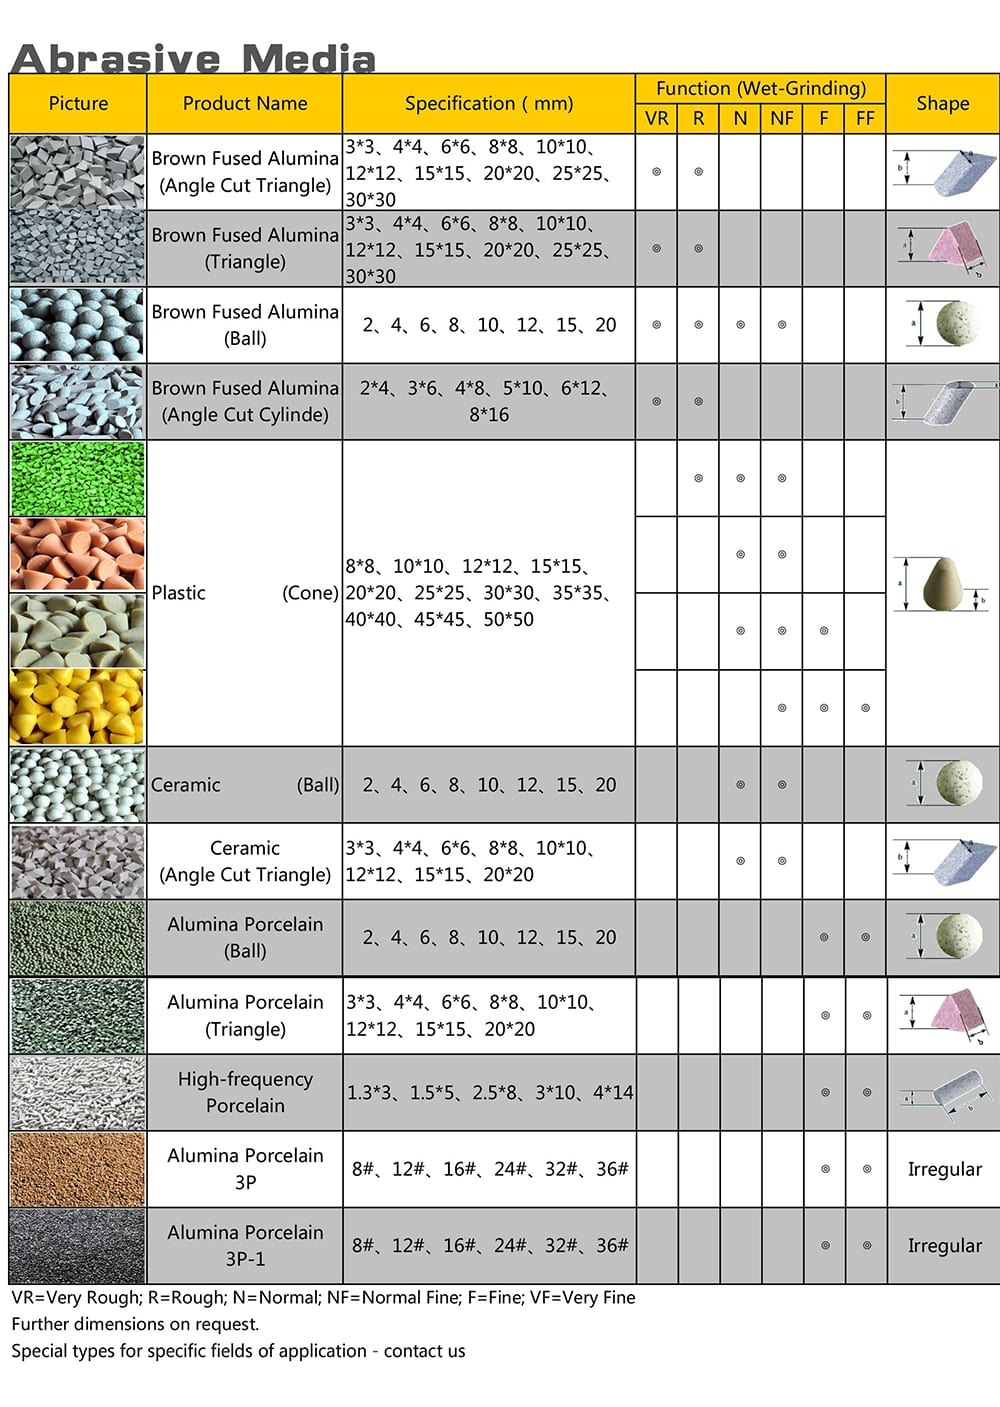
- Etapa dos (reducción de marcas): Una banda más fina o un ciclo húmedo con medios de desbaste cerámicos medios suaviza crestas vivas hacia una textura mate más superficial.
- Etapa tres (homogeneizado satinado): Medios plásticos de baja densidad transforman las marcas cerámicas en un satinado suave (vea cómo elegir medios cerámicos o plásticos para piezas de aluminio, latón y acero).
- Etapa cuatro (abrillantado final): Cáscara de nuez o mazorca como medios de acabado en seco con pasta para pulir metales logran un brillo intenso.
- Etapa cinco (lavado y pasivado): Limpie y seque las piezas; pasive luego el acero inoxidable, ya que la abrasión elimina su película protectora anticorrosión.

Las dos transiciones que más fallan
La mayoría de los fallos de acabado ocurren en dos puntos:
- Lijado con banda gruesa directo a medios plásticos blandos: Al lijar acero inoxidable con banda gruesa, los conos plásticos blandos no alcanzan el fondo de los valles, dejando esquinas redondeadas y rayas visibles. Añada una pasada de banda fina o una etapa de desbaste cerámico.
- Etapa de corte directo a abrillantado final ("brillante pero ondulado"): Pasar del corte grueso al pulido en seco aumenta la reflectividad sin nivelar los valles, dejando piezas "brillantes pero onduladas" o "brillantes con marcas fantasma" bajo luz angular.
Por qué saltarse un paso cuesta más que repetirlo
Saltarse un paso en una secuencia escalonada casi siempre cuesta más que realizar la etapa extra. Las rayas gruesas se ocultan en una superficie mate y solo se aprecian tras el abrillantado final, obligando a decapar y reprocesar todo el lote.
| Etapa de secuencia | Estado superficial inicial | Qué logra esta etapa | Consecuencia de omitirla |
|---|---|---|---|
| Pre-desbaste / Nivelación con banda | Surcos profundos de muela, cordones | Nivela surcos profundos con los planos | El tamboreo redondea bordes sin borrar surcos |
| Tamboreo cerámico de desbaste | Crestas de fresado, roscas de torneado | Cizalla crestas en hoyuelos mate uniformes | Trayectorias lineales sobreviven al pulido final |
| Refinado satinado con plástico | Hoyuelos cerámicos mate | Reduce hoyuelos a una capa satinada densa | El abrillantado final luce granulado o piel de naranja |
| Pulido seco / Lustrado con pasta | Satinado suave, ultra superficial | Aumenta la reflectividad sin alterar la geometría | Las piezas quedan gris mate y sin brillo |
| Lavado, secado & pasivación | Metal brillante con jabón o capa activa | Elimina residuos y restaura la resistencia a la corrosión | La pasta rezuma; el inoxidable se mancha de té |
Lo que hacemos y lo que no hacemos
En Xiamen Jin Tai Jin Grinding Technology Co., Ltd., certificados bajo normas ISO 00726Q01571R001 y CE, fabricamos sistemas de acabado en masa respaldados por 21 plataformas de máquinas y 24 derechos de PI en seis líneas de productos. Como el refinado de marcas de mecanizado abarca varios sectores, delimitamos con claridad nuestras capacidades respecto a lo que fabricamos y lo que no.
Procesos que cubre nuestro equipo
Fabricamos equipos de acabado en masa por lotes y consumibles que eliminan marcas previas de mecanizado y lijado:
- Equipos y consumibles: Fabricamos vibradores circulares y de cuba, tambores rotativos, unidades centrífugas de disco y tambor, pulidoras magnéticas, secadores, abrasivos cerámicos y plásticos para vía húmeda, medios orgánicos secos y compuestos.
- Nuestra verdadera propuesta de valor: El acabado en masa no puede eliminar surcos profundos de muelas abrasivas. Su verdadero valor radica en sustituir marcas irregulares de mecanizado o lijado por un acabado mate, satinado o brillante uniforme y no direccional en cada pieza del lote.
Lo que no hacemos — con claridad
Para facilitar la planificación de su proceso, esto es lo que no suministramos:
- Sin rectificadoras de desbaste ni lijadoras de banda: No fabricamos rectificadoras de superficies, lijadoras de banda, amoladoras angulares ni máquinas CNC.
- Sin líneas químicas, de galvanoplastia o pasivado: No suministramos baños de electropulido, tanques de decapado ácido o pasivado, líneas de galvanoplastia, sistemas de anodizado ni cabinas de pintura en polvo.
- Sin herramientas de repasado manual ni servicios de taller externo: No vendemos almohadillas de lijado manual ni operamos como taller de subcontratación para el reacabado de piezas por unidad.
Cuando es un problema de lote, no de reparación
Un rayón en una pieza es un error de manipulación; marcas idénticas en cada pieza de una cesta indican un paso faltante en la ruta del proceso. Cuando cada soporte fresado, accesorio de latón o estampado llega con festones o marcas de banda idénticos, un paso de sustitución vibratoria convierte el lento desbaste manual en un proceso por lotes repetible.
Preguntas frecuentes
¿El tamboreo elimina marcas de rectificado?
Sí, hasta un límite moderado de profundidad; en sentido estricto, el tamboreo reemplaza las marcas de rectificado por una textura más fina y uniforme en lugar de borrar metal sin dejar rastro. Las rayas superficiales de muela o banda se suavizan bien con abrasivo cerámico, mientras que los surcos profundos que traban una uña exigen una banda más fina antes de tamborear.
¿Se quitan las marcas de lijado con el pulido?
Solo si el pulido corta a suficiente profundidad para alcanzar el fondo de las rayas de lijado, o si se usan primero medios intermedios más finos. Pasar directo de un lijado de acero inoxidable basto a una rueda de trapo o tambor en seco solo abrillanta las crestas, dejando visibles los arcos de lijado por debajo.
¿Qué profundidad de marca elimina el acabado en masa?
Haga las tres comprobaciones rápidas de taller antes de cargar la máquina. Las marcas visibles con luz rasante que se sienten suaves al pasar la uña y desaparecen al humedecerlas están dentro del rango ideal del acabado en masa; las estrías que traban la uña y se ven con agua son demasiado profundas.
¿Por qué mis piezas brillan pero aún muestran marcas?
El abrillantado final aumentó la reflectividad superficial sin nivelar antes la topografía de los surcos: un defecto llamado "brillante pero ondulado" o "brillante con marcas fantasma". El tamboreo en seco o pulido solo da brillo al contorno existente; se requiere una fase intermedia de alisado cerámico o plástico para sustituir primero las marcas gruesas.
¿Cuál es la diferencia entre marcas de rectificado y marcas de mecanizado?
Las marcas de rectificado son zanjas rectas y estrechas de paredes empinadas talladas por granos abrasivos en una muela rígida, mientras que las marcas de mecanizado son festones geométricos periódicos del paso de un inserto o fresa. Los medios de tamboreo eliminan festones salientes mucho más rápido que zanjas profundas.
¿Se necesita lijar antes del tamboreo?
Depende de la profundidad de las marcas iniciales. Los festones de fresado CNC estándar, filetes de torneado o líneas suaves de banda pueden ir directo a un tambor vibratorio; las hendiduras profundas de soldadura, marcas pesadas de disco o líneas de partición bastas requieren lijado previo con banda.
 +86-592-2381506


 Compatible con red IPv6
