


Máquina desbarbadora: cómo elegir entre vibración, centrífuga, magnética y barril
Una máquina desbarbadora no es un solo tipo de equipo. Construimos cuatro rutas, y difieren en cómo se pone el abrasivo en contacto con la rebaba: una carga en flujo, fuerza centrífuga, una herramienta rotativa o una masa flexible de agujas. Esa diferencia decide a qué puede llegar el proceso: un taladro transversal, el fondo de una rosca, una arista larga en una pieza estampada o toda la superficie de una pieza de fundición a presión.
Elegir por el nombre de la máquina le da un presupuesto. Elegir por a qué está adherida la rebaba y dónde se asienta le da un proceso que funciona. Esta página compara las cuatro rutas sobre esa base, da las cifras que publicamos y es concreta sobre qué piezas deberían desbarbarse de otra manera.
Lo que se ve cuando la ruta es la equivocada
Todas estas son quejas reales, y cada una apunta a una ruta distinta en lugar de a un ajuste distinto:
| Lo que se ve | Qué ruta falta probablemente |
|---|---|
| Rebaba eliminada de las caras exteriores, intacta dentro de un taladro transversal o el fondo de una rosca | Hace falta un contacto flexible: acabado magnético, o un medio mucho más fino en una máquina de flujo |
| Aristas redondeadas hasta el punto de que la pieza ya no mide | La ruta corta en todas partes, no solo en la rebaba: hacía falta un corte local controlado |
| Piezas enredadas, encajadas o abolladas unas contra otras | Ruta de volteo libre usada donde las piezas debían haberse sujetado o separado |
| Distorsión de la pieza, o una pared delgada combada | Ruta de alta energía donde el espesor de pared no lo resistía |
| Ciclo largo con la rebaba todavía presente | Carga demasiado fina para la rebaba, o una carga gastada: un problema de granulometría, no de ruta |
El primero y el segundo son el par que decide la mayoría de los proyectos, y tiran en direcciones opuestas. Si la rebaba está en un lugar al que solo llega una masa blanda o fina, el proceso es lento; si el proceso es rápido, redondea las aristas que quizá necesite conservar. Casi toda especificación de desbarbado es un punto en ese intercambio.
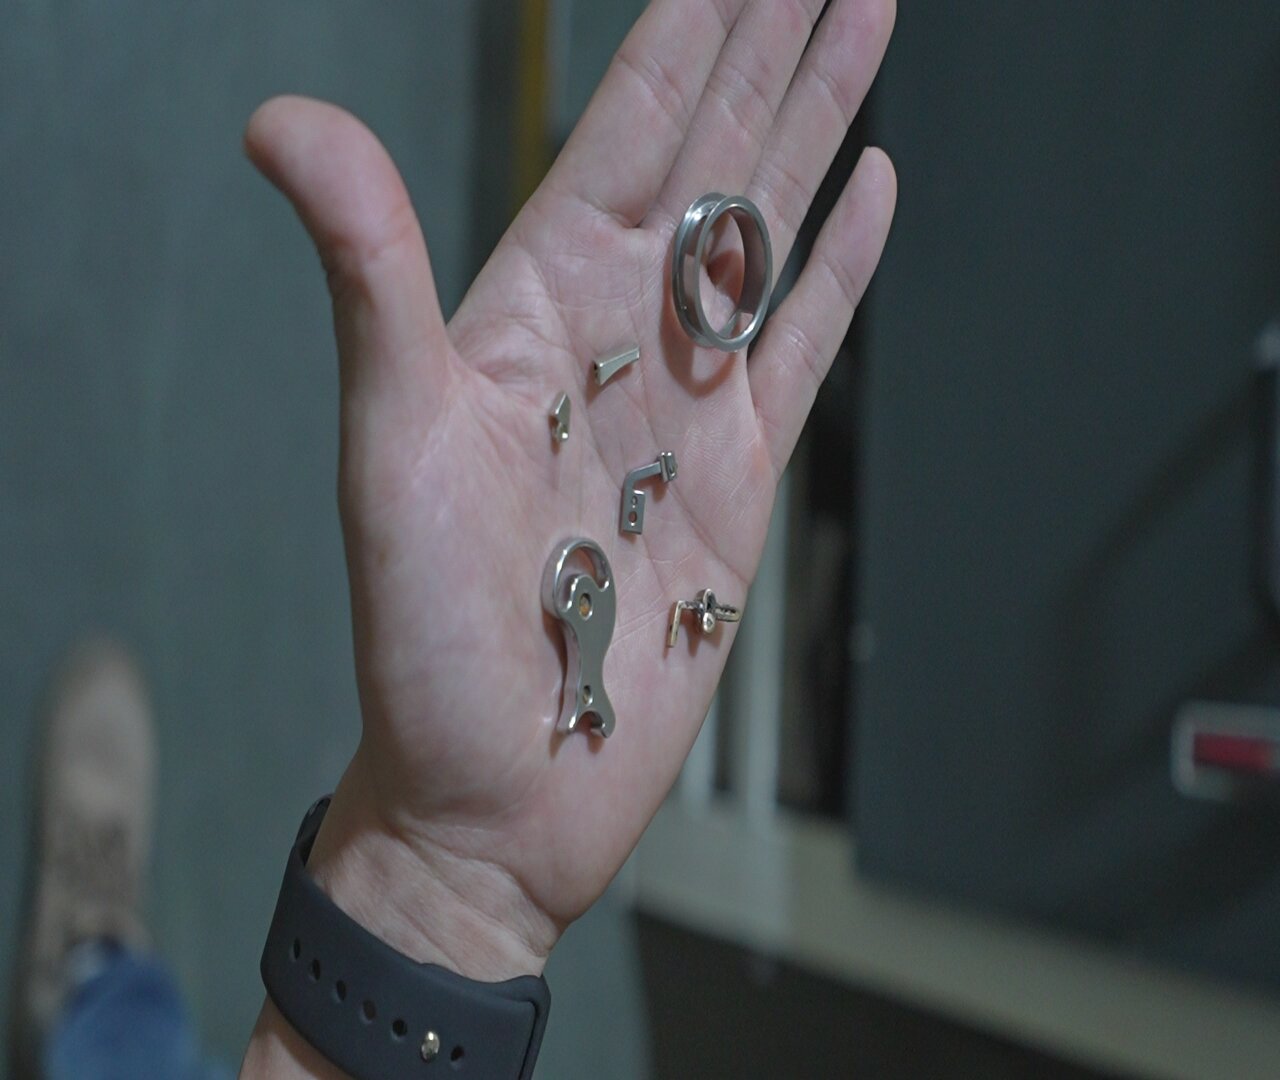
Máquina de tipo torreta con la puerta del proceso abierta. Para un comprador que compara tipos de máquina desbarbadora, la puerta es el detalle que decide el método de carga: esta disposición carga mediante utillaje o a mano en una cámara expuesta, un modelo de mano de obra distinto del de una cubeta que se carga volcando un lote dentro.
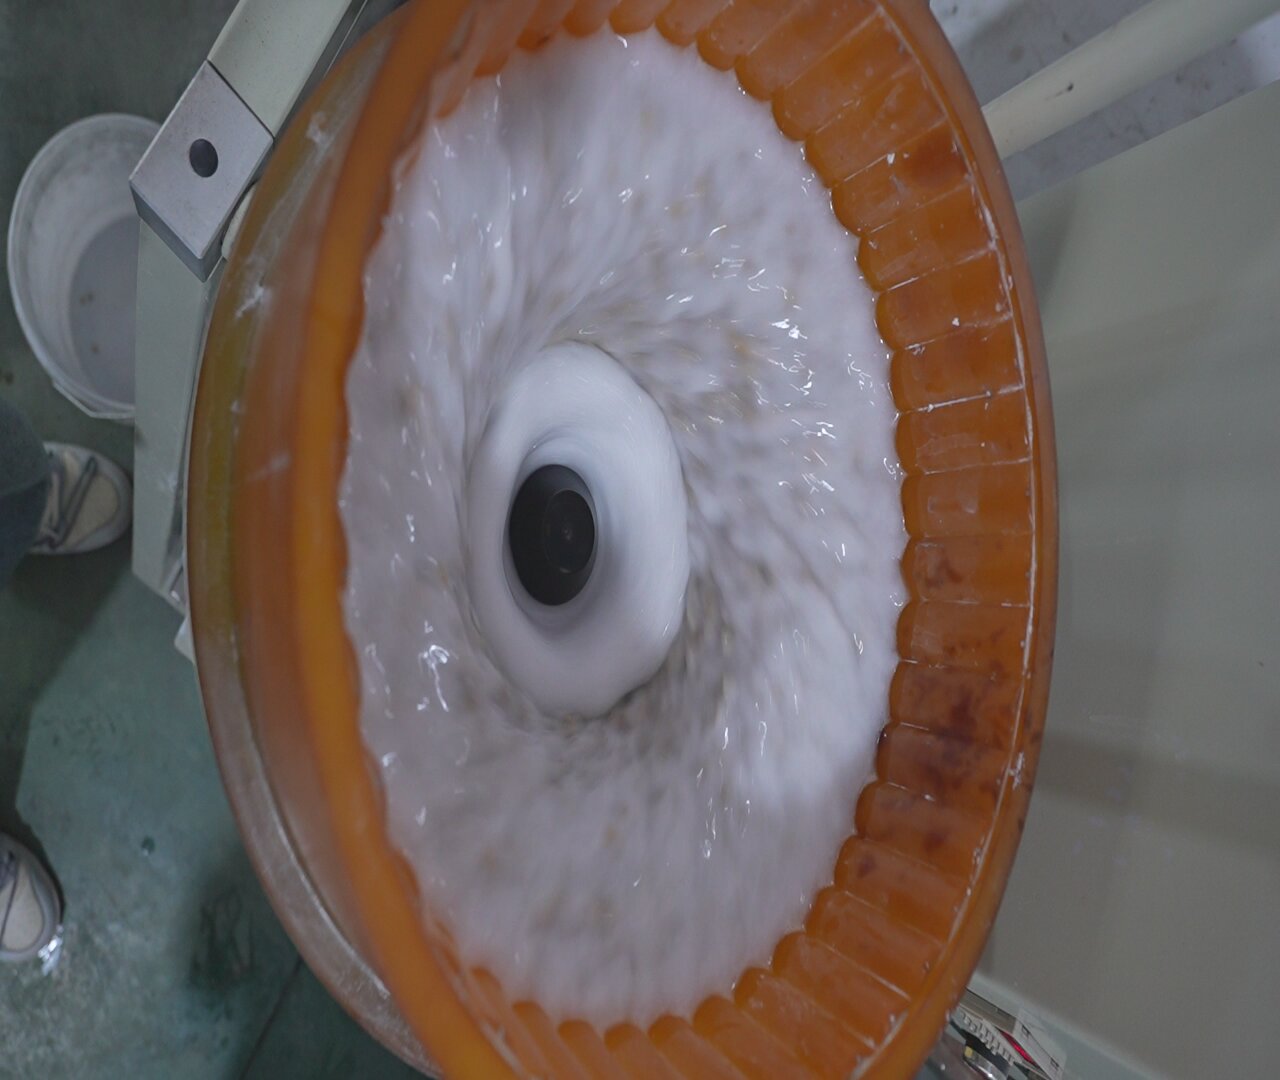
Dentro de una cubeta durante un ciclo. Por qué esto importa en la fase de presupuesto: lo que la máquina hace a la pieza lo determina cómo se mueve la carga a su paso, y ese movimiento no se ve desde fuera ni en una foto de catálogo: solo se ve con la máquina abierta y en marcha.
Las cuatro rutas, según cómo el abrasivo llega a la rebaba
- Vibración (cubeta y artesa). Una carga de medio se impulsa en flujo junto a la pieza. El corte es uniforme en toda la superficie y un lote entra de una vez, que es lo que la convierte en la respuesta de uso general. Su límite es la profundidad de un detalle: el flujo llega hasta donde puede fluir.
- Centrífuga (disco y barril). La fuerza centrífuga presiona la carga contra la pieza, o sujeta la pieza contra una herramienta rotativa. El corte es mucho más rápido y mucho más energético, así que el mismo material sale en una fracción del tiempo, que es exactamente lo que la hace equivocada para paredes delgadas y correcta cuando el tiempo de ciclo es la restricción.
- Magnética. Una masa flexible de agujas de acero se atrae hacia la pieza y sigue su contorno, así que el contacto se reparte por toda la superficie sin herramienta fija. Esta es la ruta para rebabas en ranuras, taladros transversales y fondos de rosca, y por eso llega a lugares a los que una herramienta no llega y no redondea una arista viva como lo hace una herramienta.
- Barril (rotativo y octagonal). Toda la carga gira junta. Es la respuesta de volumen para formas simples donde la pieza puede voltear libremente y el medio solo tiene que alcanzar el exterior, y la respuesta equivocada para cualquier cosa que se enrede o que tenga un detalle que exija un contacto concreto.
La consecuencia para un comprador: la misma pieza puede ser un trabajo de dos minutos en una ruta y de dos horas en otra, y la ruta rápida puede no llegar a la rebaba en absoluto. Por eso "qué máquina desbarbadora" no se puede responder sin el plano.
Qué fijar antes de comparar rutas
Seis puntos del plano, en este orden:
- Dónde está la rebaba. En una arista abierta, en un taladro transversal, en el fondo de una rosca, en una cara. Este solo punto suele seleccionar la ruta.
- Con qué fuerza está adherida. Una rebaba suelta de un taladro transversal y un mazarote de fundición grueso son trabajos distintos. Alargar un ciclo suave para mover una rebaba gruesa redondea todas las aristas buenas antes de que la rebaba se vaya.
- El detalle más pequeño. El medio no debe superar aproximadamente un tercio del detalle más pequeño: la regla que impide que la carga se aloje o no llegue.
- La pared más delgada. Por debajo de unos 0.5 mm, el riesgo es la distorsión y no la calidad del corte.
- Qué no debe cambiar. Tolerancia del radio de arista, caras de estanqueidad, flancos de rosca, alojamientos de rodamiento. "Desbarbar" y "mantener la arista viva" están a menudo en la misma frase del plano.
- Lote y variedad de piezas. Una pieza en volumen y cuarenta piezas en bajo volumen son decisiones de compra distintas, no solo tamaños de lote distintos.
Una comprobación de campo antes de presupuestar nada: meta la pieza y una muestra del medio previsto en una bolsa y agítela. Si el medio no entra en el detalle a mano, ningún ajuste de máquina lo meterá ahí.
Las máquinas, con las cifras que publicamos
Cada ruta tiene una familia detrás. Donde publicamos una tabla completa, aquí está; donde la respuesta correcta depende de la pieza, se dice claramente en lugar de imprimirse como una insignia.
Barril centrífugo — serie LX
| Parámetro | LX60B |
|---|---|
| Capacidad nominal | 60 L |
| Dimensiones (L×An×Al) | 1150 × 1200 × 1400 mm |
| Motor | 3.0 + 0.75 kW |
| Rango de velocidad | 0–170 rpm |
| Capacidad de carga | 15 × 4 kg |
Esa carga se publica como 15 × 4 kg en lugar de un solo peso, y es ella —no la 60 L— la que decide el lote; confirme el reparto con su lote. Véase la máquina de barril centrífugo y, para la cuestión disco frente a barril, la nota comparativa.
Artesa vibratoria — serie L
| Parámetro | L1300 | L1500 | L1800 |
|---|---|---|---|
| Capacidad de cubeta | 1200 L / 42.4 pies³ | 1500 L / 53.0 pies³ | 1800 L / 63.6 pies³ |
| Cámara de trabajo | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Motor (doble) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| Revestimiento de PU | 20–35 mm | 20–35 mm | 20–35 mm |
| Peso neto | 2200 kg | 2600 kg | 3000 kg |
| Divisor de cámara | Opcional | Opcional | Opcional |
El revestimiento de poliuretano de 20–35 mm es la pieza de desgaste por la que se compra la artesa con una carga de desbarbado pesada, y el divisor de cámara opcional es la forma más barata de procesar dos tipos de pieza en una máquina sin mezclarlos. Tabla completa: máquina de artesa serie L.
Barril rotativo y octagonal
| Modelo | Capacidad | Motor | Velocidad | Peso neto | Nota |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (carga 80 L) | 1.1 kW | 0–50 rpm | 450 kg | Octagonal, revestimiento de PU BASF, inclinable, PLC |
| OBD—BJ400B | 400 L (carga 200 L) | 2.2 kW | 0–50 rpm | 800 kg | Igual, mayor |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Barril de bambú, de flujo libre |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Tablero de bambú de alta densidad, 25 mm de espesor, PLC |
| OBD-CJG480C / CJS480 | 40 × 4 L (carga 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | Doble accionamiento, seguridad CE probada |
Magnética
| Modelo | Capacidad | Motor | Velocidad | Peso neto |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
El acabado magnético es la ruta para rebabas dentro de ranuras, taladros transversales y fondos de rosca, porque la masa de agujas sigue la pieza en lugar de tocarla en un punto → la guía de acabado magnético y la gama de acabado magnético.
Disco
La ruta de disco sujeta una pieza contra una herramienta rotativa para un corte local controlado: la respuesta donde el acabado se mide en lugar de juzgarse a ojo. La capacidad la fijan la envolvente de la pieza y la eliminación requerida, no el peso de la pieza, por eso la cotizamos por pieza; véase la gama de acabado de disco.
La lista completa de modelos, cada línea junto a su velocidad y peso, está en la página de catálogo.
Desbarbado de metal: acero, inoxidable, aluminio y cobre
Las cuatro rutas anteriores responden "cómo llega el abrasivo a la rebaba". Hay una segunda pregunta que decide la misma ruta de otra manera: de qué metal se trata. Cuatro metales cubren la mayoría de las consultas.
Acero (al carbono y aleado)
El metal más indulgente de esta lista, y aquel en el que la ruta se decide por volumen y no por riesgo.
- Qué funciona: cualquiera de las cuatro rutas. El acero admite un corte grueso sin deformarse, así que la restricción es el rendimiento y el coste por pieza, no la capacidad del proceso.
- Qué lo decide: el tamaño del lote y la geometría de la pieza. Piezas pequeñas en volumen → cubeta o centrífuga. Piezas largas o pesadas → artesa. Aristas exteriores simples en una pieza robusta → barril.
- La trampa: la rebaba sale con facilidad, así que la ruta se elige por precio, y entonces no se planifica la ventana de oxidación entre el acabado y la operación siguiente. El acero que sale limpio y se oxida de un día para otro se enrutó mal, no se desbarbó mal.
Acero inoxidable
Más duro, endurece por deformación, y el metal en el que una ruta agresiva muestra su coste en la arista y no en la rebaba.
- Qué funciona: tanto la vibración como la centrífuga funcionan; la diferencia es el control. El inoxidable necesita el corte por etapas, porque una sola pasada agresiva endurece la capa superficial mientras corta, y la capa endurecida es más difícil de acabar después.
- Qué lo decide: si el radio de arista se mantiene ajustado. Un radio ajustado descarta la ruta de mayor energía, porque la misma energía que elimina la rebaba redondea la arista más allá del plano.
- La trampa: suponer que el inoxidable se comporta como el acero a menor ritmo. No lo hace: endurece por deformación, así que "déjalo más tiempo" produce una superficie más dura en lugar de mejor.
Aluminio
Blando, y el metal en el que la ruta equivocada produce una superficie que después hay que reparar eliminando más material del que habría necesitado el proceso original.
- Qué funciona: una familia más suave, o un ajuste de menor energía en la misma familia. Medio plástico o cerámica fina, por etapas: una etapa más gruesa para quitar el material y una etapa más fina con compuesto limpio para el brillo.
- Qué lo decide: el espesor de pared y si la pieza se embadurna. El aluminio no se astilla, se embadurna, así que una ruta que genera calor da un resultado peor cuanto más tiempo funciona.
- La trampa: usar una ruta y una carga preparadas para inoxidable. Esa combinación corta demasiado profundo, deja una superficie dura y rugosa, y la recuperación habitual —quitar más material— va en la dirección equivocada.
Cobre y latón
Blandos como el aluminio, pero el modo de fallo es la contaminación y el color, no el embadurnado.
- Qué funciona: las mismas familias, con una carga dedicada. El cobre y el latón recogen hierro de una carga que ha procesado acero, y el resultado es una mancha de óxido en una pieza pulida.
- Qué lo decide: el requisito de color, no la rebaba. El latón corta rápido, así que la rebaba rara vez es la restricción: la restricción es no decolorar la pieza y no incrustar material extraño.
- La trampa: una carga compartida. Es la causa más frecuente de un lote de latón que sale con un tono mate, y no se ve hasta que las piezas están pulidas.
La regla
La ruta se elige por geometría y luego se corrige por metal. Dos piezas de la misma forma en acero y en aluminio pueden usar la misma familia de máquina con distinta energía y distinto medio, pero una pieza frágil en un metal es frágil en todos, y una rebaba dentro de un taladro transversal es inalcanzable en cualquier metal. El metal cambia la agresividad y las reglas de contaminación, no la física del contacto.
Donde cada ruta no encaja
Esta es la parte que un proveedor es menos propenso a escribir, así que seamos concretos:
- El flujo vibratorio es incorrecto cuando la rebaba está en un detalle al que el flujo no puede entrar. Una ranura ciega profunda o el fondo de una rosca seguirán teniendo su rebaba tras un ciclo largo, y el resto de la pieza quedará sobretrabajado en el intento.
- La centrífuga es incorrecta por debajo de unos 0.5 mm de pared, y para cualquier pieza con un detalle que no debe redondearse. Los procesos energéticos cortan en todas partes, no solo donde usted quería.
- La magnética es incorrecta para piezas grandes y para rebabas gruesas. La masa de agujas es una herramienta de acabado y desbarbado ligero, no de arranque de material.
- El barril es incorrecto para piezas que se enredan, se encajan o colisionan, y para donde una cara debe conservar un acabado mecanizado. El volteo libre no respeta una nota del plano.
- Cualquier ruta es incorrecta para piezas en las que la rebaba es una lámina plegada en lugar de una arista. Un pliegue se martillea hacia abajo en lugar de eliminarse, y reaparece cuando la pieza se galvaniza o se somete a esfuerzo.
- Cualquier ruta es incorrecta para cargas de materiales mezclados. Una carga usada en acero y luego en aluminio arrastra contaminación que aparece como arañazos → piezas estampadas sin enredarse ni dañarse entre sí y pequeños sujetadores sin dañar las roscas.
Qué incluir en la solicitud de oferta
- La ruta y el motivo. Un presupuesto que solo nombra una capacidad no ha hecho una selección. La respuesta debería decir qué detalle de la pieza descartó las otras rutas.
- Un ensayo con su pieza más desfavorable. Envíe piezas representativas, incluida la que le preocupa, el material, y tanto el acabado que necesita como el que aceptará. El resultado vuelve con el tiempo de ciclo y el consumo de medio medidos. Un lote que parece bien con geometría simple puede caer a la mitad del recuento en cuanto un detalle atrapa medio.
- Un criterio de aceptación declarado. Qué cuenta como arista desbarbada y cómo se medirá: altura de rebaba, radio de arista, una cifra de rugosidad o una muestra visual acordada por escrito. Sin eso, un ensayo solo le dice cómo eran las piezas.
- Consumo de medio por lote. La vida del medio es de 20–200 horas de funcionamiento según material y ciclo, así que el consumo debe medirse en su trabajo. Esa cifra fija el coste de consumible por pieza.
- Separación y secado, si la ruta es húmeda. El medio que entra en un detalle tiene que salir, y un proceso húmedo necesita un paso de secado o el residuo aparece como manchas semanas después → separar piezas pequeñas del medio. Presupueste ambos antes de que llegue la carga.
- Fechas por escrito. Una máquina estándar se envía en 25–35 días desde el anticipo; una configuración a medida tarda 45–60 días, y añadir un separador o un secador lo alarga. El flete marítimo de Xiamen a Rotterdam o Los Ángeles añade 30–40 días. Las condiciones son 30% de anticipo, saldo contra los documentos de embarque, la máquina en caja de madera atornillada a un palé, y cada máquina funciona con una carga de medio antes de enviarse.
En cuanto a calidad: la gama está examinada de tipo contra Machinery Directive 2006/42/EC por UDEM International Certification Centre frente a EN ISO 12100 y EN 60204-1, bajo los certificados CE M.2023.206.C88121 (vertical — las máquinas vibratorias y de barril) y M.2023.206.C88120 (horizontal — las máquinas de disco y magnéticas), ambos válidos hasta 2028-07-24; el sistema de calidad está certificado según ISO 9001:2015 bajo el certificado 00726Q01571R001, válido 2026-06-03 a 2029-06-02. La empresa posee 24 derechos de propiedad intelectual chinos concedidos (1 patente de invención, 17 modelos de utilidad, 6 patentes de diseño), con veintiuna plataformas de máquinas cubiertas por los dos certificados de examen de tipo (8 verticales, 13 horizontales, sin solapamiento). Se construyen equipos en Xiamen desde 1992.
Datos de operación que se aplican a toda ruta húmeda: ruido 75–85 dB(A) a un metro, y un suministro trifásico de 380 V o 415 V / 50 Hz, con 220 V disponible en unidades más pequeñas. Resuelva ambos antes del pedido.
Preguntas frecuentes
¿Cuál es la diferencia entre una máquina desbarbadora y una máquina de acabado? En la práctica es el mismo equipo: el medio, el compuesto y el tiempo deciden si el ciclo elimina una rebaba, alisa una superficie o la abrillanta. Por eso "máquina desbarbadora" describe un ajuste de proceso en una familia de máquinas y no una clase separada de equipo.
¿Qué ruta es mejor para rebabas dentro de un taladro transversal? Normalmente el acabado magnético, porque la masa de agujas sigue el contorno y llega a un detalle al que el flujo no puede entrar. Una máquina de flujo con medio muy fino puede alcanzar un detalle poco profundo, pero un taladro transversal profundo es donde las rutas se separan.
¿Puede una máquina desbarbar y pulir? Puede hacer ambos, pero no en un ciclo. Los dos quieren granulometrías de medio y duraciones de ciclo distintas, así que con una sola carga uno de los dos se hace mal. Un proceso en dos etapas con un cambio limpio entre ellas es la respuesta reproducible.
¿Cuánto tarda el desbarbado? Un desbarbado ligero dura 10–20 minutos; una rebaba gruesa o un control estricto del radio de arista tardan más, y un pulido de alto acabado posterior dura 2–8 horas. Un ciclo publicado supone un material y una eliminación que pueden no ser los suyos, por eso existe el ensayo.
¿Separan las piezas del medio? Tiene que planificarse, no improvisarse. Una criba o una unidad de separación es sencilla para una pieza mucho mayor que el medio y se convierte en un problema de diseño cuando ambos son de tamaño parecido: ese es el momento de plantearlo, no después de que llegue la carga.
 +86-592-2381506


 Compatible con red IPv6
