


Acabado de cobre, latón y bronce: el color es lo difícil
El acero inoxidable y el aluminio generan su propia capa protectora y se estabilizan. El cobre no: sigue reaccionando con el aire tras el procesado y cambia de color. En las aleaciones de cobre, lo difícil no es lograr el acabado, sino mantenerlo.
Por eso, decir «mi cobre se ha oscurecido» es mucho menos útil de lo que parece: el cobre se oscurece de cuatro formas distintas. Tres pueden corregirse; una no debe tocarse.
Conexión de este centro con nuestras guías de aleaciones de cobre: Esta página es el centro de diagnóstico para cobre, latón y bronce. Para contexto multimetal, consulte acabados metálicos. Para flujos de trabajo específicos, consulte pulido superficial de productos de cobre y pulido de grifería de aleación de cobre. Para racores de fluidos de precisión, lea cómo dar acabado a válvulas y racores de latón sin dañar roscas ni superficies de sellado.
Por qué el cobre es un problema distinto al acero
Cuando un taller pasa de procesar soportes de acero inoxidable a pletinas de cobre, válvulas de latón o herrajes de bronce, los operarios aprenden rápido que el desbaste es solo la mitad del trabajo.
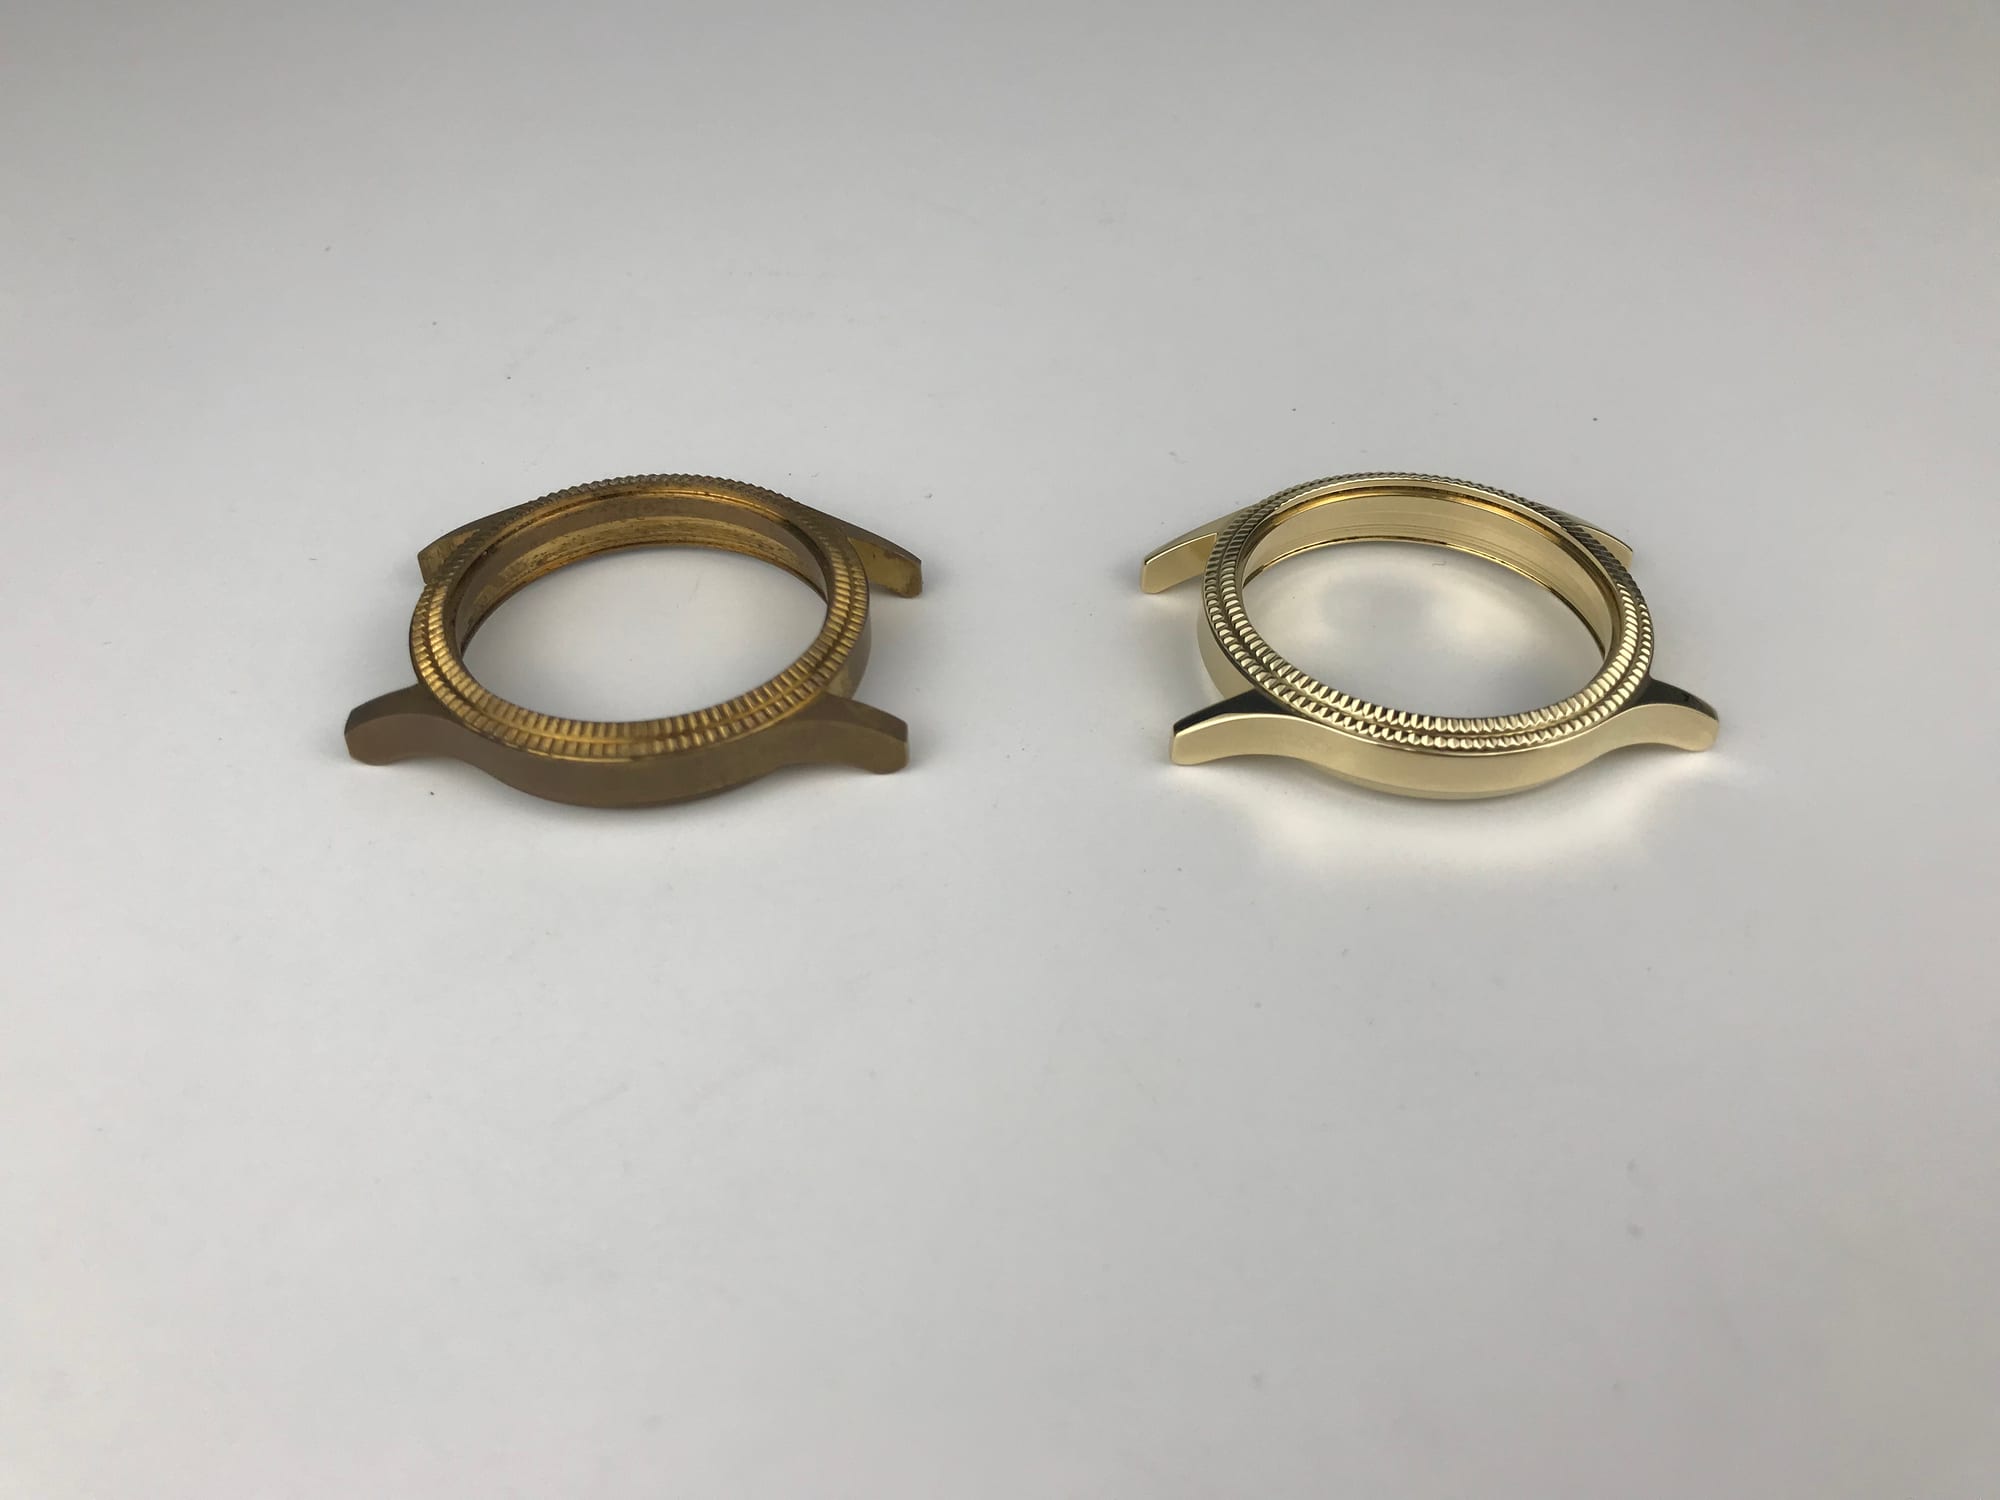
El acero inoxidable y el aluminio dejan de reaccionar; el cobre sigue
Al desbastar acero inoxidable o aluminio en aire limpio, ambos forman una fina película de óxido pasiva, transparente y autosellante, y dejan de reaccionar. El acero inoxidable genera con cromo una capa pasiva impermeable en milisegundos; el aluminio crea una barrera estable de alúmina. Tras la abrasión mecánica, sus superficies quedan químicamente inactivas en el taller. Las aleaciones de cobre no tienen barrera autosellante: cobre, latón y bronce expuestos siguen reaccionando con oxígeno, humedad y trazas de azufre del aire.
Lograr el brillo es fácil; mantener el color es lo difícil
Al ser aleaciones relativamente blandas, lograr un acabado satinado o brillante en latón tamboreado o cobre pulido en una cuba vibratoria es mecánicamente simple. El reto empieza al abrir la compuerta de descarga. Como los átomos de cobre migran con facilidad entre óxidos superficiales sueltos, el proceso deja metal virgen e hiperreactivo que reacciona al instante con la humedad ambiental y la grasa cutánea. En un taller o almacén húmedo, un racor de latón recién bruñido o una pletina de cobre expuestos en un banco comienzan a cambiar de color en pocas horas, pasando a oro mate y luego a marrón moteado. El cuello de botella en aleaciones de cobre nunca es obtener brillo, sino retener ese color exacto durante el almacenamiento y montaje.
El cambio de color del cobre es una reacción química, no suciedad superficial
Muchos tratan el latón o bronce oscurecido como suciedad superficial eliminable con jabón. En realidad, la decoloración del cobre es una transformación química irreversible en la que los átomos superficiales pasan a óxidos, sulfuros o carbonatos de cobre. No se quita lavando; solo se elimina por abrasión.
Por qué el acabado de cobre siempre exige un paso de «bloqueo»
Como el cobre expuesto sigue reaccionando con el aire, su proceso exige un paso extra que el acero no necesita: un paso de «bloqueo» (un inhibidor pasivante o un barniz transparente). En acero inoxidable y aluminio, la duda es si se logra el acabado; en aleaciones de cobre, cuánto durará.
Cuatro tipos de «oscuro», solo uno es un defecto
Cuando un cliente se queja de la decoloración del latón o pide un limpiador de bronce porque las piezas «se oscurecieron», usa una sola frase para cuatro estados superficiales distintos.
Los cuatro estados oscuros: aspecto y origen de cada uno
Diferencie estos cuatro estados antes de tratar cualquier pieza oscurecida de cobre, latón o bronce:
- Primero, deslustre (oxidación normal): Película uniforme pardo mate o ahumada en toda la pieza causada por oxígeno y azufre del aire. Es envejecimiento normal; un pulido suave restaura el metal brillante limpiamente.
- Segundo, mancha roja (defecto de proceso): Manchas irregulares y estriadas de tono púrpura rojizo según líneas de goteo de agua. La mancha roja es un defecto de proceso del taller causado por compuesto de pulido residual o iones de cobre/hierro disueltos al reaccionar con humedad.
- Tercero, deszincificación (daño estructural del latón): Específico del latón: líquidos corrosivos lixivian el zinc de la aleación, dejando una esponja de cobre porosa y quebradiza. Se ve rosa tiza o rojo mate, se siente áspero o polvoriento, y es un daño estructural irreversible.
- Cuarto, pátina intencional (valor de diseño): Capa oxidada marrón o verde, profunda, uniforme y estable, creada deliberadamente en cobre arquitectónico, herrajes de bronce o fundición artística. La pátina es lo que pagó el diseñador: nunca la elimine al pulir.
Cómo diferenciar los cuatro a simple vista
Cruce el patrón de cobertura con la textura superficial en el banco:
- Cobertura uniforme en toda la pieza + metal liso y sólido: Deslustre normal (recuperable).
- Manchas localizadas o huellas de goteo direccionales + metal liso: Mancha roja (defecto de proceso).
- Manchas rosas/rojas localizadas + tacto esponjoso, áspero o polvoriento: Deszincificación (daño estructural irreversible).
- Capa oscura uniforme, profunda y estable en bronce u obra arquitectónica: Pátina intencional (no tocar).
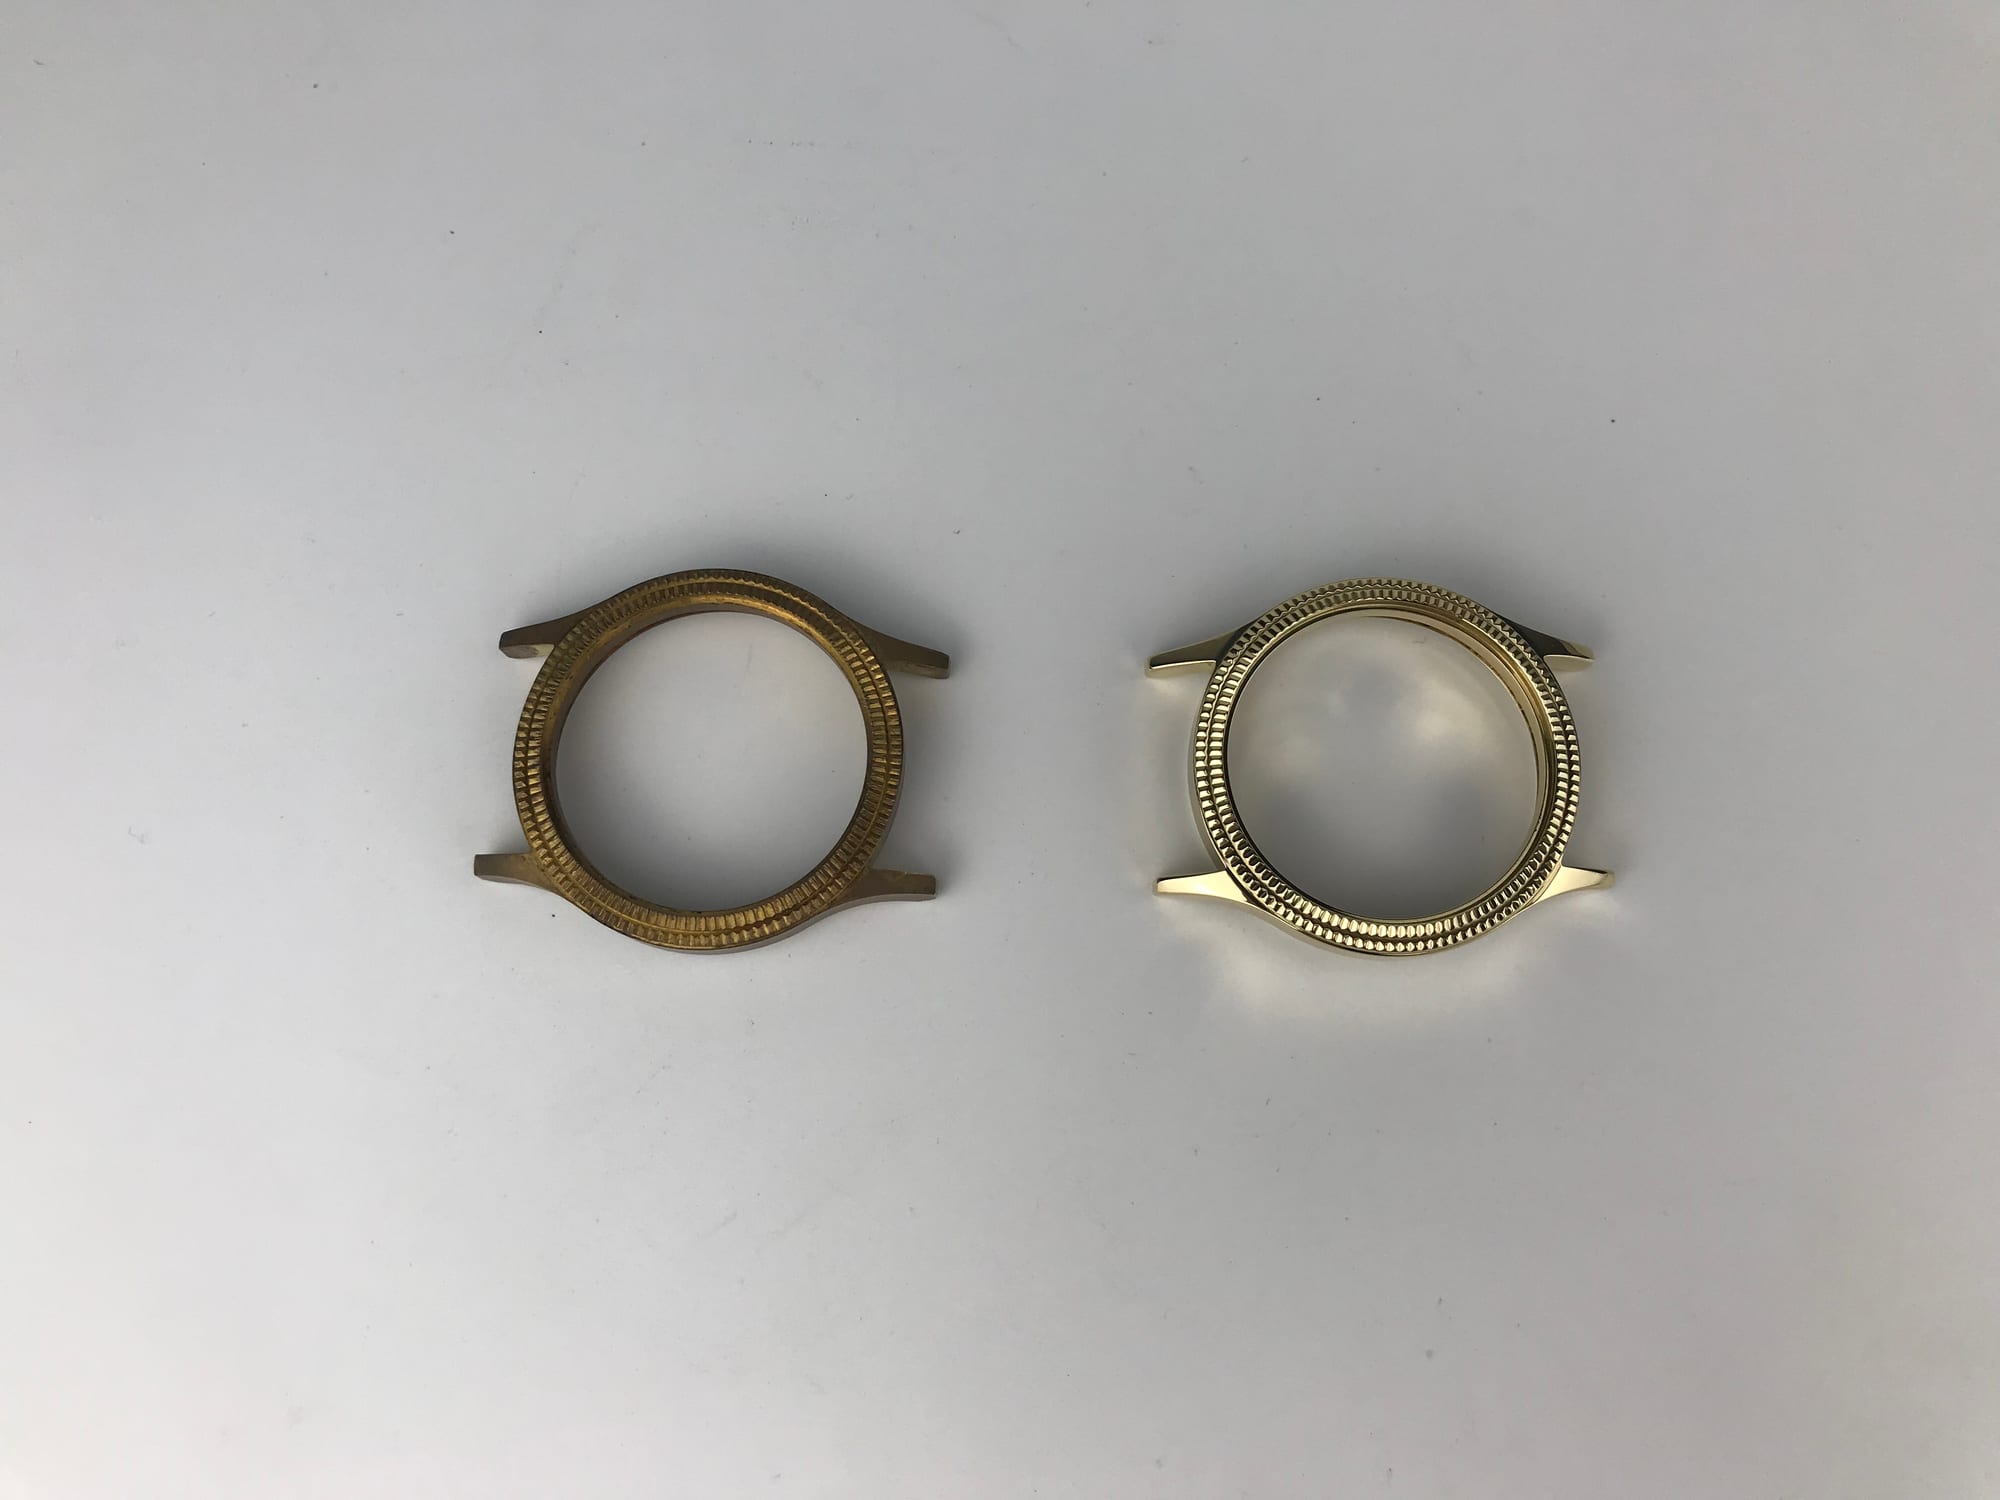
Prueba del paño suave con agua tibia
Frote firmemente una pequeña zona oculta con un paño blanco suave humedecido con agua tibia:
- Se desprende ligeramente pero no desaparece por completo: Deslustre ordinario.
- No se elimina en absoluto y se ve más rojo al mojarse: Mancha roja o deszincificación.
- Desprende polvo y se siente áspero o esponjoso bajo el paño: Deszincificación.
- Aumenta el brillo en la zona frotada mientras la capa oscura circundante sigue profunda e intensa: Pátina intencional: deténgase de inmediato, la está arruinando.
Diagnostique primero o arruinará la pieza
Aplique esta regla antes de arrancar cualquier máquina: si un cliente dice "mis piezas de cobre o bronce se oscurecieron, púlelas hasta que brillen", jamás las pula sin verificar cuál de los cuatro estados oscuros tiene.
Si el oscurecimiento es simple deslustre, el pulido mecánico restaura el metal limpiamente. Si se trata de una pátina arquitectónica o artística intencional, el pulido elimina un acabado valioso que requirió décadas o química experta para formarse. Y si es deszincificación, el pulido no salvará la aleación y solo desgarrará la esponja de cobre frágil y porosa. Evalúe siempre el estado superficial antes de actuar.
Tres aleaciones, tres comportamientos
El cobre puro, el latón amarillo y el bronce al estaño se comportan de forma muy diferente en la cámara de acabado.
Cobre puro — el más blando, más caliente y de más rápido arrastre
El cobre puro es el más blando de los tres, conduce el calor más rápido y se oxida rápidamente en caliente. Como el cobre no aleado es excepcionalmente dúctil y pastoso, los medios abrasivos y discos de pulir tienden a empujar y arar el metal dúctil sobre planos cristalinos adyacentes en lugar de cortar virutas limpias. Al producir cobre pulido, el tamboreo agresivo en seco o el pulido en seco arrastra la piel blanda y atrapa grano abrasivo, mientras el calor por fricción acelera la decoloración. El tamboreo de cobre puro exige baja amplitud de máquina, abundante lubricación con surfactante líquido y circulación continua de fluido para disipar el calor por fricción. Los operarios nunca deben dejar piezas bajo herramientas inmóviles. Para piezas eléctricas o térmicas ultrasuaves, los talleres aplican superacabado isotrópico de cobre (o superacabado de cobre / superacabado de cobre) con química suave y fría que nivela asperezas sin arrastre mecánico.
Latón (cobre + zinc) — vulnerable a la deszincificación
El latón es más duro y se mecaniza más limpiamente que el cobre puro, pero su contenido de zinc crea un riesgo único: la deszincificación. El personal de taller suele diagnosticar mal la deszincificación temprana porque parece un deslustre superficial inofensivo o manchas rojas. En realidad, es una severa degradación estructural donde el agua ácida de enjuague o compuestos atrapados lixivian selectivamente átomos de zinc de la aleación, dejando un panal frágil y poroso de esponja de cobre. Los operarios pueden verificar esto en el banco con un simple rayado: mientras el deslustre normal se limpia al rayar mostrando latón brillante, una zona deszincificada desprende partículas rojas pulverulentas bajo una uña o punzón de madera. Las piezas de latón nunca deben remojarse en cubas de enjuague estancadas ni baños ácidos agresivos, y los ciclos de tamboreo húmedo deben transferirse de inmediato a un enjuague exhaustivo y secado por aire caliente.
Bronce (cobre + estaño) — el más estable y el más riesgoso de pulir a ciegas
El bronce es la aleación más dura y estable, ampliamente elegida para cojinetes, herrajes marinos, campanas, fundiciones arquitectónicas y esculturas. Como desarrolla naturalmente una pátina de óxido protectora y estable tras décadas —o recibe una pátina química intencional de artesanos expertos—, el bronce es la aleación que nunca debe pulirse a ciegas. Despojar de una pátina rica y profunda a una pieza fundida arquitectónica o herraje marino degrada un acabado vivo y valioso a una superficie marrón amarillenta en bruto difícil de reconstruir. Inspeccione siempre planos y órdenes de trabajo del cliente para verificar si la especificación exige un pulido de bronce recién bruñido o la estricta conservación de una pátina histórica intacta.
Comparación de las tres familias de aleaciones de cobre
| Aleación | Dureza | Tendencia a la oxidación | Modo de falla característico | ¿Se puede pulir a ciegas? |
|---|---|---|---|---|
| Cobre puro | El más blando | La más alta | Arrastre superficial y tinte térmico rápido | Precaución — requiere ciclos suaves, fríos y lubricados |
| Latón (Cobre + Zinc) | Medio | Medio a alto | Deszincificación (esponja porosa irreversible) | Verificar primero — confirmar que no se haya deszincificado |
| Bronce (Cobre + Estaño) | Más duro | El más bajo | Eliminación accidental de la valiosa pátina | No — confirmar primero que no sea una pátina intencional |
| Bronce arquitectónico | Medio-duro | Controlado | Manchas irregulares en bruto por sobrelimpieza | No — acabado vivo destinado a envejecer naturalmente |
Qué elimina realmente el deslustre — y qué no
Los compradores buscan constantemente un limpiador de bronce o una solución de limpieza para latón con la esperanza de eliminar el deslustre sin trabajo mecánico.
El pulido mecánico elimina la capa reaccionada
Dado que el deslustre es una película de óxido/sulfuro unida químicamente, restaurar un brillo reflectante requiere una abrasión mecánica suave: tamboreo en húmedo con medios finos, tamboreo en seco con gránulos orgánicos o abrillantado con disco para pulir bronce y latón. El pulido elimina físicamente la fina costra reaccionada para exponer el metal nuevo.
Por qué las soluciones "limpiadoras" solas no producen un acabado pulido
Pastas caseras, vinagre, sal, limón o una solución limpiadora de latón ácida solo disuelven el óxido superficial suelto, dejando una piel mate microatacada que se deslustra más rápido la próxima vez. El azufre atmosférico y la humedad no se detienen en la superficie; penetran microscópicamente por los límites de grano. Las toallitas ácidas y las inmersiones químicas solo disuelven la capa exterior oxidada, dejando intacta la corrosión subsuperficial y atacando los bordes de grano expuestos. Como este decapado químico elimina la película pasiva natural sin alisar mecánicamente la superficie, el metal atacado se reoxida exponencialmente más rápido con el aire del taller. A los pocos días de la limpieza química, la pieza vuelve a deslustrarse, a menudo más oscura y manchada que antes. Limpiar elimina la suciedad; pulir elimina el material reaccionado para restaurar el brillo. Incluso un limpiador y pulidor de bronce combinado depende de finos abrasivos para nivelar la superficie, cerrar microporos y abrillantar el metal.
Por qué sobrelimpiar es peor que dejar el deslustre intacto
Una verdad contraintuitiva de taller: sobrelimpiar es peor que no limpiar nada.
Al frotar repetidamente una pieza de cobre o latón con pasta de pulir o limpiadores agresivos, la superficie se desgasta de forma fina e irregular. Las zonas altas quedan en metal vivo deslumbrante mientras las zonas bajas atrapan residuos y se oscurecen más rápido, dejando una superficie irregular y manchada llamada *sobrelimpieza*, mucho peor que el deslustre natural uniforme.
Por qué la mancha roja no se soluciona solo puliendo
La mancha roja es un contaminante químico, no simple oxidación atmosférica. Como proviene de residuos de compuesto de pulido e iones metálicos que reaccionan con la humedad, abrillantar o retamborear encima sin lavar antes no sirve: las manchas rojas reaparecen. Debe eliminar los residuos con un lavado limpio antes de repulir.
La secuencia eficaz
El acabado fiable por lotes de aleaciones de cobre exige una estricta cadena de seis pasos.
La secuencia de producción de seis pasos
- Paso uno (Diagnóstico): Distinga deslustre, mancha roja, deszincado y pátina.
- Paso dos (Eliminar residuos): Desengrase aceites y elimine pasta de pulir vieja o polvo de cobre.
- Paso tres (Acabado en masa): Tamboree o pula hasta el grado satinado o brillante deseado.
- Paso cuatro (Enjuague a fondo): Enjuague todo el compuesto y finos metálicos de orificios y huecos.
- Paso cinco (Secado inmediato): Seque por centrifugado con aire caliente o tamboree en mazorca de maíz caliente hasta secado total.
- Paso seis (El paso de "bloqueo"): Aplique un barniz transparente, laca o sellador protector.
Por qué nunca debe omitir la eliminación de residuos ni el secado inmediato
Omitir la eliminación de residuos causa manchas rojas; omitir el secado inmediato deja marcas de agua y deslustra las piezas durante la noche. Por eso salen brillantes al descargarse y amanecen manchadas al día siguiente.
Las dos transiciones donde más fallan los lotes
- Del pulido al secado: Dejar latón o cobre húmedo en un contenedor entre el enjuague y la secadora permite que la oxidación comience antes de que el agua se evapore.
- Del secado al sellado: Si las piezas sin recubrir de pulido de bronce pasan días en cajas de cartón rumbo a un lacador externo, se deslustran en tránsito y deben repulirse al llegar.
Por qué el acabado de aleaciones de cobre cuesta más por pieza que el acero
Las aleaciones de cobre requieren dos pasos obligatorios más que el acero (eliminación de residuos y sellado/bloqueo inmediato). El mayor costo por pieza en cobre y latón proviene de esos pasos adicionales, no del precio de la máquina.
| Paso | Qué hace | Consecuencia si se omite | ¿Lo fabricamos? |
|---|---|---|---|
| Uno — Diagnóstico | Separar los cuatro estados oscuros | Destruir la pátina o tamborear latón arruinado | No (control humano) |
| Dos — Eliminar residuos | Limpiar compuesto viejo y polvo de cobre | Causa manchas rojas veteadas | Parcial (etapa de lavado) |
| Tres — Acabado en masa | Pulir al grado satinado o brillante objetivo | Quedan marcas de útil o deslustre | Sí |
| Cuatro — Enjuague a fondo | Eliminar todo jabón y finos de orificios | Manchas de agua y manchado posterior | Sí (bandejas de enjuague) |
| Cinco — Secado inmediato | No dejar gotas de agua en el metal | Marcas de agua y rápido deslustre nocturno | Sí (secador centrífugo / de maíz) |
| Seis — Sellar / Recubrir | Capa transparente, laca o sellador | El cobre pulido vuelve a oscurecerse al aire | No — no fabricamos |
El medio y el compuesto para aleaciones de cobre
Quienes buscan medios de tamboreo para latón, abrasivos de tambor para latón, medios de volteo para latón o el mejor medio para latón requieren un sistema suave y no contaminado.
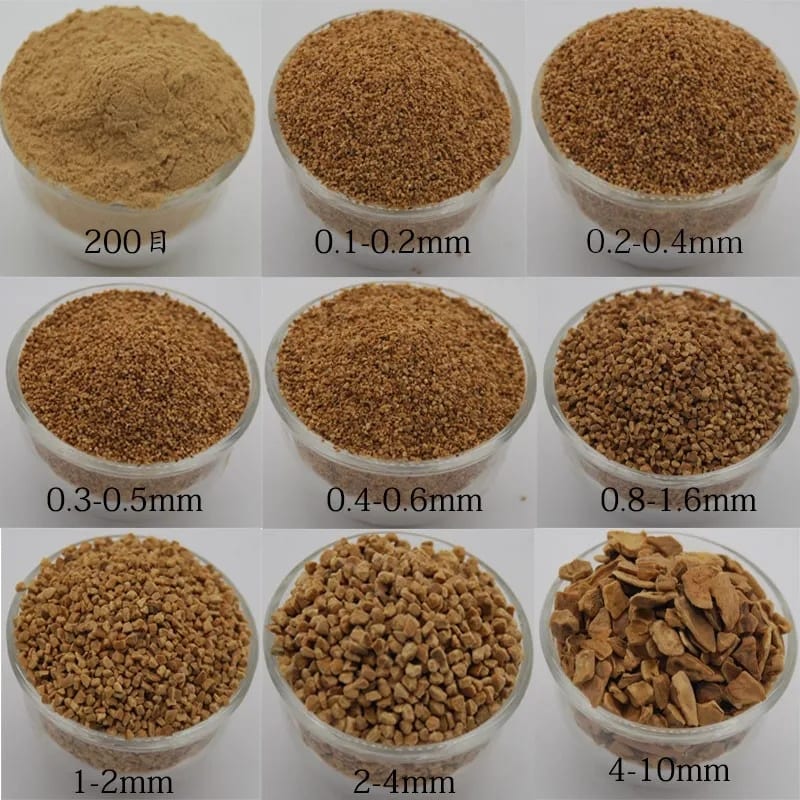
[FIGURA: Conos preformados plásticos de baja densidad, esferas cerámicas de pulido fino y gránulos secos de cáscara de nuez tratada para el acabado por etapas de latón y cobre]
El metal blando exige medios suaves — y cero medios de acero
Como las aleaciones de cobre son blandas, las piedras gruesas y pesadas empujan y marcan el metal. Use medios plásticos de baja densidad, porcelana fina o gránulos orgánicos secos (vea cómo elegir medios cerámicos o plásticos para piezas de aluminio, latón y acero). La cáscara de nuez tratada y la mazorca de maíz son medios de limpieza para latón y medios de pulido para latón ideales sin agua. Nunca use medios de acero en aleaciones de cobre: el acero raya el cobre blando y causa contaminación química/galvánica.
Regla de contaminación cruzada: las aleaciones de cobre exigen un lote de medios exclusivo
Cobre, latón y bronce deben procesarse en un lote de medios exclusivo: jamás los mezcle con cargas de acero o aluminio ni comparta medios. Los iones y polvo de cobre penetran en los poros del medio y manchan galvánicamente el acero o aluminio, mientras las rebabas de acero se incrustan en el latón blando. Lea las reglas completas en nuestra guía sobre medios de tamboreo para latón y por qué prima la regla de contaminación.
Por qué los compuestos para aleaciones de cobre deben lubricar e inhibir a la vez
Los jabones específicos para cobre de nuestra línea de compuestos de acabado aportan alta lubricidad para evitar el arrastre junto con inhibidores activos de deslustre. Usar un compuesto estándar para acero en latón o cobre ataca el metal y acelera el oscurecimiento.
Tabla de selección de medios para aleaciones de cobre
| Tipo de medio | Ideal para | No apto para | Regla clave |
|---|---|---|---|
| Medios plásticos | Desbarbado suave y alisado satinado | Marcas profundas de desbaste | Mantener un lote exclusivo para cobre/latón |
| Cerámica fina | Bruñido brillante en húmedo y brillo uniforme | Paredes finas y filigrana delicada | Operar a baja energía vibratoria |
| Orgánico seco (nuez / mazorca) | Abrillantado fino en latón tamboreado | Desbarbado | El mejor para cobre por estar libre de agua |
| Medios de acero | No usar en aleaciones de cobre | Raya y contamina el cobre | Usar solo medios no metálicos |
Qué hacemos y qué significa el paso de "sellado"
En Xiamen Jin Tai Jin Grinding Technology Co., Ltd., certificados bajo normas ISO 00726Q01571R001 y CE, fabricamos sistemas de acabado en masa respaldados por 21 plataformas de maquinaria y 24 derechos de propiedad intelectual en seis líneas de productos. Conozca nuestro alcance en lo que fabricamos y lo que no.
Qué abarcan nuestros equipos
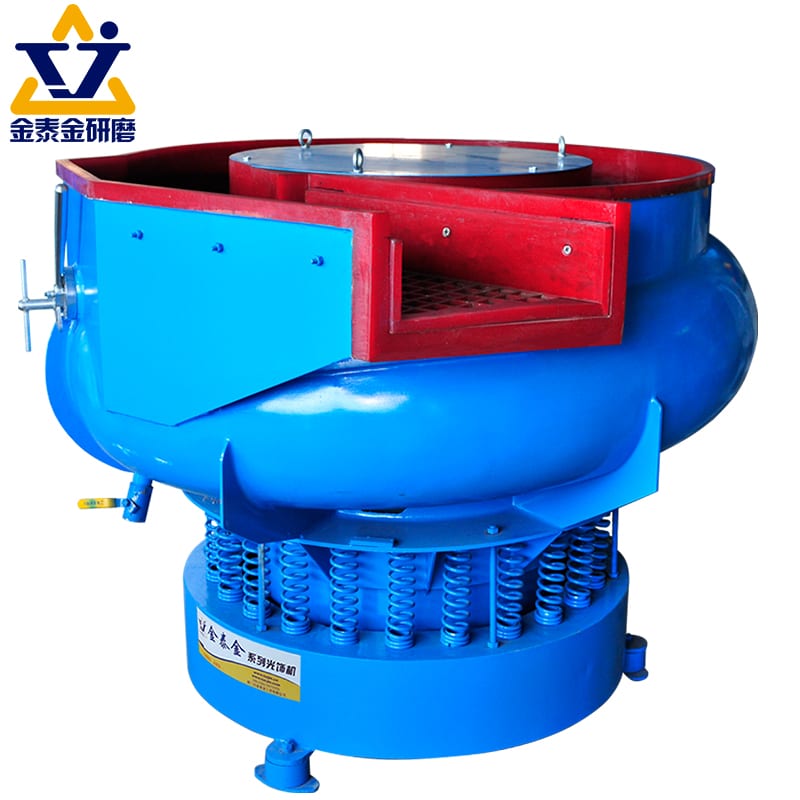
En nuestro catálogo de máquinas, fabricamos unidades de máquinas de acabado vibratorio circulares, vibradores de cuba, tambores rotativos, pulidoras centrífugas y magnéticas, y secadoras. También suministramos medios abrasivos específicos, medios de acabado en seco orgánicos (incluidos medios para tamboreo de latón) y compuestos inhibidores.
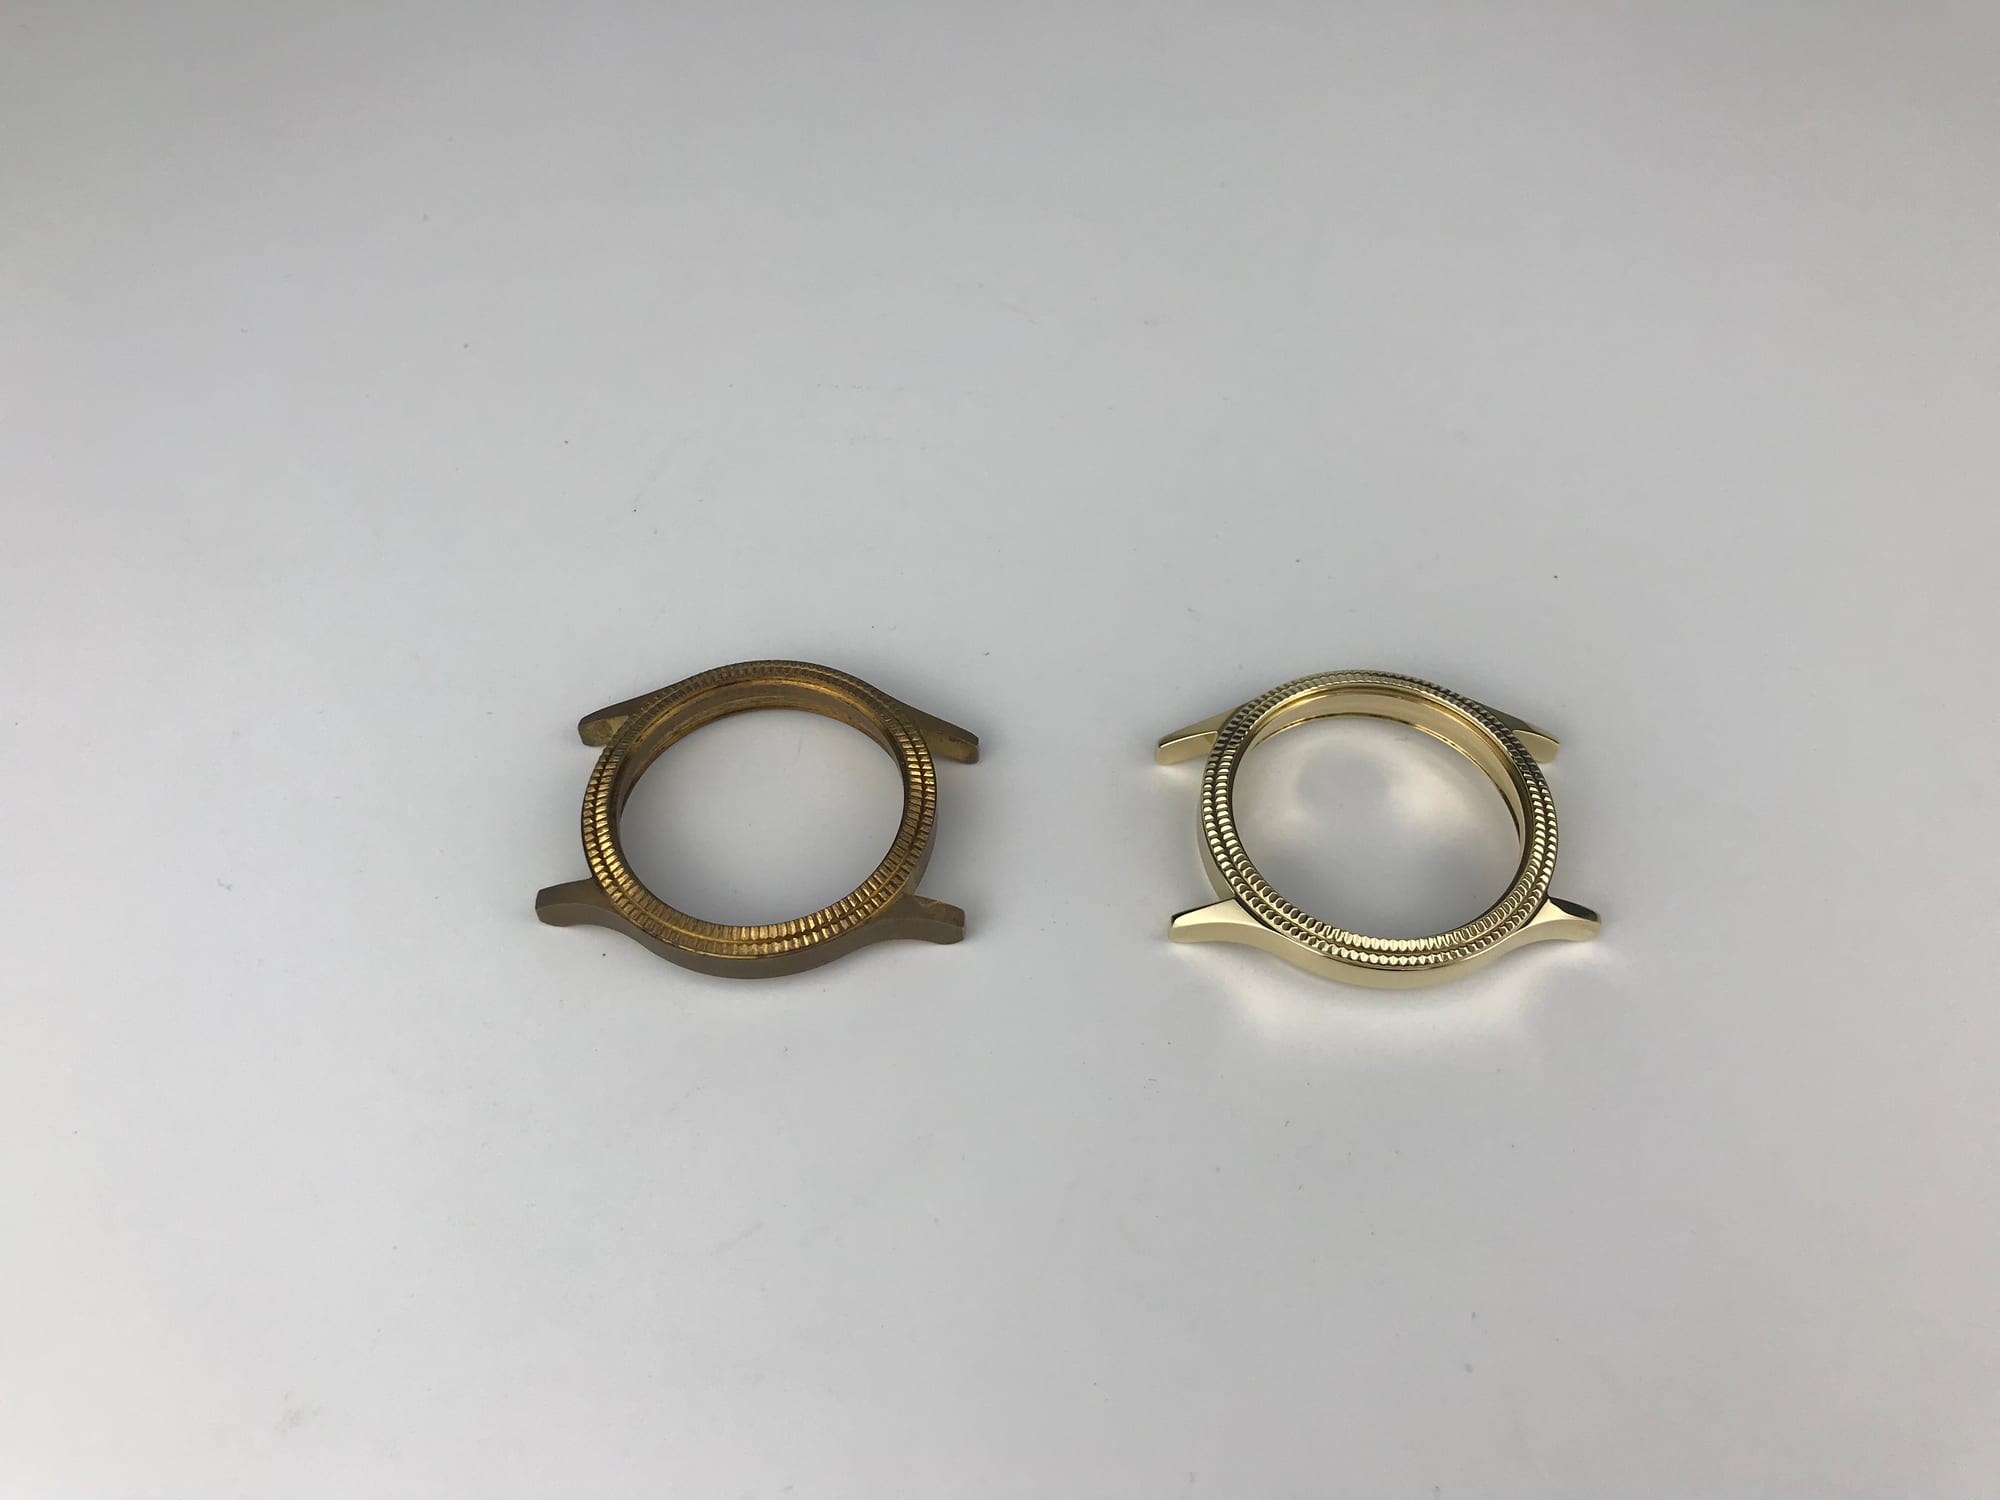
[FIGURA: Comparación antes y después de herrajes de latón y cobre fundido, mostrando la oxidación mate sustituida por un brillo uniforme de tamboreo en seco]
Por qué no fabricamos la etapa de "sellado" (barniz / laca)
El paso seis —el sellado con barniz o laca— es lo que mantiene el cobre brillante a largo plazo, y no fabricamos líneas de recubrimiento. Esa es la división natural del trabajo entre nuestras máquinas de acabado en masa (que entregan piezas pulidas, enjuagadas y totalmente secas) y su proveedor de recubrimiento o línea de pintura. Tampoco ofrecemos galvanoplastia, coloración de pátina, herramientas manuales ni reacondicionamiento por contrato.
Por qué aclarar este límite de antemano protege su proyecto
Si no expusiéramos este límite con claridad, un comprador podría asumir que adquirir solo un tambor mantiene el cobre descubierto reluciente para siempre. En realidad, el cobre sin sellar terminará oscureciéndose al aire libre.
Lo que garantizamos — y lo que depende de su siguiente paso
Lo que garantizamos es que sus piezas de cobre, latón y bronce salen de nuestra línea de acabado y secado brillantes y limpias; que sigan brillantes depende de su siguiente paso. Para una evaluación inicial de sus piezas, envíe una foto clara y sus especificaciones mediante nuestra página de contacto.
Preguntas frecuentes
¿Cuál es la diferencia entre deslustre y pátina en el cobre?
El deslustre es un oscurecimiento atmosférico uniforme e incontrolado que puede pulirse para recuperar el metal brillante. La pátina es una capa oxidada profunda, estable e intencional en bronce o cobre arquitectónico que aporta valor de diseño a la pieza y nunca debe eliminarse mediante pulido.
¿Basta limpiar el cobre para eliminar el deslustre?
No. La limpieza elimina la suciedad superficial, mientras que el pulido elimina la capa reactiva de deslustre para restaurar el brillo. Frotar repetidamente con limpiadores químicos agresivos o pastas provoca una sobrelimpieza, dejando una superficie delgada y manchada que luce peor que el deslustre uniforme.
¿Por qué mi latón tiene manchas rojas tras el pulido?
Las manchas rojas localizadas y direccionales son "mancha roja": un defecto de proceso causado por compuesto de pulido residual o iones de cobre/hierro disueltos al reaccionar con la humedad si las piezas no se lavan a fondo y secan de inmediato.
¿Es reparable la deszincificación?
No. La deszincificación lixivia el zinc del latón y deja una esponja de cobre débil, porosa y pulverulenta. Es un daño estructural irreversible y el pulido no puede restaurar la aleación.
¿Qué medios debo usar para piezas de latón y cobre?
Use medios suaves —plástico de baja densidad, cerámica fina a baja energía o cáscara de nuez y mazorca de maíz sin agua— en un lote exclusivo para cobre a fin de evitar la contaminación cruzada. Jamás use medios de acero en aleaciones de cobre.
¿El cobre pulido se mantendrá brillante sin recubrimiento?
No. Al reaccionar el cobre activamente con el aire y carecer de una película pasiva autosellante como el acero inoxidable, el cobre pulido desprotegido se oscurecerá con el tiempo salvo que se selle con barniz transparente, laca o un recinto protector.
 +86-592-2381506


 Compatible con red IPv6
