


Come vengono rifinite in serie le montature per occhiali in acetato: dalla finitura opaca burattata alla finitura lucida a specchio.
Flusso di lavoro per la lucidatura delle montature in acetato • Burattatura a tamburo + ritocco al banco • Un processo ripetibile per la produzione di occhiali
Le montature in acetato appena fresate escono dalla CNC con un aspetto gessoso, con segni degli utensili lungo gli smussi e sedi delle cerniere opache. Trasformarle nella profonda lucentezza effetto bagnato che definisce gli occhiali di alta gamma è un processo a fasi, e il lavoro più pesante spetta afinitura di massaNon si tratta di lucidatura a mano. Ecco il flusso di lavoro che le fabbriche di occhiali utilizzano per rifinire centinaia di montature per lotto con risultati costanti.
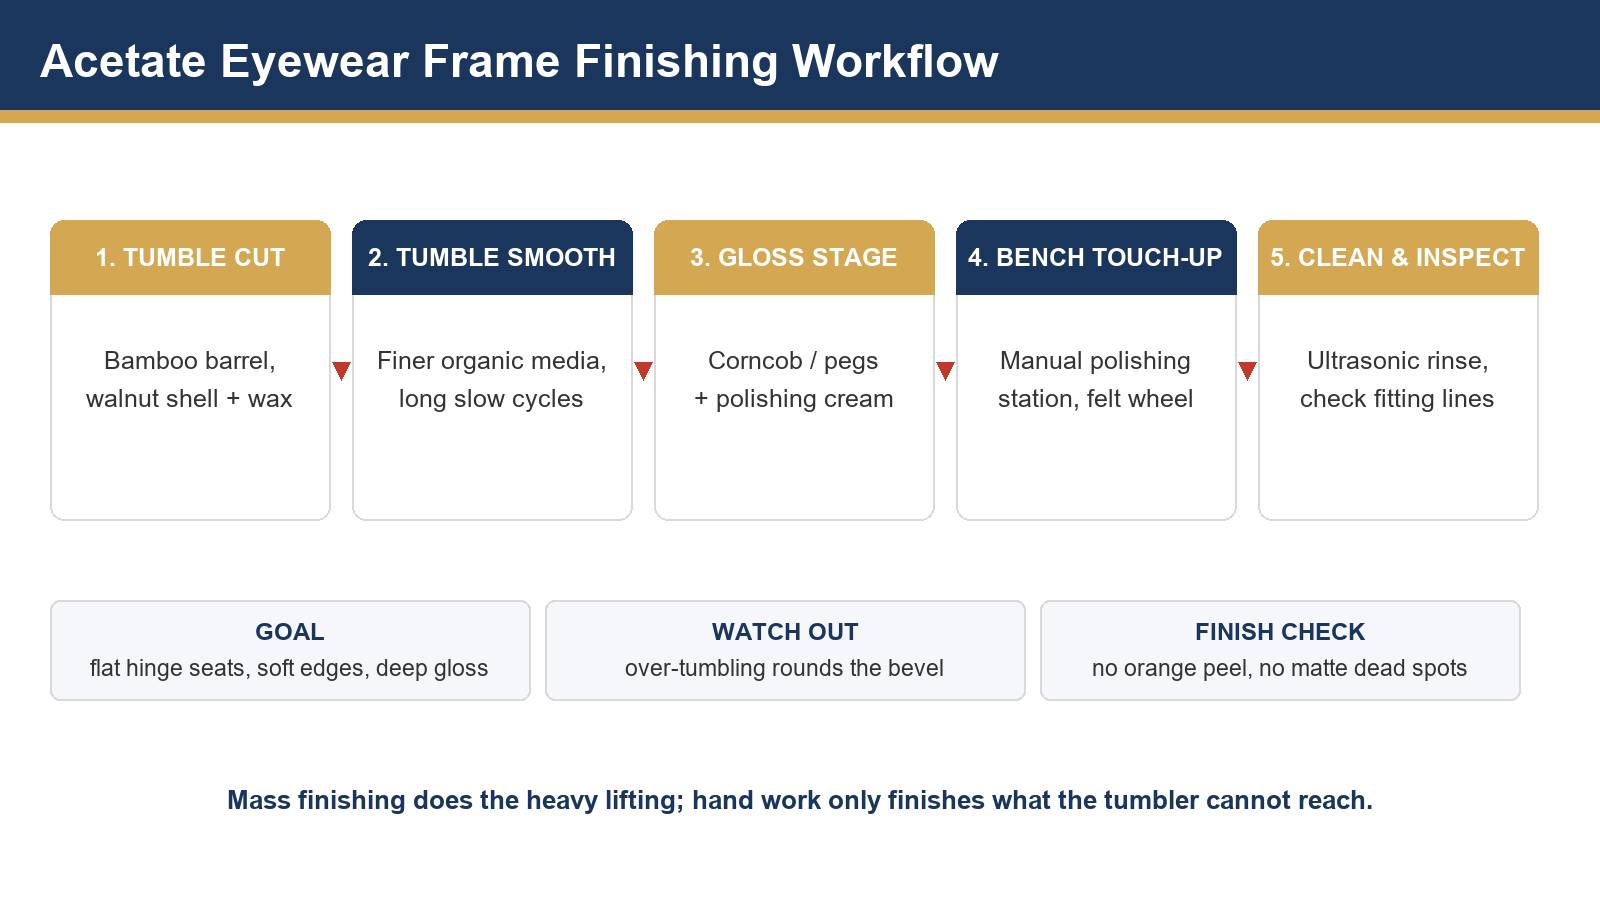
Perché iniziare con la fase di completamento di massa?La burattatura tratta ogni montatura in modo identico, comprese le superfici inferiori del ponte e le curvature delle aste, difficilmente raggiungibili con le dita e le mole abrasive. La lavorazione manuale si limita quindi a rifinire le parti rimanenti, riducendo drasticamente i tempi di lavorazione per ogni lotto.
1. Punto di partenza: come si presenta un telaio fresato

Segni di taglio, un leggero sbiancamento da stress attorno alle scanalature fresate e una generale foschia lattiginosa sono normali in questa fase. L'obiettivo delle fasi successive è rimuovere questi difetti senza alterare la geometria della montatura: l'angolo di smusso e l'accoppiamento lente-alloggiamento devono rimanere inalterati.
2. Fase 1–2: Taglio a burattatura e successiva levigatura
Le cornici vengono inserite in un cilindro rotante o in una ciotola vibrante riempita con materiale organico a secco. La prima fase utilizza gusci di noce a grana grossa con cera da taglio per eliminare i segni degli utensili; la seconda fase passa a un materiale a grana più fine per una levigatura uniforme. I cicli lunghi e lenti sono la norma: l'acetato reagisce gradualmente e un processo troppo rapido si manifesta con macchie piatte e lucide sulle superfici curve.
- Media:prima gusci di noce selezionati, poi tutoli di mais o pioli di legno — vedi il nostroGuida al confronto tra guscio di noce e tutolo di mais.
- Macchine:I barili ottagonali di bambù creano una delicata azione a cascata, descritta in dettaglio nel nostroProcedura operativa standard per la macchina di burattatura del bambù.
- Punti di controllo:Le sedi delle cerniere sono piatte, i segni degli utensili sono scomparsi e non vi è traccia di sbiancamento nei canali fresati.
3. Fase 3: La fase lucida
Tutolo di mais fine o pioli di legno imbevuti di crema lucidante creano la lucentezza finale. Il composto va dosato poco e spesso; paste troppo dense abrasive acetano le superfici e le opacizzano. I composti in barretta con riempitivi specifici per la plastica funzionano meglio: sfoglia i prodotti corrispondenti nel nostrocomposti di finituraallineare.
4. La differenza visibile


5. Fase 4: Ritocco al banco
Un banco di lucidatura manuale a stazione singola gestisce ciò che la burattatrice non può: raccordi stretti sulle cerniere, linee di appoggio delle lenti e rifinitura finale dei bordi. Ruote in feltro e mussola con cere fini per la lucidatura della plastica portano queste zone allo stesso livello di lucentezza delle superfici burattate.guida per lucidatrice a stazione singolaCopre in dettaglio le opzioni relative a ruote, mescole e velocità.
6. Fase 5: Pulizia, ispezione e insidie comuni
- Pulito:Il risciacquo a ultrasuoni rimuove i residui di cera da canali e incisioni.
- Ispezionare:In condizioni di luce diffusa, cercate una texture a buccia d'arancia, zone opache e prive di opacità o smussature arrotondate.
- Insidia numero 1: ribaltamento:cicli ben oltre la ricetta attorno allo smusso e ammorbidiscono il profilo frontale. Monitora le ore cumulative.
- Insidia numero 2: media corrotti:Il supporto di supporto in noce esausto, carico di polvere di acetato, interrompe il taglio e inizia il rivestimento; sostituire il supporto secondo il programma.
- Insidia numero 3: saltare la logica della tenacia:Passare direttamente alla fase di lucidatura lucida maschera i segni degli utensili anziché rimuoverli.
7. Crea la tua ricetta
Parti dalle ricette pubblicate, poi perfezionale con prove di esempio: mantieni un telaio di controllo contrassegnato per ogni lotto e registra le ore di ciclo per ogni fase. Per le opzioni della macchina, confronta le nostremacchine rotative per burattatura a barilee procurarsi i materiali di consumo dal nostromezzi di finitura a seccocatalogare.
State allestendo o aggiornando la vostra linea di finitura dei telai?
Inviaci dei campioni del telaio e la finitura desiderata. Ti forniremo un piano di lavoro collaudato, fase per fase, con indicazione delle macchine, dei materiali e delle ore di ciclo necessarie.
Contatta il nostro team di finituraSito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
 +86-592-2381506


 Rete IPv6 supportata
