


Finitura di massa per componenti stampati in 3D: sbavatura e lucidatura di componenti realizzati con la produzione additiva
Post-elaborazione della produzione additiva • Sbavatura, levigatura e lucidatura • Componenti realizzati con FDM, SLA/DLP, SLS e produzione additiva di metalli
La stampa 3D produce pezzi che si avvicinano alla forma finale, ma quasi mai alla superficie finale. Cicatrici di supporto, linee di stratificazione, polvere parzialmente fusa e spigoli vivi si frappongono tra una stampa appena realizzata e un componente vendibile o funzionale.Finitura di massa— la finitura vibratoria, a barile e magnetica con i materiali di finitura appropriati — è il modo più economico per colmare questo divario per lotti di pezzi, senza dover ricorrere alla manodopera per ogni singolo pezzo.

Perché è importante.La levigatura manuale non è efficace e non raggiunge con precisione i canali interni. La finitura di massa, invece, tratta ogni pezzo in modo identico, inclusi fori, canali e strutture reticolari, trasformando la post-lavorazione da collo di bottiglia in una fase di produzione ripetibile.
1. Perché i pezzi stampati in 3D necessitano di post-elaborazione
Ogni processo di produzione additiva (AM) lascia una propria impronta superficiale: la tecnologia FDM mostra creste di stratificazione e punti di contatto con i supporti; le stampe in resina (SLA/DLP) presentano sporgenze di supporto e, se non polimerizzate correttamente, zone appiccicose; i pezzi realizzati con la tecnologia SLS escono dal pannello di polvere con una superficie granulosa e sinterizzata; i pezzi metallici prodotti con la tecnologia AM presentano superfici ruvide e segni di rimozione dei supporti. Oltre all'aspetto estetico, questi difetti influiscono sull'assemblaggio, sulla resistenza alla fatica, sulla pulizia per applicazioni mediche o alimentari e sulla capacità del pezzo di aderire a vernici, placcature o rivestimenti. La finitura di massa risolve tutti questi problemi meccanicamente, in lotti.
2. Sfide del processo di stampa
| Processo AM | Problemi tipici delle superfici | Approccio di finitura di massa |
| FDM (PLA, PETG, ABS) | Strati di creste, cicatrici di supporto, corde | Burattatura vibrante o a tamburo con gusci di noce/tutolo di mais o abrasivi plastici fini; i cicli delicati proteggono le pareti sottili |
| Resina SLA/DLP | Protuberanze di supporto, bordi verdi fragili, zone da lucide a opache | Prima la post-polimerizzazione, poi la finitura vibratoria con microsfere plastiche fini; il composto umido aiuta a evitare scheggiature |
| Nylon SLS/MJF (PA12) | Pelle sinterizzata granulosa, polvere intrappolata nei fori | Burattatura vibratoria o a tamburo con materiali ceramici o plastici per levigare e sigillare la superficie; migliora l'assorbimento del colorante |
| Produzione additiva di metalli (SLM/DMLS) | Texture ruvida come costruita, segni di fissaggio dei supporti, schizzi | Finitura centrifuga o vibratoria con abrasivi ceramici; composti a fasi per sbavatura e successiva affinazione. |
3. Scelta della macchina in base al tipo di pezzo
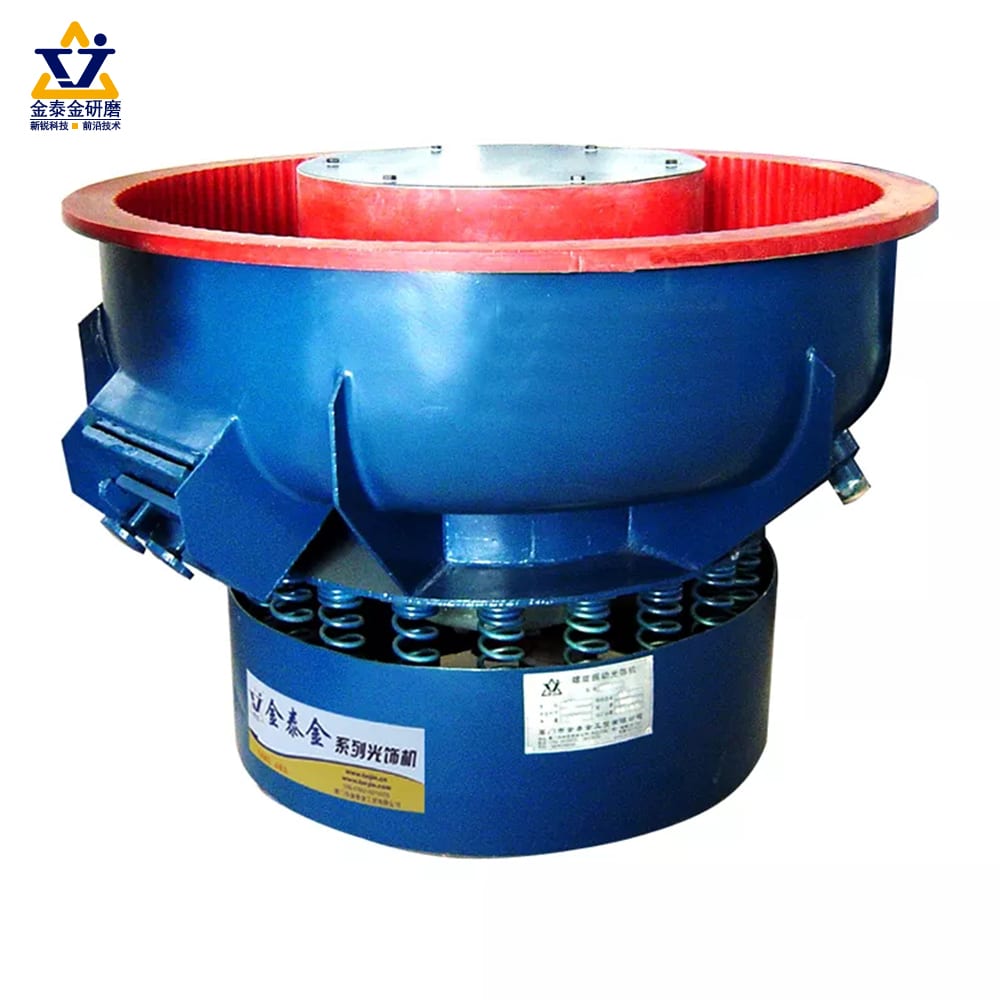
- Macchine per la finitura vibrante:La soluzione predefinita per lotti di pezzi stampati di piccole e medie dimensioni. Le ciotole gestiscono con delicatezza le geometrie più piccole; le vaschette sono adatte a pezzi più lunghi o più grandi.
- Burattatrici rotative a tamburo:Levigatura economica di stampe su plastica resistente; i supporti organici a secco fungono anche da fase di asciugatura e lucidatura.
- Macchine per finitura magnetica:I dispositivi di stampa ad ago, azionati da campi magnetici, raggiungono fori profondi, filettature e canali complessi, risultando ideali per la produzione additiva di piccole parti in metallo o in resina con componenti interni complessi.
- Macchine centrifughe:quando i tempi di ciclo o le specifiche superficiali sono impegnativi per le parti metalliche; massima intensità per unità di superficie.

4. Abbinamento tra mezzi di coltura e composti
| Materiale di parte | Media consigliati | Composto / Note |
| PLA / PETG / ABS | Guscio di noce (24-36 libbre), poi tutolo di mais finemente tritato per la lucentezza | Processo a secco; cicli brevi iniziali: i materiali termoplastici possono arrotondarsi rapidamente. |
| Resina SLA/DLP | Materiali fini legati con resina (triangolari o tetraedrici) | Vibrante a umido con composto delicato; post-polimerizzazione completa prima della burattatura |
| Nylon SLS/MJF | Supporto in ceramica o plastica, di medie dimensioni | Anche la levigatura migliora i risultati della tintura; prima di procedere, rimuovere la polvere dai fori soffiandoci sopra. |
| Produzione additiva di metalli (Ti6Al4V, 316L, AlSi10Mg) | Ceramica di precisione (prima la qualità aggressiva, poi quella fine) | Processo in due fasi: sbavatura/affinamento, quindi lucidatura; convalida della variazione dimensionale |
5. Flusso di lavoro passo passo
1. Rimuovere i supporti e la zattera.
Tagliare o rompere i supporti prima di qualsiasi operazione di finitura di massa: i materiali di supporto non sono in grado di rimuovere efficacemente i monconi di supporto più spessi.
2. Sbavatura grossolana.
Eseguire una fase di levigatura aggressiva per eliminare le imperfezioni di supporto, le sbavature e le linee di stratificazione più evidenti.
3. Rifinire le superfici.
Una fase di lavorazione con mezzi più fini leviga i bordi e uniforma la superficie per un aspetto finale omogeneo.
4. Lucidatura (facoltativa).
Per le parti estetiche, una fase di lucidatura con materiali o paste abrasive aggiunge brillantezza: tutolo di mais essiccato per la plastica, porcellana o abrasivi in acciaio per i metalli.
5. Pulire e asciugare.
Risciacquare i residui di composto umido oppure, per rimuovere polvere e oli, far rotolare il composto in una burattatrice con tutolo di mais asciutto.
6. Ispezionare e imballare.
Prima dell'imballaggio, verificare la consistenza della finitura e le dimensioni critiche rispetto allo standard del primo articolo.
6. Difetti comuni e relative soluzioni
| Difetto | Probabile causa | Aggiustare |
| Parti incollate tra loro o materiale incastrato nei fori | Supporto di dimensioni eccessive; ciotola sovraccarica | Utilizzare supporti più piccoli o di dimensioni miste; ridurre il rapporto di carico — vedere il nostroguida ai danni tra componenti |
| Bordi eccessivamente arrotondati, pareti assottigliate | Ciclo troppo lungo o mezzo troppo aggressivo | Riduci i cicli, diminuisci la qualità del supporto, controlla le dimensioni ad ogni prova |
| Superficie opaca e non lucidata dopo la lucidatura | Terreno di coltura contaminato; dosaggio errato del composto. | Pulire o sostituire il mezzo di coltura; dosare il composto poco e spesso |
| Polvere intrappolata nei canali SLS | Pulizia preliminare insufficiente | Pulizia preliminare con getto d'aria/ultrasuoni; utilizzare aghi magnetici per i canali profondi |
7. Proteggere i dettagli più delicati durante la fase di finitura
Lo stesso contatto che leviga una superficie può anche danneggiare pareti sottili, filettature fini e spigoli vivi. Mantieni rapporti tra materiale abrasivo e pezzo generosi, evita di mescolare materiali duri/morbidi a meno che non sia previsto e fai sempre un controllo dimensionale su un lotto campione contrassegnato. Per la fornitura di materiali di consumo, consulta il nostromezzi di finitura a seccoEmezzi ceramiciintervalli.
Stai pensando di ampliare i processi di post-elaborazione per la tua stampa 3D?
Inviaci i tuoi campioni stampati e le specifiche della superficie desiderata. Il nostro team eseguirà delle prove di finitura e ti consiglierà la macchina, il materiale e il ciclo più adatti, fornendoti anche i risultati.
Contatta il nostro team di finituraSito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
 +86-592-2381506


 Rete IPv6 supportata
